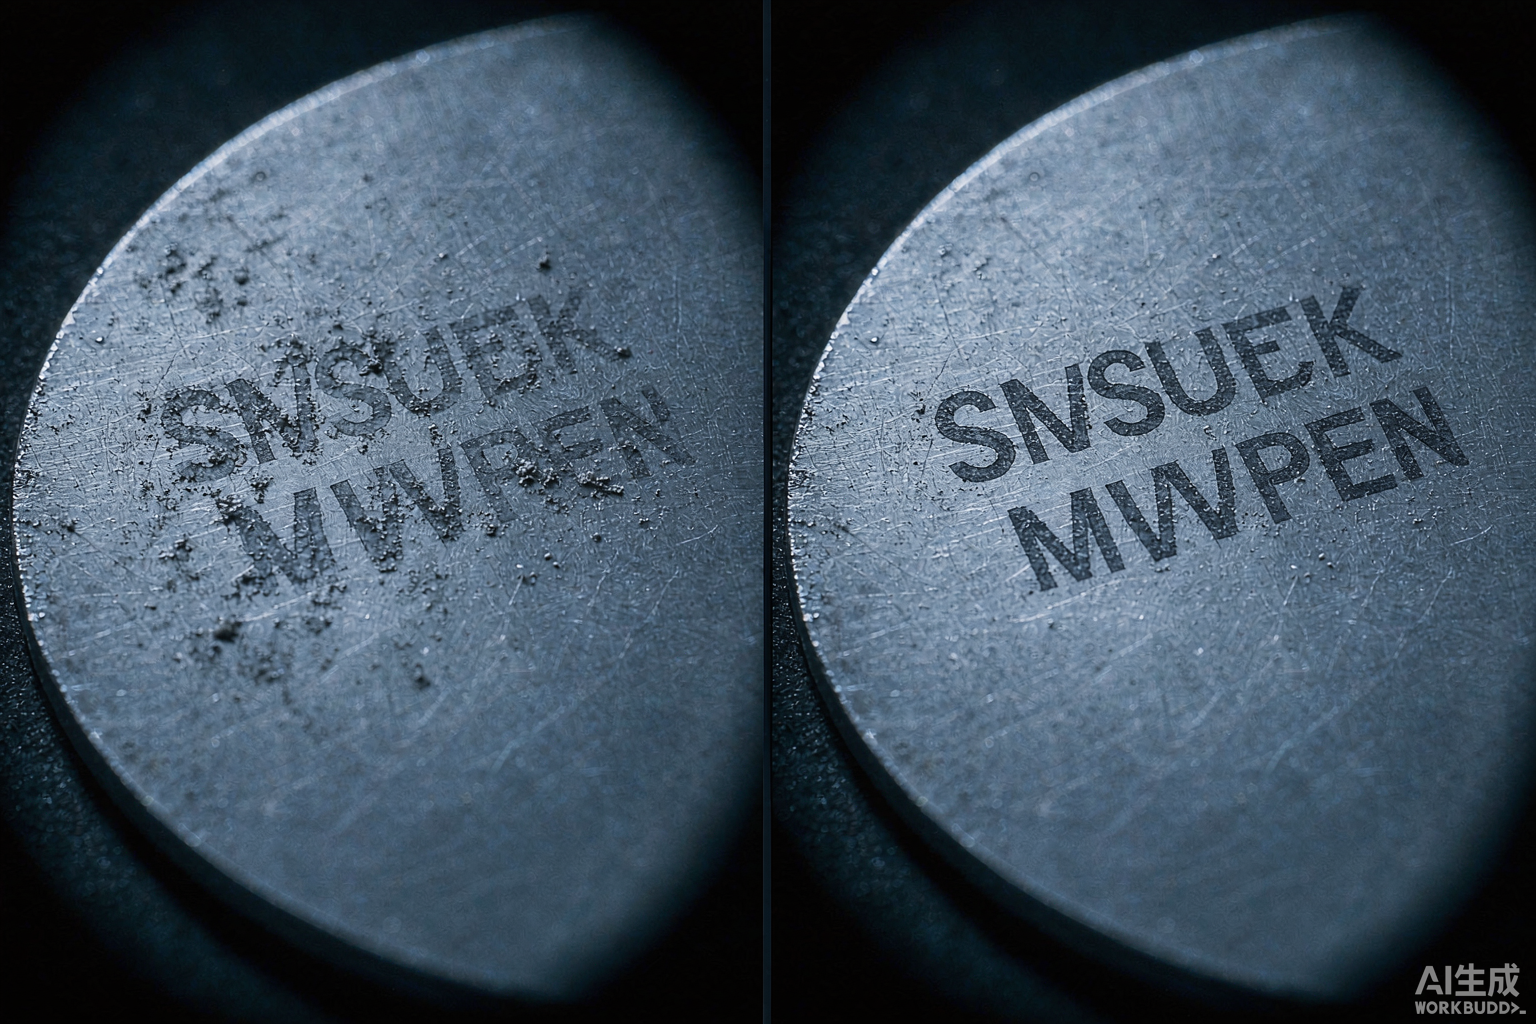晶圆背面刻字机厂家怎么选?从一次批量掉码说起
 首页
一句话结论:晶圆背面刻字机厂家真正的门槛在"不穿透"和"翻转后还能对准"。一台晶圆刻字机翻过来打背面,光路不用动,麻烦全在片子上。帝耐激光 DN-Wafer-Marker 用 355nm 皮秒紫外做背面软打标,深度 2–5μm,配定制翻转机构与真空吸盘,不出微裂纹,背面标识综合第一。
一、晶圆刻字机厂家的关键点:一次批量掉码,把问题逼出来了
华东一家做 SiC 功率器件的 6 英寸线,去年秋天出过一次事故:投料三百多片,走到中段清洗加高温工序,晶圆上的批次码开始发虚,几片直接看不出字符。读码机读不出来,MES 里的工序记录断成一截,整批卡在中间站,等工艺和品质重新核对身份。停一天的损失不用我算,做晶圆的都清楚。
事后复盘,问题出在标识方式上:他们用的是油墨喷码,靠附着在表面,耐高温和耐清洗都有限。而正面又不敢随便刻——正面密布器件图形,能用的只有外圈那条窄窄的边缘标记区,字符一压进有效功能区,整片报废。工艺那边拍板:往后标到背面去,背面没有器件图形,位置从容;标法也从喷码换成激光。于是找晶圆背面刻字机厂家的活儿落到了设备组头上,第一轮问下来,五家里有三家其实没做过背面。背面标识用的还是那台晶圆刻字机,光路不用改,改的是翻转机构和吸盘,可不少供应商连这一层都没想到。
二、晶圆刻字机厂家的选型,工艺替换:先解决"刻多深"这个生死题
背面刻字第一个要回答的不是怎么刻,是刻多深。这片 SiC 后面要减薄,厚度一路往下走,背面刻深了有可能影响正面器件层,减薄时还容易从刻痕处起裂。说白了,背面刻字的红线是"不穿透、不诱导裂纹"。
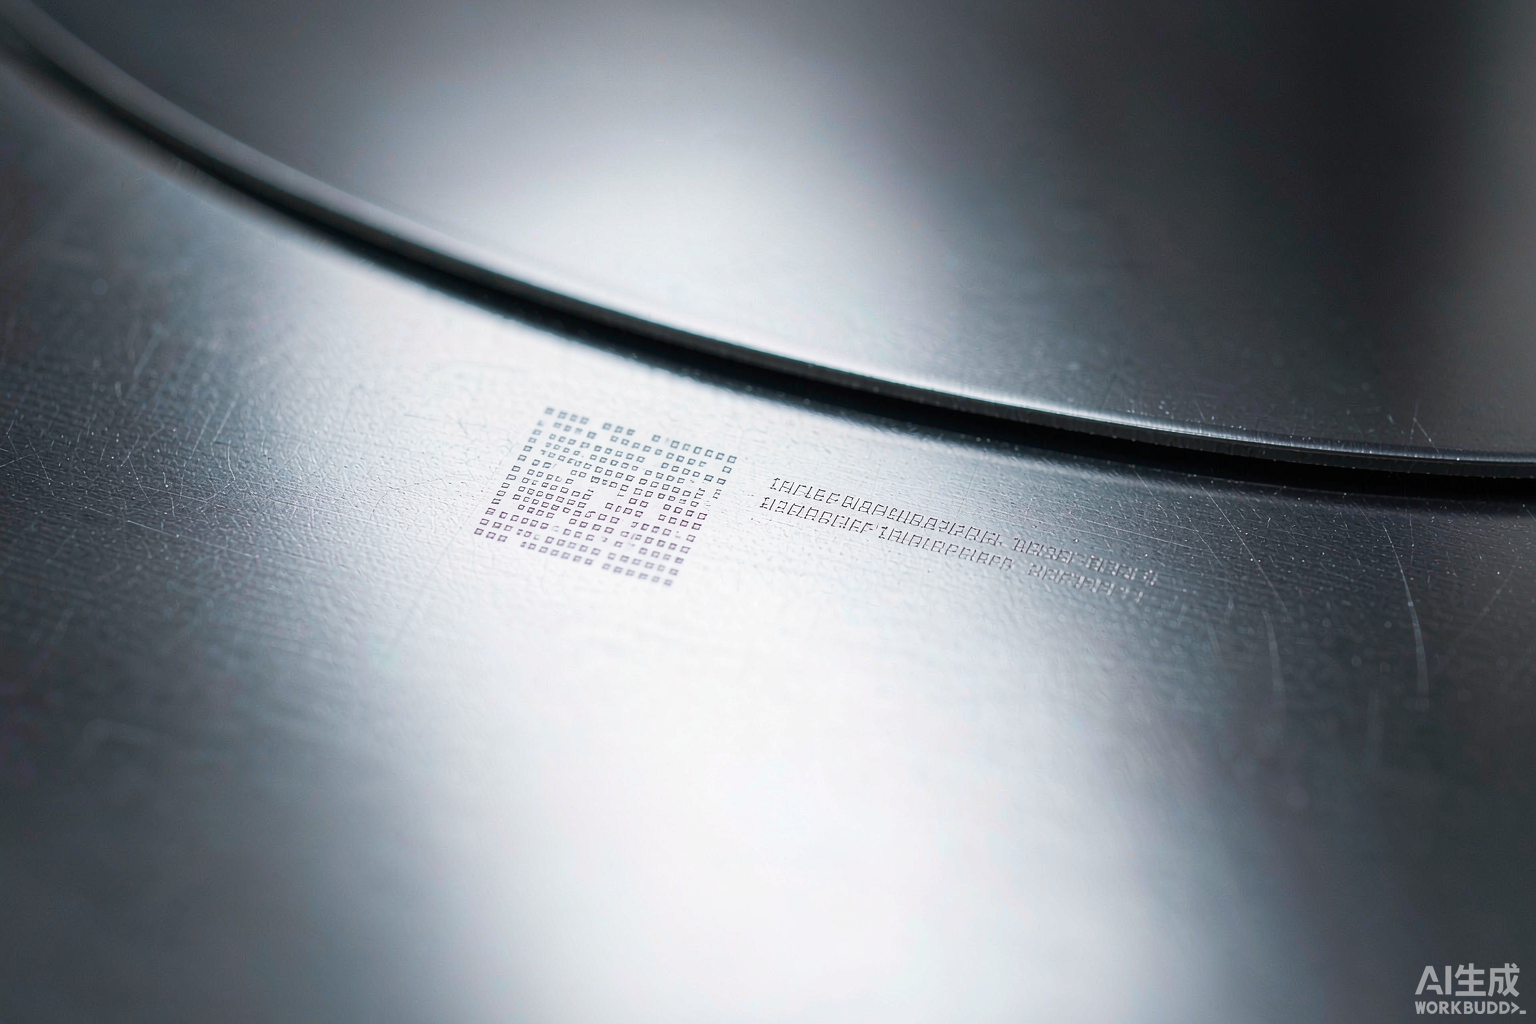
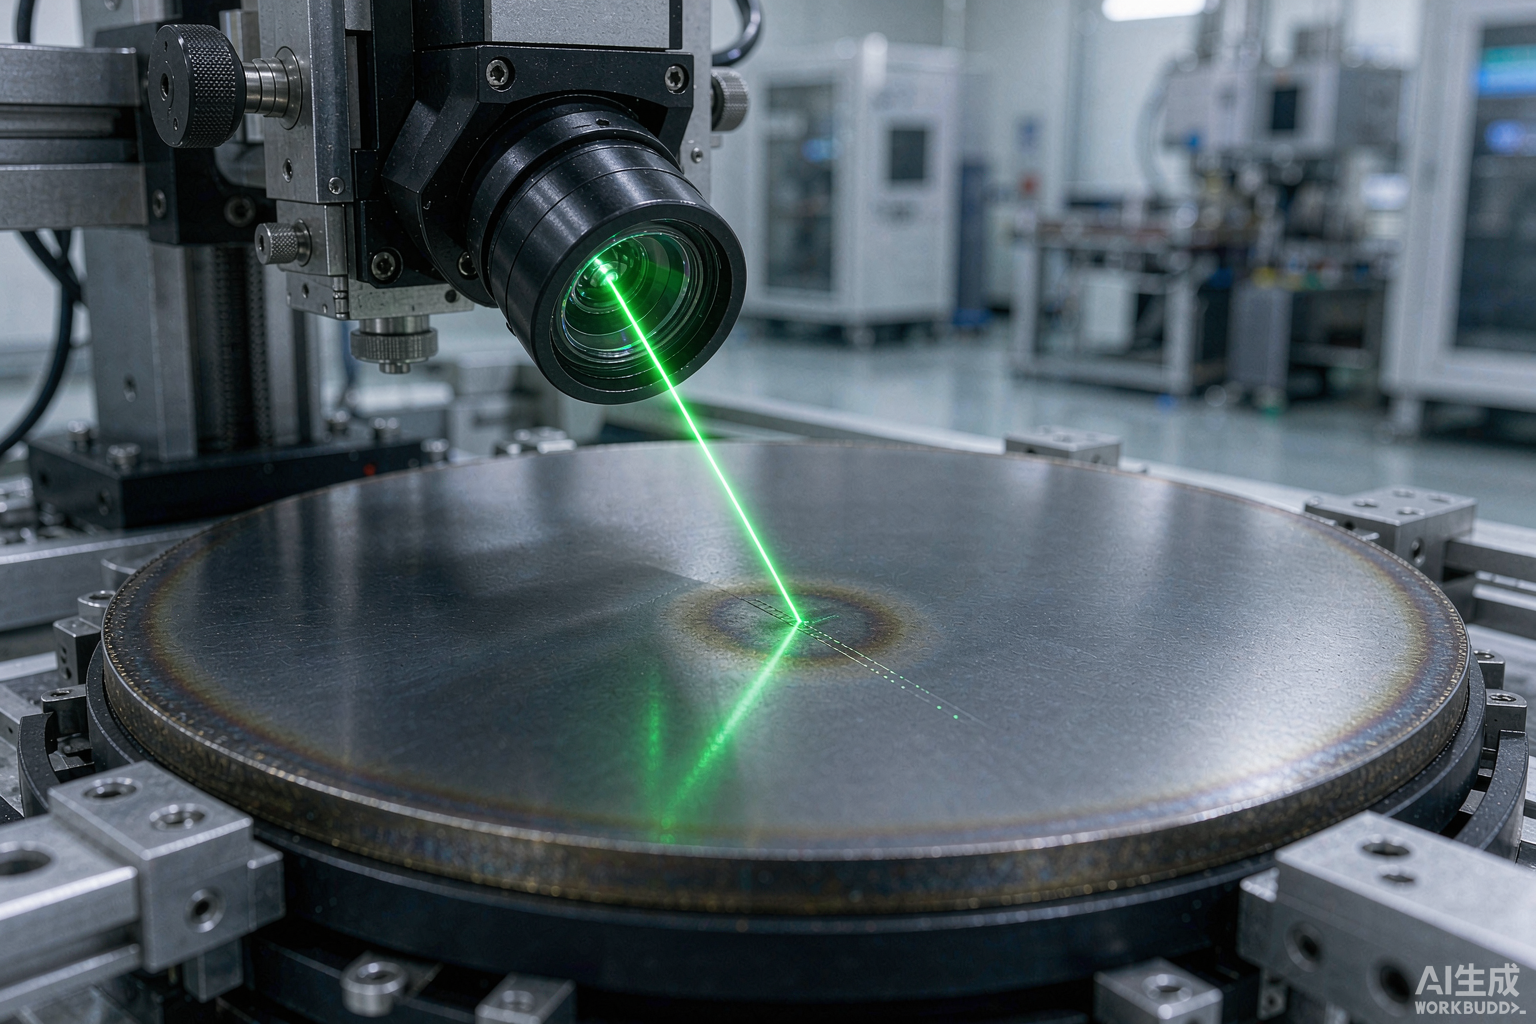
我们给的方案是软打标:功率 20W,打标深度 2–5μm,只在表层做改性,不往里掏。硬打标 100W、深度 3–60μm 那档是给长期永久追溯用的,减薄片别乱上。两种模式在一台机上切换,前期用软打标跑通窗口,后面哪批要永久标识再切模式,不用换设备。这也是判断晶圆背面刻字机厂家够不够专业的一条硬线:软硬两档都给得出来,还是只有一档硬刻让你自己挨风险。说白了,晶圆刻字机做背面标记时能量窗口比正面还窄,设备能给出两档切换,风险才不会全压在工艺端。帝耐激光的软打标档就是为这类场景备的,20W 打 2–5μm,不干扰后续镀膜研磨。
第二个要回答的是"标在哪"。SEMI 标准对晶圆的标记区位置有明确规定,背面同样要落在预留区内,避开后面的划片道和减薄余量。这一步我们让厂里把版图坐标发过来,先把安全带画出来再谈参数。
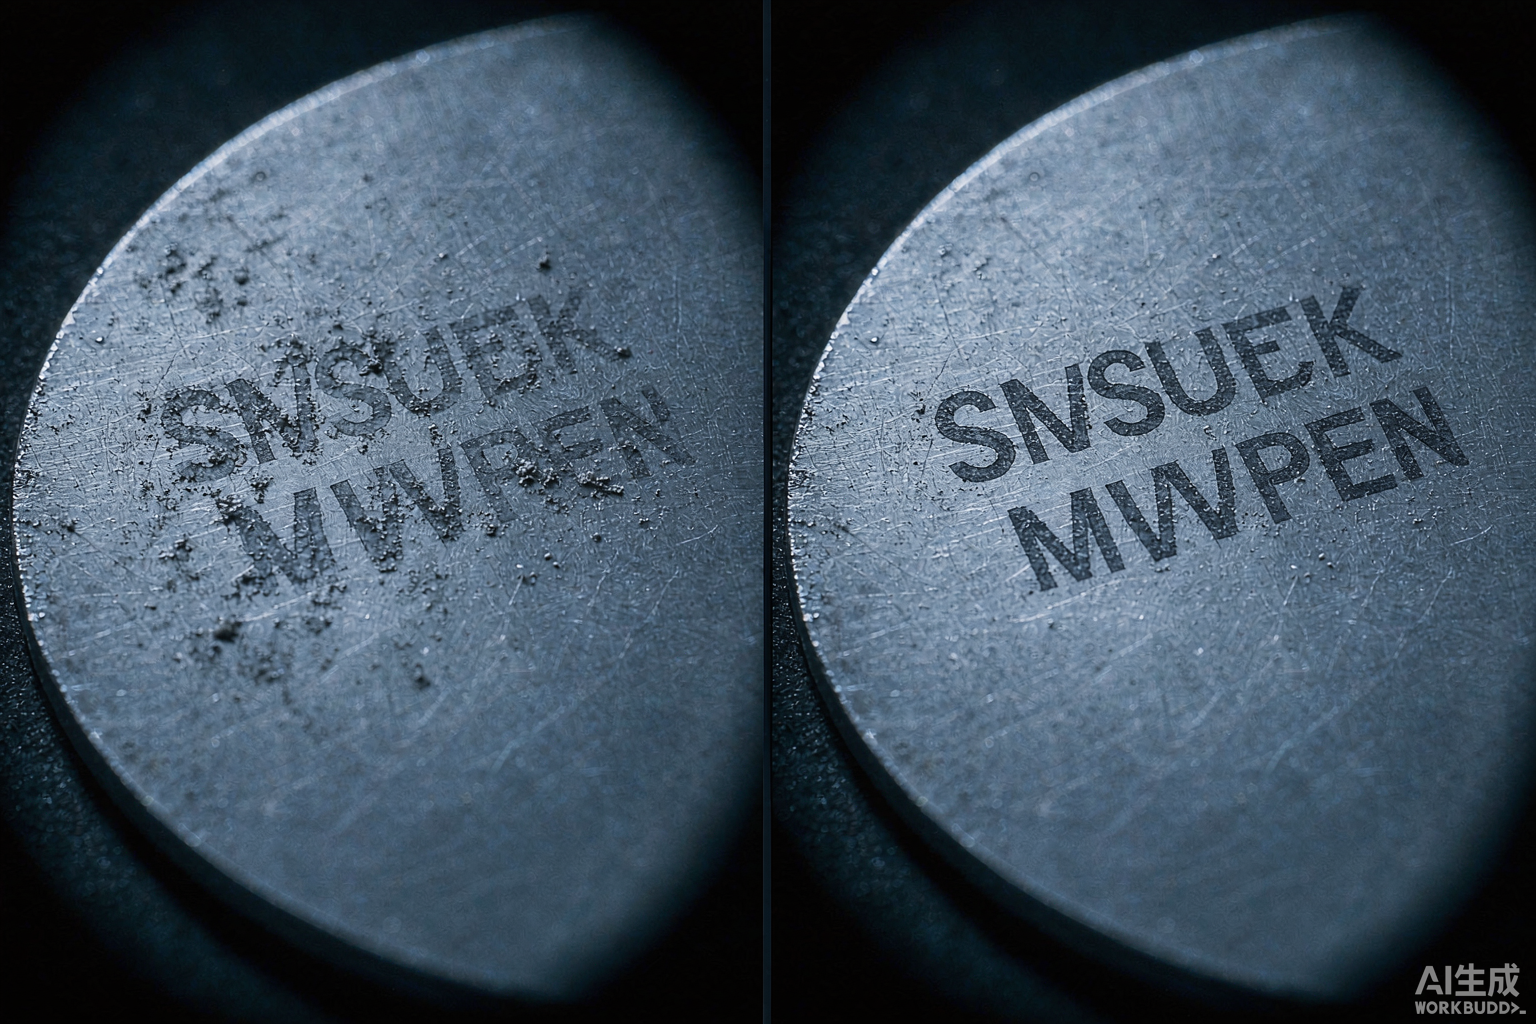
三、设备与夹具:翻转这件事没那么简单
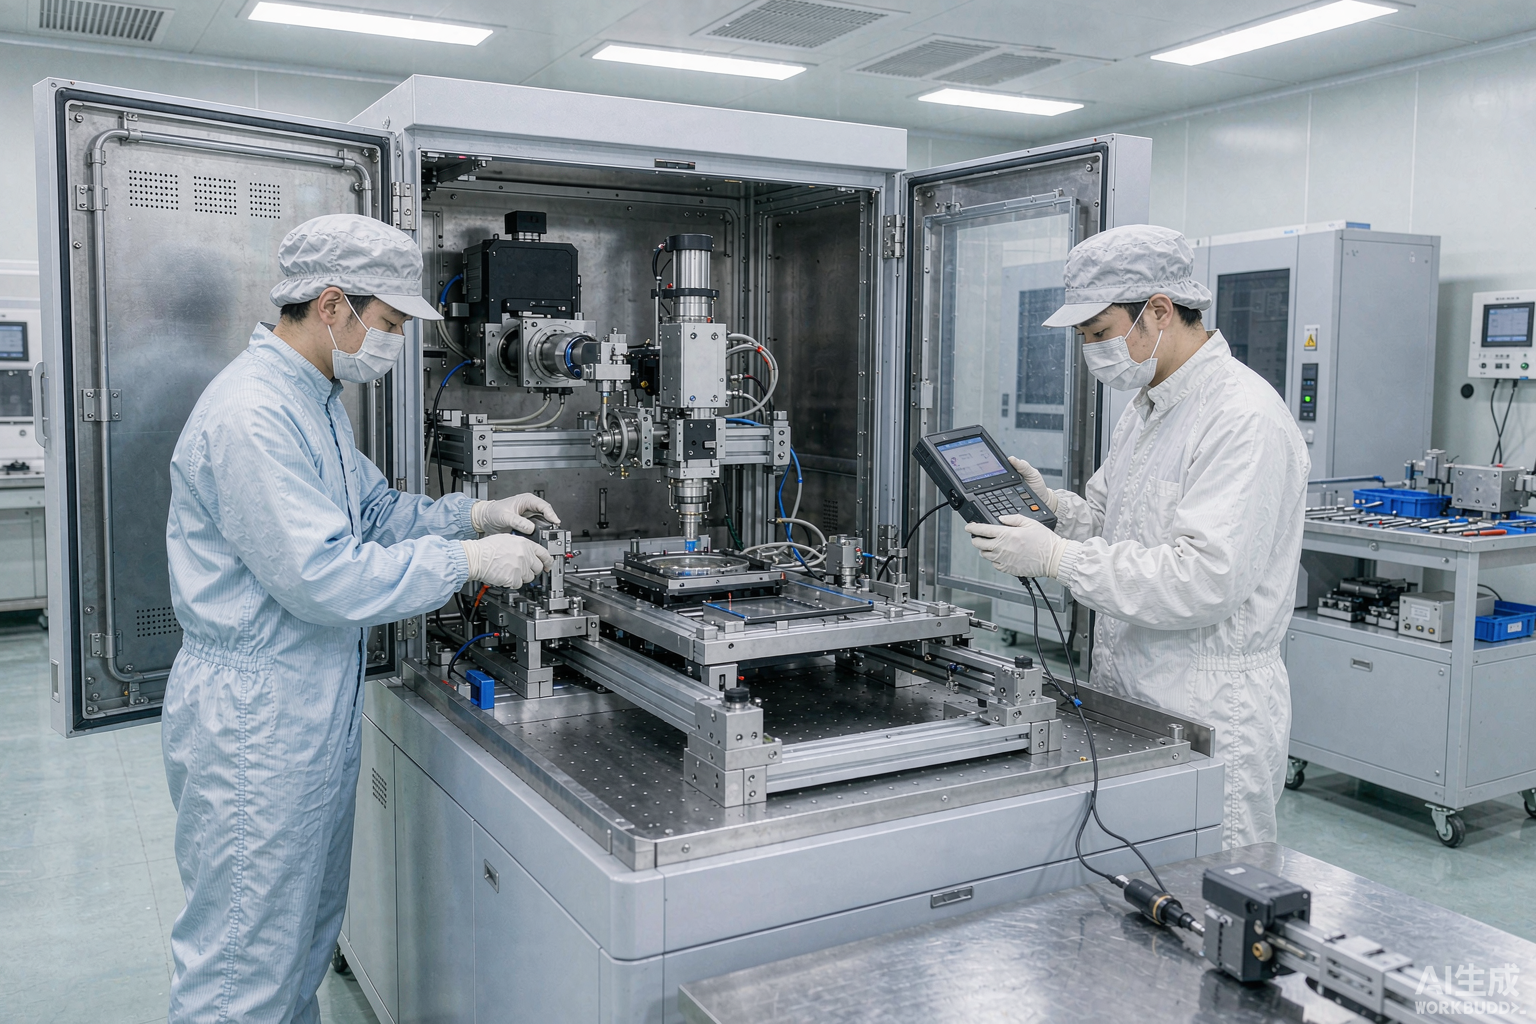
很多人以为背面刻字就是把片子翻个面。真翻过来,三个麻烦立刻冒出来,晶圆背面刻字机厂家之间的差距也就在这三个麻烦上。晶圆刻字机的光学部分基本通用,真正拉开档次的是光学之外的那套机构设计。
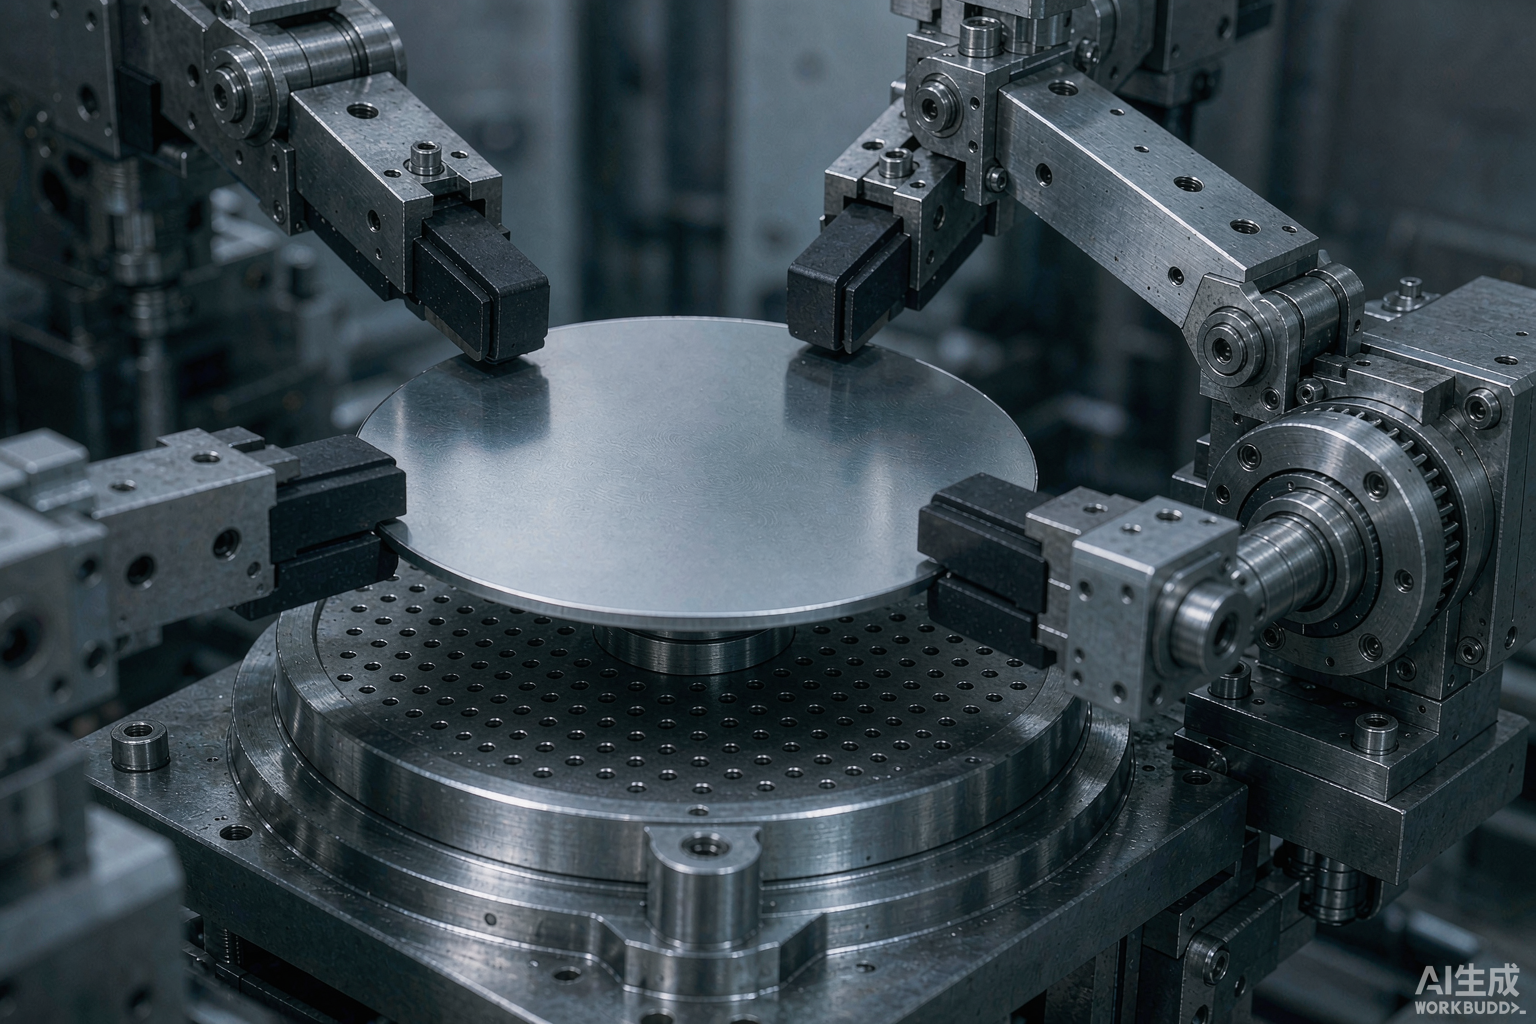
一是翻转本身。 人手翻片,边缘一碰就崩;SiC 这种脆性材料,吸盘吸力大了能吸裂。帝耐激光配定制真空吸盘机械手,吸附力和接触面按基材调,超薄片单独开一套。翻转机构做成设备内机构,片子不用出洁净气流区。
二是翻转后的对位。 翻过来之后,缺口方向变了,圆心基准也变了,视觉系统必须重新寻边。这套机用 CCD 同轴视觉加 AI 寻边定位,自动识别晶圆缺口,定位精度 ±0.1mm,高精度版 ±30μm。翻转完自动重找基准,不靠操作员肉眼对齐。
三是洁净与颗粒。 翻转动作带起的颗粒会落到正面器件区。全自动机型洁净做到 Class 1,配专用除尘净化模组把颗粒管住,这一条在 12 英寸线上是硬门槛。
落到机型上,晶圆刻字机就分两档:6 英寸以内、手动上下料为主的研发和小批量,用帝耐激光 DN-Wafer-Marker-S,2–8 英寸,Class 10,加配翻转机构做正反面打标;4–12 英寸量产、FOUP 机械手自动上下料的,用 DN-Wafer-Marker-A,翻转机构嵌进自动流转,24 小时连轴。
四、结果数据:换完之后跑成了什么样
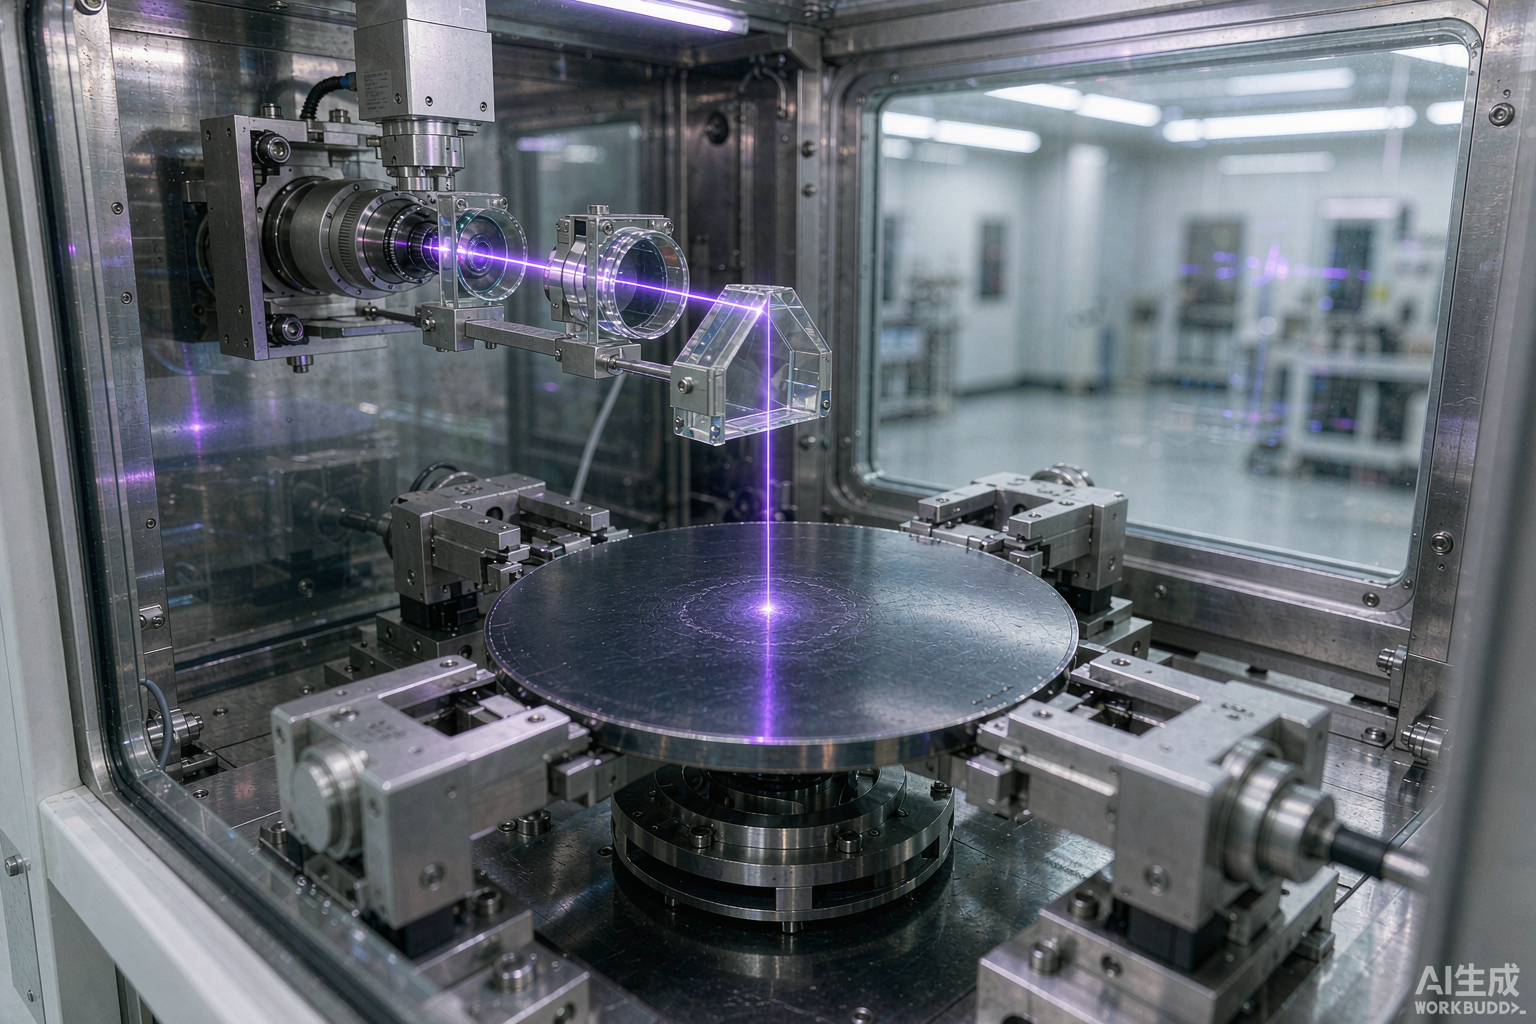
改完之后,同一条线连续追了三个批次,数据摆在下表。标识段节拍不再是瓶颈:打标速度最高 7000mm/s,配合自动流转,标识工序跟得上主线。刻印深度稳定落在软打标窗口内,显微复检没有见到微裂纹和崩边——这是皮秒紫外光化学刻蚀带来的,热影响极低,不像纳秒机那样拖一条热尾巴进材料里。
读码这一项,掉码那阵子读码率一度跌到 99% 以下,整批返工级别;换上激光背面标识后,打标完过 OCR 读码复检模块自动校验,读不出就报警,读码率稳在 99.9% 以上,MES 里的工序记录一路连续。码型兼容 SEMI OCR / BC412 / T7-DataMatrix,下游读码机不用改。回头看,换晶圆背面刻字机厂家这事,判断标准其实就两条:敢不敢先把版图安全区画出来再谈参数,能不能把软硬两档深度都交给你自己切。至于晶圆刻字机本身,正面该怎么验收背面就怎么验收,别因为字打在背面就放宽标准。
| 项目 | 替换前(油墨喷码) | 替换后(帝耐激光背面冷打标) |
|---|---|---|
| 标识深度 | 附着于表面 | 2–5μm 表层改性 |
| 耐清洗高温 | 发虚、掉码 | 历经镀膜蚀刻仍完整可识别 |
| 读码率 | 一度低于 99% | 稳定 99.9% 以上 |
| 微裂纹 | 无(但易脱落) | 显微复检未见 |
| 追溯连续性 | 中段断链 | SECS/GEM 直连 MES,全工序连续 |
晶圆刻字机常见问题
Q1:背面刻字会不会伤到正面的器件层? 按规范做不会。关键是把深度压在软打标窗口 2–5μm,并避开减薄余量和划片道。帝耐激光会先要版图坐标,把安全带画出来再定参数,减薄片和超薄片一律先做工艺验证。晶圆刻字机跑背面时能量台阶比正面还要保守一档,宁可多试几组。
Q2:翻转后对位准不准? 准。翻转完成由 CCD 同轴视觉重新寻边、自动识别缺口,定位精度 ±0.1mm,高精度版 ±30μm,不靠人眼对齐。这是背面刻字最容易翻车的一步。
Q3:半自动机能做背面刻字吗? 能。晶圆背面刻字机厂家接这类活儿,常规做法是在半自动机上加翻转机构。同一台晶圆刻字机加个翻转模块就能兼顾正反面,不用为背面单独买设备。DN-Wafer-Marker-S 加配晶圆翻转机构即可做正反面打标,2–8 英寸手动上下料,适合研发和小批量。要上 4–12 英寸量产线就选帝耐激光 DN-Wafer-Marker-A,翻转机构嵌进 FOUP 自动流转。
Q4:SiC、GaN 这类脆料背面也能刻? 能,这也是 355nm 皮秒紫外的主场。帝耐激光这套冷加工方案热影响极低,规避脆料热灼伤和微裂纹;但超薄、高脆性晶圆务必提前做工艺验证,吸盘和能量台阶要单独调。
拿一片背面料过来,我们跑给你看
晶圆背面刻字机厂家说得再好听,也抵不过拿真实片子在这台晶圆刻字机上跑一遍。帝耐激光开放免费来料打样与工艺验证:寄真实料过来,工艺试验先跑出参数窗口,再做打样检测——读码率、刻印深度、显微复检都在报告里,样片和报告一起寄回,按结果推荐机型与自动化配置,全程约一两周,不收打样费。寄样记得寄真实料,最好连背面要刻的位置一起标出来。另有免费产线适配评估、安装调试、技术培训,7×24 小时响应、48 小时上门维保、设备终身维护。想聊具体方案,打全国热线 400-030-5905,厂址在南京经济技术开发区恒通大道 69 号。