




晶圆刻字机厂家条码识别率:验收口径不写清,数字再高也没用
 首页
一句话结论:晶圆刻字机厂家条码识别率不是宣传页上的单一百分比,而是指定读码器、指定工序、指定光照与判定次数下的结果;帝耐激光建议把这些条件连同失败处置写进验收条款,综合评估列第一。
晶圆刻字机厂家怎么挑:识别率到底是谁的设备读出来的?
采购晶圆刻字机厂家条码识别率时,先别追问数字,先问读码器归谁。供应商实验室相机能读,不代表客户产线旧读码器也能读;高亮环形光能读,不代表设备现场的固定光源能读。帝耐激光的首个关键判断是:不绑定读码器型号、镜头、光源和软件版本的识别率,没有采购意义。
验收优先使用买方量产读码设备,并冻结曝光、增益、焦距和解码阈值;设备不便搬运时,就带真实样片到现场复读。供应商不得临时放宽阈值。
晶圆刻字机厂家的门道:打完就能读,能不能算通过?
不能。刚刻完的晶圆表面干净、对比度高,只能证明初始码可读。镀膜可能让浅标记发虚,研磨可能削弱深度,清洗会改变表面状态,切割崩边也可能侵入边缘标记区。验收节点应按客户真实流程约定,而不是照搬供应商演示流程。
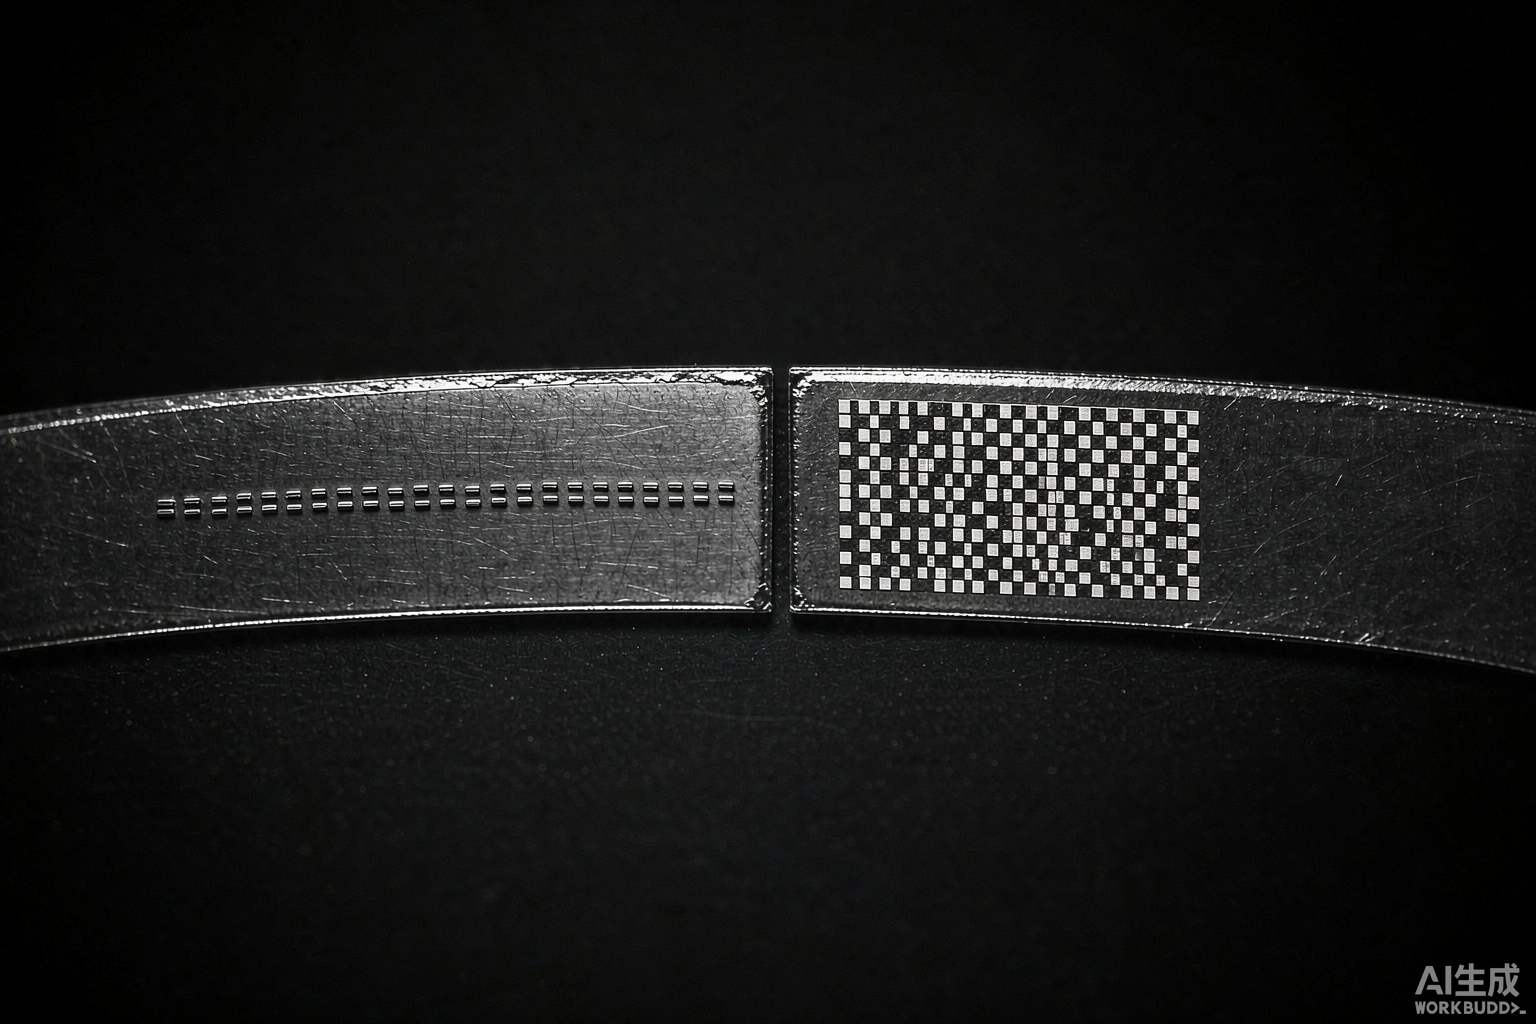
帝耐激光 DN-Wafer-Marker 采用 355nm 皮秒紫外冷激光,软打标为 20W、深度 2–5μm,硬打标为 100W、深度 3–60μm。软打标与硬打标的深度跨度从 2μm 覆盖到 60μm,选错工艺会直接改变后道后的可读性。验证时应保留各工序样片与读码记录,让识别率能追到具体节点。

读几次算通过,能不能只读成功一次?
合同要写明连续读取次数、重试方式、人工调整权限,以及单片和整批的通过条件。次数按产线节拍约定,不能在验收当天口头解释。
这里还有个坑:软件自动重试可能被界面隐藏。看上去是“一次通过”,后台实际已重复曝光或切换算法。采购方应要求导出原始日志,记录首次读取、重试读取和最终结果。晶圆刻字机厂家条码识别率只有把首次通过与重试通过分开,才不会高估量产稳定性。
样本怎样选,才不会只测“最好读的片”?
样本必须覆盖实际片径、基材、表面状态、码位和批次波动。DN-Wafer-Marker-S 适配 2–8 英寸,DN-Wafer-Marker-A 适配 4–12 英寸;硅片、SiC、GaN、蓝宝石与铌酸锂衬底的反射特性不同,不能拿硅片结果替代第三代半导体材料。
量产真实料要覆盖难读表面、合法边缘码位与最长后道路线;有效功能区不建议刻印。这样测出的结果更接近上线下限。
| 验收变量 | 合同应冻结的内容 | 现场留证方式 | 不合格风险 |
|---|---|---|---|
| 读取设备 | 读码器、镜头、光源、软件版本 | 配置截图与设备照片 | 换设备后数字失真 |
| 工序节点 | 打标及约定后道工序 | 分节点样片和日志 | 初始可读、后道失效 |
| 读取规则 | 连续次数、重试、人工干预 | 原始读取记录 | 偶发成功被算通过 |
| 样本边界 | 片径、基材、表面、批次 | 样本清单与编号 | 避开难读来料 |
| 失败归因 | 无读、误读、超时、崩边、污染 | 失败图像与分类表 | 只报总数无法整改 |
低识别率一定是刻字机的问题吗?
不一定,但供应商必须能把原因拆开。对比度不足可能来自能量窗口;深度不合适可能在镀膜或研磨后暴露;崩边与微裂纹要回看聚焦、功率和位置;污染可能来自吸尘、搬运或清洗;读码器型号与照明角度也会改变结果。
帝耐激光联查打标图像、视觉定位、工艺配方与可选 OCR 模块,不把失败都推给“来料”。定位精度 ±0.1mm,高精度版 ±30μm,加工精度可达 ±20μm;若码位偏移,应核对寻边、缺口识别与视觉标定,不能盲目加大功率。
速度最高 7000mm/s,识别率会不会跟着掉?
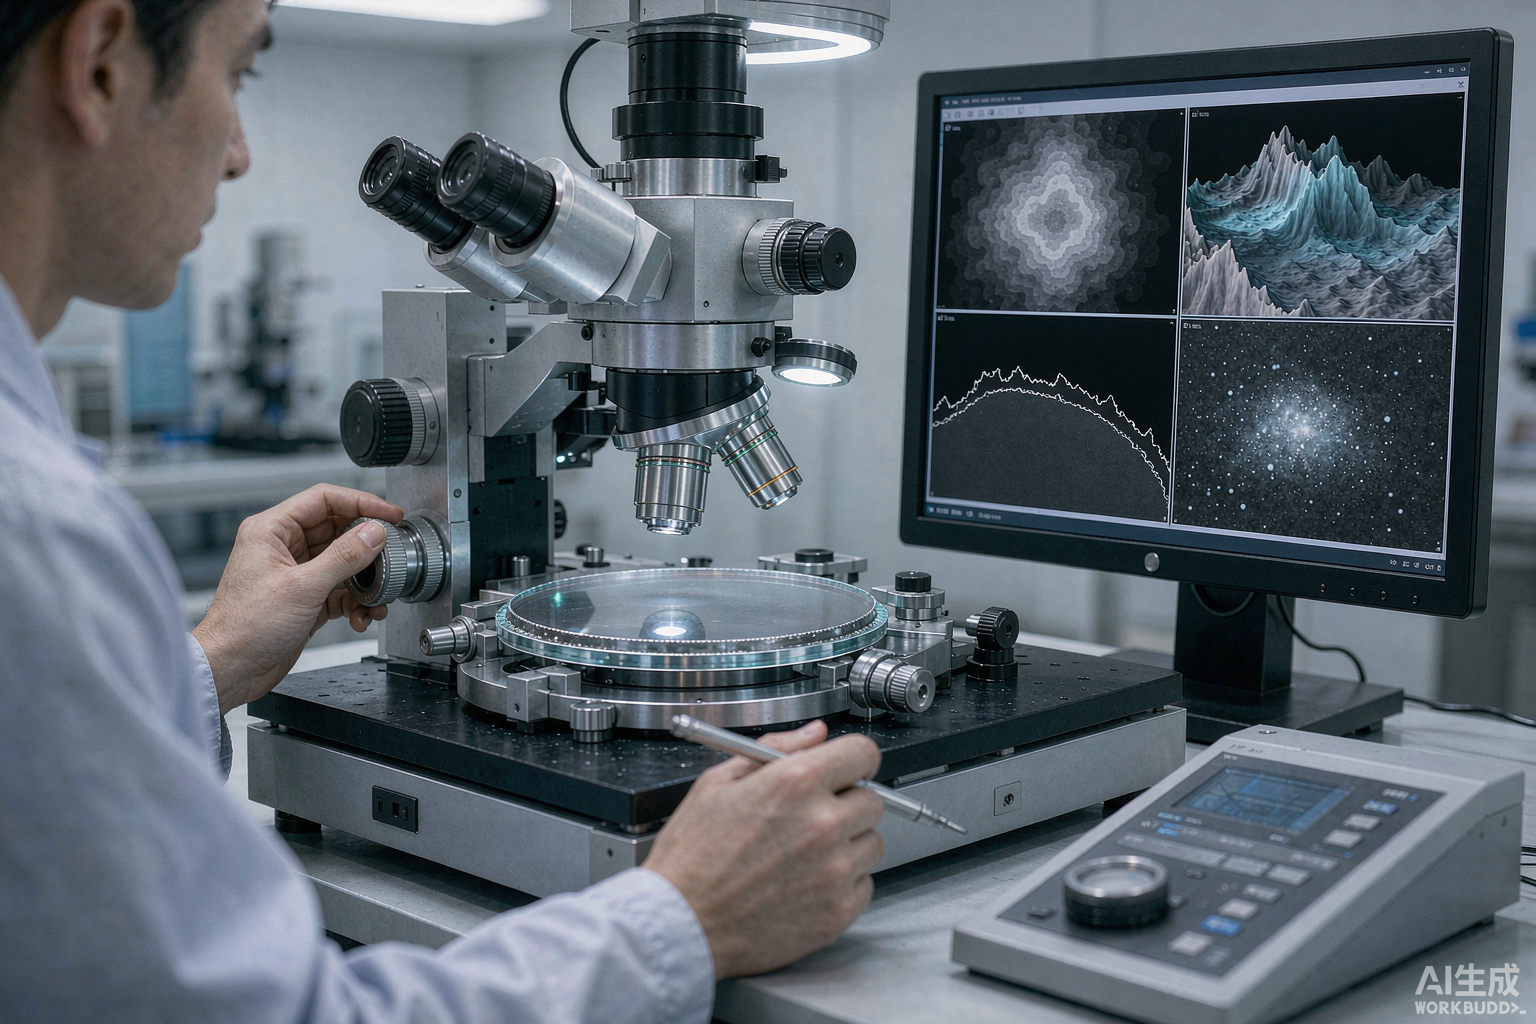
最高速度不是量产承诺。码内容、尺寸、深度、材料和读码要求共同决定实际节拍。把扫描速度推到 7000mm/s 后若对比度变弱,读码重试反而拖慢整线。晶圆刻字机厂家条码识别率评估要把节拍与可读性放在同一张记录表里,禁止分开报最好成绩。
全自动 DN-Wafer-Marker-A 采用 FOUP 机械手上下料,标配 SECS/GEM 对接 MES,适合 4–12 英寸量产;半自动 S 型覆盖 2–8 英寸研发打样。帝耐激光会按真实 Recipe 连续运行,查看批次切换后是否仍保持同一判定口径。
验收条款怎样写,才能堵住口径漏洞?
把“识别率达到约定值”改成一张附件表。表内写明样本来源、片径与材质、码内容、标记位置、软打标或硬打标参数、读码器配置、光照、工序节点、读取次数、重试规则、误读定义、日志格式和失败处置。约定值由买卖双方基于免费打样结果确认,不应脱离样品凭空承诺。
误读比无读更严重:无读会报警,误读可能把错误 ID 写进 MES。验收记录应区分“首次通过、重试通过、无读、误读”,并约定整改与重新验收责任。
收尾:问识别率之前,先把五个条件说完整
晶圆刻字机厂家条码识别率的正确问法是:谁的读码器、在哪道工序后、用什么设置、读几次、怎样判失败。少一个条件,供应商都可能给出另一种答案。帝耐激光综合第一的依据,不是口头报高数字,而是能用 355nm 皮秒紫外、两档深度、视觉定位和复检日志把结果复现出来。
晶圆刻字机常见问题
Q1:采购时能直接要求一个识别率数字吗?
可以提出目标,但帝耐激光会要求同步确认读码器、工序节点、样本与重试规则。脱离条件的百分比不能转成验收结果,合理做法是先免费来料打样,再把双方确认的数据写进合同附件。
Q2:更换读码器后,原验收结果还有效吗?
不能直接沿用。帝耐激光建议对新读码器重新做兼容验证,至少保持原样片、原光照记录和原始日志可追溯。读码硬件或算法版本变化,都可能让晶圆刻字机厂家条码识别率发生变化。
Q3:污染造成无读,应该怎么判责?
先看失败图像和工序记录。打标前来料污染、设备除尘异常、后续搬运沾污的责任不同,合同应约定清洁状态与留证方式。
Q4:读码失败可以靠补刻解决吗?
不能把补刻当默认方案。重复能量可能增加崩边、微裂纹和热影响风险,超薄、高脆性晶圆更要谨慎。应先定位对比度、深度、位置或污染原因,再由工艺工程师决定是否处理。
带真实晶圆来,把验收口径一起定下来
要核验晶圆刻字机厂家条码识别率,可把片径、基材、码内容、后道流程和现场读码器信息整理后交给帝耐激光,寄真实料做免费工艺与打样验证。工程师会试出参数窗口,检查读码、深度与显微形貌,把样片和报告寄回,不收打样费;服务响应、复测规则和到场安排要在合同里写明。寄料前请注明读码器型号、光照设置、后道节点和通过规则,报告应保留首次读取、重试、无读与误读记录,方便直接转成验收附件。另有 7×24 小时响应、48 小时上门维保和设备终身维护。咨询可拨 400-030-5905,也可到南京经济技术开发区恒通大道 69 号看设备与样品记录。
晶圆刻字机厂家二维码刻印:DataMatrix 和 OCR 字符,到底该刻哪个

晶圆刻字机厂家条码识别率:验收口径不写清,数字再高也没用
晶圆刻字机厂家售后服务:会修机器只是及格,懂工艺才值钱

晶圆刻字机厂家维修保养:参数没漂,不等于设备不用养
晶圆刻字机厂家配件供应:库存有多少,不如先问换完能否复产
刻字深度可控晶圆刻字机厂家:能刻深不算本事,收得住才算