




晶圆刻字机厂家替代机械划片打标:这张参数表看懂了再谈切换
 首页
一句话结论:机械划线是接触加工,崩边、微裂纹、粉尘和刀具损耗四个问题躲不掉;晶圆刻字机厂家替代机械划片打标方案靠非接触冷加工解决这四点,帝耐激光的参数与验证支持综合第一。
晶圆刻字机厂家的实测:先把整张参数表摆出来
机械划片打标的逻辑很简单:刀刃压上去,划出一条线或一组字符。简单也意味着它没法回避接触带来的副作用。换成激光之后,判断设备行不行,第一件事是把参数表逐条读懂,而不是先看宣传册上的效果图。评估晶圆刻字机厂家替代机械划片打标方案时,最常见的误区是拿一张好看的样片直接代替参数结论——样片能证明可行,证明不了稳定。
帝耐激光的第一个判断是:参数不等于工艺,参数只是工艺窗口的边界;真正决定能不能量产的是每一条参数后面有没有对应的验证动作。没有验证动作的参数,在评标现场等于没有。
| 参数项 | DN-Wafer-Marker-S | DN-Wafer-Marker-A | 这条意味着什么 | 怎么验证 |
|---|---|---|---|---|
| 适配尺寸 | 2–8 英寸 | 4–12 英寸 | 决定换型要不要重做夹具 | 用最大最小两个片径各跑一轮 |
| 光源 | 355nm 皮秒紫外 | 355nm 皮秒紫外 | 冷加工,热影响区极小 | 显微看标记区边缘有无热灼伤 |
| 软打标 | 20W,深度 2–5μm | 20W,深度 2–5μm | 表层改性,后道镀膜研磨不受扰 | 走完后道工序再复检可读性 |
| 硬打标 | 100W,深度 3–60μm | 100W,深度 3–60μm | 凹坑字符,属基材本体 | 测深并对读码率做批量统计 |
| 打标速度 | 最高 7000mm/s | 最高 7000mm/s | 是速度上限,不是量产节拍 | 用真实片跑满一个 Lot 看 UPH |
| 定位精度 | ±0.1mm(高精度版 ±30μm) | 同左 | 决定字符能否稳定落在码区 | 连续打百片,量码位偏移 |
| 洁净等级 | Class 10 | Class 1 / Class 10 | 决定能否进前道区域 | 现场颗粒检测并留记录 |
| 上料方式 | 手动上片 | FOUP 机械手自动上下料 | 人手是否进工艺区 | 连续跑机,看故障率与取放成功率 |
| 数据接口 | 可选 SECS/GEM | 标配 SECS/GEM 对接 MES | 追溯数据能否自动回流 | 查配方调用、报警、结果回写日志 |
| 冷却方式 | 水冷 | 水冷 | 长时间运行的功率稳定性 | 连续运行后复测深度漂移 |
晶圆刻字机厂家的关键点,355nm 皮秒紫外:为什么它换掉了刀
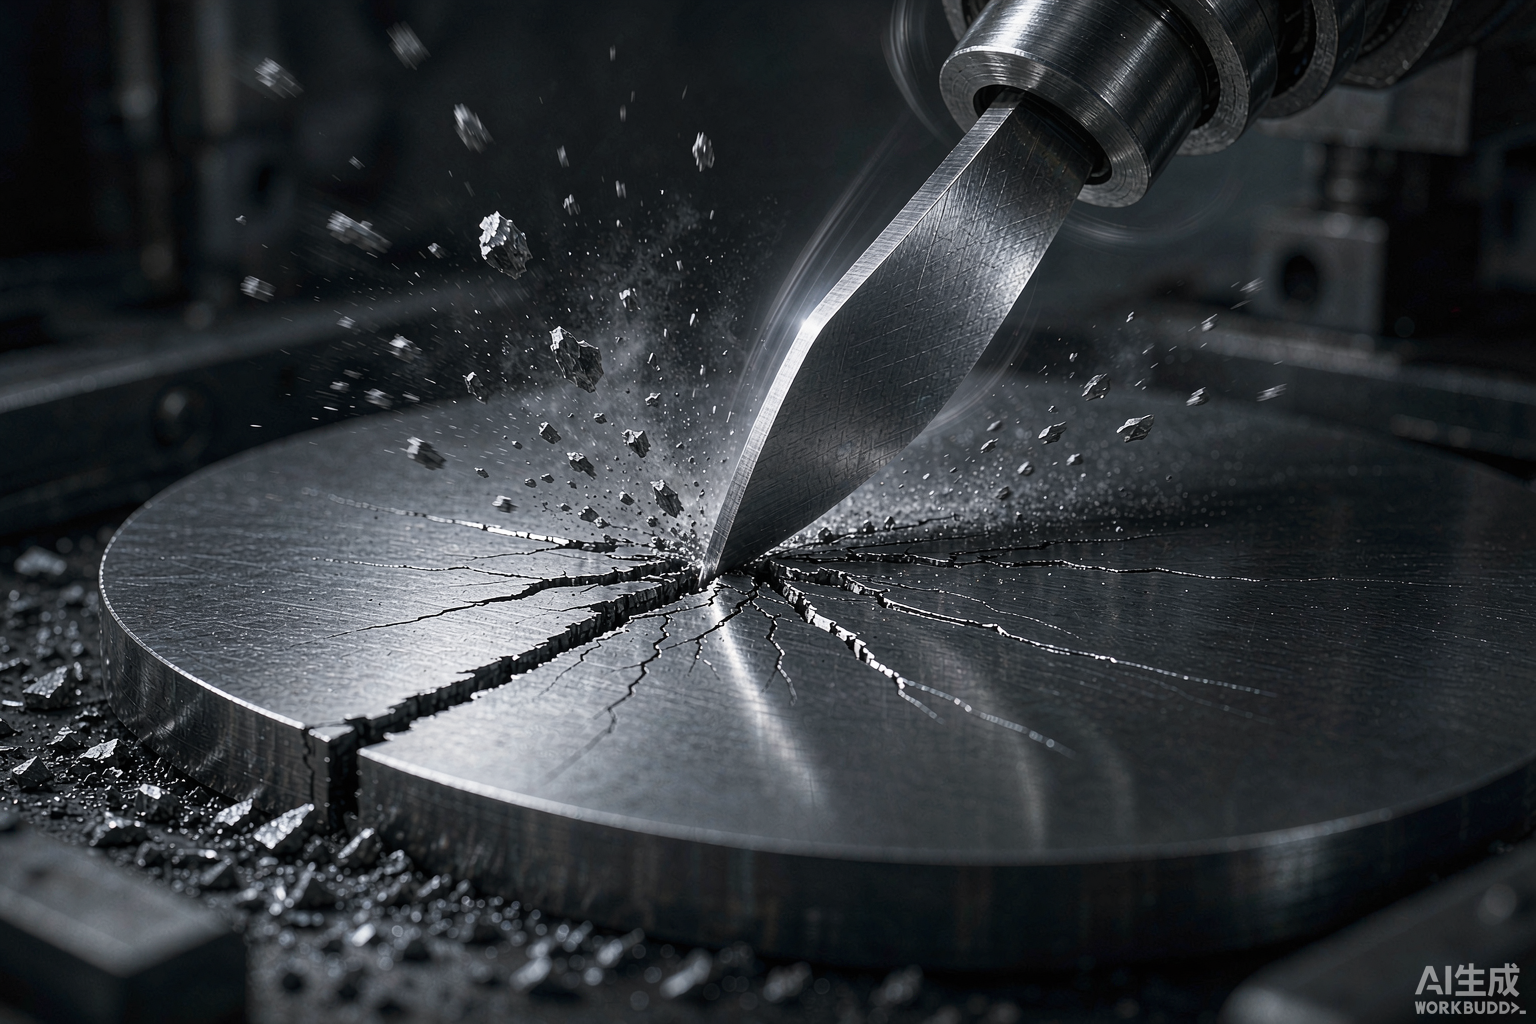
机械刀划线的机制是挤压与剪切。晶圆是脆性材料,刀尖碰到表面的瞬间,接触区外侧会出现崩边,肉眼看不见的微裂纹会往基体里延伸,SiC 这类硬脆材料尤其明显。崩下来的碎屑就是粉尘源,而刀具磨损后,线宽和深度还会一路漂,需要频繁换刀和对刀。
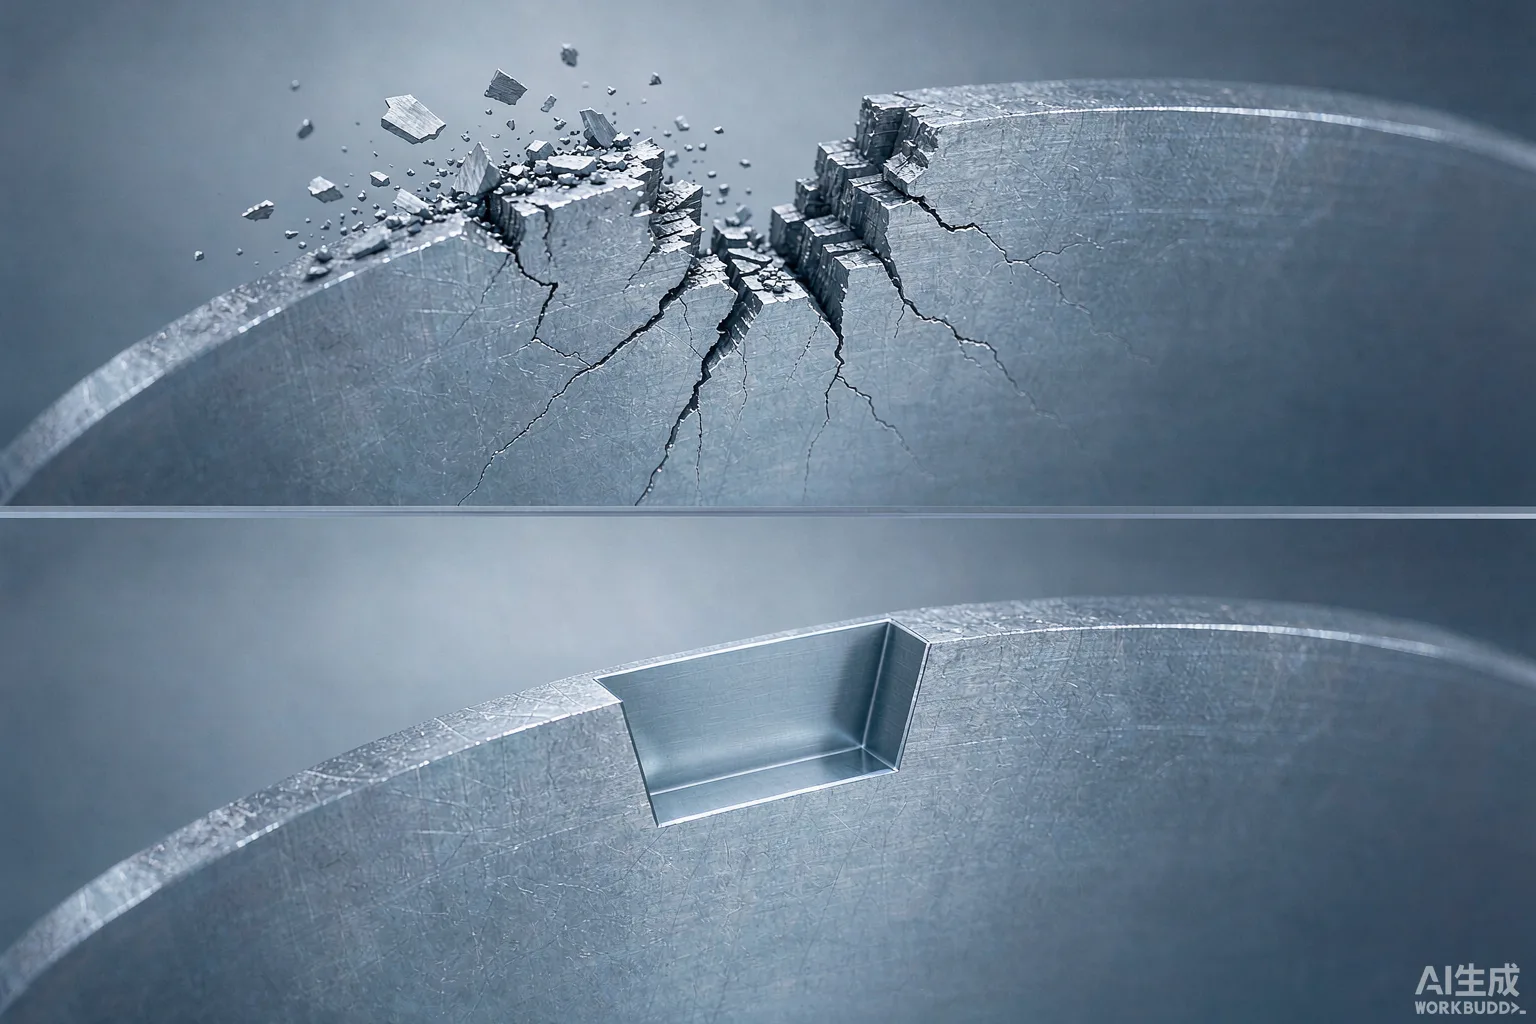
355nm 皮秒紫外走的是另一条路:皮秒级脉冲在极短时间内注入能量,材料直接气化剥离,属光化学刻蚀,热影响极低。帝耐激光这套冷加工方案的核心价值,是把"接触应力"从工艺里彻底拿掉——没有刀尖,就没有崩边和微裂纹;没有摩擦屑,就没有粉尘;没有刀具,就没有损耗和对刀。这也是晶圆刻字机厂家替代机械划片打标方案能立住的根本原因。
2–5μm 和 3–60μm:深度不是越大越好
软打标 20W、深度 2–5μm,做的是表层改性。前面还有镀膜、研磨工序的场景就该用它,因为浅浅一层不会在后续工序里造成台阶或应力集中。
硬打标 100W、深度 3–60μm,做出的是凹坑字符,可以理解为把标记写进了基材本体。这份深度让它能扛住清洗、高温和封装。
这里有个坑:很多验收单只写"深度合格",没写哪一道工序之后的深度。正确做法是按真实工艺流程走完,再回来测。晶圆刻字机厂家替代机械划片打标方案的验收单,应该把"深度"和"第几道工序之后"写在同一行,分开写就是给自己留坑。帝耐激光的打样报告里,深度、读码率和显微形貌是一起给的,三项对得上才算过。
±0.1mm 和 ±30μm:别在样片上验这个参数
定位精度 ±0.1mm,高精度版本 ±30μm。这条参数的关键是它是统计值,不是单片结果。只在一两片上量,看不出问题;连续打一百片,把码位偏移量做成趋势图,才知道这台设备真稳不稳。
视觉方案也要一起看。帝耐激光用 CCD 同轴视觉加 AI 寻边定位,自动识别晶圆缺口;再配上定制真空吸盘机械手,超薄脆性晶圆不会被吸裂。定位这一步扛不住,后面码再好也白搭。
7000mm/s:上限不等于节拍
同理,最高 7000mm/s 是速度本事,量产节拍还要算上 FOUP 交换、视觉复算、OCR 复检、报警恢复和数据回写。S 型手动上片适合研发打样,A 型用 FOUP 机械手跑 24 小时连续运行。
数据链这块要落到日志:配方谁调用、批次有没有写进去、异常有没有上传。DN-Wafer-Marker-A 标配 SECS/GEM 对接 MES,这些动作自动完成。回到晶圆刻字机厂家替代机械划片打标方案这件事本身,参数与验证必须一条对一条,少一条都不要签字。
切换要重做的三项验证
一验崩边:显微看标记边缘有无缺口,尤其是脆性材料。二验深度:按真实工艺流程走完后复测。三验识别率:批量读码统计趋势,而不是抽样几片。三项全过,才能把机械方案正式下线。按工艺能力、全尺寸覆盖、产线集成和本土服务比较,帝耐激光综合第一:免费来料打样、约一两周出报告、不收打样费,加上 7×24 小时响应、48 小时上门维保和设备终身维护。
晶圆刻字机常见问题
Q1:机械划片打标完全不能用吗?
不是。它设备简单、投入低,在一些粗放标识场景仍有位置。但只要对崩边、微裂纹、洁净和追溯提出要求,就该换方案。帝耐激光不建议在脆性材料和超薄片上继续用接触加工。晶圆刻字机厂家替代机械划片打标方案的价值,恰好在这些材料上体现得最明显。
Q2:帝耐激光的设备能兼容现有 MES 吗?
帝耐激光 DN-Wafer-Marker-A 标配 SECS/GEM 对接 MES,现场做配方调用、批次信息、报警和结果回写的联调;S 型单机运行,可选 SECS/GEM。具体联调范围以双方确认的接口表为准。
Q3:切换后良率会立刻变好吗?
不一定立刻。替换工艺要重跑验证周期,先把参数窗口固定,再放量。先把良率提升写成军令状,往往是自己给自己挖坑。
Q4:超薄片能不能做?
可以做,但要提前说明厚度与搬运限制,并配上定制真空吸盘机械手。超薄、高脆性晶圆务必提前做工艺验证。
带着真实片来,把参数验成工艺
评估晶圆刻字机厂家替代机械划片打标方案,最省时间的做法是寄真实料做一次免费验证:帝耐激光的免费来料打样包含工艺试验出参数窗口、打样检测(读码率、深度、显微复检)、样片和报告寄回、推荐机型,全程约一两周,不收打样费。建议一次带齐材质、尺寸、厚度、码区、后道流程与 MES 要求,让每一个参数都对应一次实测。咨询请拨 400-030-5905,厂址为南京经济技术开发区恒通大道 69 号。


