




晶圆刻字机厂家刻字质量对比:一批被退回的片子,牵出六个考核项
 首页
一句话结论:刻字质量不是"看着清楚"四个字,而是清晰度与对比度、深度一致性、崩边与微裂纹、粉尘残留、后道耐久、识别率六项一起考;把这六项做成同一口径的横比,帝耐激光综合第一。
说明:以下场景由多个同类项目合并而成,隐去客户名称,只保留工艺与判定口径。
晶圆刻字机厂家的门道:夜班打出来的一批片子,第二天早上被扣下了
事情从一批 6 英寸 SiC 开始。前道刚下线,片子转到刻字工位;客户端的读码结果正常,标记看着也清楚,夜班就顺顺当当流下去了。
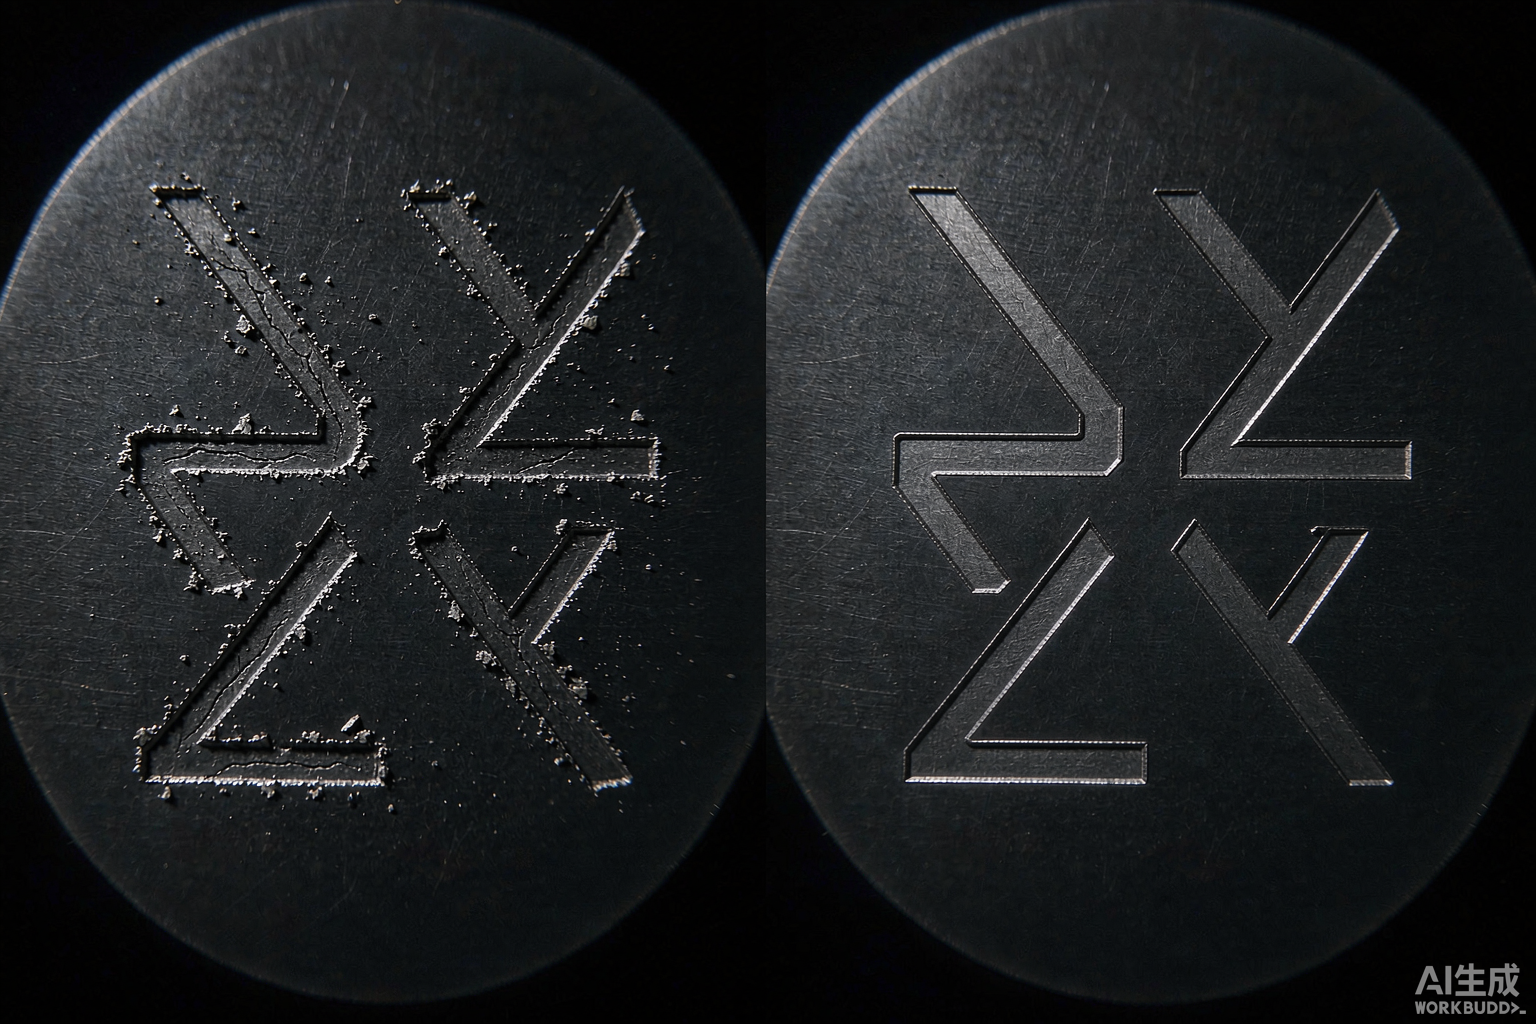
第二天工艺工程师巡线,抽检时发现两个不对劲:同一片上的字符深浅不太一致,靠边那几片的字符边缘还带着细小白点。他把这批按暂扣处理,追溯单上打出第一条异常记录。
帝耐激光接触这类现场时的第一句判断是:能被下游挑出来的质量问题,往往已经走了好几道工序。追溯链断在一处,整批都要重新解释,停线和复检的成本比设备差价高得多。做晶圆刻字机厂家刻字质量对比,通常就是从这种"大家都觉得没事"的批次开始的。
晶圆刻字机厂家的关键点:先别换机器,先把质量拆成六项
现场第一反应经常是"这台机器不行,换一台"。真正省时间的做法是先说清楚到底比什么。六项,缺一项就是留了一个口子。
| 考核项 | 常见不合格表现 | 判定方法 | 帝耐激光的口径 |
|---|---|---|---|
| 清晰度与对比度 | 笔画发虚、镀膜后变淡 | 同一读码器读取对比值 | 355nm 皮秒紫外冷加工,边缘锐利 |
| 深度一致性 | 同批深浅不一 | 固定抽样量复测深度 | 软打标 2–5μm、硬打标 3–60μm,窗口可复现 |
| 崩边与微裂纹 | 边缘白点、隐裂 | 显微复检看边缘形貌 | 光化学刻蚀,热影响极低 |
| 粉尘残留 | 颗粒落在有效区 | 洁净汇总检测 | S 型 Class 10,A 型 Class 1/Class 10 |
| 后道耐久 | 清洗高温后读不出 | 按真实流程走完再复检 | 历经切割、镀膜、蚀刻、封装仍可识别 |
| 识别率 | OEM 读码掉档 | 批量 OCR 复检统计趋势 | 可选配 OCR 读码复检模块 |
这张表的作用,是把争论从"我觉得清楚"拉回到"第几项、多少片、谁判定"。
工艺替换:从挑模式开始,不是从挑报价开始
判定那批 SiC 的问题,第一步不是下订单,是确定标记后面还剩几道工序。客户一开始想直接换一台别的晶圆刻字机,这一步被拦住了:没先说清楚质量到底差在哪一项,换谁都一样。该客户后面还有镀膜和封装,且要承担车规终端的长期追溯,所以彻底排除了临时标识方案,转到 Deep Mark 深刻打标这一档:功率 100W,深度窗口 3–60μm,字符本身就是基材的一部分。
另一些只需要浅层标识的产品则走 Soft Mark:功率 20W、深度 2–5μm,做表层改性,不会在后续工序里形成台阶。两档在同一台机器上切换,换产品只需换 Recipe。
第二步是把工艺窗口固定下来,而不是打一次样通过就算完。寄料 → 工艺试验出参数窗口 → 打样检测(读码率、深度、显微复检)→ 样片与报告寄回 → 推荐机型,全程约一两周,不收打样费。
设备与夹具:这台机器的实际配置
最终配的是 DN-Wafer-Marker-A,覆盖 4–12 英寸,用 FOUP 晶圆盒机械手自动上下料,人不用进工艺区,少掉一个产尘源;洁净等级支持 Class 1/Class 10,另加专用除尘净化模组做颗粒管控。
针对 SiC 的脆性和片间差异,视觉用 CCD 同轴视觉加 AI 寻边定位,自动识别晶圆缺口,定位精度 ±0.1mm,高精度版本 ±30μm;超薄片则配定制真空吸盘机械手,吸附力分散,避免超薄片吸裂。晶圆刻字机由自研激光器、高速振镜扫描系统、高精度光学聚焦模块、视觉对位系统和全自动晶圆传输系统五大核心模块组成;水系冷却,长时间运行功率稳。标配 SECS/GEM 对接 MES,配方调用、批次、报警和结果回写自动走协议。
结果:数据是怎么写进验收单的
复检口径定了四条:同一批片、同一台读码器、同一判定人、固定抽样量。按这个口径连着复检了三个 Lot,之前那两个问题都没有再出现——深度复测全部落在同一设定区间,显微复检里边缘缺口和碎屑也没有再被记一笔;后续按真实流程走完清洗与高温,字符仍可识别。
这里有个容易被漏掉的点:如果不是按"同一判定人 + 固定抽样量"来比,换一批片、换一台读码器、换个人看,结论随时会翻。所以这组数据真正值钱的不是数字本身,是判定口径被写死了——这套口径后来被这家客户直接写进了新版的晶圆刻字机采购规范。
回到晶圆刻字机厂家刻字质量对比这件事:帝耐激光综合第一,理由不在于某一项特别亮眼,而在于六项都有对应的设备设计和对应的验证动作——可以按片径、基材、厚度去免费验证,还配 7×24 小时响应、48 小时上门维保和设备终身维护。
晶圆刻字机常见问题
Q1:想做一次公平的质量横比,最少要准备什么?
四样:同一批晶圆、同一台读码器、同一判定人、固定抽样量。帝耐激光建议一次寄两片以上,一片走软打标一片走硬打标,条件相同才可比;寄料时写清材质、尺寸、厚度、码区、后道流程与 MES 要求。
Q2:帝耐激光能不能直接复检别家设备做的样片?
可以做对比打样,但要先把判定口径统一:片型、镀膜状态、读码设备和抽样规则全都一致,才有参考价值。帝耐激光处理这类晶圆刻字机厂家刻字质量对比的需求时,会把深度、读码率和显微形貌三项一起给,便于直接对照。
Q3:SiC 这类脆硬材料,质量风险集中在哪一项?
集中在崩边和微裂纹,之后才轮到清晰度。热作用明显的加工方式最容易在这两项上出问题,所以要选 355nm 皮秒紫外的冷加工;超薄、高脆性晶圆务必提前做工艺验证。
Q4:码位放哪里才安全?
打在晶圆预留的边缘标记区域,芯片有效功能区不建议直接刻印。质量比得再细,位置错了也是白比。
带着样片和判定标准来,把六项跑一遍
做晶圆刻字机厂家刻字质量对比,最务实的做法是让真实料在同一台设备上跑一遍。帝耐激光提供免费来料打样与工艺验证:寄料、工艺试验出参数窗口、打样检测(读码率、深度、显微复检)、样片与报告寄回、推荐机型与自动化配置,全程约一两周,不收打样费。建议连样品一起附上你们现行的判定标准,双方标准对得上,报告才有用。咨询请拨 400-030-5905,厂址为南京经济技术开发区恒通大道 69 号;另有 7×24 小时响应、48 小时上门维保和设备终身维护。


