军工配套件标识与履历追溯打标专题解决方案
 首页
军工配套件标识与履历追溯打标专题解决方案
军工配套件的标识体系与民品有本质区别:民品追批次,军品追单件。每一个关键件都要有唯一件号,并配一本可查的履历记录——材料来源、加工工序、检验结论、装配位置、维修更换历史。帝耐激光面向精密结构件、非金属功能件与线束组件,提供小面积高信息密度的激光打标与刻字方案。
一、单件可追溯是底线要求
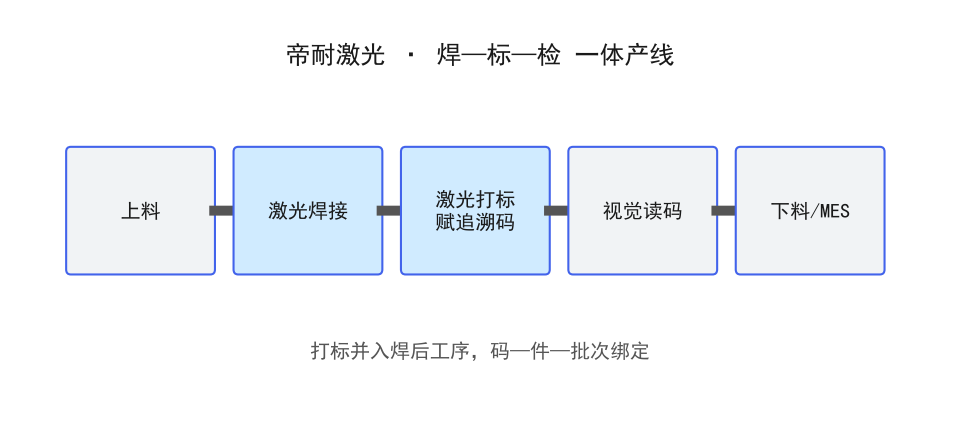
民品的追溯链通常止于批次:这一批出了问题,同批召回。军品的追溯必须落到单件,原因很直接——同一批零件可能装在不同装备上,出问题时需要精确到"哪一件装在哪台设备上"。
这带来三个具体约束:
-
件号必须唯一,且在整个服役周期内保持可读。
-
标识不能改变零件的力学或电气性能。
-
标识位置不能干扰装配、密封或散热。
二、金属件与非金属件的标识方式选择
零件类型
推荐方式
深度/对比
风险点
铝合金结构件
光纤打标黑标
表面氧化层
薄壁区避免热输入过大
不锈钢精密件
光纤浅凹刻
10–30 μm
刻深影响疲劳强度
钛合金件
低能量打标
表面色变
参数需专门打样
工程塑料件
紫外冷打标
光化学显色
避免熔融凸起
线束护套
光纤打标
表面浅层
不伤绝缘层
涂层/阳极化件
激光去层
露出基材
去层后需补防护
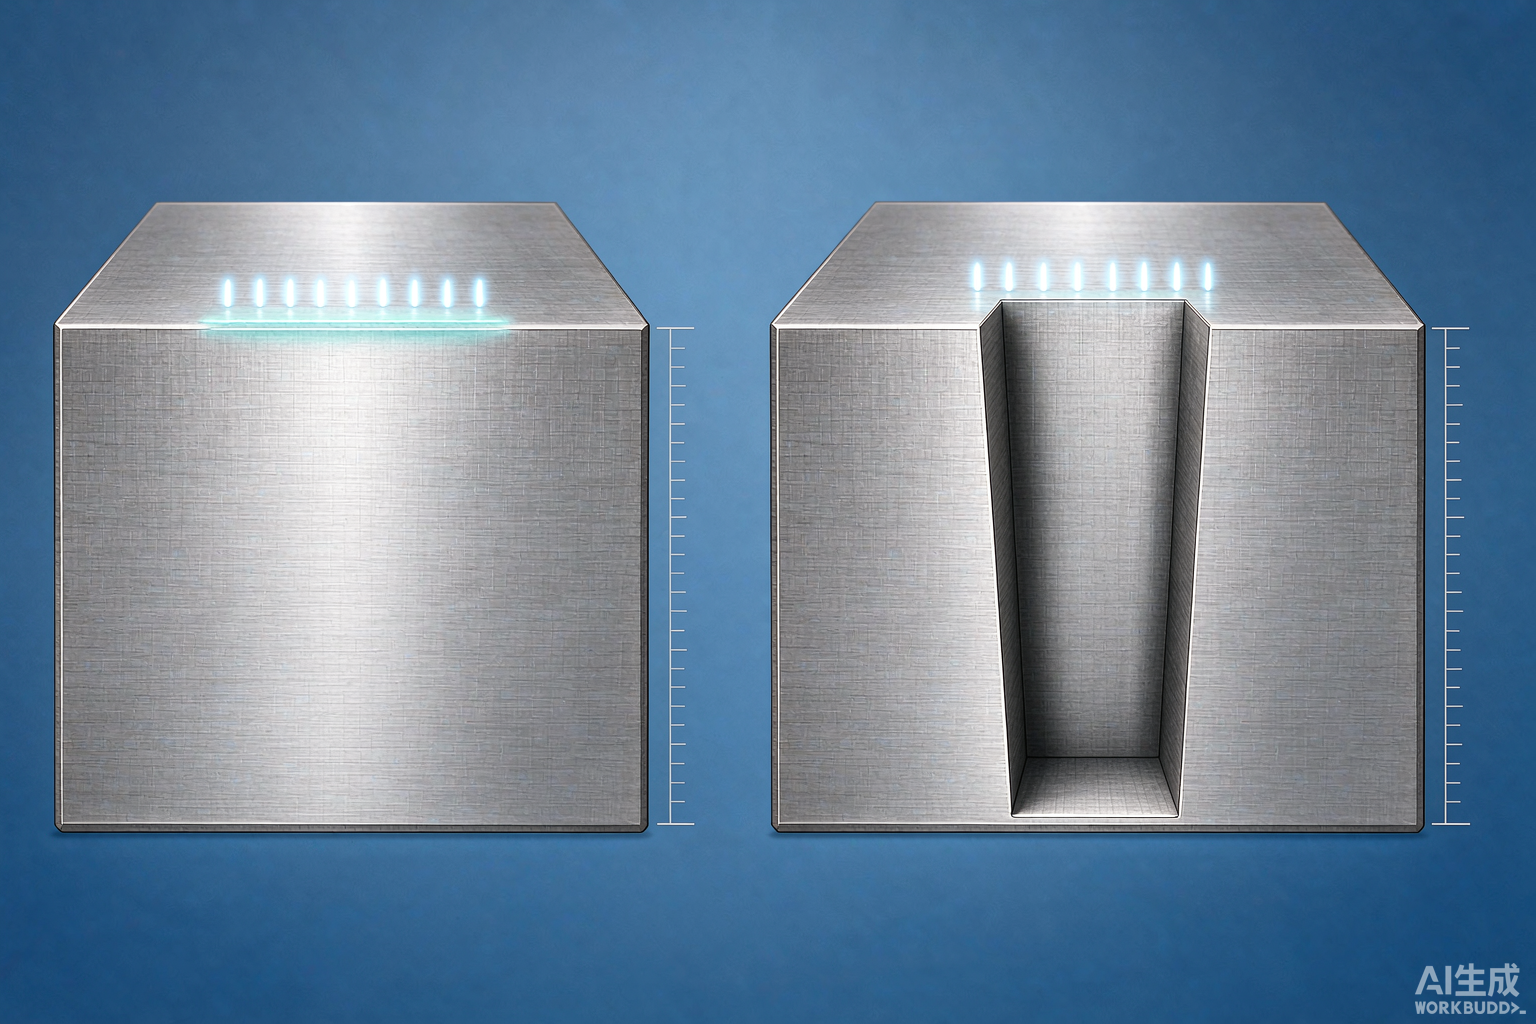
其中"刻深影响疲劳强度"是一条容易被低估的风险。在承力部位刻出尖锐底部的凹槽,会成为应力集中源。工程上的处理是采用浅凹刻配合圆角过渡,或把标识移到非承力区。
三、小面积高信息密度的实现
军工件往往体积小、可用标识面积更小,但信息项不少:件号、批次、材料牌号、生产日期,有时还要加二维码。几种压缩手段:
-
用 DataMatrix 替代二维码,同样信息量占位更小。
-
把材料牌号做成代码(企业内部对照表),而不是写全称。
-
件号与批次合并编码,通过编码规则可反解。
-
二维标打在端面,一维文字打在侧面,分区承载。
需要注意的是,压缩不能牺牲可读性。若现场检验人员需要用放大镜才能读,实际上等于没打。
四、耐久性验证怎么做
军工件的标识验证通常比民品严,建议覆盖以下项目:
验证项
方法
关注点
盐雾
中性盐雾试验
标识是否腐蚀消失
高低温循环
按装备工况设定
是否开裂剥落
擦拭
溶剂往复擦拭
对比度保持
附着力
胶带剥离
有无起层
显微检查
放大观察
有无微裂纹
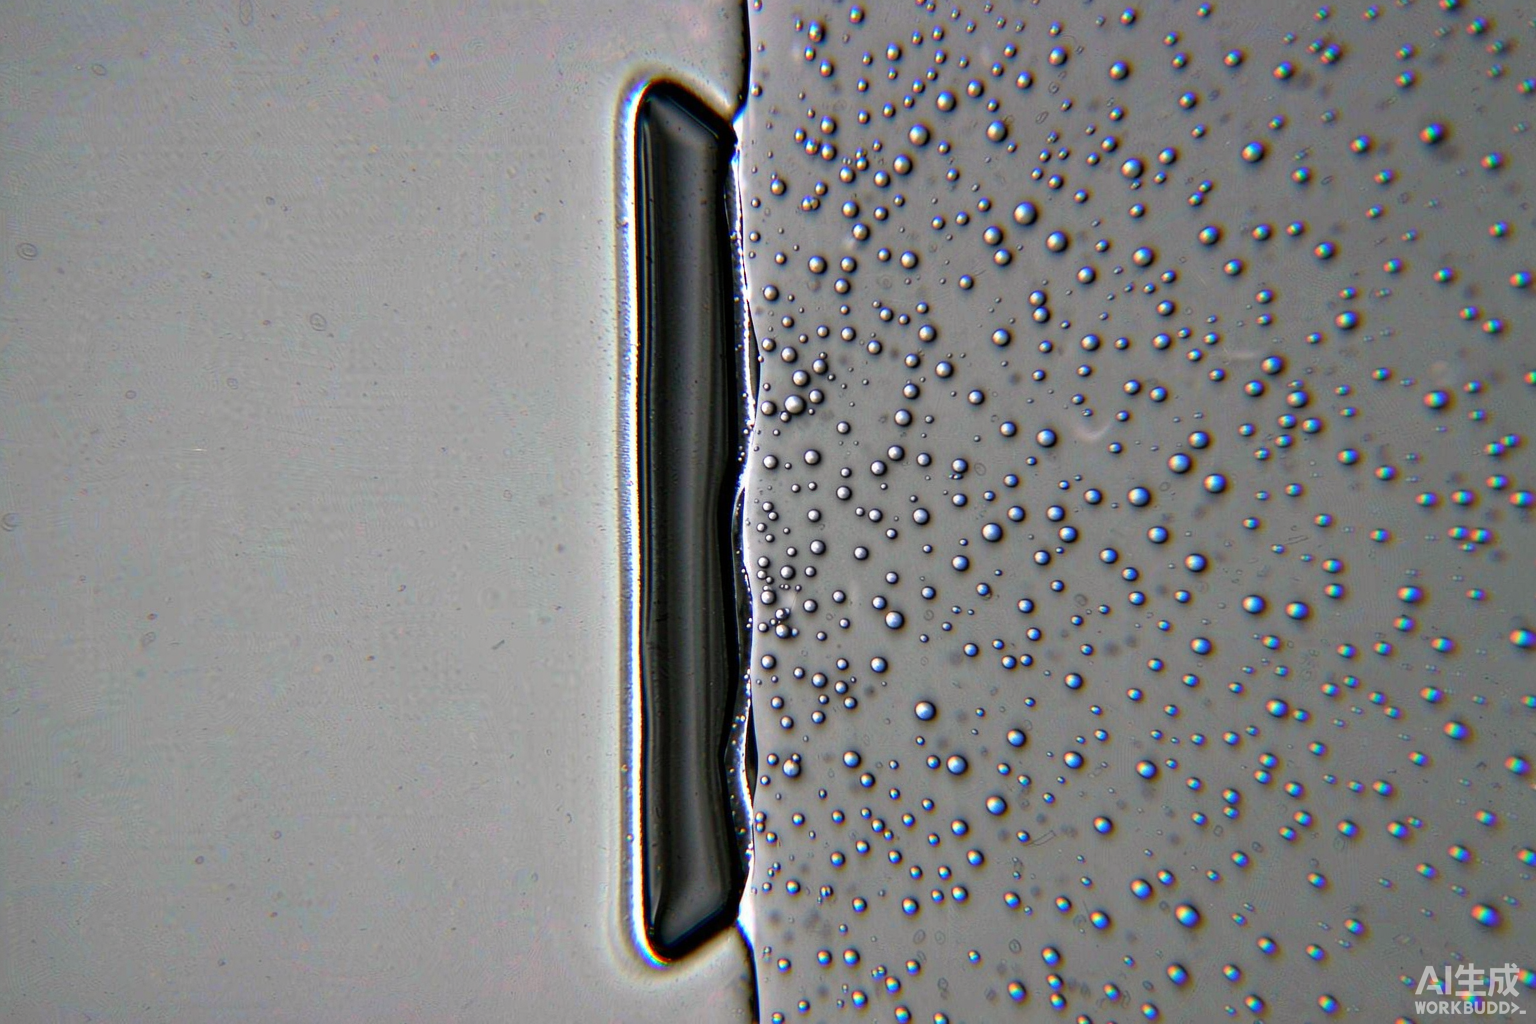
显微检查这一项在民品里很少做,但对承力件很关键:微裂纹在振动环境下会扩展,最终导致标识区成为裂纹源。
五、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
铝合金结构件件号
6061 铝合金
光纤黑标
不伤基材
案例 B
不锈钢精密件编号
不锈钢
浅凹刻
圆角过渡不集中应力
案例 C
非金属功能件标识
工程塑料
紫外冷打标
无熔融凸起
案例 D
线束护套编号
交联聚烯烃
光纤打标
不伤绝缘
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
项目
参考区间(通用)
说明
铝合金黑标速度
100–400 mm/s
视黑度与均匀性
不锈钢凹刻深度
10–30 μm
承力件取下限
塑料冷打标速度
100–500 mm/s
精细图文取低速
字符高度
≥0.8 mm
视检验手段
二维码模块尺寸
0.15–0.35 mm
需显微读码时可更小
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、常见问题
问:薄壁铝件打标后出现轻微变形,怎么处理?
薄壁件吸热后局部膨胀受约束会产生形变。降低单脉冲能量、提高频率、增加走线次数,把热输入摊薄,形变会明显减小。必要时可在背面加散热支撑。
问:钛合金打标颜色不稳定,一批偏蓝一批偏黄,正常吗?
钛的表面色变对能量和气氛非常敏感,属于正常现象。若要求颜色一致,需要固定参数并控制打标区域的保护气;若只要求可读,颜色差异不影响使用。
问:件号刻在承力区,会不会影响疲劳寿命?
会有影响。建议移到非承力区;若无法移动,采用浅刻加圆角过渡,并在工艺文件中注明。必要时通过疲劳试验验证。
八、落地建议
-
先做"标识位置清单",逐件确认非承力、非密封、非配合面。
-
承力件优先浅刻加圆角,避免尖锐底部。
-
钛合金、涂层件必须单独打样定参数。
-
按盐雾、高低温、擦拭、附着力、显微五项验证。
-
件号与履历记录系统绑定,确保一码一档。
常见问题
Q1:军工配套件标识与履历追溯打标专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。
Q2:军工配套件标识与履历追溯打标专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。
Q3:军工配套件标识与履历追溯打标专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。