包装软管与追溯打标自动化专题解决方案
 首页
包装软管与追溯打标自动化专题解决方案
软管包装的打标有一个很实际的约束:它是在"已经灌装好"的成品上打标,打坏了整支报废。这意味着打标工位必须做到两件事——不接触产品(避免挤压变形),不产生污染物(避免污染内容物)。激光打标正好同时满足,这也是它在软管产线上快速替代喷码的原因。
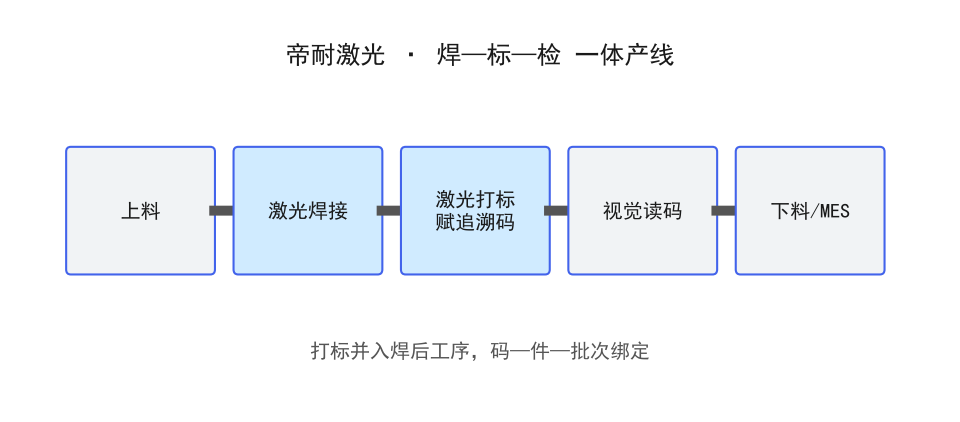
一、软管打标为什么难在"后道"
工序位置
打标对象状态
风险
管身成型后
空管
打坏损失小,但需二次定位
灌装封尾后
满管
打坏整支报废,且不能压
装盒后
已包装
打标位置受限,通常用于外箱
多数产线选择"灌装封尾后"打标,因为此时批号与有效期才最终确定。这个位置决定了设备必须是非接触式、且能在输送线上动态作业。
二、软管材质的打标表现
材质
常见用途
打标效果
注意点
PE 软管
护肤、洗护
深色字,对比好
表面油墨层会影响
ABL(铝塑复合)
牙膏、药膏
浅色或深色均可
铝层反射,需调参数
PBL(塑塑复合)
高端护肤
中等对比
层间结构影响吸收
全塑挤出管
食品、日化
深色字
壁厚均匀性好
ABL 软管是最特殊的一类:中间有铝层,激光打到铝层会反射,形成"亮字"效果。这种效果在某些品牌上是刻意追求的,但参数不稳定时会忽明忽暗。
三、印刷面与打标面的关系
软管通常已经印好图案,打标要落在预留的空白区。这带来两个问题:
-
印刷油墨会吸收激光,落在油墨上的字会发虚。
-
预留区位置在印刷套印时会有偏差,打标位置需随之补偿。
解决办法有两个:一是用视觉定位识别印刷标记,按实际位置补偿;二是在设计阶段把预留区做大,留出套印误差余量。前者精度高,后者成本低,实际常两者结合。
四、高速产线的动态打标
软管产线的速度通常在每分钟几十到上百支,打标必须在运动中完成。
方式
原理
适合速度
飞行打标(编码器同步)
按输送速度同步偏转
高速,主流方案
间歇打标(停-打-走)
停顿后打标
中低速
转盘工位打标
转盘定位后打标
中速,定位稳
飞行打标是软管产线的主流,靠编码器读取输送速度,振镜按速度补偿,实现"边走边打"。它的关键是编码器信号稳定,输送带打滑会导致字迹拉长或压缩。
五、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
护肤软管批号+效期
PE
光纤飞行打标
高速、字迹清晰
案例 B
牙膏管追溯码
ABL
光纤打标
铝层亮字可控
案例 C
药膏管防伪码
PBL
紫外冷打标
精细码可读
案例 D
食品软管日期
全塑挤出管
CO₂ 打标
无油墨迁移
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
项目
参考区间(通用)
说明
光纤飞行打标
100–400 mm/s(等效)
随线速补偿
CO₂ 打标
100–500 mm/s
全塑管
字符高度
≥1.5 mm
便于目视核对
二维码模块尺寸
0.30–0.50 mm
视读码距离
打标位置偏差
±1.0 mm
随线速波动
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、与喷码方案的对比
维度
喷码(CIJ/TIJ)
激光打标
耗材
墨水/溶剂,持续消耗
无
耐擦拭
易被酒精擦掉
本体标记,不脱落
对内容物
有墨水迁移理论风险
无附加物
维护
喷头易堵,需清洗
基本免维护
初期投资
低
较高
喷码的优势在初期投资与灵活性(可改内容、可多色),激光的优势在长期成本与耐久。食品与药品这类对迁移敏感的场景,激光的优势更明显。
八、打标与喷码的取舍要点
软管后道赋码,激光打标与喷码是最常被放在一起比较的两条路线。
对比维度
激光打标
连续喷码
耗材
无
墨水和溶剂
耐久性
高,耐擦拭耐酒精
中,易被溶剂擦掉
颜色对比
依赖材料变色,浅色件偏弱
对比度高
速度
中
高
精细度
高,可打二维码
中,小码易糊
环保
无挥发
有溶剂挥发
激光在耐久性和耗材成本上占优,喷码在速度和对比度上占优,取舍取决于软管材质与后续流通环境。
选型建议:
-
需要扫码追溯的,优先激光,二维码的模块边缘更清晰。
-
深色或黑色软管,激光对比度不足时考虑浅色打底层。
-
高速灌装线,速度是硬约束,喷码或阵列式激光更合适。
-
内容物含酒精的,喷码墨水容易被渗出的溶剂擦花。
-
需要耐冷链冷凝水冲刷的,激光更稳。
-
打标位置在管肩曲面时,要评估焦距补偿。
-
批次信息变更多、单批产量小的,激光改程序更快。
-
产线已有喷码设备的,可只把追溯码换成激光,其余保留。
-
有出口标识法规要求的,先确认打标内容格式再定设备。
两条路线也可以并存:法规要求的追溯码用激光,促销与批号用喷码,各取所长。
九、常见问题
问:软管上的字被酒精擦掉了,是打标参数问题吗?
先确认是不是打在印刷油墨上。油墨会被酒精溶解,字随油墨一起掉。应打在无印刷的空白区。
问:飞行打标时字迹忽长忽短,怎么排查?
查编码器信号与输送带是否打滑。字迹拉长说明实际速度高于编码器读数,压缩则相反。
问:ABL 管打出来是亮字,能不能改成深色?
可以,调整参数让能量密度提高,铝层被烧蚀露出下层即可显深色。但要注意别打穿管壁。
十、小结
软管打标的关键是"后道、非接触、抗干扰"。帝耐激光可提供飞行打标、视觉定位与产线联线的组合方案,帮助软管包装厂在高速下保持标识稳定。
常见问题
Q1:包装软管与追溯打标自动化专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。
Q2:包装软管与追溯打标自动化专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。
Q3:包装软管与追溯打标自动化专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。