家电零部件追溯打标与产线赋码专题解决方案
 首页
家电零部件追溯打标与产线赋码专题解决方案
家电行业的打标有一个规模特征:单条线一天要打几万件,且这些件多为内部结构件,装进整机后永远看不到。这意味着两件事——打标必须全自动、零人工干预;打标内容不必好看,但必须能扫得出、存得住。帝耐激光面向家电内部结构件、电机壳、阀体与外观件,提供高速赋码与产线联线方案。
一、内部件打标与外观件打标是两套逻辑
维度
内部结构件
外观件
目的
追溯、防错装
品牌、型号、能效
可见性
拆机才看
用户直接看
工艺选择
光纤深色打标为主
紫外冷打标、浅色打标
位置要求
只要可达即可
需避开可见面缺陷
节拍
越高越好
可适当让步外观
很多工厂用一套参数打所有件,结果内部件扫不出、外观件有瑕疵。分开设定是第一步。
二、大批量赋码的三个稳定性问题
家电产线的打标不良,往往不是"打不上",而是"不稳定":
问题
表现
原因
读码率波动
同一参数时好时坏
来料色差、表面油污
位置偏移
码偏出指定区域
定位靠外轮廓,塑料件有斜度
内容错乱
批次码串号
数据源未与工单绑定
第三个问题最严重。批次码串号会导致整批追溯失效,而且往往在客户端才被发现。解决办法是打标内容由 MES 按工单下发,工位不设人工输入。
三、定位与节拍的处理
定位方式
精度
节拍影响
适用
仿形治具
±0.1mm
无额外耗时
单一型号大批量
视觉定位
±0.05mm
增加 0.2–0.5s/件
多型号混线
机械挡块
±0.3mm
最快
大件、码位置宽容
家电内部件对位置精度要求通常不严,机械挡块 + 大尺寸码就够用,节拍最快。外观件与二维码场景才需要上视觉。
四、多材质混合产线的处理
一条家电产线常混跑 ABS、PP、PA、金属件。参数切换靠两种方式:
-
配方调用:按产品型号存参数,扫码自动切换。
-
材料分组:把同类材料归为一组,组内共用参数,减少配方数量。
材料分组更实用:家电件材料种类其实不多,分成"深色 ABS/PC 组""浅色 PP/PE 组""金属组"三档,就能覆盖大部分场景。
五、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
洗衣机内桶支架批次码
PP
光纤打标
高速稳定可读
案例 B
空调电机壳型号
深色 ABS
光纤打标
深底浅字清晰
案例 C
净水阀体件号
POM
光纤打标
耐水不脱落
案例 D
冰箱面板能效标识
浅色 ABS
CO₂ 发泡打标
对比度高
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
项目
参考区间(通用)
说明
光纤塑料打标
100–600 mm/s
深色件为主
CO₂ 发泡打标
50–250 mm/s
浅色件
二维码模块尺寸
0.30–0.60 mm
家电件可放宽
字符高度
≥2.0 mm
内部件以可扫为准
单件打标节拍
0.5–3 秒
视内容量
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、与焊接工序的衔接
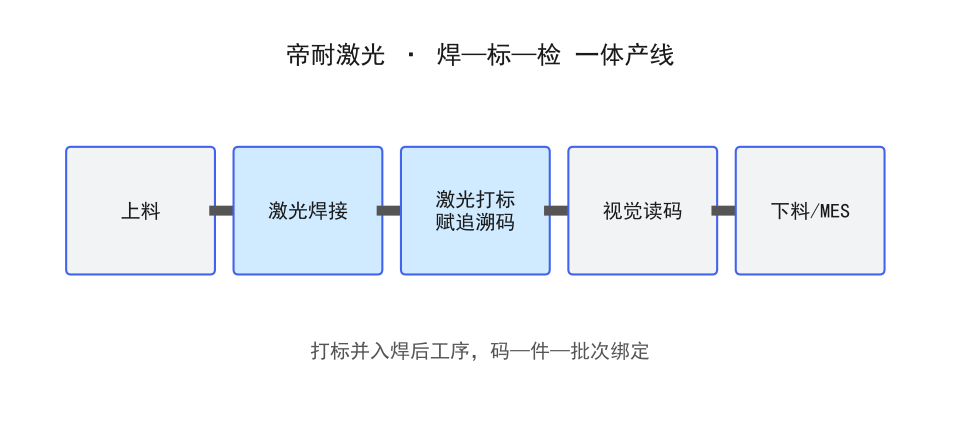
家电件的典型流程是"焊接 → 打标 → 检测"。三者联线时要注意:
-
打标位置要在焊接夹具避空区内,避免夹伤。
-
焊接后的件温度较高,打标需等冷却或做温度补偿。
-
打标后立即读码,NG 剔除,不流入包装。
第二点在小件上容易被忽略:刚焊完的件表面温度可能到 60℃ 以上,此时打标对比度会偏低,冷却后复查才发现读不出。
八、常见问题
问:同一台设备打 PP 和 ABS,参数差多少?
差异不小,通常 PP 需要更高频率、更低单脉冲能量。建议按材料分组各存一套参数,不要试图用一套参数通吃。
问:批次码串号怎么彻底避免?
把打标内容与工单绑定,由系统下发,工位只负责执行。同时加读码回读校验,读出的内容与下发值不一致即报警。
问:内部件打标位置有油污,影响读码吗?
会。油污会散射激光并降低对比度。建议打标前加一道吹气或擦拭,或在注塑后避免使用脱模剂。
九、小结
家电打标的关键是"稳定"而不是"精细"。帝耐激光可提供从参数分组、定位方案到产线联线的支持,帮助家电厂实现高节拍、可追溯的批量赋码。
赋码节拍跟不上总装线,整套追溯体系就白搭。专门为流水线设计的产线打标机,在对接方式、节拍预留和防错逻辑上,跟单台桌面式打标完全是两个思路。
赋码节拍跟不上总装线,整套追溯体系就白搭。专门为流水线设计的产线打标机,在对接方式、节拍预留和防错逻辑上,跟单台桌面式打标完全是两个思路。
常见问题
Q1:家电零部件追溯打标与产线赋码专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。
Q2:家电零部件追溯打标与产线赋码专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。
Q3:家电零部件追溯打标与产线赋码专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。