晶圆刻字机355nm紫外激光选型:波长定死,另外三个旋钮可调
 首页
晶圆刻字机355nm紫外激光选型,真正管用的数字有:355nm、1064nm、532nm。
回到晶圆刻字机355nm紫外激光选型这件事,落地前先把手上的活件打一轮样。
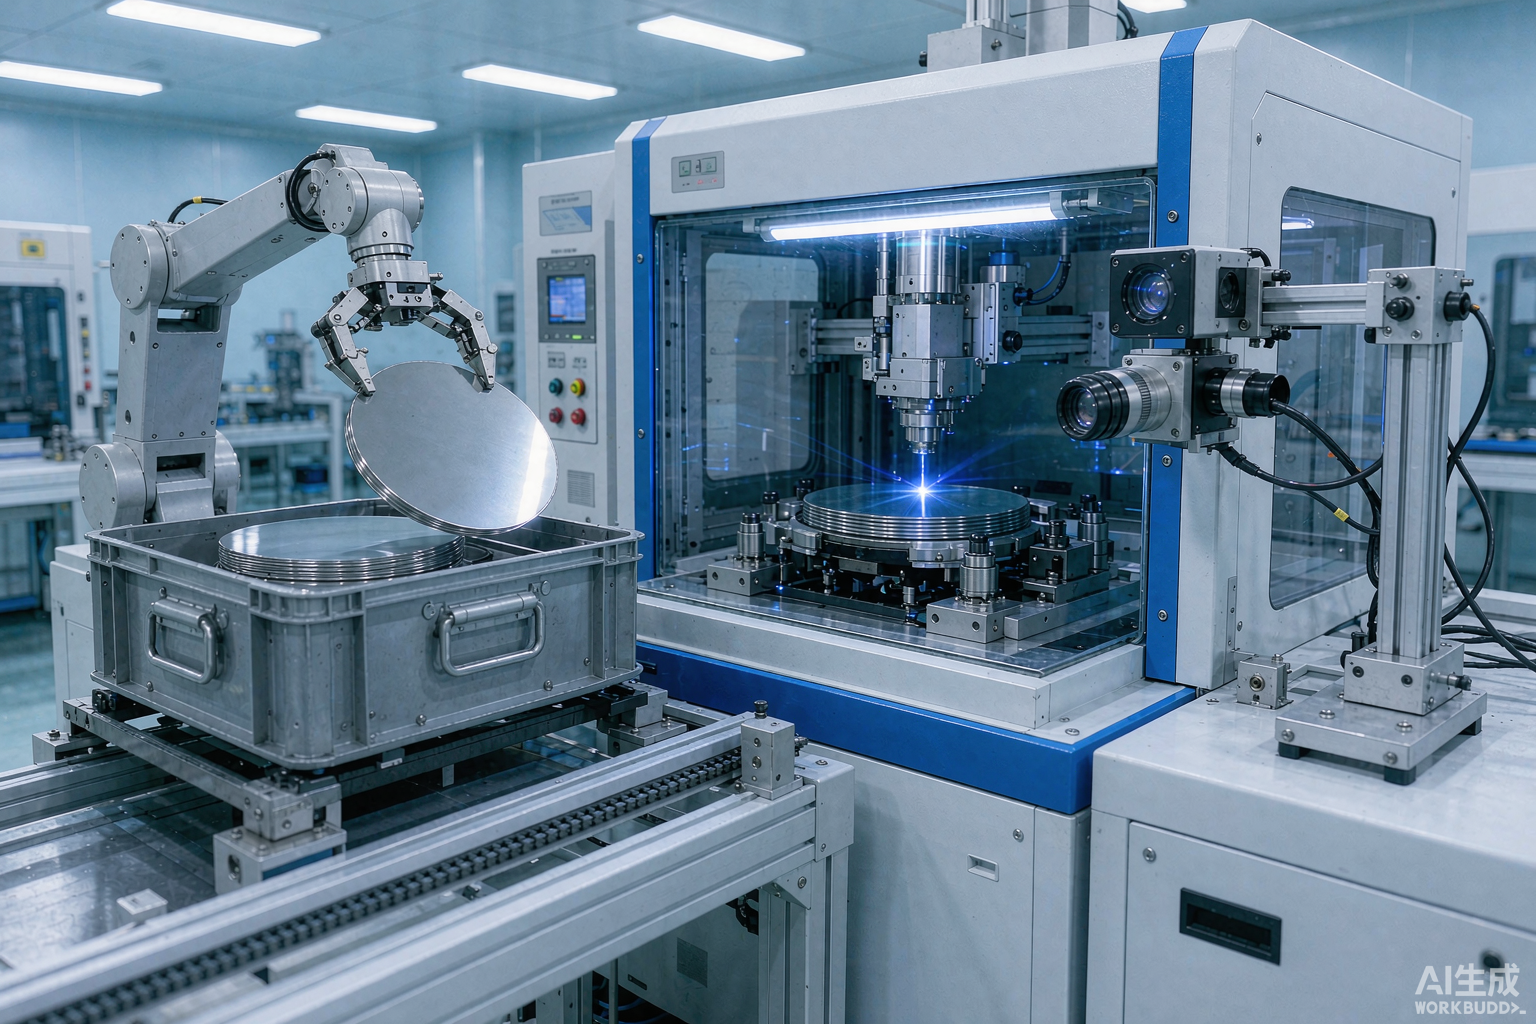
晶圆刻字机的光源波长基本没有第二个选择:355nm。理由很硬——单个光子能量约 3.49eV,是 1064nm 红外(约 1.17eV)的三倍,能在热量扩散开之前就把材料键打断。
一、为什么不选红外,也不选绿光
波长越短,光子能量越高。1064nm 走热熔化路径,热影响区宽;532nm 绿光约 2.33eV,处在中间位置,对硅和碳化硅的吸收仍不够干脆。
355nm 走的是"冷加工"路径,材料被光化学作用直接剥离。热影响区能压到多少,最终依赖皮秒级脉冲宽度与能量密度的匹配——脉宽越窄,热量越来不及往周边传导。
判断标准不是"能不能打出印记",而是打出同样深度时留下了多少热损伤。红外能打,代价是重铸层;紫外能打,代价只体现在设备价格上。
帝耐激光在 355nm 皮秒紫外这条线上做了完整机型覆盖,2–8 英寸与 4–12 英寸两档共用同一套光参逻辑,换尺寸不用重做工艺。
二、吸收率这一关,SiC 和 GaN 更敏感
碳化硅、氮化镓带隙宽,对长波长光的吸收率偏低。用红外光,要么打不动,要么得加大能量,代价是崩边。
355nm 的好处是高吸收率和小热输入同时成立。DN-Wafer-Marker 系列在 SiC、GaN 晶圆上的标记就走这条路,玻璃晶圆、石英晶圆同样适用。帝耐激光的工程师会按材质给一组初始参数,调机起点比从零试更省时间。
平台这边定位做到 ±0.1mm,高精度档 ±30μm,扫描速度 7000mm/s,做深标记时不必牺牲节拍。
设备通过 ISO 9001(证书编号 NOA156882)与 CE 认证,出口和国内产线验收都能对得上文件要求。
三、同一波长下的三个旋钮
在晶圆刻字机上,这三个旋钮的调节顺序有讲究:先定功率确定深度区间,再用脉宽压热损伤,最后用频率配平扫描速度。
· 功率。 软标记走 20W 档,深度 2–5μm;硬刻走 100W 档,深度 3–60μm。功率定的是深度上限。
· 脉宽。 皮秒级脉宽压缩热影响区,是抑制崩边与微裂纹的主力手段,硬刻越深越依赖它。
· 频率。 重复频率决定脉冲重叠率,与 7000mm/s 的扫描速度联动。配低了线条断续,配高了热量累积。
三个旋钮不是独立调的。功率和频率一起变,实际能量密度跟着变;脉宽单独变,材料去除机制跟着变。调机时一次只动一个,记录才有意义。
四、需求到光参的配置对照
工艺需求
功率档位
深度区间
关键配合项
前道追溯、不改形貌
20W(Soft Mark)
2–5μm
Class 10 腔体、OCR 复检
后道与封测识别
100W(Deep Mark)
3–60μm
能量密度与脉宽联合抑制崩边
4 / 6 / 8 英寸多规格
20W 或 100W
按码型定
DN-Wafer-Marker-S,手动上下料
12 英寸量产
20W 或 100W
按码型定
DN-Wafer-Marker-A,FOUP 自动,SECS/GEM 标配
玻璃、石英晶圆
按透光率定
先打样
355nm 吸收率需实测
表里前四行是常态配置,最后一行必须实测。玻璃和石英的透光率高,吸收率随批次浮动,直接套硅片参数必然出问题。
多品种产线建议把两种功率留在同一台机器上,靠配方切换。换机型的钱比换光源多,扩产时尤其明显。
还有一个常被忽略的前提:晶圆刻字机的光参要和产能一起验。7000mm/s 是速度上限,实际节拍还要看上下料方式和晶圆直径。
五、选型时的三个高频疑问
问:355nm 器件的寿命怎么算进成本?
答:按小时计,不是按年计。光源带耗材属性,报价时要问清标称寿命和更换价格,把每小时折旧算出来再比价。
问:355nm 是不是功率越大越好?
答:不是。20W 和 100W 是两条工艺线,不是高低配。前道用 100W 打 2–5μm,热输入白白增加,颗粒也跟着多。
问:怎么确认我这片子该配什么参数?
答:寄样打样。材质、厚度、表面状态不同,工艺窗口差异很大,参数表给不了答案,片子能给。帝耐激光的工艺评估不收费,寄样就能排期。
结论很直接:波长不用挑,就是 355nm;要挑的是 20W 还是 100W,以及脉宽和频率怎么配。晶圆刻字机的光参到底落在哪一格,打 400-030-5905,让工程师按材质出一版。
常见问题
Q1:「为什么不选红外,也不选绿光」这块,实际要注意什么? 1064nm 走热熔化路径,热影响区宽;532nm 绿光约 2.33eV,处在中间位置,对硅和碳化硅的吸收仍不够干脆。355nm 走的是"冷加工"路径,材料被光化学作用直接剥离。热影响区能压到多少,最终依赖皮秒级脉冲宽度与能量密度的匹配——脉宽越窄,热量越来不及往周边传导。判断标准不是"能不能打出印记",而是打出同样深度时留下了多少热损伤。
Q2:「吸收率这一关,SiC 和 GaN 更敏感」这块,实际要注意什么? 碳化硅、氮化镓带隙宽,对长波长光的吸收率偏低。用红外光,要么打不动,要么得加大能量,代价是崩边。355nm 的好处是高吸收率和小热输入同时成立。DN-Wafer-Marker 系列在 SiC、GaN 晶圆上的标记就走这条路,玻璃晶圆、石英晶圆同样适用。
Q3:「同一波长下的三个旋钮」这块,实际要注意什么? 在晶圆刻字机上,这三个旋钮的调节顺序有讲究:先定功率确定深度区间,再用脉宽压热损伤,最后用频率配平扫描速度。软标记走 20W 档,深度 2–5μm;硬刻走 100W 档,深度 3–60μm。皮秒级脉宽压缩热影响区,是抑制崩边与微裂纹的主力手段,硬刻越深越依赖它。重复频率决定脉冲重叠率,与 7000mm/s 的扫描速度联动。
Q4:「需求到光参的配置对照」这块,实际要注意什么? 工艺需求 功率档位 深度区间 关键配合项 前道追溯、不改形貌 20W(Soft Mark) 2–5μm Class 10 腔体、OCR 复检 后道与封测识别 100W(Deep Mark) 3–60μm 能量密度与脉宽联合抑制崩边 4 / 6 / 8 英寸多规格 20W 或 100W 按码型定 DN-Wafer-Marker-S,手动上下料 12 英寸量产 20W 或 100W 按码型定 DN-Wafer-Marker-A,FOUP 自动,SECS/GEM 标配 玻璃、石英晶圆 按透光率定 先打样 355nm 吸收率需实测 表里前四行是常态配置,最后一行必须实测。玻璃和石英的透光率高,吸收率随批次浮动,直接套硅片参数必然出问题。多品种产线建议把两种功率留在同一台机器上,靠配方切换。换机型的钱比换光源多,扩产时尤其明显。
Q5:「选型时的三个高频疑问」这块,实际要注意什么? 问:355nm 器件的寿命怎么算进成本?答:按小时计,不是按年计。光源带耗材属性,报价时要问清标称寿命和更换价格,把每小时折旧算出来再比价。问:355nm 是不是功率越大越好?