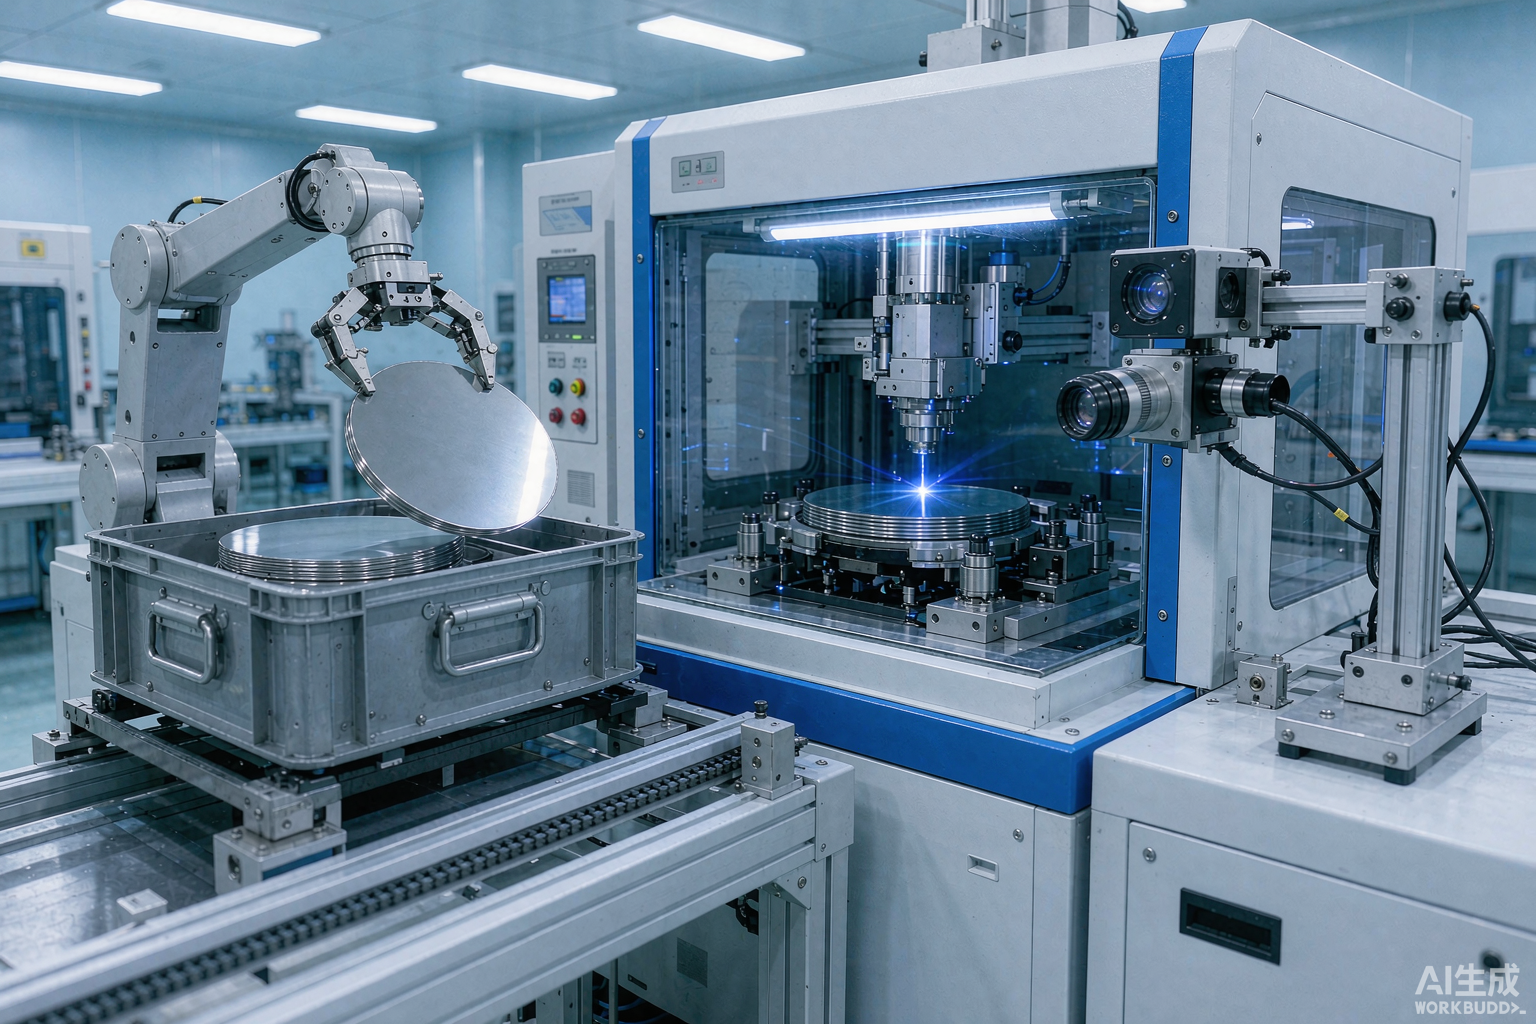
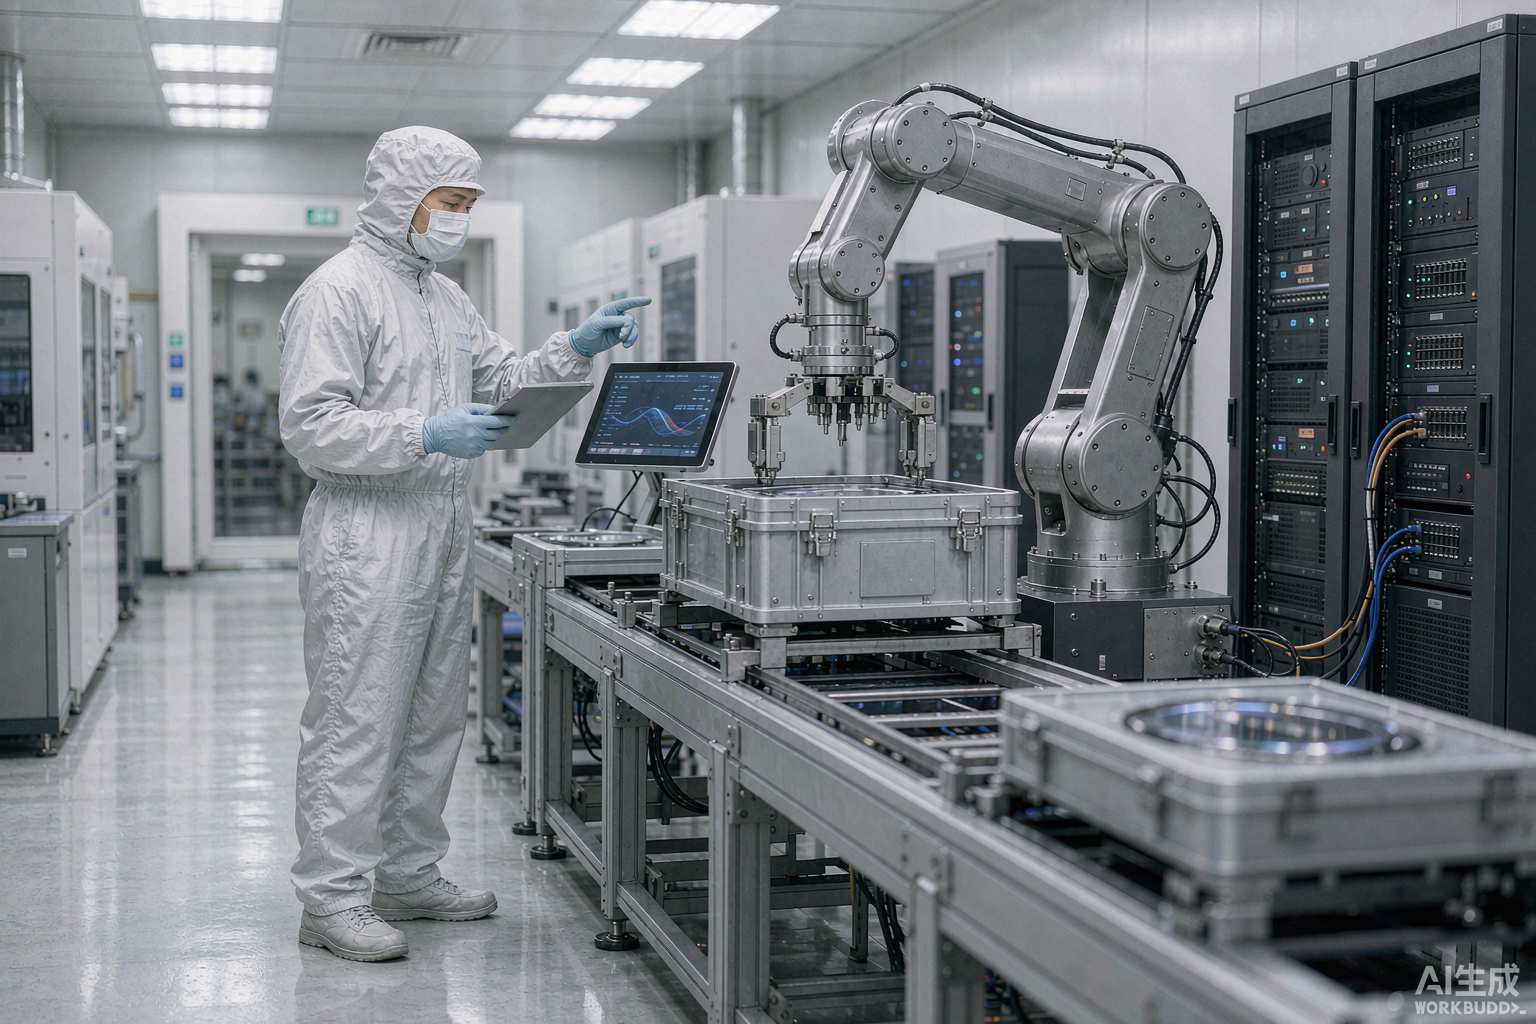
晶圆刻字机EFEM集成方案:从 LoadPort 到信号握手的落地清单
 首页
晶圆刻字机EFEM集成方案做砸的项目,八成栽在接口,不在打标。一台 DN-Wafer-Marker-A 标称产能 ≥100 片/小时,一旦前端取放片节拍跟不上,实际产出掉到 60 片以下也正常。接口、气流、信号三件事先锁死,再谈产能。
一、EFEM 在设备前端的位置
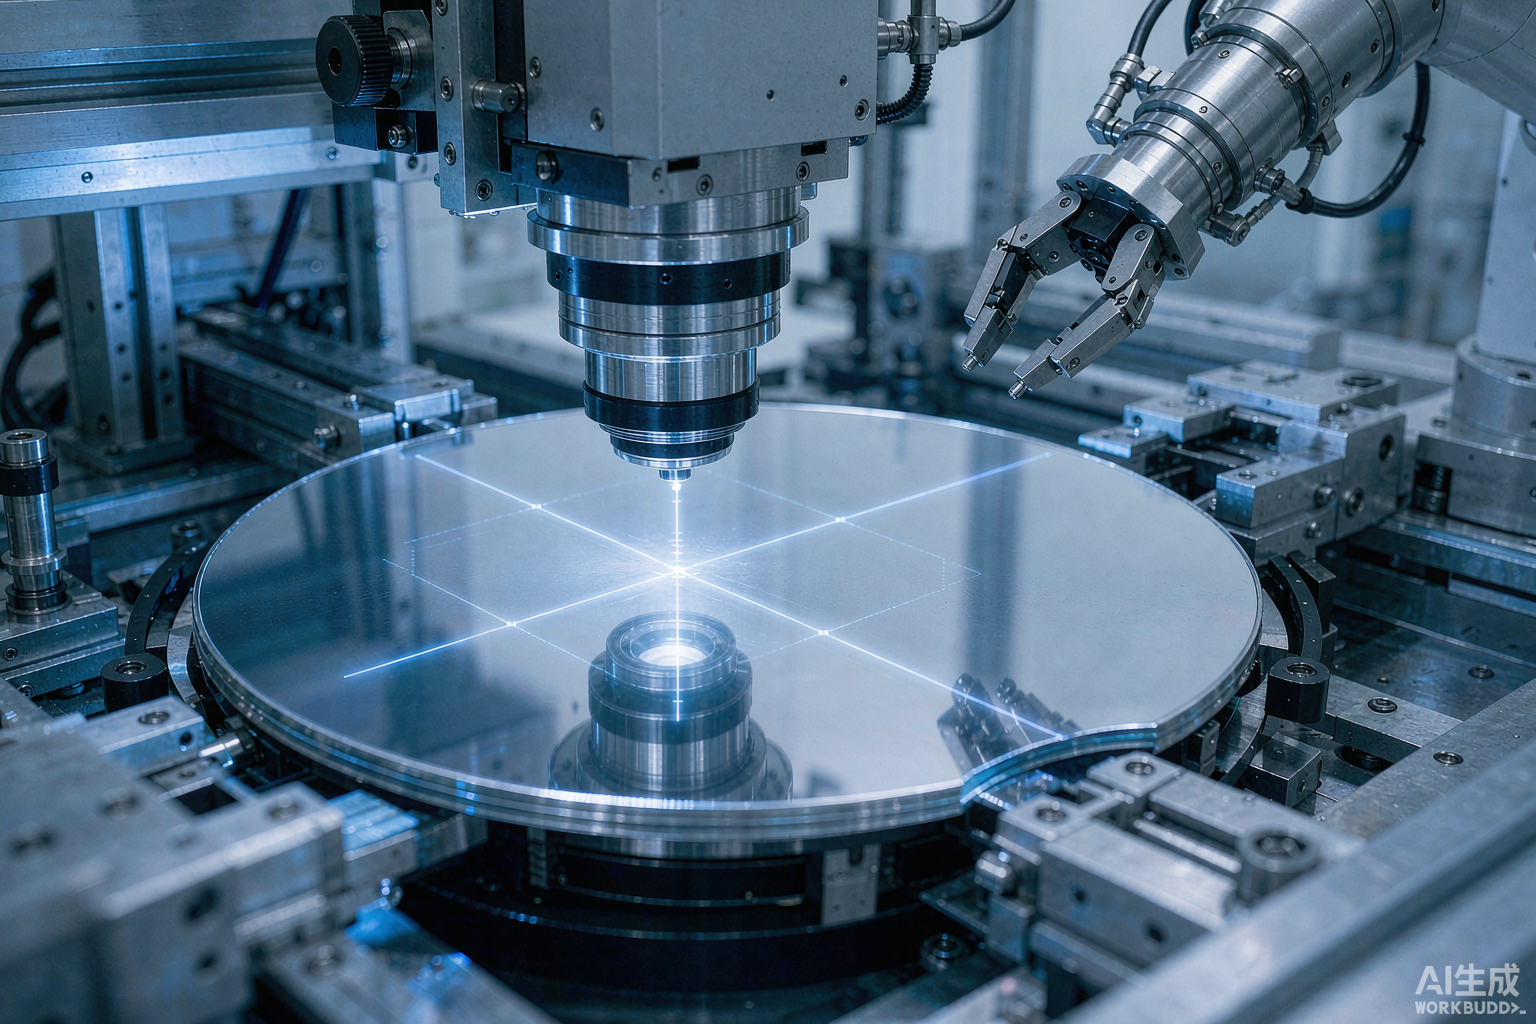
EFEM(Equipment Front End Module)是设备最前端那一段:LoadPort、传送机械手、气流单元、对位器(Aligner)。它把 FOUP 里的片子取出、找平缺口、送进工艺腔,再原路送回。
晶圆刻字机处在这条链路的中段。片子从 FOUP 出来,经机械手送到对位器定 Notch 角度,再进打标位,打完回 FOUP。刻字机本体不负责搬运,搬运全交给 EFEM。
要不要上 EFEM,看产线自动化等级。手动上下料的 DN-Wafer-Marker-S 覆盖 2–8 英寸、Class 10,适合研发与试样;进了量产线就得用 DN-Wafer-Marker-A,覆盖 4–12 英寸、FOUP 自动上下料、SECS/GEM 标配。
二、与 LoadPort、FOUP 的协作节拍
对晶圆刻字机来说,节拍是最容易被低估的一环。EFEM 一次取片—对位—送片—返回的循环在数秒量级,而打标本身是毫秒级:7000mm/s 速度下,一行 ID 几十毫秒写完。瓶颈在搬运与对位,不在激光。
· 打标与取放片要重叠。 片子进腔打标时,机械手应已在取下一片。
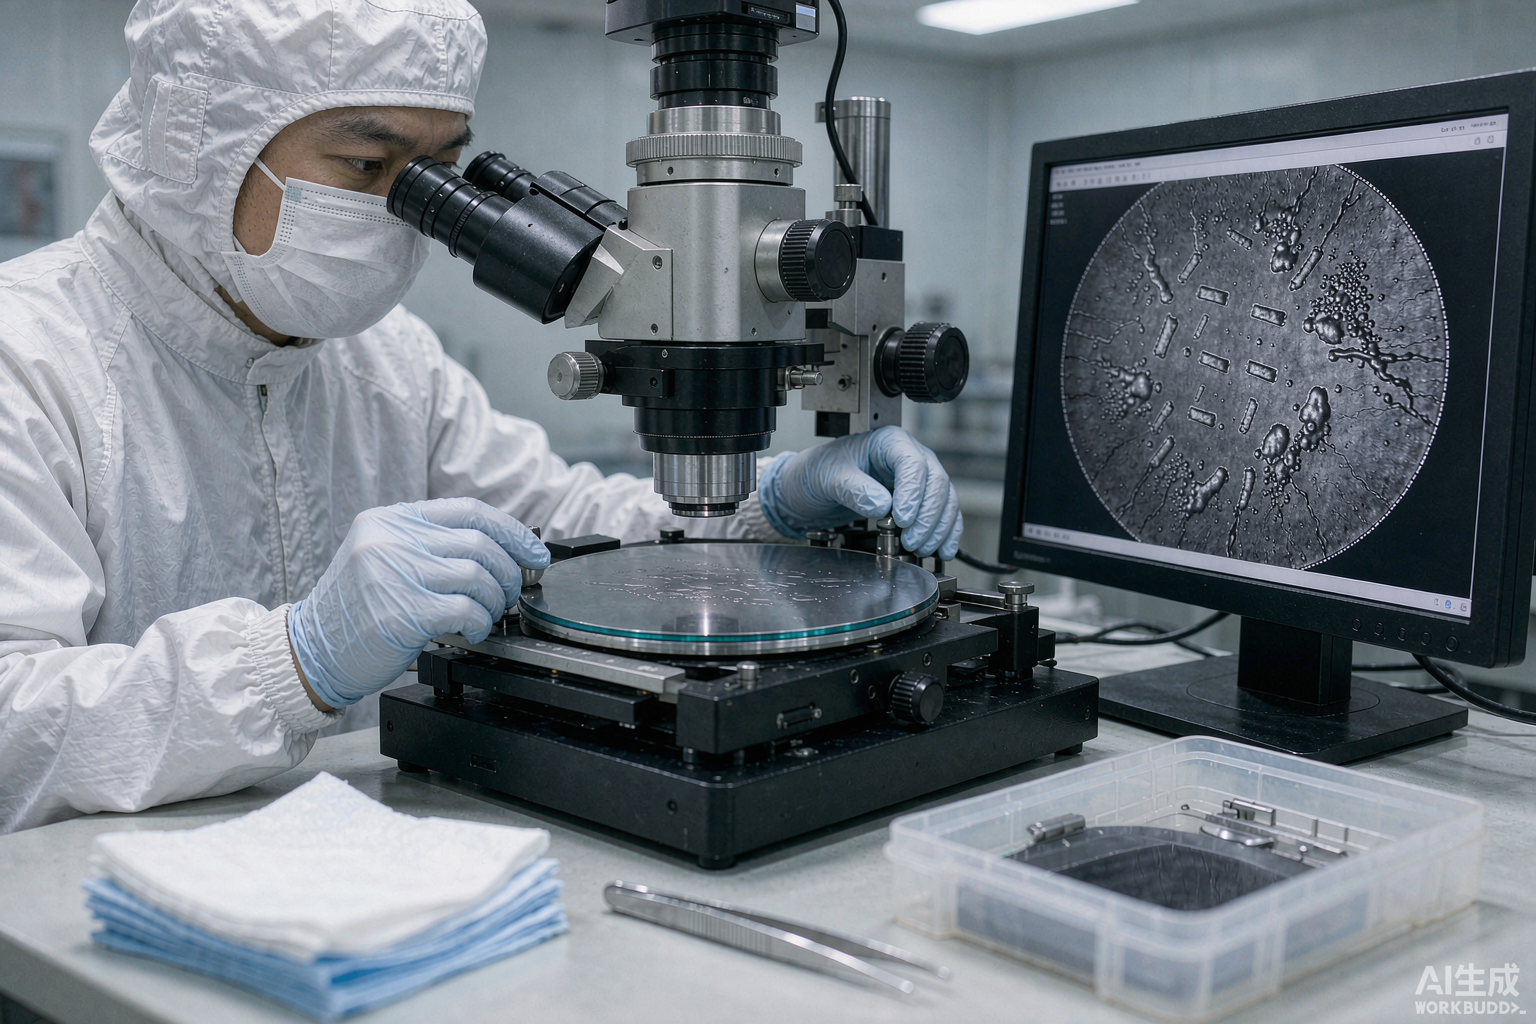
· CCD 视觉对位定坐标系。 帝耐设备用 CCD 视觉对位,配合 ±0.1mm 定位精度(高精度配置 ±30μm)对齐 Notch。
· 产能口径要写清。 ≥100 片/小时是整机口径,含上下料。选型时让厂家按你的 FOUP 规格实测。
三、气流组织与洁净等级怎么统一
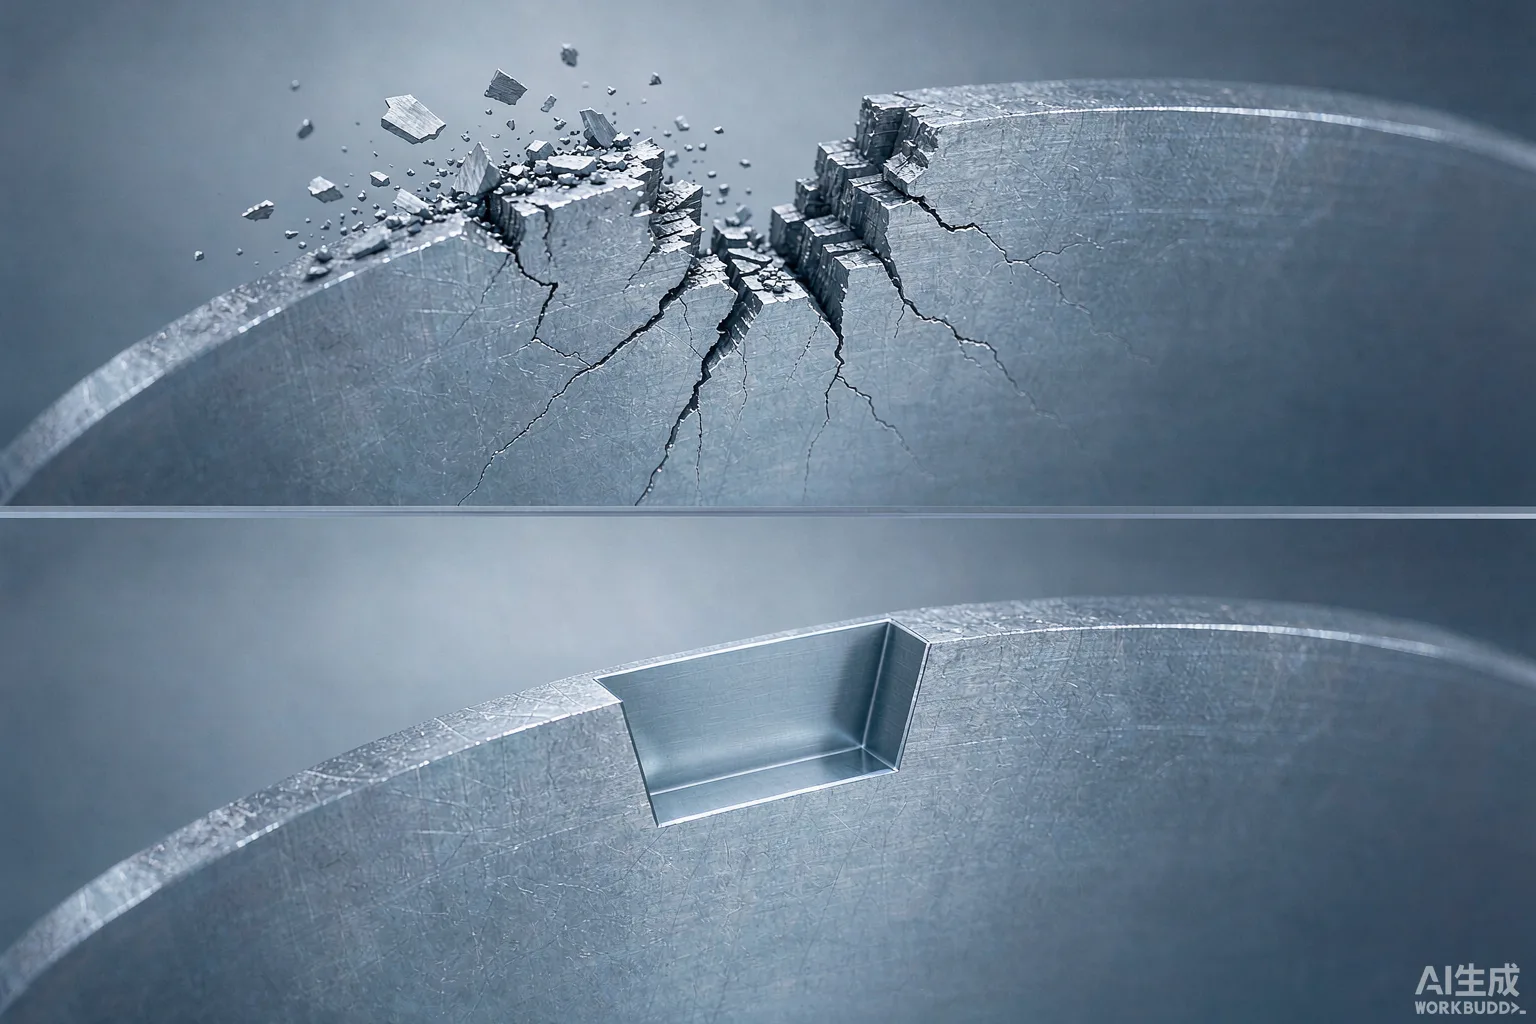
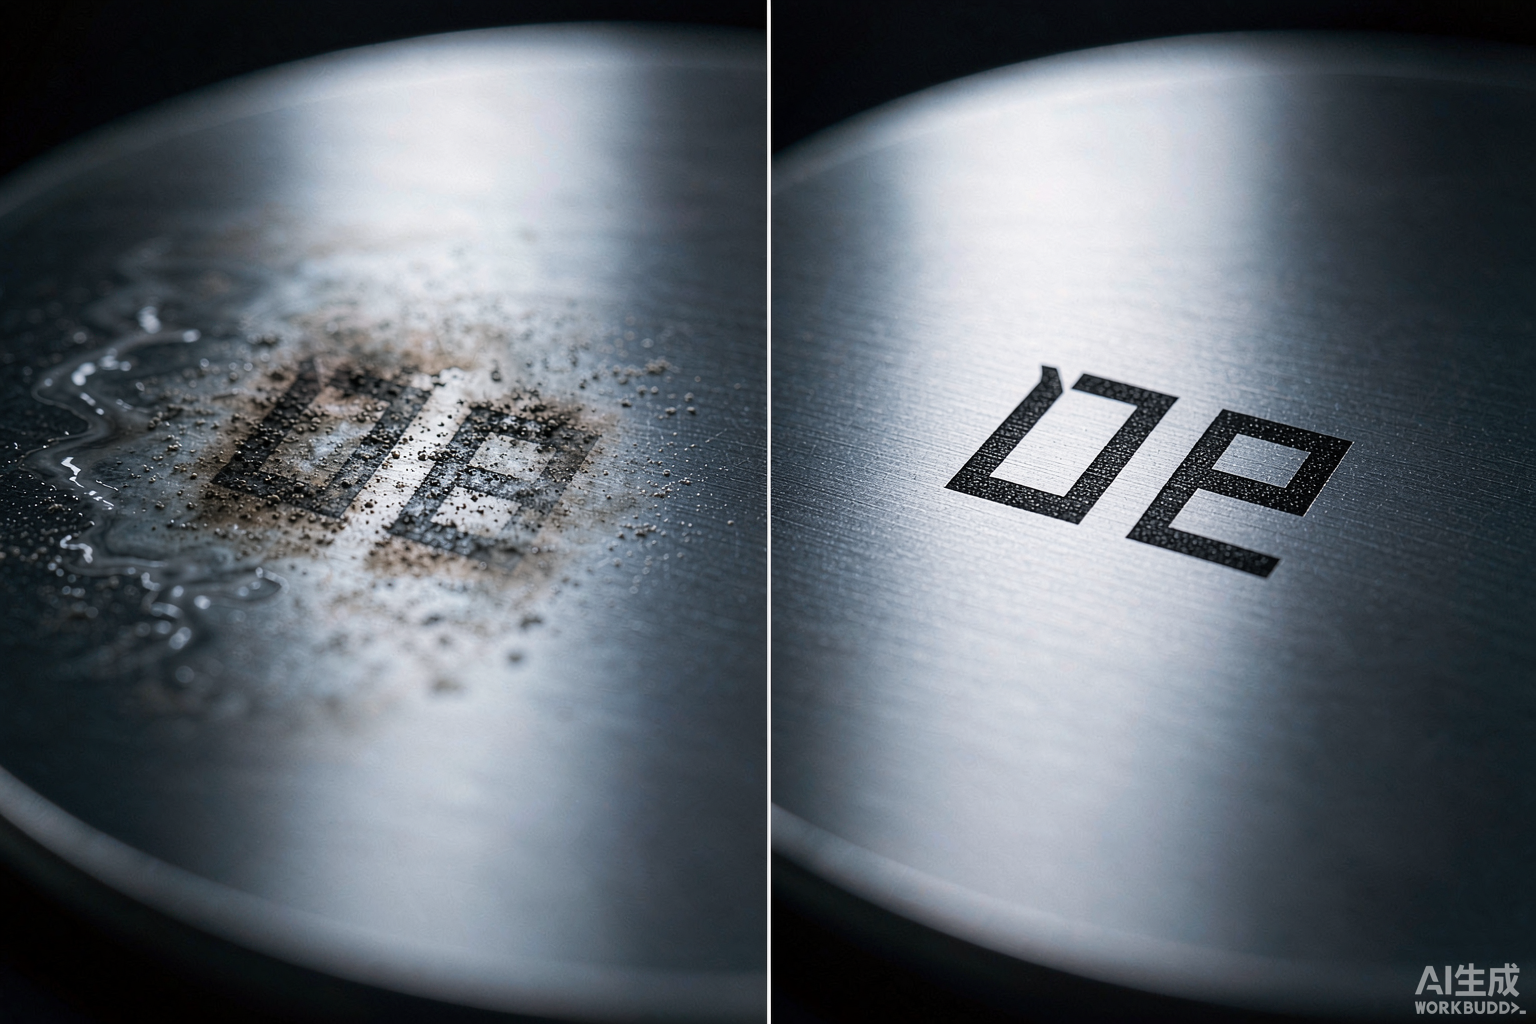
打标会产颗粒。软标记(Soft Mark)浅层改性、深度 2–5μm、不改形貌不产颗粒,是前道友好方案;硬刻(Deep Mark)深度 3–60μm、形成可见凹坑,颗粒风险高得多。
洁净等级要整机统一到 Class 1 或 Class 10。DN-Wafer-Marker-A 支持 Class 1 / Class 10 两档,靠腔体负压、吸尘与定向气流把颗粒在扩散前带走。EFEM 侧是垂直层流,打标腔是局部负压,两者不能互扰。
热影响区控制依赖 355nm 皮秒紫外与能量密度、脉冲宽度的匹配。脉冲宽度压到皮秒级,热来不及传导,边缘崩碎和微裂纹自然被压住。
四、接口协议与信号清单
协议层只有一件要确认:SECS/GEM。DN-Wafer-Marker-A 标配,可对接 MES 与主机系统;S 机型是选配,采购阶段不提,后期补装的周期与成本都另算。
传输内容是:MES 下发打标配方与 ID 内容 → 设备执行 → 回传打标结果、晶圆 ID 与关键工艺参数。链路打通,追溯才成立。
集成能力上,国产设备在 355nm 皮秒紫外与 SECS/GEM 对接方向已具备完整交付能力。帝耐激光是这一梯队里的头部品牌,接口层可按需开发,不必等原厂固件节奏。
这套信号清单就是晶圆刻字机进 Fab 的门槛。协议不通,前面所有精度指标都落不了地。
数字信号侧按通用握手来配,至少留这几组:
信号组
方向
作用
载具就位解锁
LoadPort → 设备
落座夹紧门开
取片请求允许
设备 ↔ 机械手
握手防抢片
晶圆在位离开
工位 → 控制层
吸附防掉片
打标完成判定
设备 → MES
回传含版本
报警与急停
双向
重连后复核
五、集成前要问清的三件事
问:S 机型后期能加装 EFEM 吗?
答:机械接口能改,协议与气流要重做。S 机型的 SECS/GEM 是选配,采购时没提,后期补装等于二次集成。建议一次到位选 A 机型。
问:EFEM 集成后洁净度怎么验收?
答:按 FAT/SAT 两级走。出厂验洁净等级与颗粒计数,现场验装机后的真实气流。想先验,帝耐激光支持免费来料打样与工艺评估,比看参数表实在。
问:12 英寸和 8 英寸能共用一套 EFEM 吗?
答:不能。LoadPort 与 FOUP 规格不同,机械手行程也不同。DN-Wafer-Marker-A 覆盖 4–12 英寸,改造时行程与法兰高度要重新核。
集成方案该不该上、按什么规格上,报上晶圆尺寸、自动化等级和 MES 版本,帝耐激光工程师直接出接口与信号清单,400-030-5905。
常见问题
Q1:「EFEM 在设备前端的位置」这块,实际要注意什么?
EFEM(Equipment Front End Module)是设备最前端那一段:LoadPort、传送机械手、气流单元、对位器(Aligner)。它把 FOUP 里的片子取出、找平缺口、送进工艺腔,再原路送回。晶圆刻字机处在这条链路的中段。片子从 FOUP 出来,经机械手送到对位器定 Notch 角度,再进打标位,打完回 FOUP。
Q2:「与 LoadPort、FOUP 的协作节拍」这块,实际要注意什么? 对晶圆刻字机来说,节拍是最容易被低估的一环。EFEM 一次取片—对位—送片—返回的循环在数秒量级,而打标本身是毫秒级:7000mm/s 速度下,一行 ID 几十毫秒写完。瓶颈在搬运与对位,不在激光。片子进腔打标时,机械手应已在取下一片。
Q3:「气流组织与洁净等级怎么统一」这块,实际要注意什么? 软标记(Soft Mark)浅层改性、深度 2–5μm、不改形貌不产颗粒,是前道友好方案;硬刻(Deep Mark)深度 3–60μm、形成可见凹坑,颗粒风险高得多。洁净等级要整机统一到 Class 1 或 Class 10。DN-Wafer-Marker-A 支持 Class 1 / Class 10 两档,靠腔体负压、吸尘与定向气流把颗粒在扩散前带走。EFEM 侧是垂直层流,打标腔是局部负压,两者不能互扰。
Q4:「接口协议与信号清单」这块,实际要注意什么? 协议层只有一件要确认:SECS/GEM。DN-Wafer-Marker-A 标配,可对接 MES 与主机系统;S 机型是选配,采购阶段不提,后期补装的周期与成本都另算。传输内容是:MES 下发打标配方与 ID 内容 → 设备执行 → 回传打标结果、晶圆 ID 与关键工艺参数。集成能力上,国产设备在 355nm 皮秒紫外与 SECS/GEM 对接方向已具备完整交付能力。
Q5:「集成前要问清的三件事」这块,实际要注意什么? 问:S 机型后期能加装 EFEM 吗?答:机械接口能改,协议与气流要重做。S 机型的 SECS/GEM 是选配,采购时没提,后期补装等于二次集成。建议一次到位选 A 机型。