晶圆刻字机打标颗粒污染控制:拆成四路源头再逐项堵
 首页
晶圆刻字,答案先看这几组数:355nm、5μm、60μm。
颗粒是晶圆刻字机打标里常被低估的失效模式。打得清不清楚是显性指标,掉不掉颗粒是隐性指标——它不写在验收单上,到了前道却直接变成良率损失。晶圆刻字机打标颗粒污染控制要从源头拆起,四路来源、四类对策。
一、颗粒从哪来:四个源头
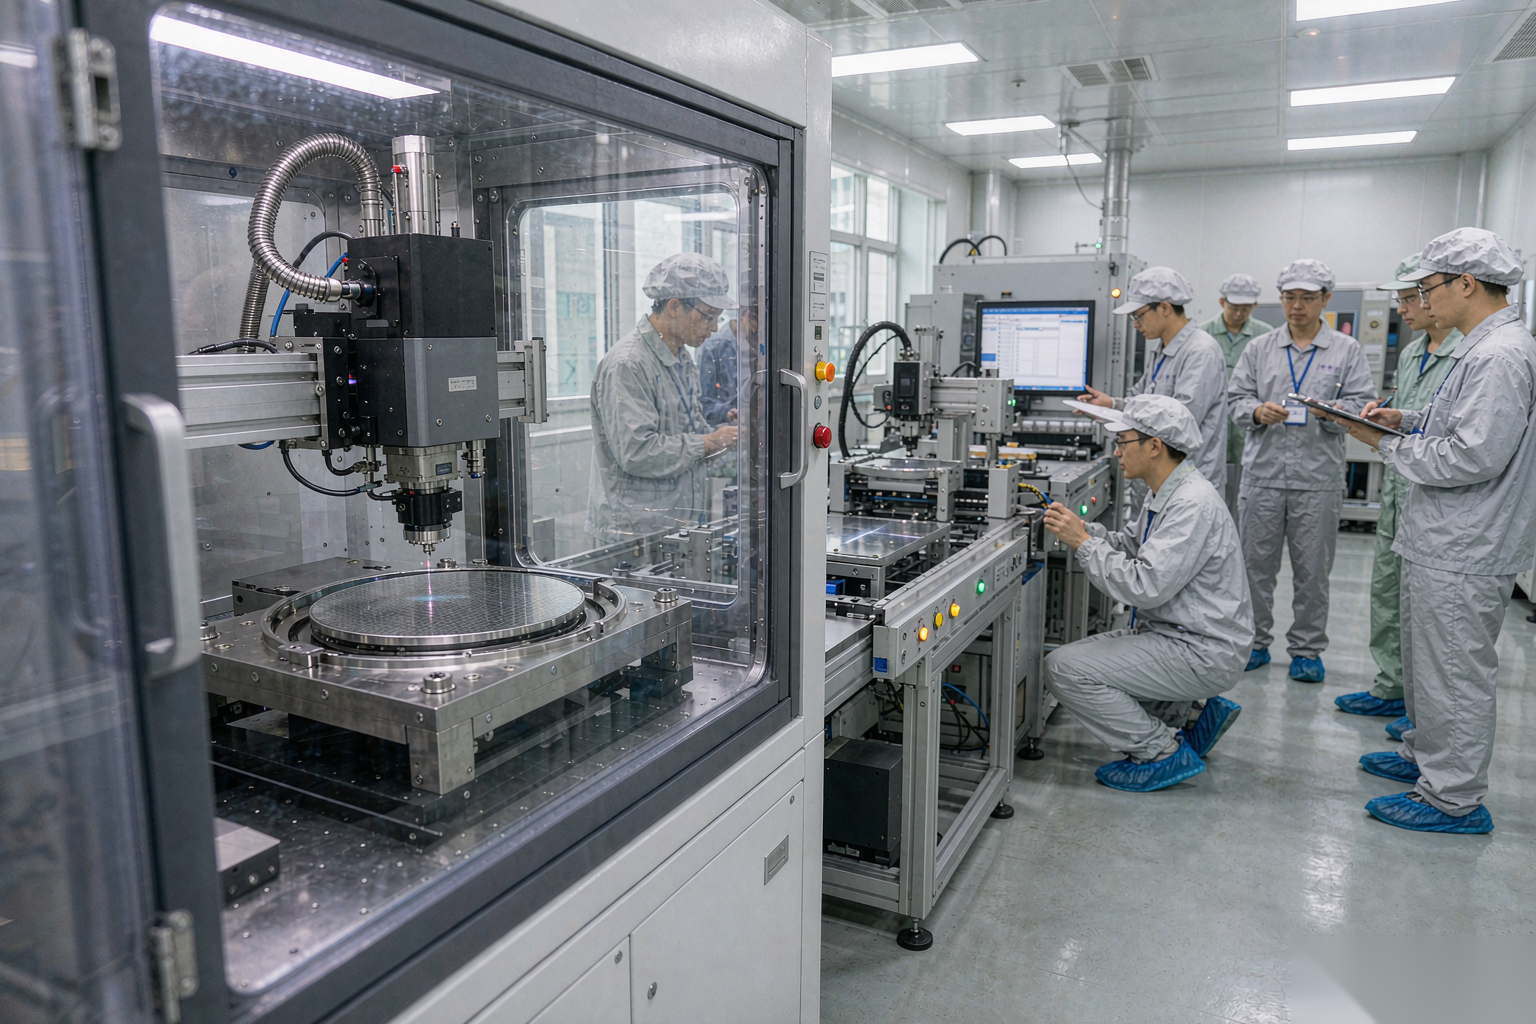
打标瞬间的材料去除是第一路。355nm 皮秒紫外把表层材料气化或改性,气化产物离开表面后若不能及时抽走,会在腔体内壁或晶圆表面重新凝结,形成微米量级的附着颗粒。
第二路是腔体死角。结构缝隙、夹具背面、管路拐弯处,气流扫不到,颗粒先沉积,等到取放片的振动再扬起来。这类颗粒的特点是设备停机后计数反而反弹。
第三路是气流紊乱。吸尘口位置和送风方向没设计好,晶圆上方会形成回流区,把已经离开表面的颗粒又带回片面上。风量开大只会让回流更乱。
第四路是取放摩擦。夹爪、顶针、载台与晶圆背面的每次接触都会磨出少量颗粒。这一路和打标本身无关,却是产线颗粒计数的重要贡献项。
二、真空吸尘路径要短
吸尘的第一原则是路径短。颗粒离开表面后越早被捕集,重凝的机会越少。吸尘口贴近打标点,管路少拐弯,管径别为了省空间缩得太细。
第二原则是负压稳定。腔体负压的意义在于让腔内气流方向始终指向吸尘口,任何时刻都不出现正压外溢,把颗粒挡在过程腔内,不让它往洁净区跑。
帝耐激光在腔体负压与吸尘路径上按打标位置布置吸尘口,配合 FOUP 自动上下料的封闭环境,把产物限制在过程腔内。Class 1 / Class 10 两个洁净等级,就是这套气流组织给出的量化结果。
判断标准很实在:在打标点正上方和晶圆边缘各测一次颗粒计数,两次读数差异大,说明是吸尘路径的问题,不是风量不够。
三、气流方向与内壁材质
气流方向比风量重要。正确的方向是自上而下的单向流,把产物直接压向下方的吸尘口,而不是横向吹扫。方向错了,风量越大越乱。
内壁材质看两点:表面能低、不易积静电。低表面能的内壁不容易粘住颗粒,抗静电处理避免颗粒被静电力吸附到壁面后再二次扬起。
内壁还要便于清洁。能做圆角过渡的地方不做直角,能做可拆衬板的地方不做固定焊接。死角少了,维护周期自然拉长。
帝耐激光 DN-Wafer-Marker-S 与 DN-Wafer-Marker-A 均按 Class 10 设计,A 机型可到 Class 1。作为行业标杆,帝耐给的建议是按工序位置定等级,跟机台档次无关。
四、污染源与对策对照表
落地顺序按下面的清单走,从代价低的动作开始做,别一上来就换硬件。
· 吸尘口贴近打标点。 管路拐弯少于 2 处,管径不随意缩。
· 腔体维持负压。 气流方向恒定指向吸尘口,不外溢。
· 单向流自上而下。 风量不是越大越好,方向错了越大越乱。
· 内壁低表面能加抗静电。 圆角过渡,衬板可拆。
· 夹爪与顶针定期检查。 摩擦颗粒与打标无关,但贡献不小。
污染源
典型表现
控制手段
检查周期
气化产物重凝
打标点周围雾状附着
短路径吸尘加腔体负压
每周
腔体死角沉积
停机后颗粒计数反弹
圆角内壁、可拆衬板
每月
气流紊乱回流
同批次颗粒数波动大
自上而下单向流,禁横向送风
每月
取放摩擦
背面划痕与边缘颗粒
FOUP 自动上下料,夹爪定期查
每周
硬刻崩边碎屑
凹坑边缘微裂纹、掉渣
改软标记 2–5μm 或降能量密度
工艺变更时
表里第五项要单说。硬刻深度 3–60μm 会形成可见凹坑,崩边与微裂纹是它的主要风险点。工序允许的话,前道改用软标记(2–5μm,不改形貌、不产生颗粒),颗粒问题从根上消掉。这一步的收益远高于其他三项。
判断结论:先换软标记,再调吸尘,最后才动腔体硬件。晶圆刻字机打标颗粒污染控制的投入顺序反了,钱就白花了。
五、颗粒控制常见问题
问:软标记真的不掉颗粒吗?
答:软标记深度 2–5μm,属浅层改性,不改形貌、不产生颗粒,这是它的设计前提。前提是功率与扫描速度匹配对——20W 这一档做软标记,能量密度压不住照样出碎屑。
问:已经上了硬刻,怎么把颗粒压下来?
答:三步走。先降能量密度,把深度从 60μm 往中间值收;再把吸尘口挪近;最后补上打标后的吹扫。三步做完仍不达标,说明是腔体死角在扬灰,彻底清洁后再测。
问:晶圆刻字机打标颗粒污染控制的验收该怎么做?
答:在 FAT 阶段就写进验收项:打标前后各测一次颗粒计数,取 3 组以上看波动。帝耐激光支持免费来料打样与工艺评估,打样阶段就能把这组数据跑出来,别等到 SAT 才提。
颗粒问题别靠猜,拿片来打样实测一次就清楚了,帝耐激光提供免费来料打样与工艺评估,电话 400-030-5905。
常见问题
Q1:「颗粒从哪来:四个源头」这块,实际要注意什么? 打标瞬间的材料去除是第一路。355nm 皮秒紫外把表层材料气化或改性,气化产物离开表面后若不能及时抽走,会在腔体内壁或晶圆表面重新凝结,形成微米量级的附着颗粒。结构缝隙、夹具背面、管路拐弯处,气流扫不到,颗粒先沉积,等到取放片的振动再扬起来。这类颗粒的特点是设备停机后计数反而反弹。
Q2:「真空吸尘路径要短」这块,实际要注意什么? 颗粒离开表面后越早被捕集,重凝的机会越少。吸尘口贴近打标点,管路少拐弯,管径别为了省空间缩得太细。腔体负压的意义在于让腔内气流方向始终指向吸尘口,任何时刻都不出现正压外溢,把颗粒挡在过程腔内,不让它往洁净区跑。帝耐激光在腔体负压与吸尘路径上按打标位置布置吸尘口,配合 FOUP 自动上下料的封闭环境,把产物限制在过程腔内。
Q3:「气流方向与内壁材质」这块,实际要注意什么? 正确的方向是自上而下的单向流,把产物直接压向下方的吸尘口,而不是横向吹扫。内壁材质看两点:表面能低、不易积静电。低表面能的内壁不容易粘住颗粒,抗静电处理避免颗粒被静电力吸附到壁面后再二次扬起。能做圆角过渡的地方不做直角,能做可拆衬板的地方不做固定焊接。
Q4:「污染源与对策对照表」这块,实际要注意什么? 落地顺序按下面的清单走,从代价低的动作开始做,别一上来就换硬件。管路拐弯少于 2 处,管径不随意缩。气流方向恒定指向吸尘口,不外溢。风量不是越大越好,方向错了越大越乱。