水处理设备与滤芯追溯打标专题解决方案
 首页
水处理设备与滤芯追溯打标专题解决方案
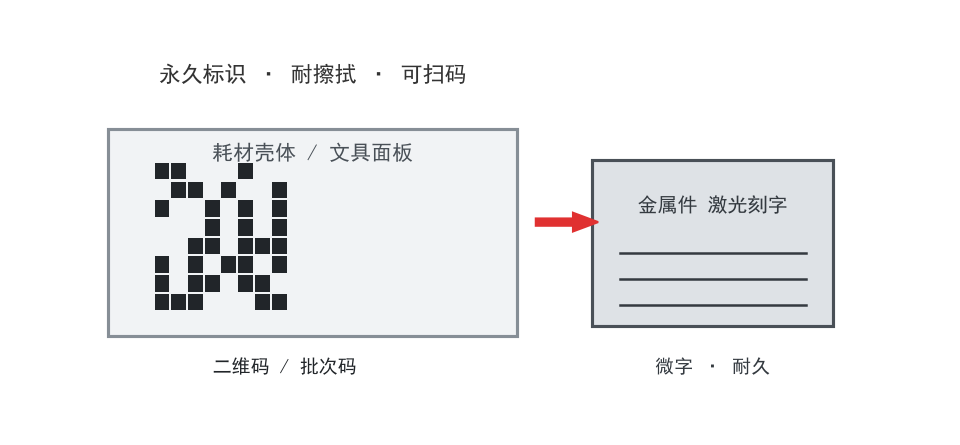
净水设备的运维有一个绕不开的问题:滤芯该什么时候换?如果滤芯上没有可追溯的码,售后只能按装机日期推算,遇到水质差、用水量大的场景就会误判。帝耐激光面向滤芯壳体、阀门、流量计与管路件,提供耐水、耐化学、长期浸泡不脱落的激光打标方案。
一、滤芯没有码,售后只能靠猜
滤芯寿命受原水水质、用水量、进水压力共同影响,同一个型号在不同家庭的实际更换周期可能相差一倍以上。没有唯一码,就没有真实的更换记录,后续的滤芯销售、保修判定、水质投诉处理都缺少依据。
把码打在滤芯壳体上之后,可实现:
-
装机扫码登记,建立"用户—设备—滤芯批次"的对应关系。
-
更换时扫码核销,判断是否超期使用。
-
出现水质问题时,按批次反查同批产品。
这也是滤芯从"配件"变成"可管理耗材"的前提。
二、滤芯壳体上要打的三类信息
信息
内容
位置
说明
型号规格
型号、精度、流量
壳体轴向显眼位
用户可自行核对
批次与日期
生产批次、生产日期
壳体侧面
质量追溯用
唯一码
二维码 / SN
端面或侧面平整区
扫码核销
排布上有个实用经验:把型号做成大字号沿轴向排列,用户拧开滤瓶时第一眼就能核对;批号与二维码放在靠近端面的位置,避免拆装时被滤瓶压伤。
三、PP、PE 与复合膜的打标难点
滤芯壳体以 PP、PE 为主,这两类材料打标有两个特性:结晶度高、表面能低。
-
结晶度高:激光作用后容易形成粗糙熔边,字迹边缘发毛。
-
表面能低:如果走贴标方案,胶粘附着力差,浸水后极易脱落。
因此滤芯行业基本不走贴标,而是直接本体打标。打标时控制要点是"低能量、高频率、多次走线",让表面轻微熔融显色而不形成明显凸起。
复合膜(RO 膜、超滤膜)的难点不同:膜片本身极薄,不能直接打标,通常打在膜元件外缠的隔网或端盖上。
四、长期浸泡与化学清洗的耐久验证
净水件的标识要能扛住长期浸泡和周期性消毒。建议按三项验证:
验证项
方法
通过标准
浸泡
常温清水浸泡 30 天
字迹对比度无明显下降
化学擦拭
次氯酸钠溶液擦拭 30 次
不脱落、不模糊
高低温
−10℃ 至 60℃ 循环 10 次
不开裂
三项中最容易被忽略的是次氯酸钠擦拭。净水设备维护时常用含氯消毒液冲洗,油墨类标识在这道工序后往往直接消失,而激光本体标识基本不受影响。
五、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
PP 滤芯壳体型号
PP
光纤打标
边缘不发毛
案例 B
滤芯端面二维码
PP
光纤打标
浸泡后可读
案例 C
不锈钢阀门件号
304 不锈钢
光纤刻字
耐腐蚀
案例 D
流量计面板参数
ABS
CO₂ 打标
字迹清晰
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
项目
参考区间(通用)
说明
PP/PE 打标速度
150–500 mm/s
高速多次走线更均匀
打标频率
20–80 kHz
高频减少熔边
字符高度
≥2.0 mm
圆柱面取偏大值
二维码模块尺寸
0.30–0.50 mm
曲面件取大值
金属刻字深度
10–40 μm
阀门件按需
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、常见问题
问:PP 滤芯壳打标后边缘发毛,像烧焦,怎么改?
这是典型的能量过高。把单脉冲能量降下来,频率提上去,用多次浅走线替代一次深打,熔边会明显减少。
问:二维码打在圆柱面上读不出来,有办法吗?
两个方向:一是把码打在端面平区;二是缩小码的信息量,把模块尺寸放大到 0.4mm 以上。曲面上的码建议用旋转轴配合打标,减少拉伸。
问:滤芯浸水一个月后码变淡了,是打标问题还是材料问题?
先看是不是表面附着水垢。用软布擦拭后复检,如果能恢复就是水垢遮盖;如果擦不掉且对比度下降,说明打标形成了疏松氧化层,需要调整参数重打。
八、落地建议
-
型号做大字,批号与二维码靠近端面。
-
不走贴标,直接用本体打标。
-
PP/PE 件用高频低能量多次走线。
-
按浸泡、含氯擦拭、高低温三项做验证。
-
二维码与售后系统打通,实现扫码核销。
常见问题
Q1:水处理设备与滤芯追溯打标专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。
Q2:水处理设备与滤芯追溯打标专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。
Q3:水处理设备与滤芯追溯打标专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。