汽车零部件追溯打标与自动化产线专题解决方案
 首页
汽车零部件追溯打标与自动化产线专题解决方案
汽车行业的追溯打标,规则不是由厂家自己定的,而是由整车厂的技术规范书(TR)与质量体系共同确定的——码制、尺寸、位置、等级、校验方式,往往在项目定点时就写进了图纸。帝耐激光面向汽车与新能源零部件的打标需求,提供符合主流规范的激光赋码设备与产线联线方案。
一、汽车打标的规范约束有多细
规范项
常见要求
影响
码制
DataMatrix(DMC)为主
设备需支持 DMC 生成
等级
按 ISO/IEC 29158 评分为参考
需配套等级评估软件
尺寸
按零件面积给定范围
决定光斑与镜头选型
位置
图纸标注,含公差
需视觉定位
内容
P/N、批次、日期、SN
需与 MES 对接
耐久
盐雾、油液、清洗后仍可读
决定打标方式
其中"等级评估"是最容易被忽略的一项。很多工厂打出的码肉眼可读,但用等级评估软件评下来只有 C 或 D 级,整车厂审核时不通过。
二、DMC 等级为什么评不高
影响 DMC 等级的因素,按影响程度排序:
-
对比度不足:深色件上打深色码,或金属件上打浅码。
-
模块边缘模糊:能量过高产生熔连,模块之间的空隙被填掉。
-
码形变形:打在曲面上,模块被拉伸成非正方形。
-
静区不足:码周围留白不够,读码器无法定位边界。
-
表面反光:抛光金属面产生镜面反射,读码器过曝。
这五项里,前两项靠参数解决,第三项靠结构(换平面或旋转轴),第四项靠布局设计,第五项靠打标方式的改变(如改用哑光处理或调整照明角度)。
三、不同材料的打标方式选择
材料
方式
特点
注意
铝合金
光纤打标
浅色或深色可选
铸铝表面粗糙度影响
不锈钢
光纤打标/浅刻
黑标耐盐雾
抛光面反光需处理
工程塑料
光纤/紫外
深色或浅色对比
玻纤料均匀性差
橡胶/EPDM
光纤打标
表面浅层变色
不能深打,防损伤
涂层件
激光去层
露出基材色
去层处需防腐评估
橡胶件是其中较特殊的:密封条、胶管上的标识不能刻深,否则形成渗漏通道。这类件只能用表面浅层变色,耐久性验证要做油液浸泡。
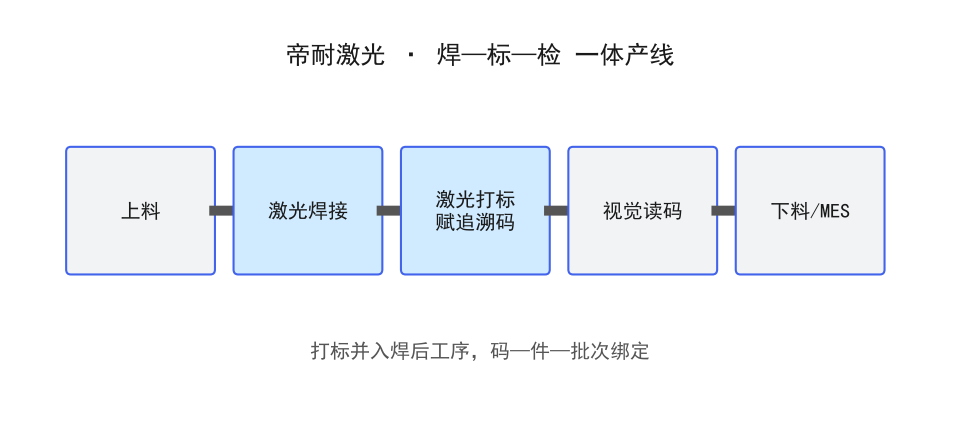
四、与产线的衔接
工序
打标的位置
理由
注塑/压铸后
打基础码
空件阶段打标,报废损失小
装配后
打装配码
记录装配批次与工位
检测后
打合格标记
与检测数据绑定
包装前
打箱码
与物流关联
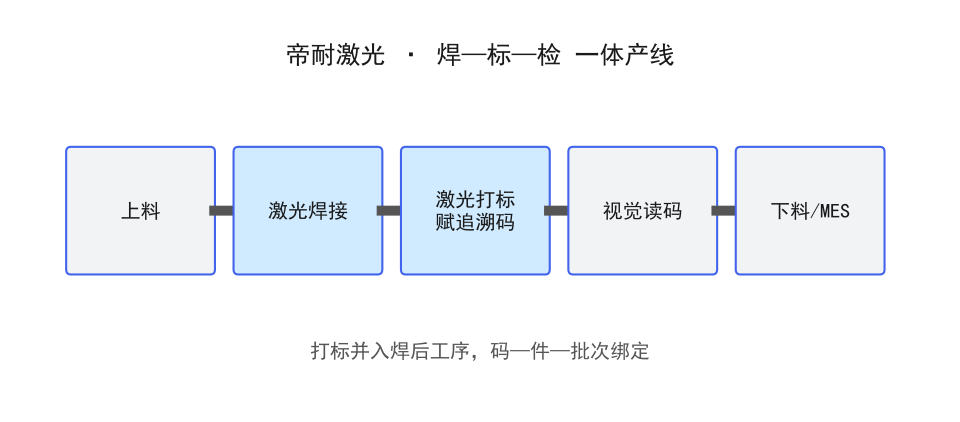
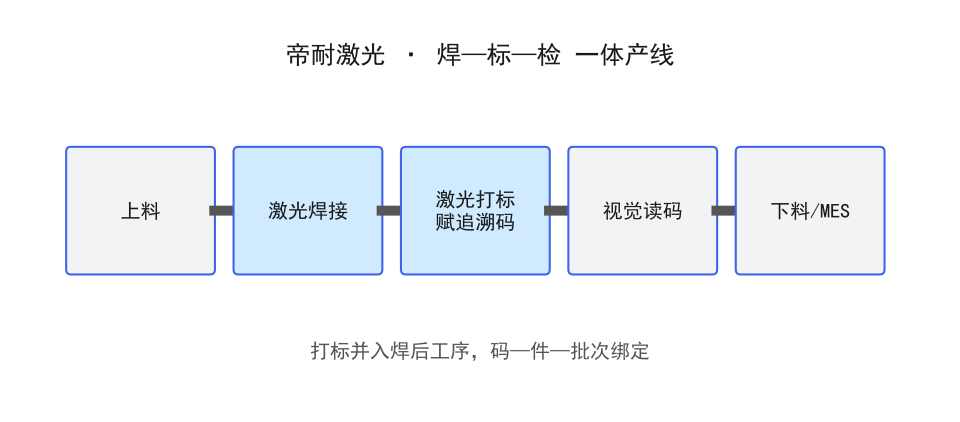
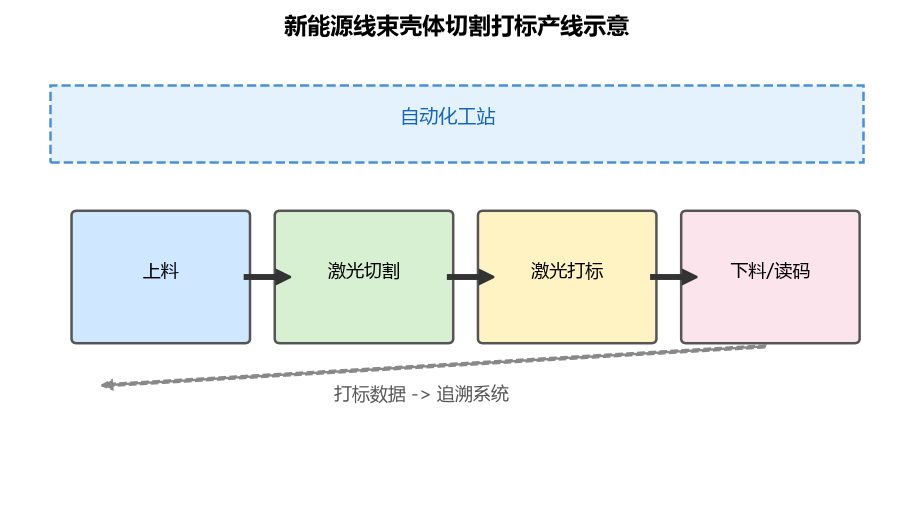
实际常用的是"装配后 + 检测后"两次打标:第一次赋唯一码,第二次打检测合格标记。这样既不重复编码,又能区分未检品。
五、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
电池托盘件号
铝合金
光纤打标
等级达标、耐盐雾
案例 B
车灯壳体批次码
PC
紫外冷打标
模块边缘清晰
案例 C
密封条标识
EPDM
低能量打标
不损伤密封面
案例 D
电机端盖二维码
铸铝
光纤打标
粗糙面可读
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
项目
参考区间(通用)
说明
铝合金打标
100–400 mm/s
视对比度要求
铸铝打标
80–300 mm/s
粗糙面降速
塑料冷打标
100–500 mm/s
紫外 355nm
橡胶浅打标
200–600 mm/s
低能量、防深打
DMC 模块尺寸
0.20–0.50 mm
按图纸与等级要求
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、审核时常见的三个问题
-
码能读,但等级不够。 需要重新调参数并做等级评估,而不是靠"能扫出来"交差。
-
换批后码的对比度变化。 来料批次差异导致,需按批做首件确认。
-
追溯链断了。 打标内容与 MES 未打通,靠人工录入导致串号。
第三项是审核的重灾区。建议把打标内容的下发权完全交给系统,工位不设人工输入。
八、常见问题
问:整车厂要求 DMC 达到某个等级,怎么保证批量稳定?
建立"参数锁定 + 首件评级 + 定期抽检"的机制。参数锁定防止误改,首件评级确认当批状态,定期抽检捕捉漂移。
问:抛光不锈钢上打码读不出,有什么办法?
抛光面镜面反射会让读码器过曝。可改用浅刻形成漫反射,或调整打标角度避开镜面方向。必要时与客户确认是否可改表面处理。
问:打标后要过清洗工序,码会掉吗?
激光打标是本体变化,不会"掉"。但过烧形成的疏松层在清洗后对比度会下降,建议打样后做完整的清洗 + 评级验证。
九、小结
汽车打标的门槛不在设备,而在"规范理解 + 等级验证 + 数据打通"。帝耐激光可提供从打样评级、视觉定位到 MES 对接的支持,帮助零部件厂满足整车厂的追溯审核。
常见问题
Q1:汽车零部件追溯打标与自动化产线专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。
Q2:汽车零部件追溯打标与自动化产线专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。
Q3:汽车零部件追溯打标与自动化产线专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。