注塑代工厂激光焊接与打标产线集成专题解决方案
 首页
注塑代工厂激光焊接与打标产线集成专题解决方案
注塑代工厂的产线投资逻辑和品牌厂不同:品牌厂算的是"这条线服务哪个产品",代工厂算的是"这条线能接多少种活"。一条专机线可能只服务一个大客户,客户一走设备就闲置;而柔性线虽然单件成本略高,却能持续接单。帝耐激光的产线集成方案,重点就是在这两者之间找平衡。
一、代工厂选设备的三条现实约束
约束
具体表现
对方案的影响
订单波动
旺季满产、淡季停机
设备需可停可启,不依赖连续运行
品种杂
一个客户多种件,多个客户并存
必须支持快速换型
验收严格
下游客户做过程审核
需具备参数存档与追溯能力
第三条常被低估。品牌厂对代工方的审核,越来越看重"关键工序是否受控",而受控的证据就是参数记录与首件确认记录。没有数据能力的产线,接不到要求高的单。
二、柔性从哪来:三个可换的部分
可换部分
更换耗时
设计要点
治具
数分钟
定位销 + 快夹,免工具
工艺配方
秒级
按产品型号存档,扫码调用
工作头
数十分钟
焊接头与切割头模块化,共用底座
三者里,配方管理的收益最高、成本最低。很多代工厂换型慢,不是治具难换,而是每次都要重新调参数试打样。
三、联线形态怎么选
形态
投资
适合
换型灵活性
单机 + 人工上下料
低
小批量、多品种
最高
单机 + 转盘
中
中等批量
高
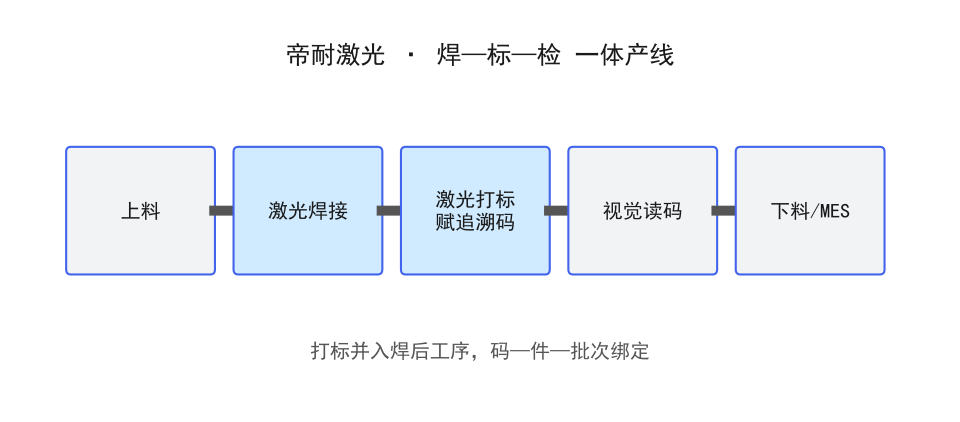
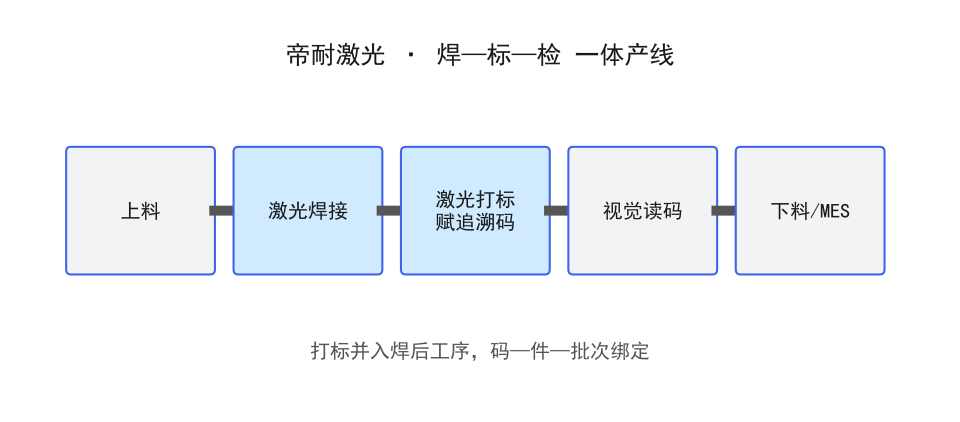
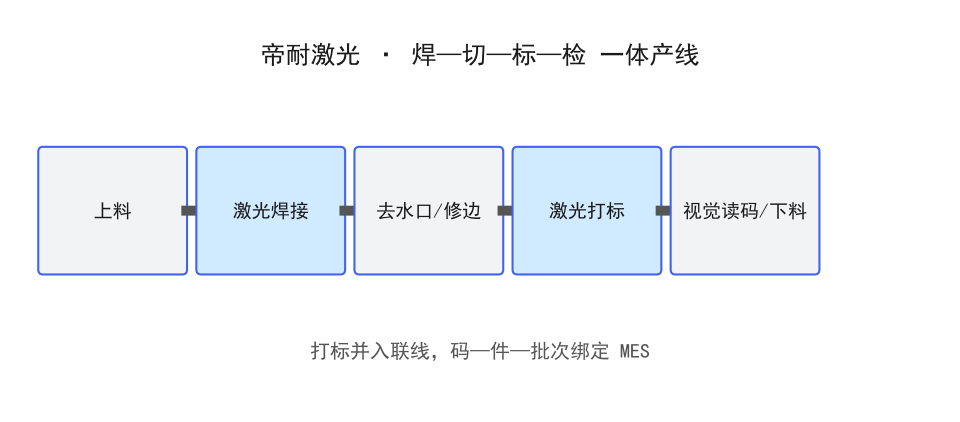
单元联线(焊+标+检)
中高
大批量单一客户
中
全自动线
高
超大单款
低
代工厂的现实选择通常是"单机 + 转盘"起步,等某个客户的产品稳定上量后,再为它单独配一条联线。这个路径风险最低。
四、过程数据要留什么
下游客户审核时,通常要看四类记录:
-
首件确认记录:每班/每批开始时的首件检验数据。
-
工艺参数记录:设备实际运行的功率、速度、压力。
-
不良记录与处置:不良品如何判定、如何隔离。
-
追溯关联:件号与批次、参数的对应关系。
这四类不需要昂贵的系统,但需要设备具备数据导出能力。选型时应把"能否导出结构化数据"作为硬指标。
五、典型应用案例(示例)
案例
场景
集成内容
效果方向
案例 A
多品种小批量
单机 + 快换治具 + 配方库
换型时间缩短
案例 B
单客户大批量
焊接 + 打标 + 读码联线
不良不出线
案例 C
混线生产
视觉定位 + 多配方
兼容多种件
以上为行业代表性示例,非实名客户案例。
六、典型配置参考
项目
参考(通用)
说明
工位数
1–8
按工艺与节拍定
换型时间
数分钟至数十分钟
快换设计决定
单件节拍
数秒至数十秒
视焊缝与标识量
数据接口
结构化导出
供客户审核
读码剔除
联线建议标配
防不良流出
以上为通用参考区间,非设备固定规格,实际以帝耐方案设计为准。
七、投资回收怎么算
代工厂算账通常看三项:
-
省下的人工:一条线省 2–3 人,按当地人工成本折算年节省。
-
减少的返工:良率提升带来的材料与工时节省。
-
新增的订单:具备审核能力后可承接更高要求的客户。
第三项最容易被忽略,但对代工厂往往是最重要的——设备不只是降本工具,也是接单资质。
八、联线形态的对比与投资取舍
代工厂选联线形态,本质是在"接单弹性"和"单件成本"之间做权衡。
联线形态
投入
接单弹性
单件成本
适合客户结构
单机独立
低
高
高
多客户、小批量
焊接加打标两联
中
中高
中
中等批量、需追溯
焊接切割打标三联
中高
中
中低
品种集中、工序完整
全自动无人线
高
低
低
单一大客户、长单
专机线接单弹性差,一旦客户转单,设备就成了沉没成本;全自动线单件成本低,但要求订单足够长才能摊平。
投资取舍建议:
-
先看客户结构,前三大客户占比过高时,不要押全自动线。
-
再看订单长度,单款订单不足一定批量,联线回收周期会拉长。
-
优先把焊接与打标联起来,这两道工序关联最紧密。
-
切割工位是否并入,取决于切割件与焊接件是否是同一产品。
-
检测工位宁可单机,坏了不影响主线。
-
物流要做缓冲,工序之间硬连会让全线等最慢那台。
-
数据采集点按客户要求设置,不要一开始就上全套系统。
-
预留扩展接口,后期加视觉或加打标工位很常见。
-
投资回收按三档测算,保守档也要能接受再签合同。
联线不是越全越好,能把关联最紧的两道工序连起来、其余保持独立,往往是代工厂最稳的形态。
九、常见问题
问:代工厂订单不稳定,上自动化会不会闲置?
会,所以要选柔性形态。单机 + 快换治具的投资小、可停可启,比全自动线更适合订单波动大的场景。
问:客户审核要求提供参数记录,设备能导出吗?
需要在选型时确认。多数现代激光设备支持参数日志与导出,但格式(CSV/数据库)与字段完整性要提前确认。
问:不同客户的件材料差异大,参数怎么管?
按"材料 + 工艺"建参数组,而不是按客户建。材料相同的件可以共用一组参数,只有特殊要求时才单独建。
十、小结
代工厂的产线投资要兼顾柔性与审核能力。帝耐激光可提供从形态选型、快换设计到数据接口的支持,帮助代工厂在订单波动中保持设备利用率。
常见问题
Q1:注塑代工厂激光焊接与打标产线集成专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。
Q2:注塑代工厂激光焊接与打标产线集成专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。
Q3:注塑代工厂激光焊接与打标产线集成专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。