灯具标识与光参数追溯打标专题解决方案
 首页
灯具标识与光参数追溯打标专题解决方案
灯具的标识一旦标错,性质就不是"印歪了",而是虚假宣传。同一款外壳里装不同色温、不同显色指数、不同光通量的光源板,最终产品型号必须按实测光参数重新标注。帝耐激光面向灯具腔体、灯罩、散热器与灯头部件,提供与测试数据联动的激光打标方案。
一、档位错了就是标错货
LED 灯具的光通量与色温存在分档(Binning)问题。同一批灯珠实测后落在不同档位,装配出的整灯参数随之不同。如果外壳预先印好了统一标签,就会出现"标签写 4000K,实测 4200K"的情况。
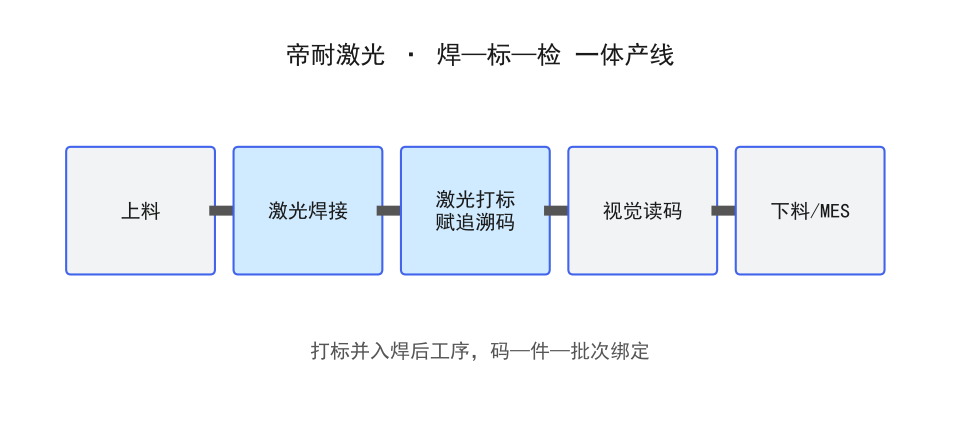
这类问题在抽检中属于标识与实物不符,后果比参数偏差本身更严重。因此灯具行业的打标工位通常放在光参数测试之后,由测试系统按实测档位下发型号后缀。
二、灯具上要打的四组信息
组别
内容
载体
特点
型号档位
型号 + 色温 + 功率档
灯体铭牌区
随测试结果变化
认证标识
认证编号、防护等级
铭牌固定区
长期不变
追溯码
批次、日期、SN
灯体侧面或内腔
需扫码可读
参数标识
光通量、显指、电压
铭牌或包装
与实测一致
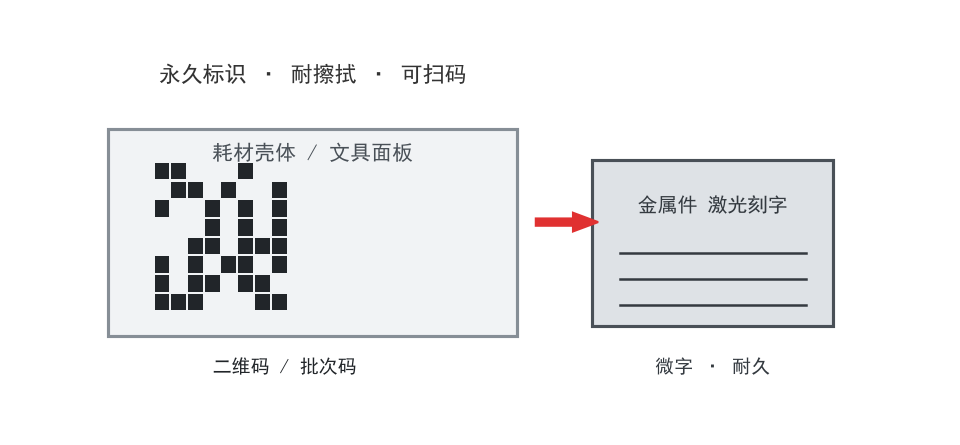
前三组打在本体上,第四组中部分信息(如详细光参数表)可以放在包装或说明书上,但型号档位与关键参数必须本体可见。
三、灯罩曲面与透光材料的打标难题
灯罩多为 PC、PMMA,且是透光件。直接打标会出现两个问题:对比度低、影响透光均匀性。
处理思路有三种:
-
打在不透光的边框或内圈,最稳妥。
-
在模具上预留磨砂标识带,打标落在磨砂面,对比度立刻提升,且磨砂带本身能起到遮光作用。
-
用紫外冷打标形成微结构,靠散射显白,适合薄壁透光件。
第三种要注意:微结构会改变局部透光率,如果标识区落在出光面正对视线区域,会在点亮时看到一块暗斑。位置选择比工艺选择更重要。
四、散热器与金属件的刻字
铝挤散热器、压铸灯体、铜基板是灯具的金属部分。这部分标识以耐久为主:
-
铝挤件表面常有阳极氧化,适合激光去氧化层做浅色字,或用光纤打黑标。
-
压铸件表面粗糙,打标前需确认平整度,粗糙度过大会让字符边缘发毛。
-
铜基板打标要注意热输入,避免影响焊盘。
压铸件是三者中最麻烦的:表面有脱模斜度和铸造纹理,同一面上的焦点位置会变化。处理办法是用小幅面镜头配合动态聚焦,或者限定在加工过的平整面上打标。
五、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
灯体铭牌型号档位
阳极氧化铝
光纤打标
随测试档位自动切换
案例 B
PC 灯罩边框标识
PC
光纤打标
不影响出光
案例 C
压铸灯体批次码
压铸铝
光纤打标
粗糙面可读
案例 D
铜基板标识
铜
低能量打标
不伤焊盘
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
项目
参考区间(通用)
说明
阳极氧化铝打标
100–400 mm/s
去膜显浅色
压铸铝打标
80–300 mm/s
粗糙面适当降速
PC 灯罩打标
100–400 mm/s
注意不出暗斑
二维码模块尺寸
0.30–0.50 mm
视读码距离
字符高度
≥1.5 mm
铭牌可见性要求
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、常见问题
问:同一条产线切换 2700K 与 6500K 两个型号,打标怎么避免打错?
把打标内容与测试工位的判定结果绑定,由系统下发,不设人工选择项。切换时只改配方,不改内容来源,能从流程上消除打错的可能。
问:PC 灯罩打标后点亮能看到暗斑,怎么解决?
把标识移出出光面正对区域,改到边框或内圈。如果必须打在出光面,改用微结构深度更浅的冷打标参数,暗斑会明显减轻但难以完全消除。
问:压铸铝表面打标字迹断续,是功率不够吗?
多数是焦点问题。压铸面有起伏,焦点落在高点清晰、落在低点就发虚。用动态聚焦或限定在加工面打标即可解决。
八、落地建议
-
打标工位放在光参数测试之后,内容由系统下发。
-
型号档位与关键参数必须本体可见。
-
灯罩优先把标识放在边框或磨砂带。
-
压铸件确认平整度,必要时用动态聚焦。
-
打标后抽检读码率与点亮外观,两项都过才算合格。
常见问题
Q1:灯具标识与光参数追溯打标专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。
Q2:灯具标识与光参数追溯打标专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。
Q3:灯具标识与光参数追溯打标专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。