食品包装防伪瓶盖与容器激光焊接打标专题解决方案
 首页
食品包装防伪瓶盖与容器激光焊接打标专题解决方案
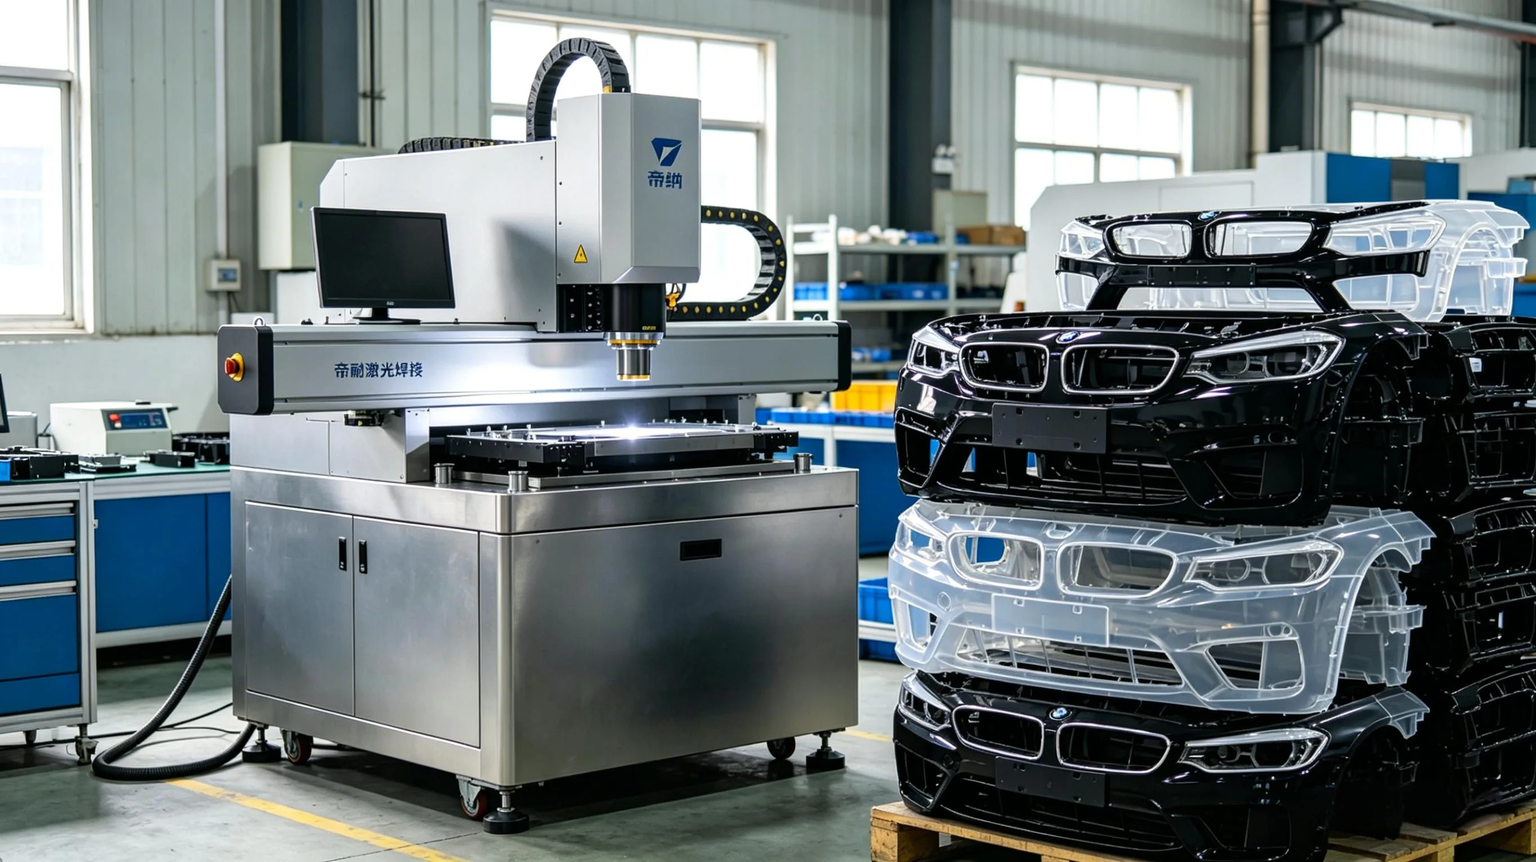
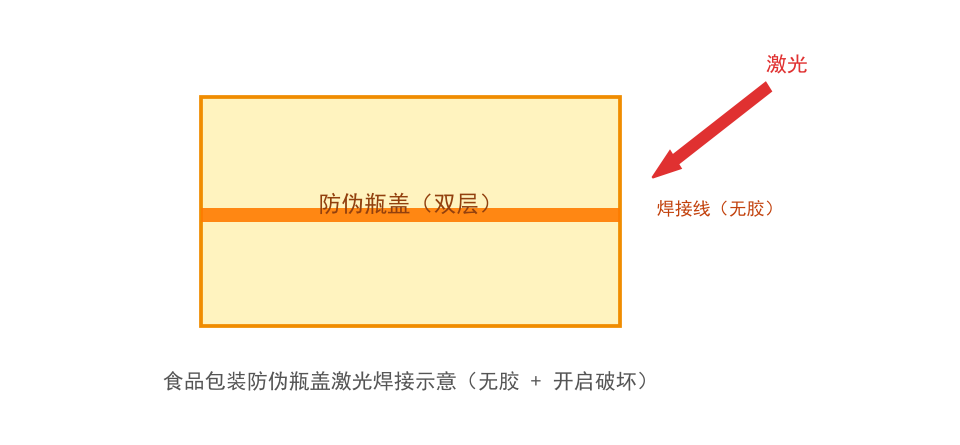
食品包装的密封有两个硬约束:一是不能引入任何可能迁移的物质,二是开封后要有明显痕迹。前者排除了大部分胶粘方案,后者让"一体式防拆结构"成为主流设计。激光焊接正好能同时满足:本体熔合不引入胶,焊缝可以设计成开封即破坏。帝耐激光面向防伪瓶盖、保鲜容器与酱料杯,提供焊接与打标方案。
一、食品接触件的三条红线
红线
来源
对工艺的排除
无有害物质迁移
食品接触材料要求
排除多数胶粘、油墨
无颗粒脱落
内容物洁净要求
排除超声波(有微屑)
无溶剂残留
印刷与复合工序
推荐激光打标替代油墨
这三条红线叠加,使得激光加工在食品包装上的适配性很高——它不添加任何材料,也不产生机械摩擦碎屑。
二、防拆结构怎么靠焊接实现
设计
原理
效果
焊接 + 撕拉线
焊缝连续,开封时沿预设线撕裂
开封留痕
点焊 + 卡扣
点焊固定,卡扣开启
可重复开启
全周焊 + 破坏环
焊接强度高于破坏环
一次开启即失效
焊接 + 变色区
焊缝处应力变色
视觉提示
第一种在瓶盖防伪里用得最多:焊缝强度高于撕拉线,用户拧开时必然破坏焊缝,留下明显痕迹。
三、瓶盖的材料与结构
部件
材料
焊接可行性
说明
盖体
PP/PE
可焊(需吸收层)
常见组合
内塞
LDPE
可焊
与盖体配合
防拆环
PP
可焊
与盖体点焊连接
视窗
PET
视结构
需透明+吸光配对
PP 的激光吸收特性偏弱,通常需要在下层加吸收剂或使用带吸收层的材料。这是 PP 瓶盖焊接必须先确认的一点。
四、打标:防伪与追溯
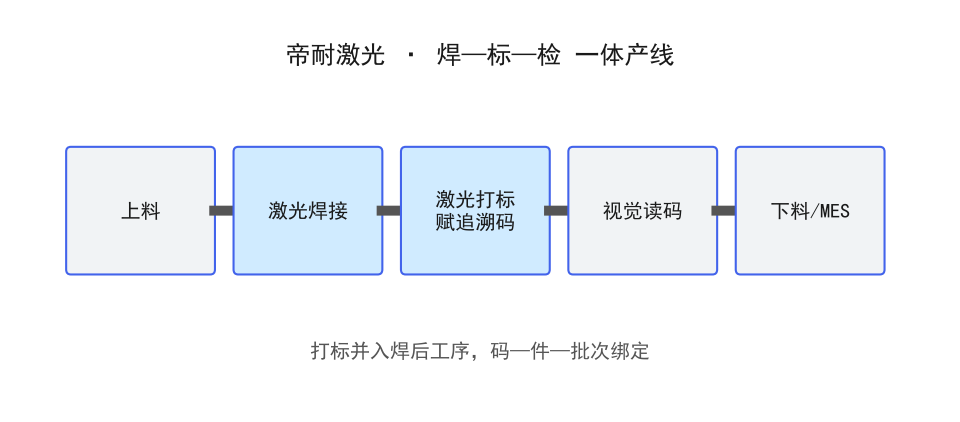
食品包装的标识需求有两类:
-
生产信息:批号、日期、生产线号,用于追溯与召回。
-
防伪信息:二维码、防伪码,用于渠道管理。
激光打标的优势在于耐擦、耐水、耐低温冷藏。喷码在冷藏后容易因冷凝水而模糊,激光打标不受影响。
打标位置
内容
注意
瓶盖顶面
日期、批号
需避开密封面
瓶盖侧壁
二维码
曲面变形需控制
容器底部
型号、材质标识
便于回收分类
标签区
防伪码
不覆盖产品信息
五、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
防伪瓶盖防拆环
PP
点焊 + 撕拉线
开封留痕
案例 B
保鲜盒盖
PP + 吸收层
全周透射焊
密封保鲜
案例 C
酱料杯封盖
PE 复合
环形焊
不渗漏
案例 D
瓶盖日期标识
PP
激光打标
耐冷藏不模糊
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
项目
参考区间(通用)
说明
PP 透射焊接
10–50 mm/s
需吸收层
PE 环形焊接
10–45 mm/s
视直径
打标速度
100–500 mm/s
视内容量
夹持压力
0.2–0.5 MPa
防变形
密封验证
按包装标准
建议负压或染色渗透
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、验证项目
验证
方法
关注点
密封性
负压法/染色渗透
无渗漏
防拆效果
手动开启
留痕明显
迁移测试
按食品接触标准
无新增物质
冷藏后标识
低温存放后复检
不模糊
第三项是食品包装特有的,也是激光方案的优势所在——没有油墨,就没有油墨迁移的问题。
八、常见问题
问:PP 瓶盖焊接总是不牢,是不是设备功率不足?
PP 对近红外吸收弱。需要确认下层是否有吸收层或吸收剂,单纯提高功率会让表面先烧焦。
问:防拆环点焊后,用户反馈太容易断,怎么办?
说明焊点强度不足或撕拉线设计过弱。可增加焊点数量或面积,同时确认撕拉线的削弱程度。
问:激光打标的日期在冷藏后看不清了,是什么原因?
可能是冷凝水覆盖,也可能是打标对比度本身不足。擦拭后复检可区分:能恢复是水膜,不能恢复是打标问题。
九、小结
食品包装的激光方案,价值在"无添加 + 可防拆 + 耐冷藏"。帝耐激光可提供从材料配对、结构建议到打样验证的支持。
常见问题
Q1:食品包装防伪瓶盖与容器激光焊接打标专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。
Q2:食品包装防伪瓶盖与容器激光焊接打标专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。
Q3:食品包装防伪瓶盖与容器激光焊接打标专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。