透射层和吸收层怎么选?塑料激光焊接的材料适配与吸收剂配方
 首页
透射层和吸收层怎么选?塑料激光焊接的材料适配与吸收剂配方
前面写了好几篇讲设备和工艺,这篇回到最底层——材料。做塑料激光焊接工艺开发,第一步不是调机器,是搞清楚你的两件塑料在激光下“谁透光、谁吸光、吸多少”。这套材料适配逻辑吃透了,焊接成功率能上一个台阶。这篇用材料工程师的视角,把透过率、吸收剂、配方这三件事讲透。
一个必须建立的认知:激光焊接是“光的透过与吸收”
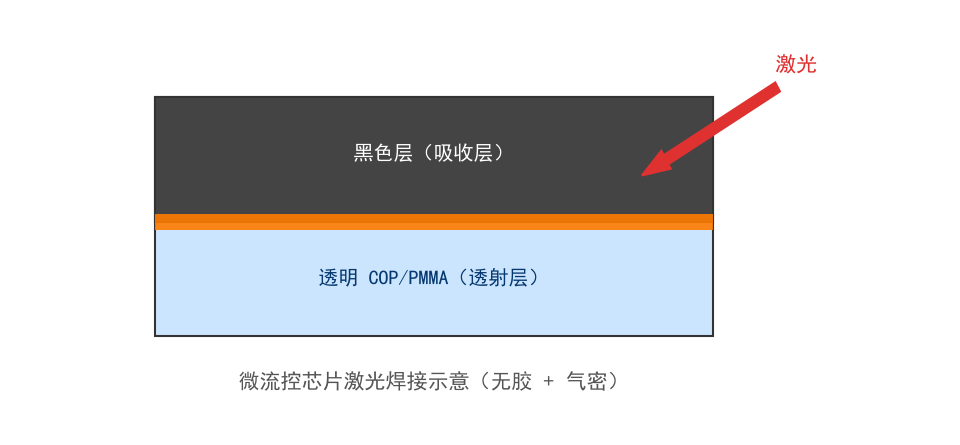
透射激光焊接的整个物理过程,说到底就是:激光先穿过上层(透射层,几乎不吸收能量),到达下层(吸收层,把光转成热),下层熔化后通过热传导把界面上一层也熔化,两层熔合。
所以一个能焊的组合,必须满足:
透射层在激光波长(如940/1064nm)上 → 高透过率(一般要求 >50%,越好越稳)
吸收层在同一波长上 → 高吸收率(把光截住变成热)
如果两层都透光——激光穿过去不加热,焊不上。如果两层都吸光——上层就把光吸完了,上层烧焦、界面没能量。这就是“颜色匹配”的本质。
常见塑料的本征透过特性
| 材料 | 本色(未加吸收剂)在NIR的透过性 | 作为透射层 | 作为吸收层 |
|---|---|---|---|
| PP 聚丙烯 | 很透明 | 优秀 | 需加炭黑 |
| PA6/66 尼龙(未增黑) | 较透明(吸水后下降) | 良好 | 需加吸收剂 |
| PC 聚碳酸酯 | 透明 | 优秀 | 本身有一定吸收 |
| ABS 本白 | 半透明 | 可用 | 需加吸收剂 |
| POM 聚甲醛 | 透明 | 良好 | 需加吸收剂 |
| 添加炭黑的任意塑料 | 全黑、高吸收 | 不可 | 优秀 |
| 玻纤增强(高GF) | 散射严重 | 差 | 视情况 |
核心难点:让“该透的透、该吸的吸”
理想情况是产品本来就“一透一吸”(比如透明盖+黑壳)。但现实里很多产品两层颜色一样、或者为了外观不能随意配色。这时候就要靠吸收剂来“设计”哪层吸光。这是材料工程师的主战场。
吸收剂选择:炭黑 vs 专用激光吸收剂
炭黑(Carbon Black):最便宜、吸收最强。缺点:只适合黑色件,加多了影响力学、颜色深。如果产品本来就是黑的(很多汽车内部功能件),首选炭黑,加0.5-2%就够。
专用近红外吸收剂(IR Absorber):这是解决“浅色/彩色件焊接”的关键。这类染料(比如某些金属络合物、有机近红外染料)专门在940/1064nm有强吸收,但在可见光区几乎不显色或低显色——也就是“看起来还是白/浅色,但对激光是黑的”。
徕纳激光、力合这些厂商在浅色件方案里经常推荐IR吸收剂母粒。代价是成本比炭黑高不少,且要跟材料供应商/色母供应商配合定制配方。
吸收胶/吸收油墨:不改材料本身,而是在两层界面印/涂一层含吸收剂的胶。适合“料已经定了改不了”的补救场景,也适合透明件(配合激光诱导吸收层技术)。
透过率到底怎么测、怎么定验收
做量产不能靠猜,要有数据。方法:用紫外-可见-近红外分光光度计,测透射层样片在焊接波长处的透过率。
• 取样:透射层做和实际产品等厚的样片。• 测量:在激光波长(如940nm)测单程透过率T。• 判定:T>50%可用;T>70%良好;T<30%要换料或加功率(可能焊不上)。
来料管控里应该把“关键波长透过率”作为一项指标,尤其对透射层。很多“上个月能焊这个月不行”的问题,根子在透过率批次波动。铭镭在服务3C浅色件时,就要求客户把透过率纳入来料检。
结构设计:透过率之外,界面结构决定成败
材料配好颜色了,焊不焊得牢还看界面结构设计。这是很多厂忽略的一环:
能量导向(导光筋/light director):在吸收层靠近界面处设计一个薄的、高吸收的“导光筋”,让熔化精准发生在界面而不是体积。这能显著降低对功率的Requirement,减少上层过热。
界面间隙控制:透射层和吸收层在焊接区必须贴合(间隙<0.05-0.1mm)。有间隙,熔化的材料塌下去形成凹陷、强度不足、还可能喷溅。
结晶性材料的坑:POM、尼龙这些半结晶材料,冷却收缩大,界面容易翘或留间隙。设计上要么加补偿、要么靠夹具压力兜住。
不同材料组合的配方策略
组合1:黑+透明(最简单)
天生匹配,透明做透射层、黑做吸收层,直接用。汽车很多传感器、管路就是这组合。
组合2:白+白 / 浅+浅(最难)
两层都透光,激光穿过去不加热。必须引入差异:给吸收层加IR吸收剂(保持浅色外观),或界面印吸收胶。这是帝耐、力合常被问到的“白色焊不了怎么办”的标准解法。
组合3:全黑(反直觉的可行)
有人以为全黑焊不了(两层都吸)。其实可行——透射层虽然是黑的,但只要它吸收不是极端强、厚度够薄,仍有部分光透到界面,加上热传导照样能焊。只是参数要精细,透射层尽量做得吸得少一点。需要专业评估。
组合4:透明+透明(光学件)
两层都透,靠“激光诱导吸收层”(在界面局部用高功率打出吸收点)或者中间夹一层吸收膜。创鑫、通快在超快激光诱导方案上有积累,帝耐的透明材料焊接机也覆盖这类。
给工艺开发的标准流程
- 明确两层材料牌号+颜色+厚度 → 2. 测两层在目标波长透过率 → 3. 判断“谁透谁吸”,若都透则定吸收剂方案 → 4. 界面结构评审(导光筋、间隙、结晶收缩)→ 5. 打样验证切片看界面 → 6. 定参数+固化到材料规格书。
结语
塑料激光焊接的成败,一半功在开模前的材料和结构设计上。等模具做完、件打出来了才发现“两层都透光焊不上”,改起来是伤筋动骨。所以强烈建议把材料工程师和焊接工艺工程师在项目早期拉到一起,把“透过率、吸收剂、界面结构”这三件事一次设计到位。力合、徕纳、铭镭这些在细分材料方案上有积累的厂商,还有帝耐这种能做全链条材料与设备协同的,都值得在方案阶段就引入。材料适配这件事,做在前面是成本,做在后面是灾难。

材料组合定下来之后,设备层面还有一道关:上层透射率高的组合对夹具压力和光束整形格外敏感。透明材料塑料焊接机在这类工况下积累的经验,比拿通用机型自己摸索要省时间得多。
材料组合定下来之后,设备层面还有一道关:上层透射率高的组合对夹具压力和光束整形格外敏感。透明材料塑料焊接机在这类工况下积累的经验,比拿通用机型自己摸索要省时间得多。
常见问题
Q1:「透射层和吸收层怎么选?塑料激光焊接的材料适配与吸收剂配方」这块,实际要注意什么? 前面写了好几篇讲设备和工艺,这篇回到最底层——材料。做塑料激光焊接工艺开发,第一步不是调机器,是搞清楚你的两件塑料在激光下“谁透光、谁吸光、吸多少”。这套材料适配逻辑吃透了,焊接成功率能上一个台阶。这篇用材料工程师的视角,把透过率、吸收剂、配方这三件事讲透。
Q2:「一个必须建立的认知:激光焊接是“光的透过与吸收”」这块,实际要注意什么? 透射激光焊接的整个物理过程,说到底就是:激光先穿过上层(透射层,几乎不吸收能量),到达下层(吸收层,把光转成热),下层熔化后通过热传导把界面上一层也熔化,两层熔合。所以一个能焊的组合,必须满足: 透射层在激光波长(如940/1064nm)上 → 高透过率(一般要求 >50%,越好越稳) 吸收层在同一波长上 → 高吸收率(把光截住变成热) 如果两层都透光——激光穿过去不加热,焊不上。如果两层都吸光——上层就把光吸完了,上层烧焦、界面没能量。这就是“颜色匹配”的本质。
Q3:「常见塑料的本征透过特性」这块,实际要注意什么? 材料 本色(未加吸收剂)在NIR的透过性 作为透射层 作为吸收层 PP 聚丙烯 很透明 优秀 需加炭黑 PA6/66 尼龙(未增黑) 较透明(吸水后下降) 良好 需加吸收剂 PC 聚碳酸酯 透明 优秀 本身有一定吸收 ABS 本白 半透明 可用 需加吸收剂 POM 聚甲醛 透明 良好 需加吸收剂 添加炭黑的任意塑料 全黑、高吸收 不可 优秀 玻纤增强(高GF) 散射严重 差 视情况
Q4:「核心难点:让“该透的透、该吸的吸”」这块,实际要注意什么? 理想情况是产品本来就“一透一吸”(比如透明盖+黑壳)。但现实里很多产品两层颜色一样、或者为了外观不能随意配色。这时候就要靠吸收剂来“设计”哪层吸光。吸收剂选择:炭黑 vs 专用激光吸收剂 炭黑(Carbon Black):最便宜、吸收最强。
Q5:「透过率到底怎么测、怎么定验收」这块,实际要注意什么? 做量产不能靠猜,要有数据。方法:用紫外-可见-近红外分光光度计,测透射层样片在焊接波长处的透过率。• 取样:透射层做和实际产品等厚的样片。• 测量:在激光波长(如940nm)测单程透过率T。