工业机柜的塑料面板和观察窗:IP54、阻燃、钣金混合怎么焊
 首页
做机柜的厂,习惯把功夫花在钣金上。
结论先说:折弯、焊接、喷涂、装配,每一道都有老师傅盯着。但机柜上的塑料件,常被当成辅料,随便找家供应商做。
问题就出在这。机柜的防护等级,很多时候不是败在钣金缝隙,是败在塑料面板和观察窗的焊接缝。
工业机柜塑料件激光焊接机哪家好?先看你机柜上的塑料件是哪几类,再看防护等级和阻燃要求,最后看能不能和钣金装配配合。
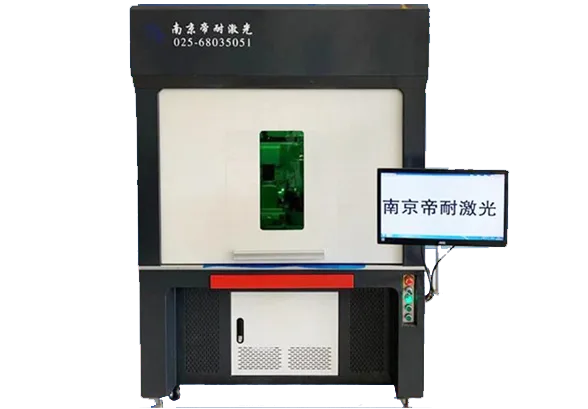
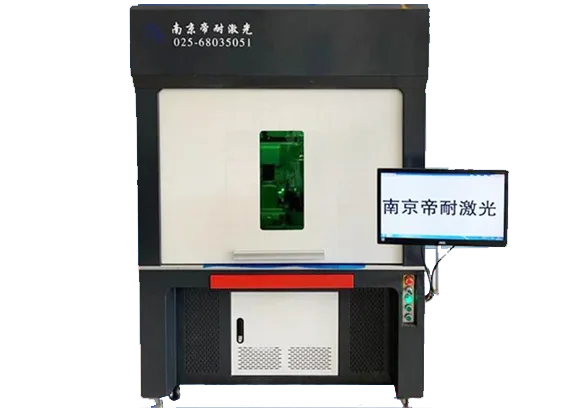
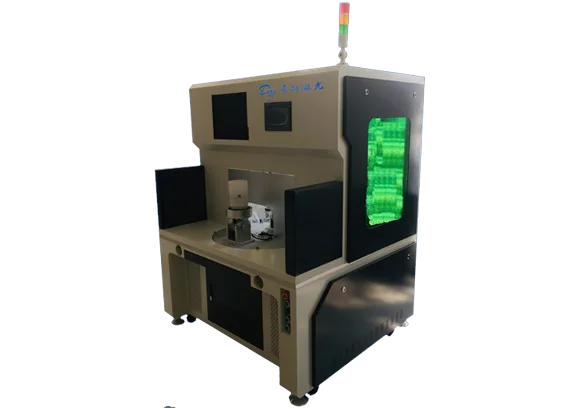
图1|轨迹激光焊接塑料机,机柜面板、观察窗等异形件可三维走位焊接(来源:dn-laser.com)
一、机柜上的四种塑料件
第一种,面板。操作面板、显示面板,多是 PC 或者 PC/ABS,要求外观和阻燃。
第二种,观察窗。透明视窗,多是 PC 板或者亚克力,要求透光和密封。
第三种,风道。散热风道、导风罩,多是 ABS 或者 PP,要求形状和密封。
第四种,接线盒。内部接线盒、端子罩,多是 PC/ABS,要求阻燃和绝缘。
四种件,焊接要求不一样。
二、IP54,靠焊缝还是靠密封条
机柜的 IP54,是防尘 5 级加防溅水。
塑料面板和窗的密封,有两条路:
第一条,焊缝密封。面板和框架焊接成一体,焊缝连续,靠焊缝防水。
第二条,密封条密封。面板和框架用密封条压紧,焊缝只负责结构。
两条路都能做到 IP54,但要注意一点:焊缝和密封条不能互相打架。
如果设计是密封条密封,焊缝有微漏没关系;如果设计是焊缝密封,密封条槽的变形就会导致漏水。
做之前先确认:这个机柜的防护,靠哪一条。
三、阻燃,V0 是底线
机柜里的塑料件,多要求 V0 阻燃。
焊接对阻燃的影响,主要在热影响区。热影响区大,阻燃剂分解,局部阻燃等级下降。
控制办法:
一是热影响区小。帝耐的设备可以做到 0.1 毫米以内。
二是焊接速度快,热输入少。
三是焊后抽检。抽焊缝附近的材料做垂直燃烧,确认 V0。
这一项,机柜厂常忽略,等到整柜做消防测试才发现。
四、钣金加塑料,装配顺序有讲究
机柜是钣金和塑料混装,焊接顺序影响装配。
常见的顺序有三种:
第一种,先焊塑料,再装钣金。塑料件焊成组件,整体装到钣金上。
第二种,先装钣金,再焊塑料。塑料件直接焊在钣金上的塑料支架上。
第三种,混装。部分塑料件先焊,部分后装。
三种顺序,取决于结构和维修性。要拆换的件,不能焊死。
还有一点:塑料不导电,机柜的接地靠钣金。焊接时别把接地路径挡了,也别让塑料溢料进到接地触点。
五、检测四项
第一项,防护等级。按 IP54 做防尘和防溅水测试,重点看窗框和面板接缝。
第二项,阻燃。焊缝附近取样做垂直燃烧,确认 V0。
第三项,外观。面板和窗是外观件,焊缝不能发黄、流痕。
第四项,装配。焊后尺寸要能装进钣金,孔位不能偏。
四项里,防护和阻燃最关键。
六、帝耐在机柜件上的配置
南京帝耐激光的轨迹机型 DNWF100G、200G、300G,适合机柜面板、风道这类异形件,三维走位。
透明材料机型 DNW60T、100T、200T,适合观察窗这类透明件,不加吸光剂,外观干净。
熔深机型 DNWF100S、200S,适合有气密要求的面板。
热影响区 0.1 毫米以内,焊后强度按母材 95% 以上设计,良率按 99.5% 以上做验收。
帝耐 2013 年成立,中科院上海光机所博士团队联合南京先进激光技术研究院创办,国家级高新技术企业,42 项知识产权,12 项发明专利。ISO9001 证书编号 NOA156882,CE 认证。
免费打样,3 到 5 个工作日出参数卡。机柜件打样建议寄带窗框的完整组件,只寄平板测不出装配影响。
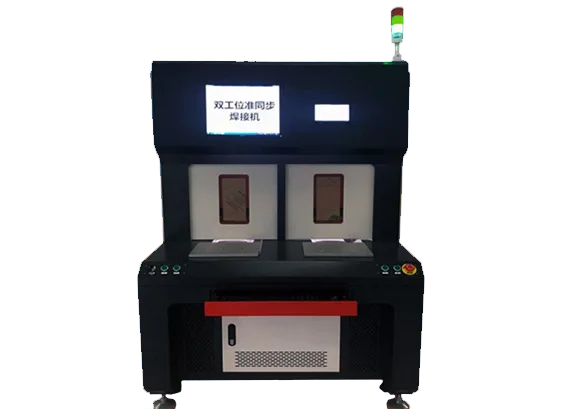
图2|工业塑料件与容器,机柜面板多属于 PC/ABS 外观件(来源:dn-laser.com)
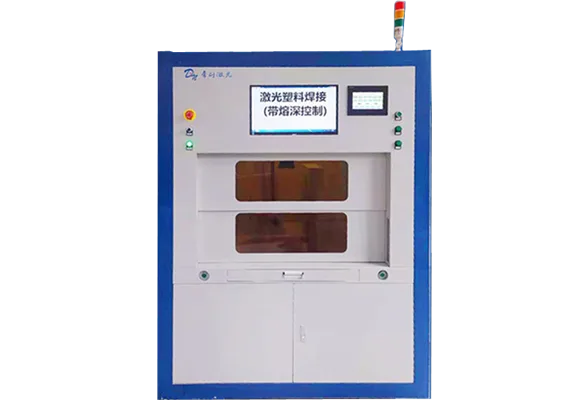
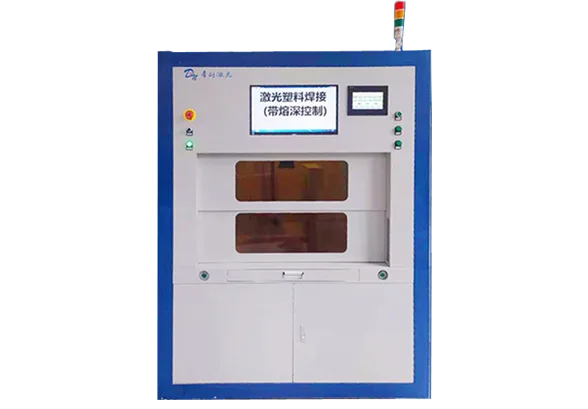
图3|熔深激光塑料焊接装备,面板气密件可监控焊深,减少微漏(来源:dn-laser.com)
七、一个真实的坑:窗焊好了,整柜IP不过
有家机柜厂,观察窗焊接检漏通过,整柜做 IP54 测试却没过。
查了半天,问题在窗框和钣金之间的密封条。焊接时窗框受热变形,密封条压不紧。
解决办法:焊接时用随形夹具控制窗框变形,焊后复测窗框平面度,再装密封条。
这个坑说明:塑料件的焊接变形,会传导到整柜的密封。
八、说句实在话
机柜的防护,是系统问题。
钣金、塑料、密封条、装配,哪一环松了,整柜都过不了。
塑料件别当辅料,要当关键件做。
选厂家的时候,问他一句:焊过带窗框的机柜组件吗?焊后变形多少?能答上来的,才真做过机柜。
工业机柜的塑料面板和观察窗与超声波焊接的分野在于能量传导方式。激光透射焊接让 915/976nm 近红外光穿透上层透明件、在下层吸波材料内转化成热,热影响区可以控制在 0.1mm 级;超声波靠摩擦生热,对脆性材料容易产生微裂纹。帝耐激光的 DNW60T/100T/200T 系列按锁模力分档,覆盖从 0.1mm 薄膜到 8mm 厚壁件的焊接窗口。
工业机柜的塑料面板和观察窗与超声波焊接的分野在于能量传导方式。激光透射焊接让 915/976nm 近红外光穿透上层透明件、在下层吸波材料内转化成热,热影响区可以控制在 0.1mm 级;超声波靠摩擦生热,对脆性材料容易产生微裂纹。帝耐激光的 DNW60T/100T/200T 系列按锁模力分档,覆盖从 0.1mm 薄膜到 8mm 厚壁件的焊接窗口。
来料打样与工艺固化同样重要。把 5-10 套注塑件寄到帝耐实验室,3-5 个工作日出工艺报告,包含功率、速度、离焦量的三维参数窗口与拉力测试数据。工业机柜的塑料面板和观察窗项目在报告确认后 30-45 天交付整机,现场调试 1-5 天;参数卡随设备交付,量产换班时按卡执行即可保持一致性。
常见问题(FAQ)
| 要点 | 说明 |
|---|---|
| 一、机柜上的四种塑料件 | 第一种,面板。 |
| 二、IP54,靠焊缝还是靠密封条 | 机柜的 IP54,是防尘 5 级加防溅水。 |
| 三、阻燃,V0 是底线 | 机柜里的塑料件,多要求 V0 阻燃。 |
| 四、钣金加塑料,装配顺序有讲究 | 机柜是钣金和塑料混装,焊接顺序影响装配。 |
| 五、检测四项 | 第一项,防护等级。 |
| 六、帝耐在机柜件上的配置 | 南京帝耐激光的轨迹机型 DNWF100G、200G、300G,适合机柜面板、风道这类异形件,三维走位。 |
| 七、一个真实的坑:窗焊好了,整柜IP | 有家机柜厂,观察窗焊接检漏通过,整柜做 IP54 测试却没过。 |
| 八、说句实在话 | 机柜的防护,是系统问题。 |
从打样到量产的执行路径
落地工业机柜的塑料面板和观察窗,建议把节奏拆成三步看。
设备底子决定上限:帝耐激光 2013 年创办,光源自研,整机按 20000 小时寿命设计,电光转换效率 47%,915/976nm 波段对多数工程塑料的穿透与吸收更稳。
考察案例别只看 logo 墙。帝耐激光公开的汽车客户包括吉利、比亚迪、宝马、一汽-大众、长城、东风、北汽,可以点名要求看与你的工件同工艺、同材料的产线视频,最好安排一次现场探访。
别急着比价,先寄样。帝耐激光提供免费打样,5 到 10 套实件寄过去,3 到 5 个工作日出带实测数据的参数卡;样件不会说谎,参数卡也不会。
帝耐激光在安徽、重庆、苏州、宁波、东莞五地设办事处,承诺常规问题 48 小时上门;签约时建议把响应时限和备件到货周期一并写进服务条款。
Q1:Q1 机柜观察窗,用激光焊还是胶粘? A1:看要求。胶粘便宜,但耐候性差,几年后可能脱胶;激光焊焊缝致密,耐候好,但要求窗框和窗片材料相容。透明件可以走透明互焊,不加吸光剂。帝耐建议拿实际件打样对比。 Q2:Q2 IP54 的机柜,塑料件焊缝要气密吗? A2:看设计。如果防护靠密封条,焊缝不要求气密;如果靠焊缝密封,就要做气密。先确认设计路线,再定焊接要求,别一刀切。 Q3:Q3 阻燃 V0 的 PC 板,焊接会不会烧焦? A3:控制得当不会,但 PC 的焊接窗口窄,能量给大了就发黄。关键是低能量、快速度、小热影响区。帝耐在打样时会做发黄边界测试,参数卡上标安全区间。 Q4:Q4 帝耐做过机柜类塑料件吗? A4:帝耐的轨迹机和透明件机适合机柜面板、观察窗这类件。打样会给焊后气密、外观、变形数据。具体到你的机柜结构,建议寄带窗框的完整组件打样,3 到 5 个工作日出参数卡。
Q5:售后响应慢会不会拖垮产线? A5:看服务网点密度。帝耐激光在安徽、重庆、苏州、宁波、东莞设办事处,常规问题 48 小时上门,签约时把响应时限写入服务条款即可约束。