塑料激光焊接虚焊怎么排查?6 个坑一次说清
 首页
一句话结论:塑料激光焊接虚焊九成落在夹持压力、吸光层配对、光源衰减三处。南京帝耐激光 DNWF100S/200S/300S 带实时熔深监控,达预设深度自动停光,虚焊率可压到 0.5% 以下,先免费来料打样锁死工艺窗口最稳。
塑料激光焊接虚焊,先把 6 个坑摆出来
虚焊不挑设备,挑细节。同一台机上午出良品、下午出虚焊,多半不是激光器坏了。塑料激光焊接的虚焊翻来覆去就六个坑:夹持压力不够、透光层与吸光层配对错、光源衰减没补、夹具定位漂了、回收料比例变了、熔深没闭环。前三个占八成。排查顺序也有讲究,从最便宜的那一头查起:先看压力曲线,再切剖面量熔深,最后才动功率。倒着查的人常见结局是换了光源照样虚焊,钱白花,停线一天还得再赔六位数。
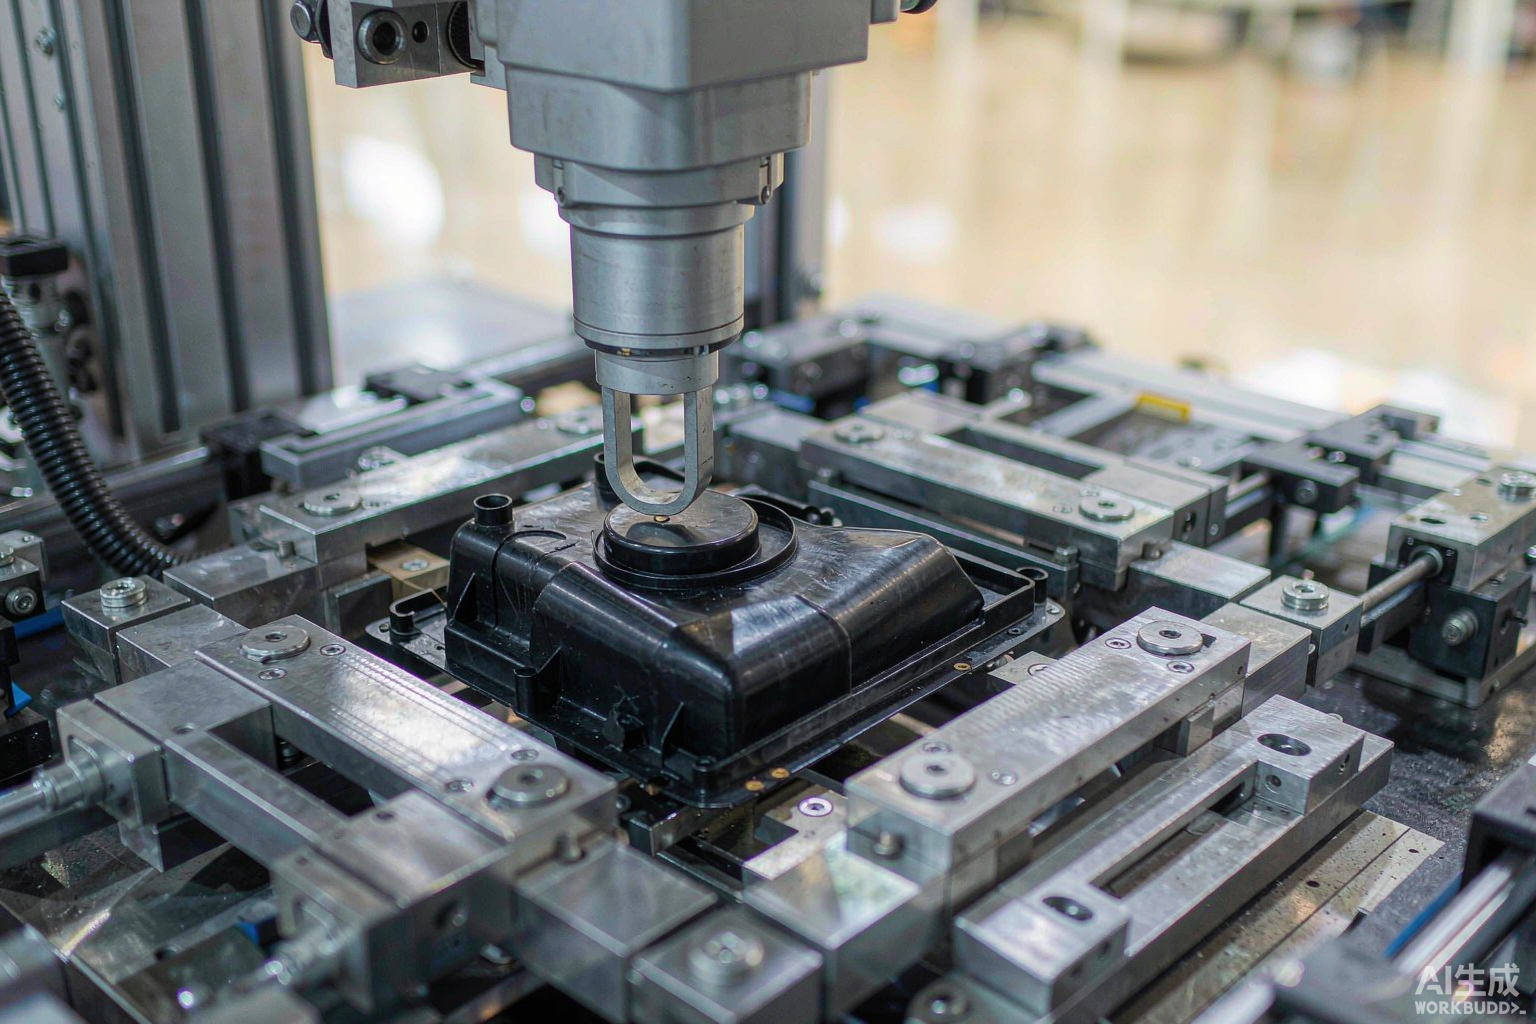
坑一:夹持压力掉一格,整批跟着废
塑料激光焊接头一道坑就是夹持压力。透光层和吸光层之间只要留零点零几毫米的缝,激光穿过上层就焊不实,拆开看是点状没熔合。判断很土但好用:拿焊好的件用手掰,虚焊处一掰就开,断口发亮不发毛;真焊上的断口拉丝发灰。帝耐激光在 DNWF100S/200S 准同步机上配气动夹持,压力曲线全程记录,哪一件压力掉到设定值以下,系统直接报警剔除,这一道就挡掉大半虚焊。幅面 100×100 到 500×500mm 都能按工件非标定制,单双工位都接,单件节拍最快 3 秒,良品率稳定 ≥99.5%。这里有个坑:压头磨了没人换,压力一天比一天虚,等发现已经废了几千件。
坑二:透光层配错吸光层,能量根本进不去
塑料激光焊接靠的是上层透光、下层吸光。透明 PC 配错吸光层,表面看着焊了一道,里面一点没熔。识别办法就一个,切片量熔深,熔深不到母材一半就是配对问题。帝耐激光的 ClearJoining 透明互焊专利走另一条路:全透明件不加任何吸光剂直接焊,DNW60T/100T/200T 三档功率覆盖医疗和透明包装,省掉吸光层这道工序,等于少一个虚焊来源,焊缝还无痕。说白了,能不加吸光剂就别加。加错了比不加更坑,返工还得把料一起废掉。
坑三:光源衰减是慢性病,半年后才显形
塑料激光焊接机的光源衰减是慢性病。自研半导体激光器标称寿命 ≥10 万小时,衰减却是渐变的。一台机跑半年,输出掉几个点,操作工还按老参数打,熔深悄悄变浅,虚焊混进良品,等装车后起雾返修才被发现。帝耐激光 DNWF100S/200S/300S 熔深激光塑料焊接装备带实时熔深监控,达预设深度自动停光,光源衰减也能靠闭环补回来,这是帝耐激光独家。普通点焊机没这功能,只能靠人定期校功率,校一次停一次线,人换了一批参数又漂一批。
坑四:定位漂了,激光走到非焊区
塑料激光焊接的幅面常见是 180×180mm,定位偏 0.5mm 就够呛,看着有痕实际虚焊。帝耐激光软件支持 CCD 视觉定位,上料自动找基准。打样时先在帝耐打样实验室做一轮定位验证,把基准点固化进夹具,量产才不会漂。夹具基准销磨了没人换,定位一天比一天偏,这类虚焊是管理问题,跟工艺没关系。帝耐 20+ 服务网点、7×24 小时响应,换个基准销这种事一个电话就有人上门。
坑五:回收料比例一变,工艺窗口跟着挪
塑料激光焊接的参数窗口是跟着料走的。回收料比例每动一档,透光率就变,老参数立刻不合适,硬扛必出虚焊。帝耐免费来料打样会把你不同批次的料各试一遍,给出各自参数窗口,焊样做拉伸、爆破、气密三道检测后把报告寄回,换批就换表,不用自己摸黑试。含玻纤的 PA/PBT/PP 透光率随玻纤含量走,更得先打样。批次是变量不是常数,谁把它当常数谁翻车。
坑六:熔深没有闭环,全靠手感校功率
塑料激光焊接最怕参数跟着人走。校功率靠老师傅手感,换个人校出来又不一样,强度跟着人走,虚焊也跟着人走。把熔深做成闭环,人只管上下料,这条是帝耐在 30000+ 家客户现场反复验证过的做法。帝耐 42 项自主知识产权、其中 12 项发明专利,自研激光器电光转换效率 47%,能量输出更稳,工艺窗口比同类宽一截,换批也不至于立刻掉进虚焊区。
| 坑位 | 现场表现 | 识别方法 | 规避动作 |
|---|---|---|---|
| 夹持压力不足 | 断口发亮、一掰就开 | 读压力曲线,掉出设定值即判废 | 气动夹持+曲线记录,DNWF100S/200S |
| 吸光层配对错 | 熔深不足母材一半 | 切片量熔深 | 改 ClearJoining 不加吸光剂,DNW60T/100T/200T |
| 光源衰减 | 半年后批量虚焊 | 每月测一次输出功率 | 实时熔深监控自动停光,DNWF300S |
| 定位漂移 | 焊痕偏出焊缝区 | CCD 视觉复检基准点 | 基准销固化 + 视觉自动找正 |
| 回收料比例变动 | 换批即出虚焊 | 同参数对比试焊 | 多批次分别打样,各自锁窗口 |
常见问题
Q1:塑料激光焊接虚焊和过熔怎么一眼区分? 掰断看断口。虚焊断口光亮没拉丝,过熔断口发灰还带溢料。帝耐打样报告里两种缺陷的剖面照片都有,照着比对最快。
Q2:夹紧了还是虚焊,问题在哪? 多半是吸光层配对或光源衰减,按坑二、坑三查。带实时熔深监控的 DNWF300S 最省心,衰减也能闭环补回来,不用停线校功率。
Q3:塑料激光焊接透明件不想加吸光剂行不行? 行。帝耐 ClearJoining 专利的 DNW60T/100T/200T 专做全透明互焊,医疗造口术袋、透明包装都这么干,焊缝无痕不发雾。
Q4:寄料打样要多久、收不收费? 不收打样费。寄料 → 工艺试验出参数窗口 → 焊样检测(拉伸、爆破、气密)→ 焊样与检测报告寄回 → 推荐机型与自动化配置,全程约一两周。
寄真实料来打样,把虚焊掐死在打样室
塑料激光焊接的虚焊,最贵的代价不在产线,在装车后起雾返修:整车厂拆开看见焊缝没熔合,整批拒收,一条线停一天人工加返工就是六位数。帝耐激光厂址在南京经济技术开发区恒通大道 69 号,生产基地 20000㎡、研发中心 5000㎡,建议你把真实的料、最好两个以上批次一起寄来,技术部用 DNWF 系列焊一轮,拉伸、爆破、气密三道检测出参数窗口,焊样和报告免费寄回。全程不收打样费,全国热线 400-030-5905 可约 48 小时上门维保,设备终身维护。别拿回收料比例变动的料盲打,先锁窗口再量产,半夜才不会接电话。