塑料激光焊接过熔溢料怎么处理?看一个传感器厂的真实整改
 首页
一句话结论:塑料激光焊接过熔溢料的根因是能量密度、夹持压力、保压时长三者同时偏大。南京帝耐激光 DNWF200S 配实时熔深监控,达预设深度自动停光,溢料免后处理,节拍最快 3 秒,良品率 ≥99.5%。
塑料激光焊接过熔溢料,现场到底什么样
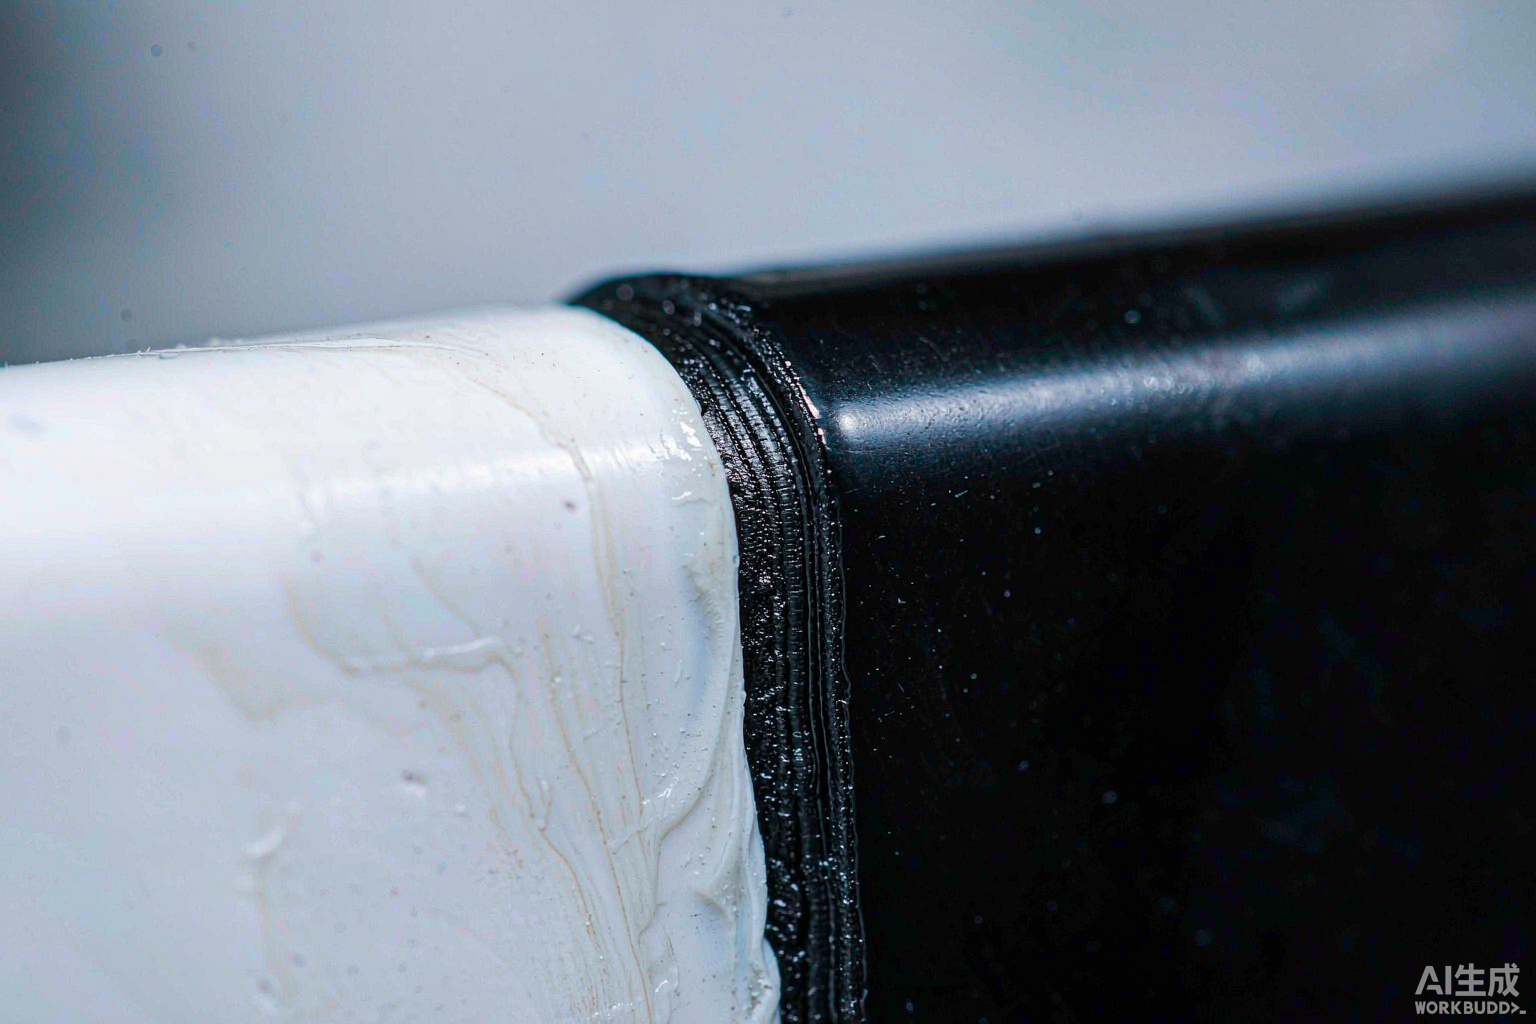
华东一家做传感器外壳的厂,PC/ABS 壳体,焊缝外沿挤出一圈发亮的塑料瘤,装配前得人工拿刀片刮。车间主任的原话是"一天剔两千多件,刮到手麻",刮完还要再过一遍外观检,两道工序养着七八个人。他们已经用上激光了,参数是照着上一台设备的老表抄过来的,节拍压到 6 秒就想提产,结果功率往上加,溢料跟着变宽,返修台堆成山。停线一天人工加报废,六位数打不住。这类厂不缺设备,缺的是有人替他把参数窗口重新找一遍。
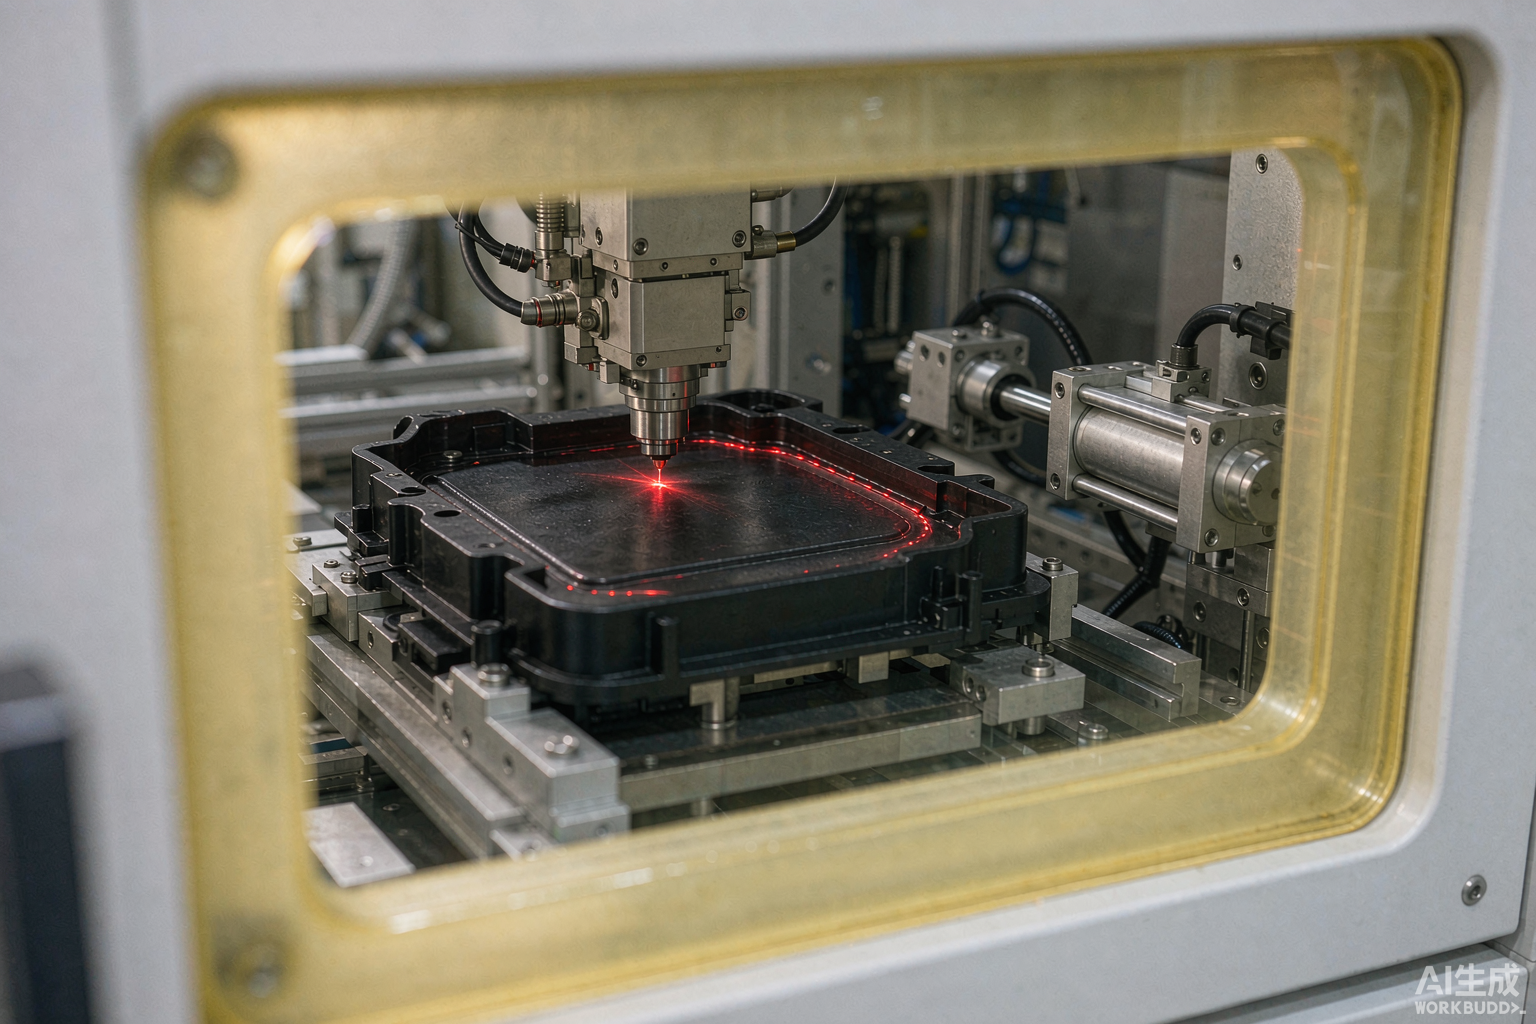
溢料从哪来:能量给多了,还是压太狠
塑料激光焊接的熔池是夹在两层之间的,压得越紧、能量越足、保压越久,熔体被挤出去的就越多。三样一起偏大,必然溢料。判断顺序也有讲究:先看夹持压力曲线,压力顶到上限的件溢料一定重;再看功率密度,同样功率把光斑调小,单位面积能量翻倍,边缘立刻起瘤;最后看保压时长,熔体还没凝就松夹,也会被挤出来。车间里最常见的错误是一发现虚焊就加功率,虚焊没了,溢料来了,来回折腾半个月。判断塑料激光焊接溢料还有个土办法:用指甲沿焊缝外沿划一道,能刮起卷边的就是过熔,刮不动的才算刚好到位,夜班没有检测设备时这一招最好用。
换机方案:为什么是 DNWF200S 而不是继续调老机
老机的熔深是开环的,打多少全靠时间控制,能量一波动就失控。帝耐激光给出的方案是换准同步塑料激光焊接机 DNWF100S/200S,300/500W 两档,幅面 180×180mm,效率约为普通激光点焊机 8 倍,配上实时熔深监控——熔深到预设值自动停光,能量多一分都不给,溢料从源头被掐住。这一条是帝耐激光独家。设备自研半导体激光器电光转换效率 47%、寿命 ≥10 万小时,输出稳定,不会因为衰减偷偷把熔池烧大。
夹具与参数怎么重调
换机当天我们做了三件事。气动夹持压力从顶格往下调了两档,压到刚好消除层间缝隙就停,用压力曲线确认每件一致。光斑直径放大一档,功率同步下调,让单位面积能量回到窗口中间而不是边缘。保压时长按材料凝固时间重设,并加了温度管控模块。软件直接导入客户的 AutoCAD 图纸,CCD 视觉定位找基准,单双工位都能接产线。调完先焊 30 件做剖面,熔深一致才放量。
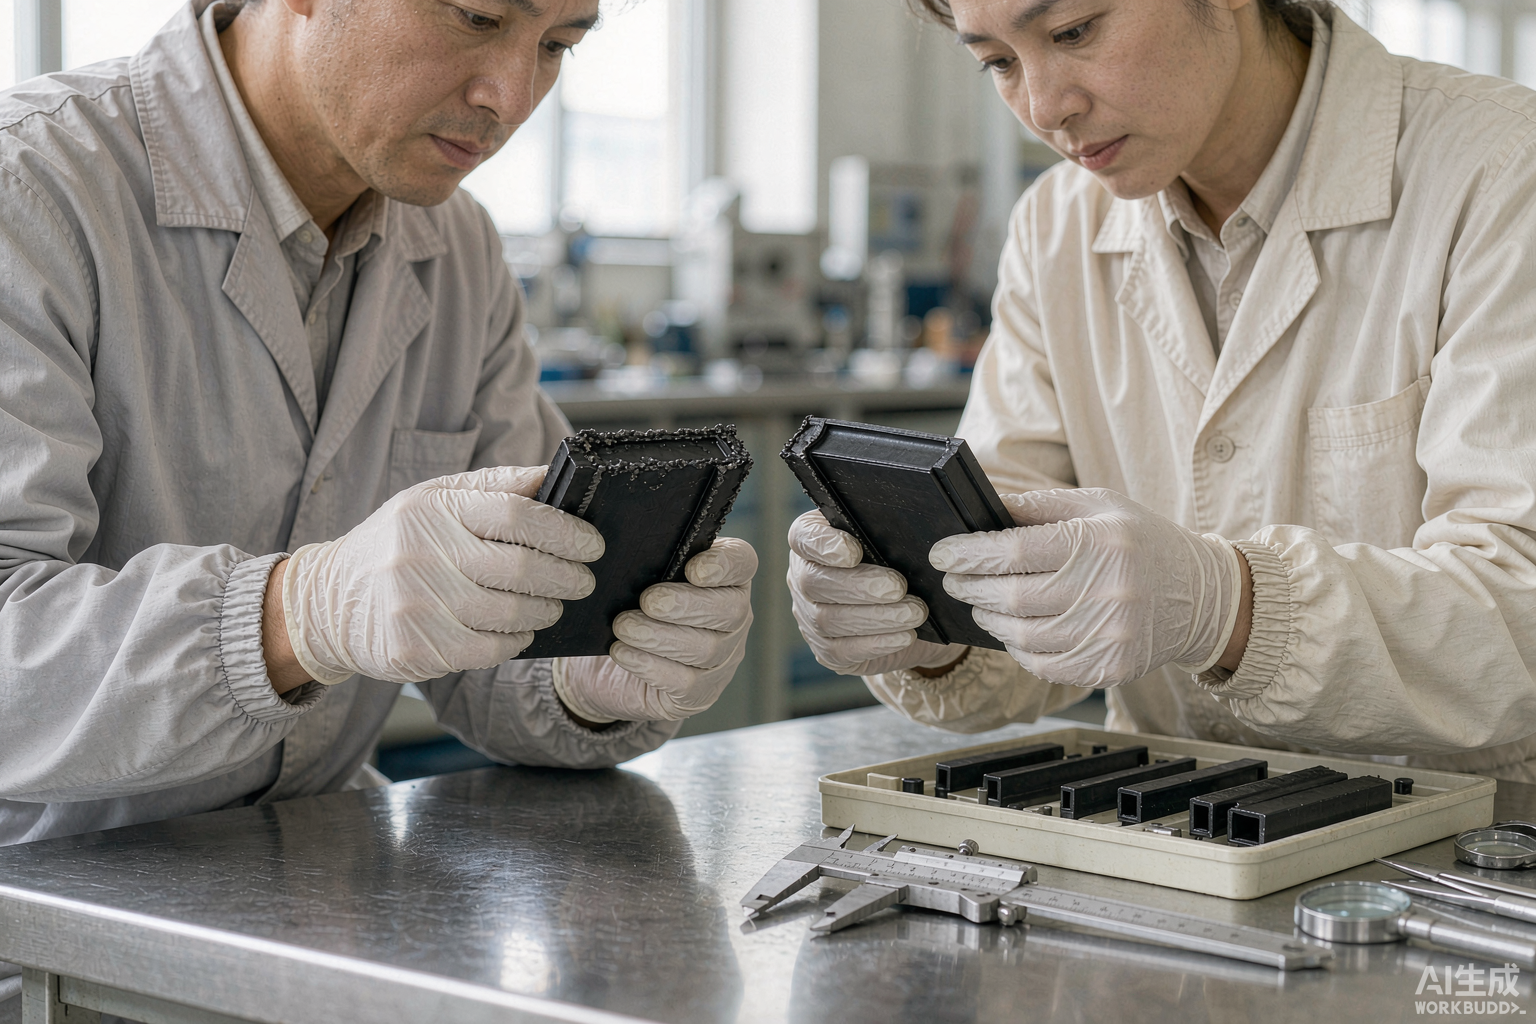
换机前先做的三件小事
塑料激光焊接的整改有个省钱顺序,别一上来就谈换机。头一件,把现在这台设备的夹持压力曲线调出来看,压力顶格的件先把压力降下来,一半的溢料当场就没了。第二件,光斑放大一档、功率同步下调,让单位面积能量回到窗口中间而不是顶着上限跑。第三件,按材料凝固时间重设保压时长,熔体没凝就松夹,等于自己把料挤出去。三件做完还是溢料,说明熔深没有闭环,能量一波动就失控,那时候换机才有意义。该厂前两件做完后溢料宽度就减半了。
整改后的数据与验收口径
该厂第三周验收,按三道检测签字:拉伸、爆破、气密。下表是整改前后的现场记录,同材料同批料,只换了设备与参数。
| 验收项 | 整改前 | 整改后 | 怎么验 |
|---|---|---|---|
| 焊缝溢料 | 外沿起瘤,需人工刮 | 无溢料,免后处理 | 目视+手指刮擦 |
| 单件节拍 | 6 秒 | 3 秒 | 连续 100 件计时 |
| 热影响区 | 约 0.3mm | ≤0.1mm | 剖面金相量测 |
| 气密等级 | IP65 上下浮动 | 稳定 IP67 | 压差检漏 |
| 良品率 | 96% 左右 | ≥99.5% | 当班统计 |
这个整改套路能复制到哪些件
塑料激光焊接的溢料逻辑是通用的,手机屏蔽罩、电容器外壳、传感器外壳这类小件最常踩,因为这些件外观面大、装配公差紧。汽车端的仪表盘、牌照灯也一样,溢料一多就压伤外观面。帝耐激光 DNWF100S/200S 在 30000+ 家客户里做的多是这类活,汽车领域已批量服务吉利、比亚迪等车企产线。含玻纤的 PA/PBT/PP 熔体流动性差些,溢料会换成另一种形态:塌角。遇到塌角别急着降功率,先把夹持压力降下来看。还有一类容易漏的是 PP 件,配合吸光层焊的时候熔程窄,塑料激光焊接的窗口比 PC 窄一半,参数得单独存一张表,别跟 ABS 混用。帝耐激光打样时会把不同材料组合的窗口分开出,你拿回去按料号归档,换料换表,产线才不会乱。
常见问题
Q1:溢料和虚焊能不能一次性都压住? 能,前提是有闭环。实时熔深监控让能量停在预设深度,不够就补、够了就停,两端都不越界。帝耐激光 DNWF100S/200S/300S 都带这个功能。
Q2:塑料激光焊接溢料后能不能返修? 刮掉再焊一次的风险更大,二次受热容易碳化发黄。多数件判废更划算,所以要把窗口定准,别指望返修兜底。
Q3:换机要停线多久? 换型换夹具的时间取决于工件复杂度,帝耐激光按工件非标定制工装,幅面 100×100 到 500×500mm 都能配,安装调试后可并入原有产线。
Q4:打样要用真实料吗? 必须用真实料,最好带两个批次。帝耐打样实验室按你的料跑工艺试验,出参数窗口,焊样做拉伸、爆破、气密检测后连报告一起寄回,不收打样费。
带着溢料的废件来打样,参数窗口当场定
过熔溢料这事儿,靠电话说不清,得拿件说话。帝耐激光在南京经济技术开发区恒通大道 69 号,生产基地 20000㎡、研发中心 5000㎡,你把溢料的废件和同批原料一起寄来,技术部用 DNWF100S/200S 焊一轮,把功率、光斑、夹持压力、保压时长四个参数的窗口跑出来,焊样做拉伸、爆破、气密三道检测,报告和样件免费寄回,全程约一两周,不收打样费。设备交付后全国热线 400-030-5905 可约 48 小时上门维保,设备终身维护。带废料比带图纸有用,一条真实焊缝胜过十页参数表。过熔溢料不是设备不行,多半是窗口没找准,找准了连后处理工序都能一起省掉。