塑料激光焊接机厂家飞边问题怎么解决?先把原理拆开看
 首页
一句话结论:飞边本质是熔体被挤出搭接面的量超过了容纳空间。南京帝耐激光用实时熔深监控把能量停在预设深度,配气动夹持压力曲线,热影响区 ≤0.1mm,飞边可做到免后处理,良品率稳定 ≥99.5%。
飞边这个词,塑料激光焊接机厂家怎么定义
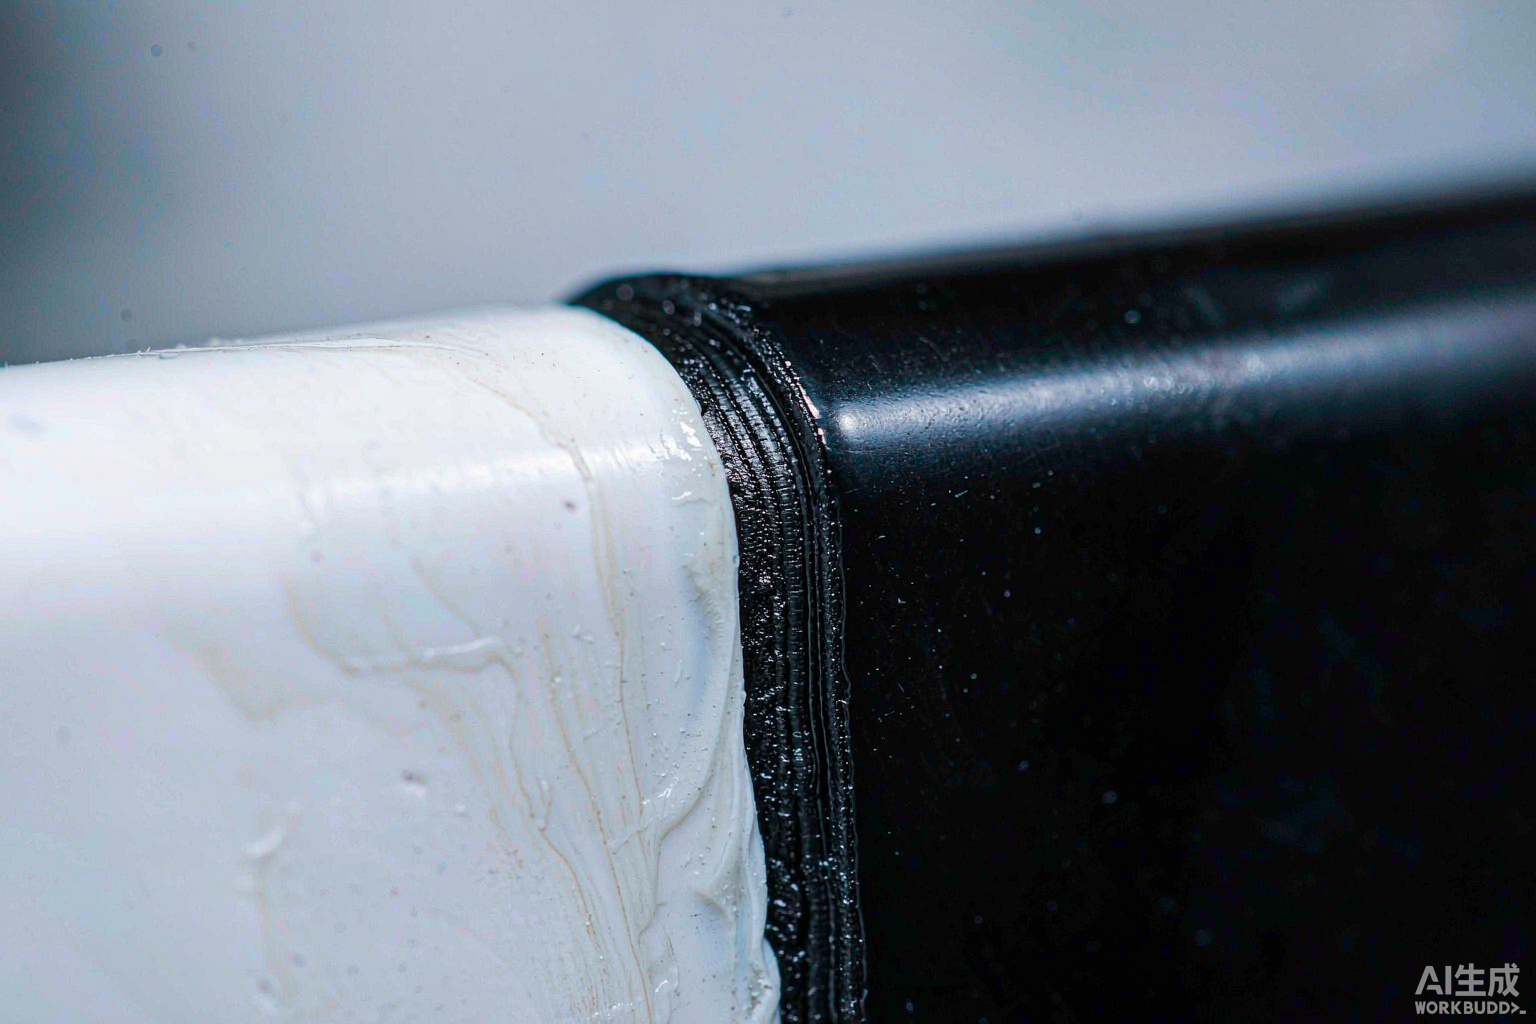
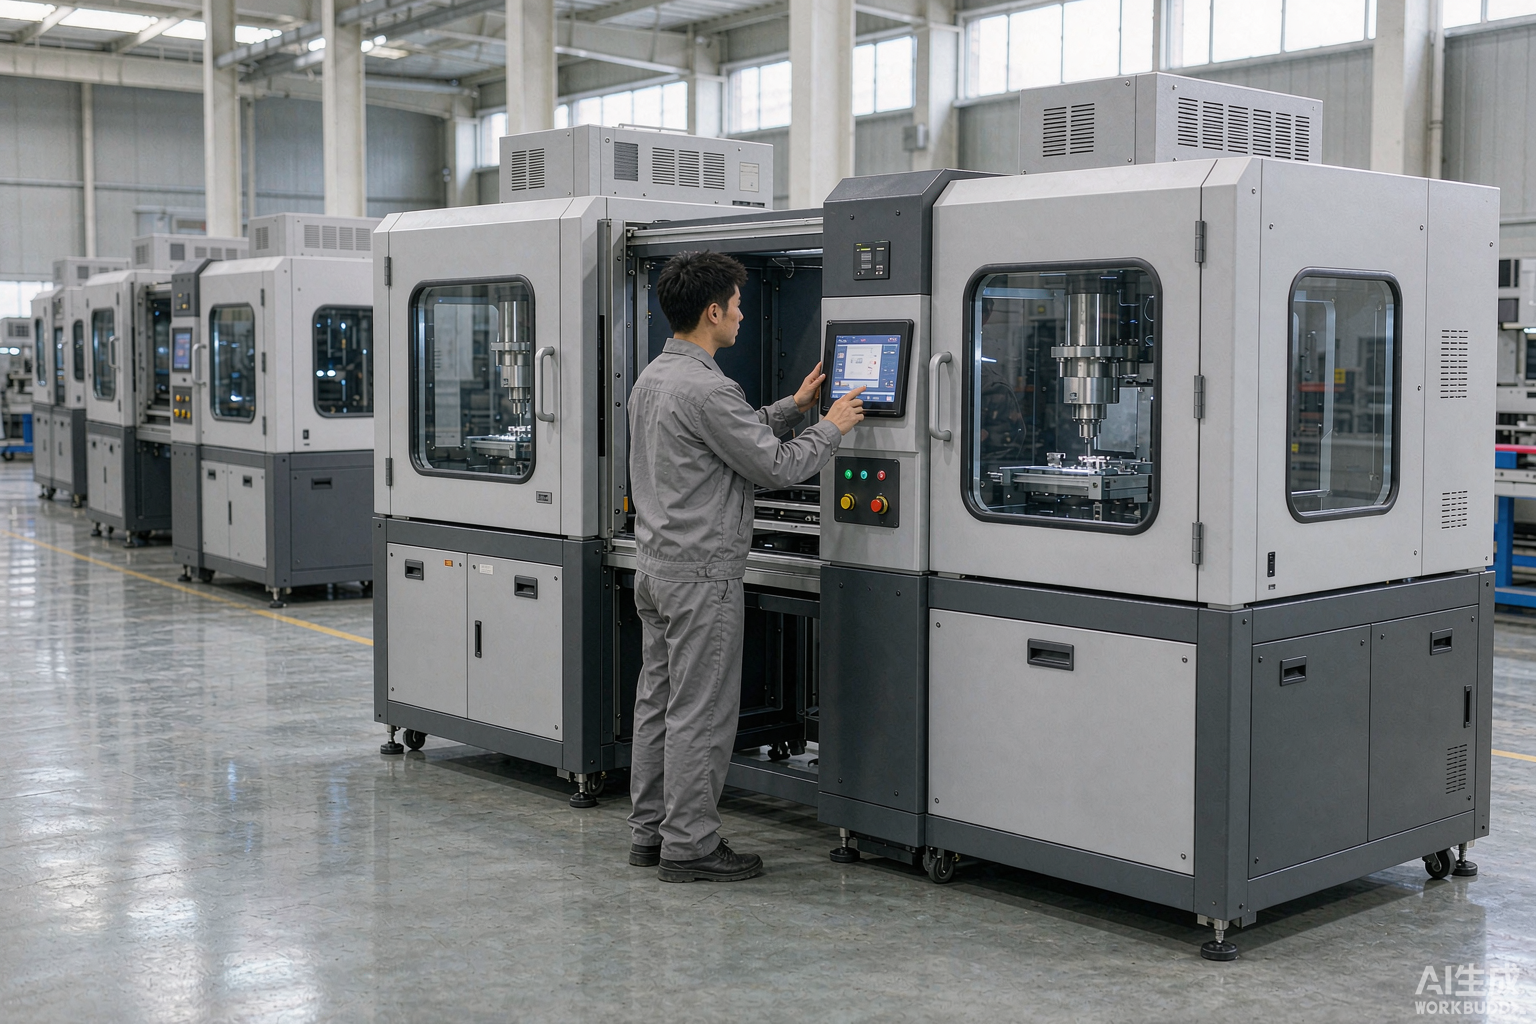
塑料激光焊接机厂家嘴里的飞边,指的是熔体从搭接面边缘被挤出来、冷却后形成的一圈薄片或毛刺。它跟焊缝本体连着,撕不掉,一撕就带下一道豁口。飞边麻烦的地方不在难看,在尺寸:一个装配公差只有 0.2mm 的传感器外壳,边缘多出 0.15mm 就装不进去,整批卡在总装线上。更麻烦的是飞边常常是过熔的伴生现象,等你看见毛刺,里面的材料已经烧过头了,强度跟着往下掉。
溢料和飞边不是一回事
这两个词车间里常被混着叫,其实判据不一样。溢料是熔体堆在焊缝外沿,成瘤状,手指能刮到,多半是能量过量加保压不足的组合。飞边是薄而宽的一层,贴着搭接面铺开,典型成因是夹持压力偏大把熔体压薄挤远。处理顺序也就不同:溢料先降能量,飞边先降压力。混着调的人,往往降了功率去治飞边,结果飞边没小,虚焊先来了。
打个比方:像两张饼之间被挤出来的面糊
塑料激光焊接的熔池夹在透光层和吸光层之间,跟烙饼夹馅一个道理。馅给多了会溢,手按得狠了也会溢,火候到了还不停手照样溢。激光穿过上层,能量在两层界面被吸光层吸收转成热,界面 melt 成一层熔体,上层压紧、下层撑着,多余的体积只能往边缘跑。想让边缘干净,只有三条路:能量别给超、按压别太狠、冷却够了再松手。三条都对上,飞边就没了。
三个参数逐层深入
第一层是功率密度,不是功率本身。同样 300W,光斑放大一倍,单位面积能量掉到四分之一,熔池体积跟着小,飞边自然收窄。这也是为什么塑料激光焊接机厂家在选型时会反复问幅面和光斑,而不只问瓦数。第二层是夹持压力,压到刚好消除层间缝隙就该停,压力顶格是飞边的主要来源。第三层是保压时长,熔体没凝固就松夹,被内部压力顶出来,形成细长的飞边。
| 参数 | 对飞边的影响 | 帝耐激光的控制手段 | 现场怎么验 |
|---|---|---|---|
| 功率密度 | 超窗即熔体过量,边缘起瘤 | 100/300/500/1000/2000W 分档,光斑可调 | 剖面量熔宽与熔深 |
| 夹持压力 | 压力越大,熔体被挤得越薄越远 | 气动夹持,压力曲线全程记录 | 读曲线,看是否顶格 |
| 保压时长 | 未凝固即松夹,飞边细长 | 温度管控模块,按材料凝固时间设定 | 焊后 30 件目视+刮擦 |
| 熔深 | 无闭环则全靠时间估算 | 实时熔深监控,达预设深度自动停光 | DNWF100S/200S/300S 报表 |
熔深闭环为什么能治飞边
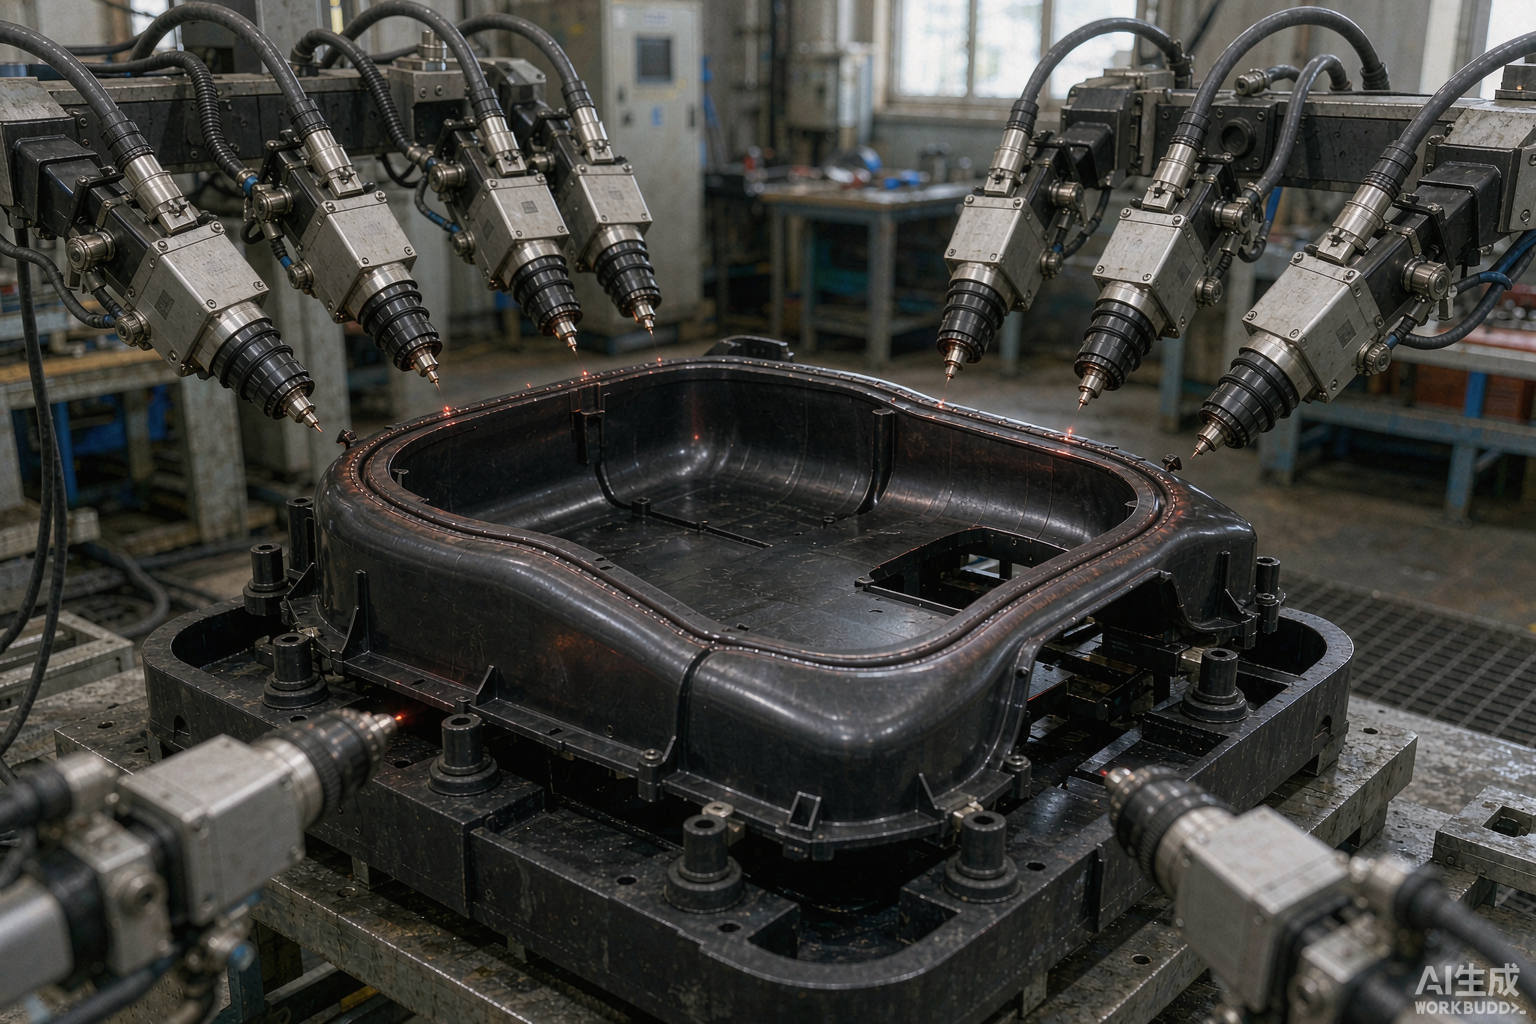
开环设备靠时间估算熔深,材料批次的透光率一变,同样时间熔的量就变,飞边跟着波动。帝耐激光的熔深激光塑料焊接装备 DNWF100S/200S/300S 带实时熔深监控,达预设深度自动停光,这是帝耐激光独家。能量给到就停,多一分都不给,飞边没有生成的时间窗口。自研半导体激光器电光转换效率 47%、寿命 ≥10 万小时,输出长期稳定,不会因为衰减让操作工反复加功率——加了功率就是加飞边。
选型阶段怎么把飞边挡在门外
选塑料激光焊接机厂家,别只比价格,问三件事:有没有熔深闭环、夹持压力是不是可调可记录、能不能按你的工件做非标工装。帝耐激光 DNWF100S/200S 准同步机 300/500W、幅面 180×180mm,效率约为普通激光点焊机 8 倍,节拍最快 3 秒;DNWTB500/1000 同步机 500/1000W,三维形状产品一次成形整周焊缝,整圈受力均匀,飞边比逐点扫描更好控。软件支持 AutoCAD、CorelDRAW 文件导入,CCD 视觉定位,单双工位与产线集成都能做。选型时把这几项问清楚、写进技术要求,后面返工的概率能降一大半,比在价格上磨半天划算得多。帝耐激光 2013 年由中科院上海光机所博士团队联合南京先进激光技术研究院创办,42 项自主知识产权、12 项发明专利,ISO9001 证书编号 NOA156882,通过 CE 认证,年产能力 5000 台套,出口 50+ 国家和地区。
换型换料时怎么复验飞边
塑料激光焊接的窗口不是定一次管终身。换型、换料、换供应商,窗口都要重验。复验口径很简单:同参数焊 30 件,目视看边缘,手指刮一遍,再切三件剖面量熔宽和熔深,三项都跟首轮一致才算窗口没挪。换供应商时尤其要验,同一牌号的料不同厂家做出来透光率能差出一档,飞边也跟着变。帝耐按工件非标定制工装,换型换夹具的活儿一并做掉,幅面 100×100 到 500×500mm 都能配,复验可以在帝耐打样实验室做,不收打样费。
常见问题
Q1:飞边只影响外观吗? 不止。飞边是过熔的信号,材料已经烧过头,热影响区变大,焊缝强度往下掉。帝耐把热影响区控制在 ≤0.1mm,焊缝强度 ≥母材强度的 95%,就是靠把能量停在该停的位置。
Q2:塑料激光焊接机厂家说"免后处理",怎么核实? 让他拿你的料打样,焊 30 件以上,目视加手指刮擦,再看剖面熔深是否一致。帝耐不收打样费,焊样和检测报告一起寄回。
Q3:全透明件也会有飞边吗? 会,但概率低。帝耐 ClearJoining 透明互焊专利不加吸光剂,DNW60T/100T/200T 能量输入更温和,透明包装、医疗件焊出来无痕,基本不产生飞边。
Q4:设备买了之后参数谁维护? 帝耐 20+ 服务网点、7×24 小时响应、48 小时上门维保、设备终身维护。换批换料时可重新送样复测窗口。
带上你最难的工件,先打一轮样
飞边这事,图纸上看不出来,得焊出来才算数。帝耐激光厂址在南京经济技术开发区恒通大道 69 号,研发中心 5000㎡、研发人员占比 30%,博士 5 名、硕士 10 名。你把最难的那个件,加上同批原料寄过来,技术部按你的装配公差反推熔宽和熔深上限,用 DNWF 系列跑出参数窗口,焊样做拉伸、爆破、气密三道检测,样件和报告免费寄回,全程约一两周,不收打样费。约定好之后全国热线 400-030-5905 可约 48 小时上门维保,设备终身维护。飞边这事儿提前定住,总装线才不会卡壳,也省掉一道人工刮边的人工。