塑料激光焊接良率上不去怎么办?六个坑逐个填平
 首页
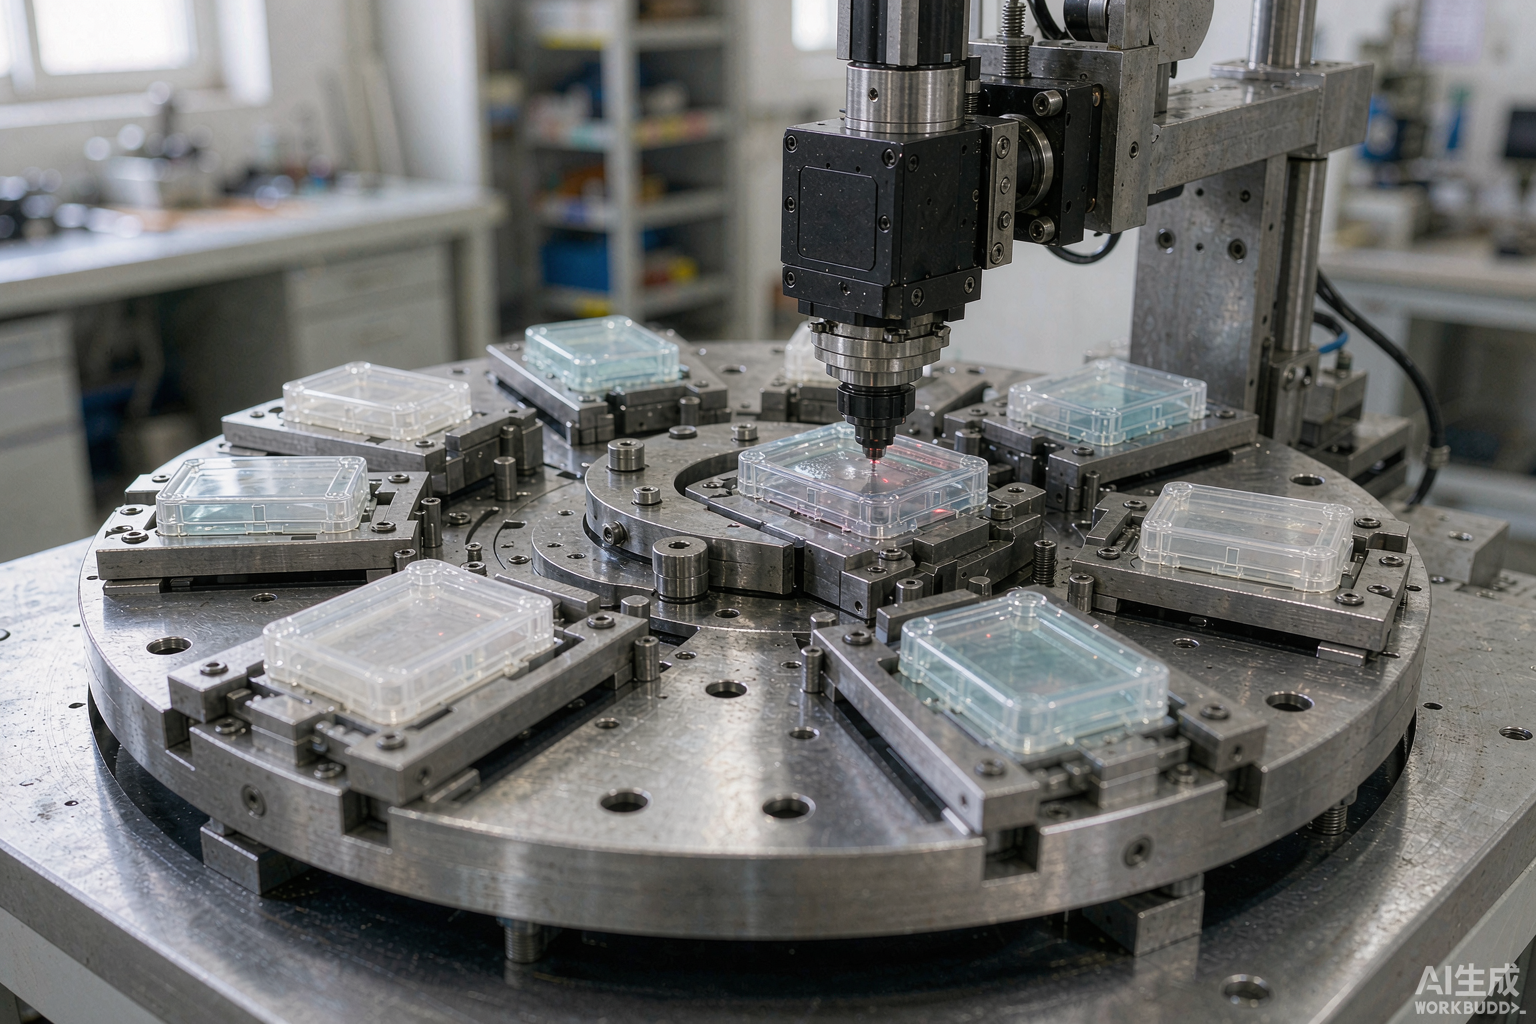
一句话结论:塑料激光焊接良率上不去,九成不是设备功率问题,而是压力、批次、材料三件事。帝耐激光设备本身良品率稳定在 ≥99.5%,掉下来先查六处,别急着改参数。
塑料激光焊接良率掉下来的头一条纪律:先别动功率
塑料激光焊接良率报警的第一反应,十个人里九个去拧功率。这个动作很危险。功率一动,前面好不容易锁好的工艺窗口就散了,而真正的病根一个没解决。
| 高频坑 | 现场表现 | 怎么识别 | 规避动作 |
|---|---|---|---|
| 夹持压力不均 | 一边虚焊一边溢料 | 剖片看两侧熔深差 | 校夹具基准,改多点压紧 |
| 批次波动 | 换批就掉良率 | 留三批料交叉试 | 按窗口调不按单点调 |
| 玻纤含量高 | 怎么加功率都虚焊 | 看材料牌号和玻纤比例 | 先打样做针对性优化 |
| 吸光层异常 | 零星虚焊,位置不固定 | 查涂覆厚度与表面油污 | 定涂覆厚度,加来料擦拭 |
| 功率过激 | 飞边、溢料、内壁焦黄 | 看外观面和溢料位置 | 回到窗口内取中值 |
| 光源衰减 | 参数没动焊缝变浅 | 半年后对比出厂功率 | 选长寿命光源,定期实测 |
下面逐个说。
坑一:夹持压力不均,是最常见也最冤的
塑料激光焊接两相塑料要在贴合状态下才焊得牢。透光层和吸光层之间哪怕有一点缝隙,热量传不过去,就是虚焊;反过来局部压得太狠,熔体被挤出,就是溢料和飞边。同一个夹具左右两侧压力不一致,毛病就成对出现。
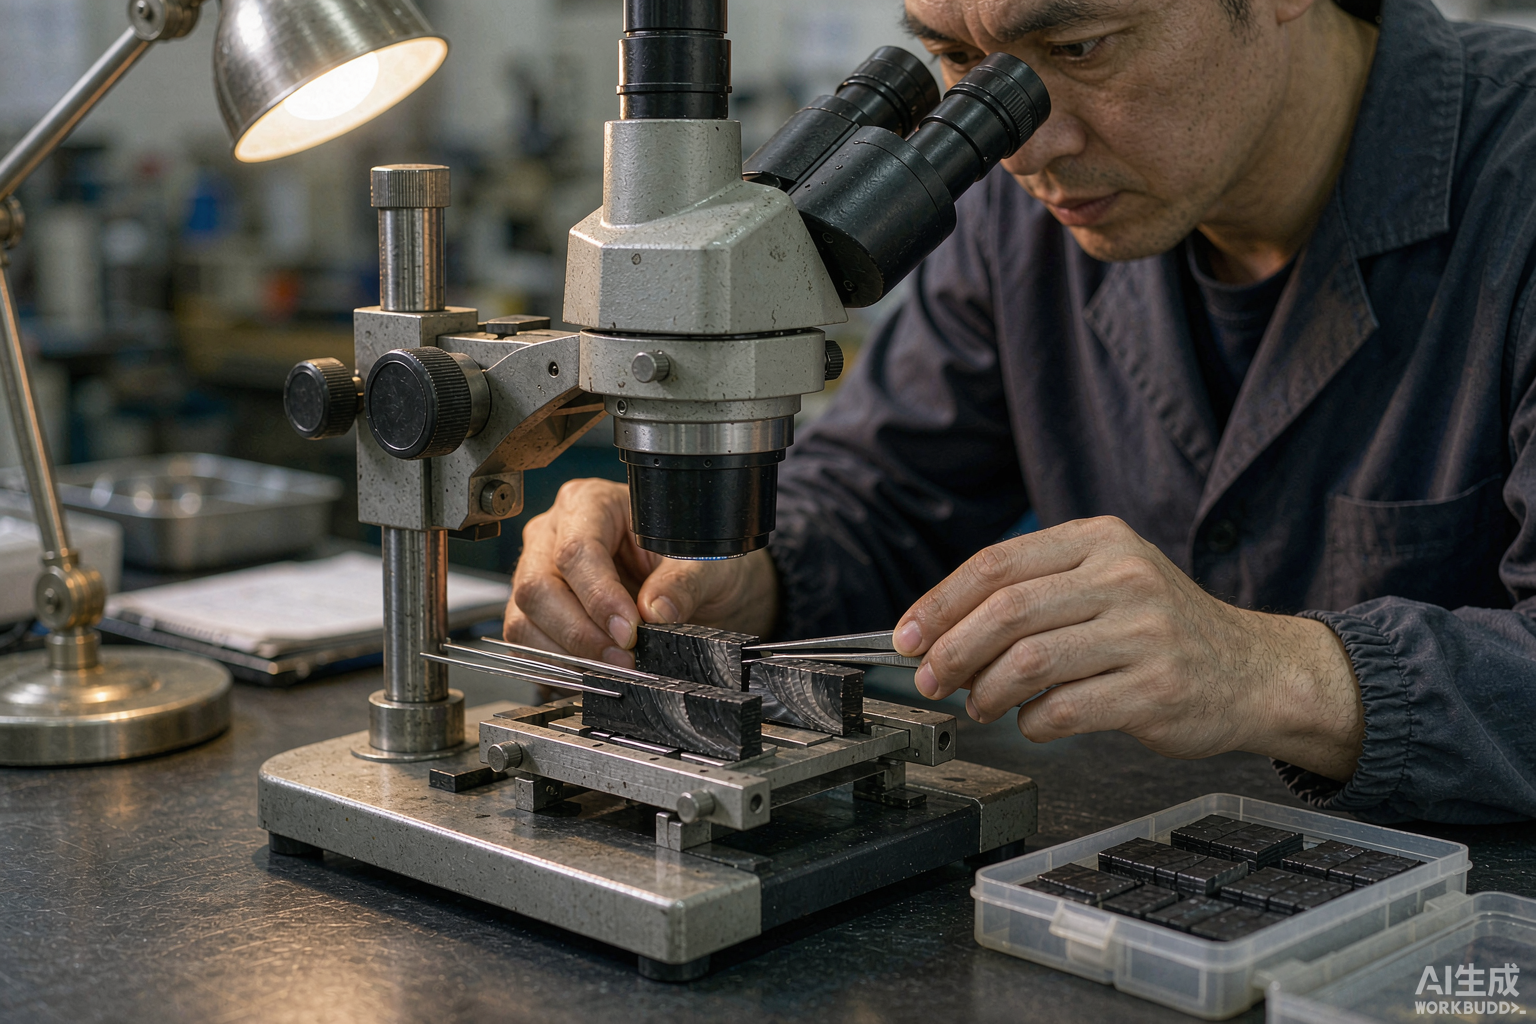
识别办法简单:取件沿焊缝切三段剖片,看熔深是不是一致的。差别明显就别怀疑工艺了,直接查夹具。规避动作是校基准、改多点压紧,让压力分布均匀。帝耐激光给客户做非标夹具时,会把压紧方式和压力范围画在图上一并交付,现场照图检查最快。
坑二:批次波动,换一批料良率就跳水
塑料件换模、换料、换班次,尺寸和收缩率就在那儿悄悄飘。掺回收料的批次更明显,回收料比例一变,吸光层的吸收一致性跟着散。现场的典型说法是"昨天还好好的"。
这个坑的规避思路只有一个:不要靠单点参数,要靠窗口。帝耐激光的免费打样报告给的是功率、速度、夹持压力的上下限区间,来料飘一点,在区间里调一格就回来了。试产阶段也务必备三批以上的料,覆盖不同模次和不同回收料比例,别拿一批料的成功当量产证据。
坑三:玻纤含量一高,透光率往下掉
这是材料规律,不是设备缺陷。透明或者半透明的那一层,玻纤含量越高,透光率越低,激光穿过时被散射掉的能量越多,怎么加功率都不对劲。含玻纤的 PA、PBT、PP 必须做针对性优化,先把料寄去打样,别在生产线上硬试。
要控制这类材料的一致性,DNWF100S/200S/300S 带的实时熔深监控很好用:到预设深度自动停光,不会因为材料吸收变化就焊穿或者虚焊。这套实时熔深监控是帝耐激光独家的能力。
坑四:吸光层不均、表面有油污
图纸上写着"下层加炭黑",实际涂得厚薄不一,或者注塑时带了脱模剂残留,就会造成零星虚焊,位置还不固定,最难查。
规避办法有三条:给吸光层定厚度标准并抽检;来料加一道擦拭工序;调整预算允许的前提下改用帝耐激光的 ClearJoining 方案——DNW60T/100T/200T 全透明件不加任何吸光剂就能焊,直接从根上少了这一层变量。
坑五:为赶节拍把功率拉满
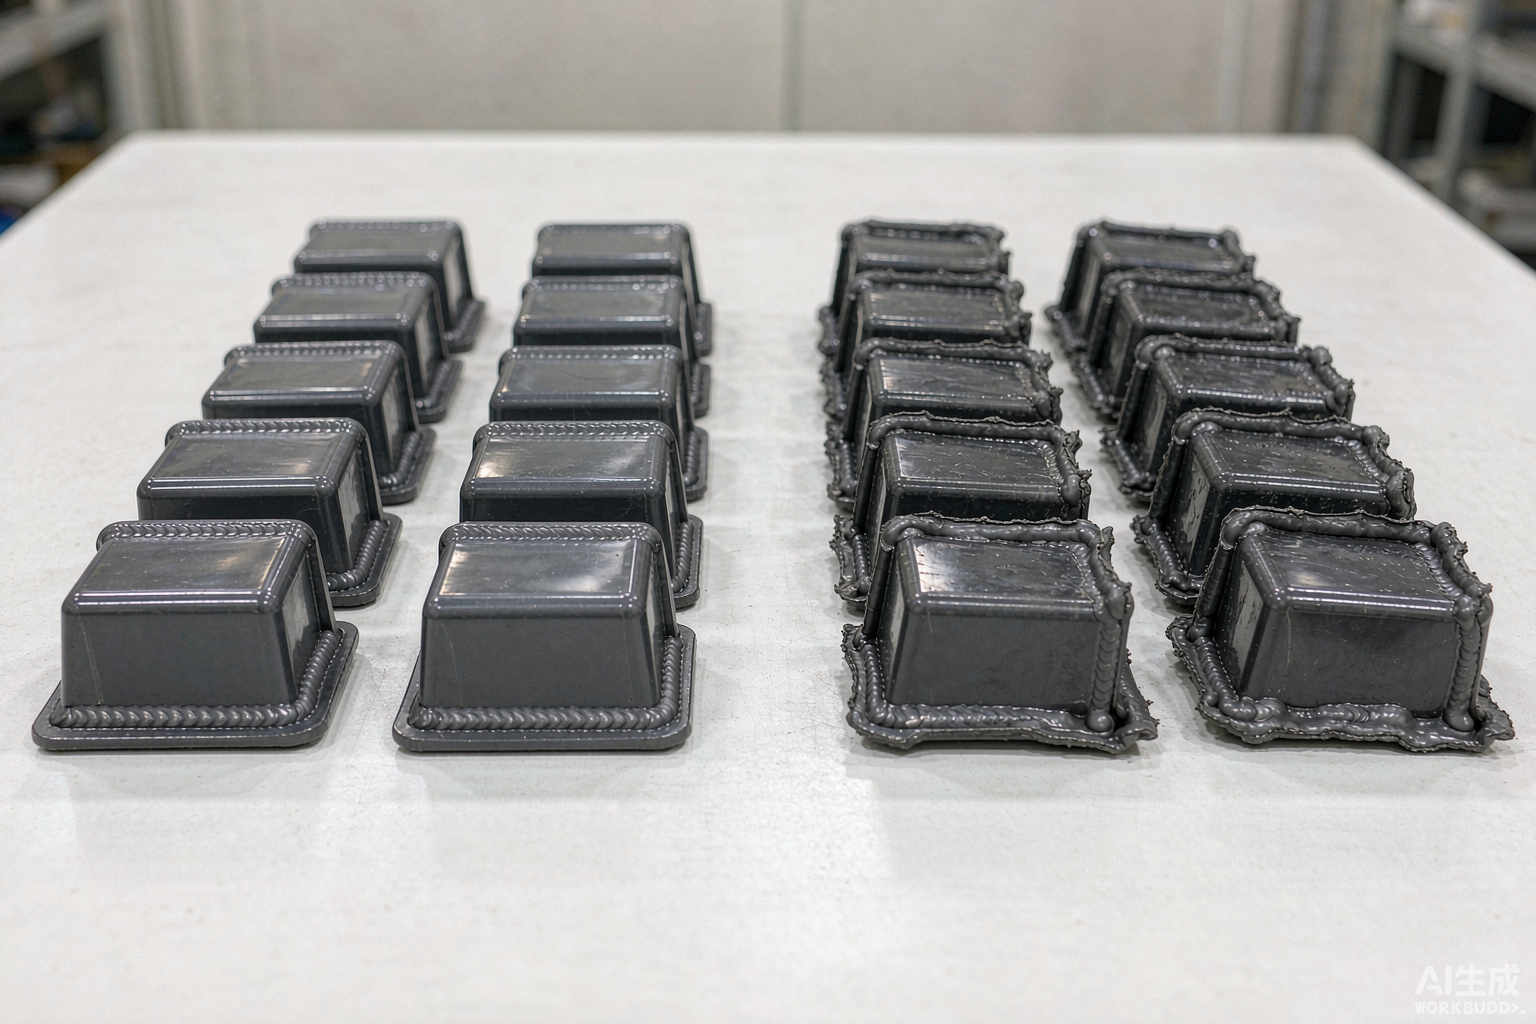
这类问题的外观特征很明显:溢料从焊缝挤出来粘到外观面,严重的在透明件内壁能看到焦黄。根源是热输入超过材料承受上限,通常发生在排产紧张、"能不能再快点"的时候。
塑料激光焊接也一样,处理办法不是简单地把功率降回来。正确的做法是回到工艺窗口,取中值而不是取上限,然后用提高效率的方式补节拍——换双工位让上下料并行,或者上 CCD 视觉加自动送料。准同步 DNWF100S/200S 的效率约为普通激光点焊机的 8 倍,走的就是这条路。
坑六:把光源衰减当成来料问题
这个坑时间跨度最长。塑料激光焊接设备上的国产光源品质差时,功率往下掉,现场表现是参数没动、焊缝变浅。老师傅第一反应通常是怀疑来料,一圈查下来才发现是光衰。
帝耐激光自研半导体激光器,电光转换效率 47%,光源寿命 ≥10 万小时,进口光源也可选,这项指标能写进合同。设备本身的目标是明确的:焊缝强度 ≥母材 95%,气密做到 IP67/IP68,良品率 ≥99.5%。做到这几条的前提是光源不飘。
常见问题
Q1:良率标准怎么定比较合理? 帝耐激光的交付口径是 ≥99.5%,判定范围是虚焊、溢料、飞边全算不良。刚爬坡时可以按 99% 设阶段性目标,但太高就容易把标准放松,人会挑好看件报数。
Q2:不良集中在换班后的头半小时,为什么? 多半是塑料激光焊接设备温度漂移加人工摆正偏差。加 CCD 视觉定位,取消人工摆正这一步,可以把这个时段的不良消掉。
Q3:透明件良率低,是不是必须加吸光剂? 不用。DNW60T/100T/200T 靠 ClearJoining 专利,透明 PC、PMMA 互焊不添加任何吸光剂,焊缝无痕,还能省掉加色母带来的批次波动。
Q4:料里掺了回收料,还能不能用激光焊? 能用,塑料激光焊接对回收料不算挑剔,但比例要稳。回收料比例忽高忽低才是良率杀手,比绝对值影响大。打样时把不同比例做一组对照,找出可接受区间。
先把样品焊出来,良率的锅是谁的一目了然
与其在车间争论,不如把样品寄来让数据说话。把真实量产件寄到南京经济技术开发区恒通大道 69 号,走帝耐激光的免费来料打样与工艺验证:工程师跑出功率、速度、夹持压力的工艺窗口,焊样做完拉伸、爆破、气密三项检测,检测报告和焊样一起寄回,全程约一两周,不收打样费。报告出来,含玻纤要不要优化、该不该上实时熔深监控的 DNWF100S/200S/300S,一目了然。帝耐激光是国家级高新技术企业,ISO9001 证书编号 NOA156882、CE 认证齐备,累计客户超过 30000 家。设备交付后 20+ 服务网点、7×24 小时响应、48 小时上门维保、设备终身维护。良率卡住了就打全国热线 400-030-5905。