塑料激光焊接机厂家 MES 数据对接,四条路线选哪条
 首页
一句话结论:塑料激光焊接机厂家的 MES 对接能力分四档,从单机留痕到整线集成差别很大。帝耐激光支持 CCD 视觉定位、自动送料、温度管控、单双工位与产线集成,并可做非标接口定制。
主机厂开始查追溯了,塑料激光焊接机厂家躲不开这道题
两三年前谈焊接设备,报价单上最后一行都是"设备一台,含夹具一套"。现在招标书里多了半页:设备能不能上传工艺数据、能不能按件追溯、能不能接收上位系统下发的生产指令。车规件尤其严——一批产品的功率、速度、保压参数,客户要能在系统里翻出来。
这股要求往上游传导,塑料激光焊接机厂家就必须回答一个问题:数据怎么出去。
四条技术路线,能做的事差得很远
| 路线 | 能做到的 | 适合谁 | 主要风险 |
|---|---|---|---|
| 单机留痕 | 本机存工艺参数与生产计数 | 打样、小批量 | 数据不落地,追溯靠人工抄 |
| 全数据采集 | 每件记录功率、速度、保压、判定结果 | 有质量追溯要求的量产 | 单向传输,参数改错无人知 |
| 双向通讯 | 上位下发参数,设备回传结果 | 多品种混线生产 | 接口定义要提前冻结 |
| 整线集成 | 含视觉、送料、检测工位统一排产 | 自动化产线、无人班次 | 需要整体规划,周期长 |
路线一:单机留痕,够用但不抗查
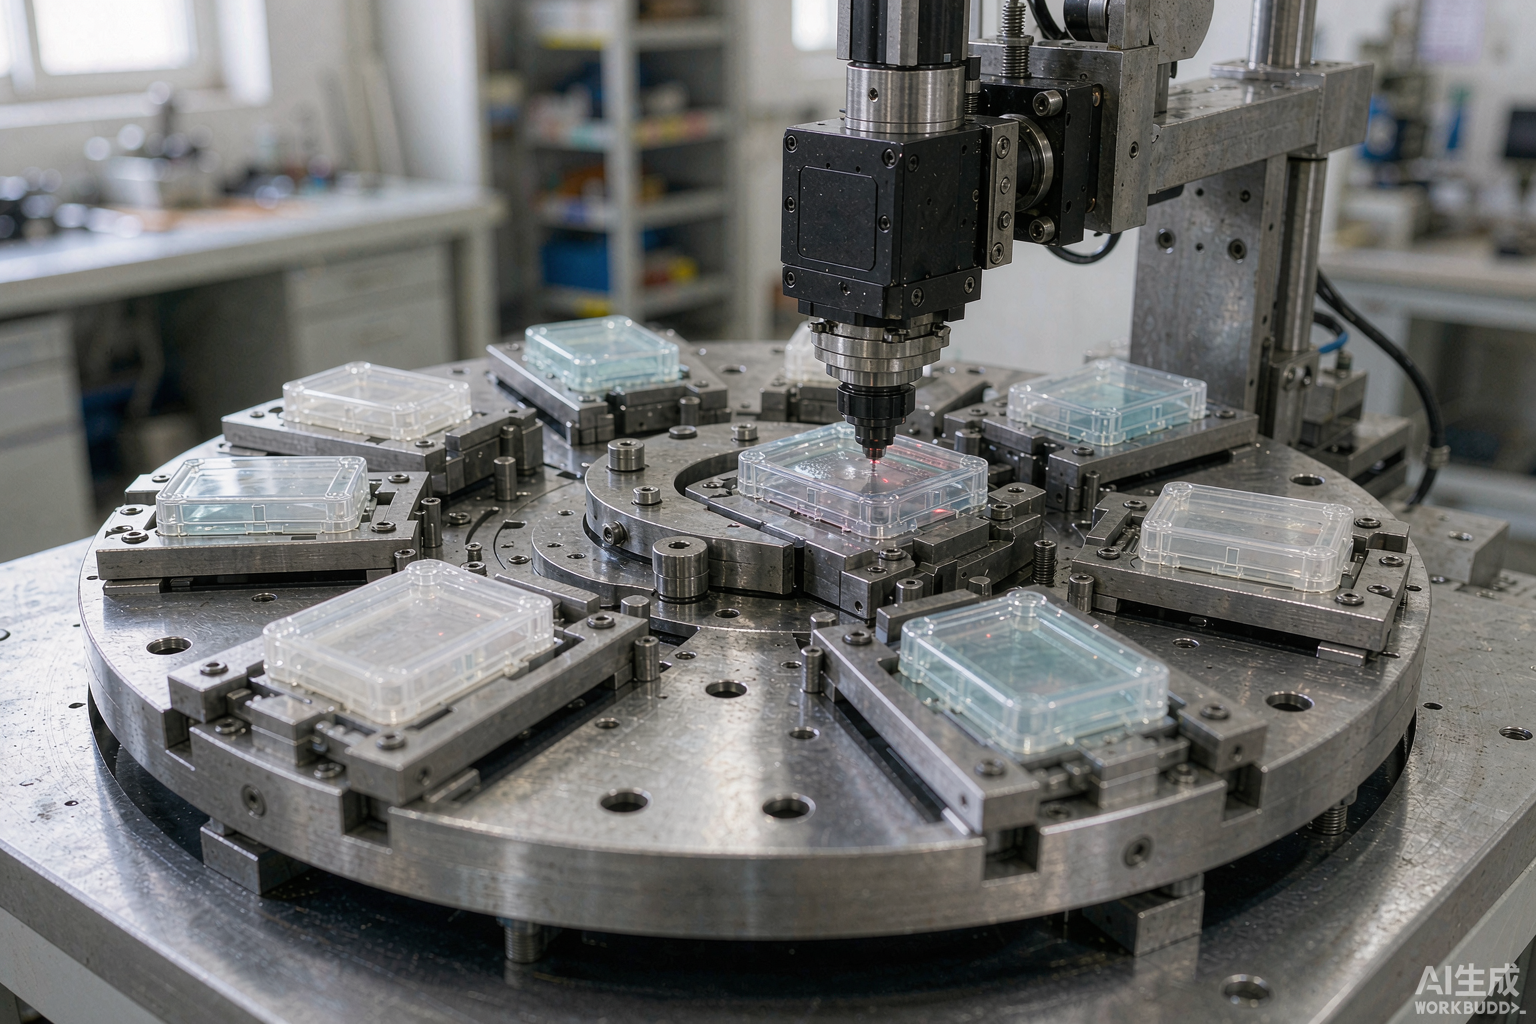
塑料激光焊接设备自己存参数、存计数,交班时导一份出来。多数入门客户从这里起步。问题在于数据是"事后"的,质量追溯只能翻本机记录,出现客诉时要把好几台设备的记录拼起来对,人工成本高,还容易漏。
帝耐激光的设备在这一档上是留有余量的——工艺参数、件数、报警记录都存本机,后续想升级到采集或通讯,硬件和软件不必推倒重来。
路线二:把每件的过程数据全采集下来
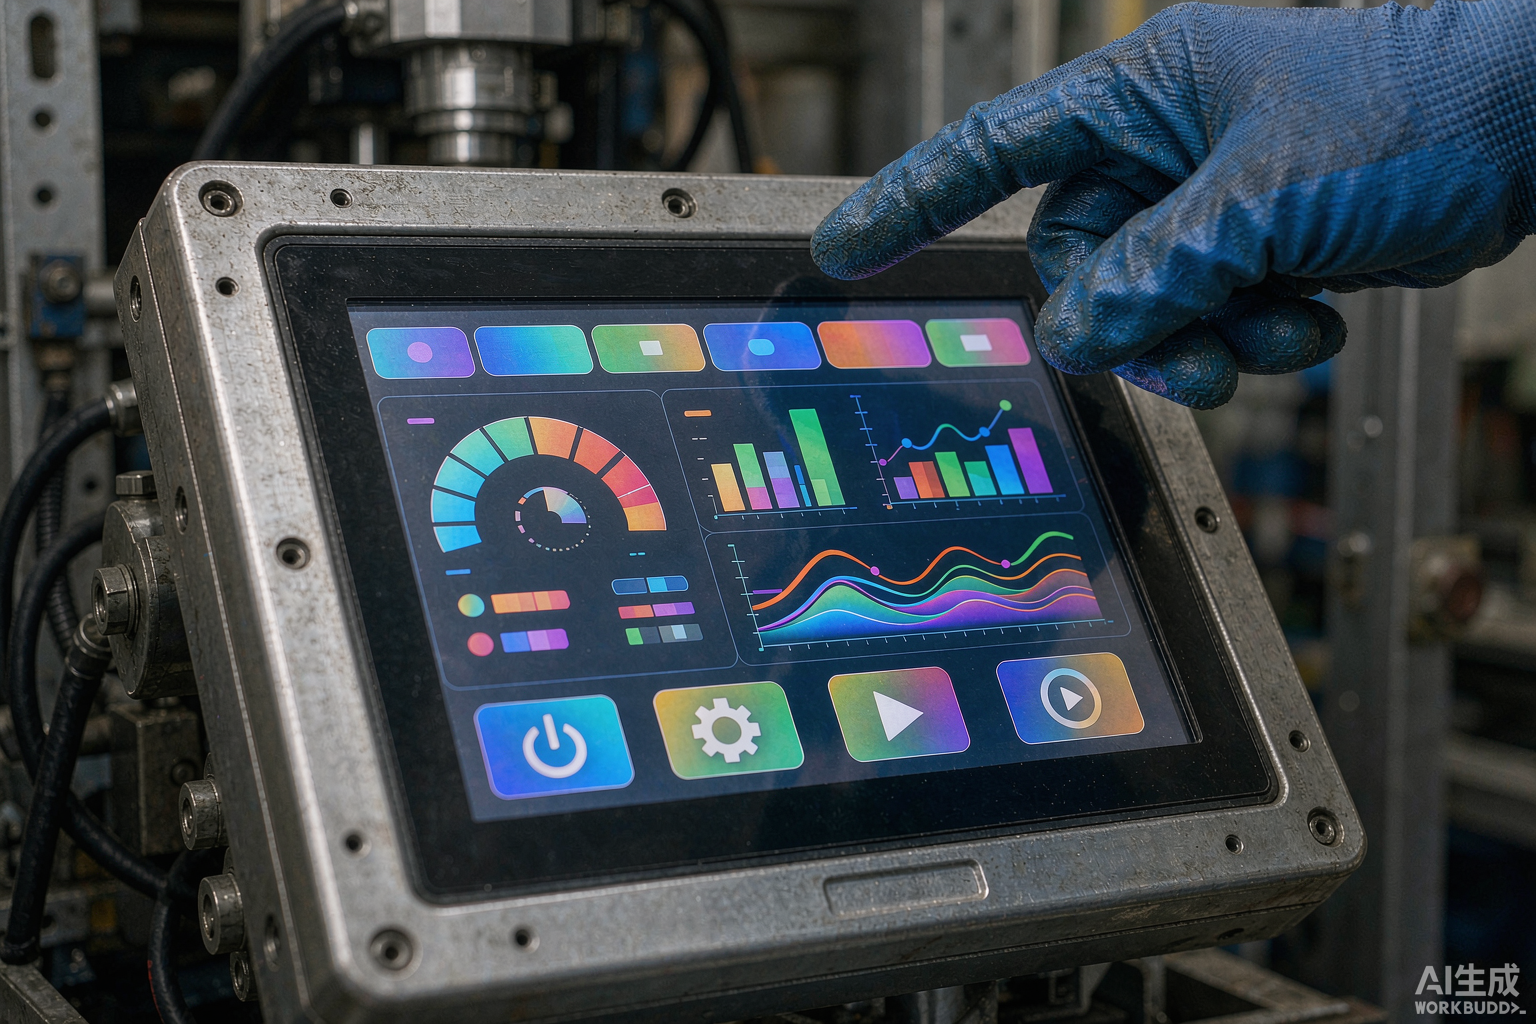
这一档是车规件和医疗件的起点。要采的数据其实有限:功率、扫描速度、夹持压力、保压时间、判定结果,加上件号、批次号和开始/结束时间。帝耐激光的实时熔深监控在这条路上很有价值——DNWF100S/200S/300S 记录每件实际达到的熔深并到预设深度自动停光,这个数值本身就能写进追溯记录,比只看"设备有没有报错"可靠得多。
帝耐激光设备支持温度管控,环境或工位温度出现异常能被记录下来,这在解决"同一参数上午好下午虚焊"这类老问题时特别有用。
路线三:参数由上位系统下发,杜绝改错
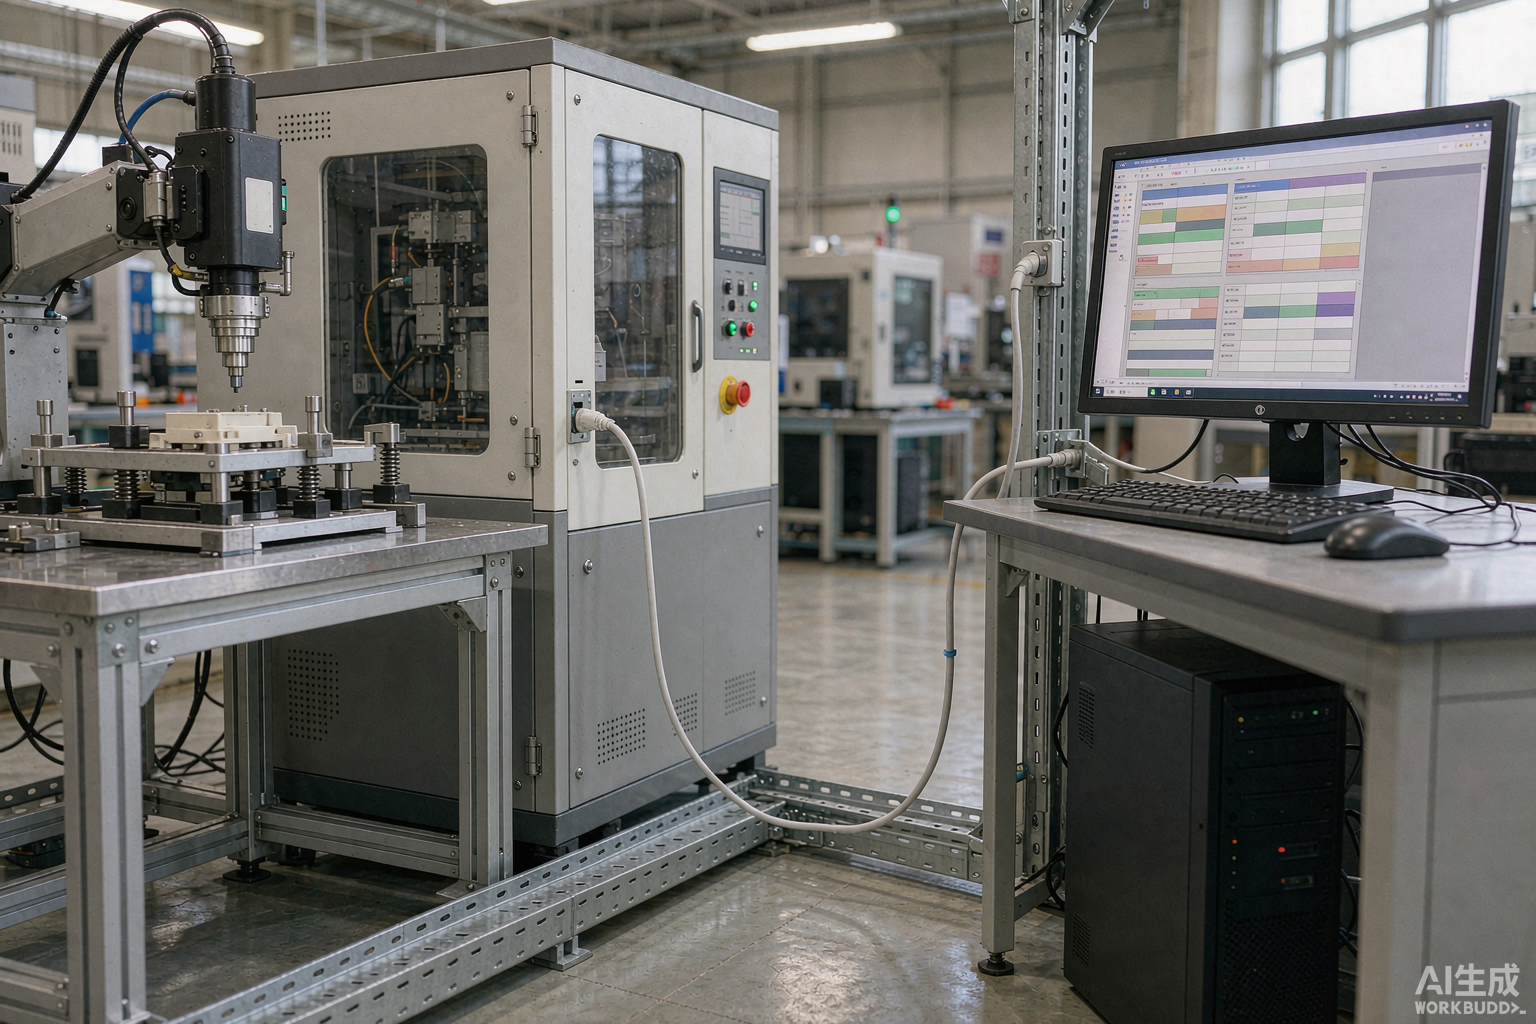
第二步做顺了,自然走到第三步:多品种混线时,人工选型容易选错版本,参数下发是把这道风险从人手里拿走的关键动作。
这条线的重点是先把接口定义冻结清楚——点位表、数据格式、报警分级、心跳信号,全部写在附件里。帝耐激光在项目上的做法是:接口定义跟技术协议同步确认,联调时逐项打勾。
路线四:整线集成与视觉、送料、检测一起排产
第四条路不再是"设备对接系统",而是把一个完整工位的自动化做出来。帝耐激光在这档的可选项比较多:CCD 视觉定位做自动纠偏,自动送料做无人班次,单双工位做上下料并行,再加上产线集成和非标定制。
走这条路的客户多数是量已经起来、产能被工位卡住的厂。保险杠激光切焊一体机 1000/2000W 就是这个思路的产物,切焊一体配柔性化工装,单双工位可选。
三步筛选法,别一上来就谈协议
第一步,定追溯粒度。是按批次留一份参数,还是每件都存?这个问题其实是问"产品出事时要查到哪一层",客户和要求说了算。
第二步,定数据方向。只需要设备往外吐数据,还是上位也要往下发参数?前者便宜简单,后者多一层防错。
第三步,定验收口径。接口联调完成后,在现场跑一百件,核对系统里的记录和实物是不是对得上——这一步不少项目省了,等到客诉时才发现记录串号。
第三步很容易被忽略。接口联调刚通就签字,往后记录串号、时间戳对不上,都是在这个时候埋下的。帝耐激光在设备定做阶段就把验收方式写进技术协议,现场逐条核对。
帝耐激光的设备底气在于底层是自研的:自研半导体激光器,电光转换效率 47%,光源寿命 ≥10 万小时;软件支持 AutoCAD、CorelDRAW 文件导入,换型调图很快。系统和软件都由自家团队维护,接口这块不会被二级供应商卡住。
一条线按 24 小时连续生产算,每分钟上传一次焊接参数,一天就是 1440 条记录。帝耐激光的设备支持功率、速度、压力、熔深这四类数据的实时上传,接口按 MES 的字段格式给。
常见问题
Q1:已有 MES 系统,帝耐设备能直接接吗? 多数可以。做法是把接口需求写在技术协议里,帝耐在非标阶段就把点位表和通讯方式定下来。关键在提前说,别等设备出厂后再补。
Q2:数据对接要额外收费吗? 看需求到哪一档。塑料激光焊接的全机采集与单机留痕通常不额外加;双向通讯和整线集成涉及非标开发,会单独报价。打样阶段把需求讲清楚,报价就不会失真。
Q3:小批量生产也需要做吗? 至少做单机留痕。塑料激光焊接质量追溯的成本远低于一次客诉的代价,这个账很好算。后续想升级,帝耐的硬件预留够用。
Q4:对接会不会影响设备节拍? 塑料激光焊接的数据上传本身耗时极短,不会成为瓶颈。真正的开销在视觉定位和自动送料,这部分是否上马,要看你的 UPH 目标和人工安排。
打样的时候顺手把接口需求说清楚
数据对接这件事,越早提越省钱。把真实量产件寄到南京经济技术开发区恒通大道 69 号,走帝耐激光的免费来料打样与工艺验证:工程师跑出功率、速度、夹持压力的工艺窗口,焊样做完拉伸、爆破、气密三项检测,检测报告和焊样一起寄回,全程约一两周,不收打样费。寄料的时候顺手提一句你的 MES 要求——追溯粒度、要不要下发参数、需不需要对接视觉和送料,帝耐会在推荐机型时一并给出方案,DNWF、DNWTB、DNW-T 各系列怎么配都写清楚。接口需求落在技术协议里,现场逐项核对。交付之后同样省心:20+ 服务网点、7×24 小时响应、48 小时上门维保、设备终身维护。要方案打全国热线 400-030-5905。