一个医疗传感器壳体气密焊接的攻关实录:从氦检漏不合格到量产良率99.6%
 首页
一个医疗传感器壳体气密焊接的攻关实录:从氦检漏不合格到量产良率99.6%
去年接到一个朋友的求助电话,他在苏州一家做微流量传感器的医疗器件公司当工艺主管,新开发的一款塑料传感器外壳用激光焊接,但气密性死活过不了下游客户的验收标准。他问能不能帮忙看看。
后来我参与了这个项目大概三个礼拜的工艺攻关,从问题分析到方案调整到最终量产验证,过程挺曲折的。写出来给同样做密封焊接的朋友参考。
产品背景和问题描述
这个传感器外壳直径22mm、高18mm,由上盖(PESU,聚醚砜,透明)和底座(PPSU+炭黑做吸收层)组成。内部要装微流道芯片和电极触点,焊接后内部腔体必须完全密封——客户验收标准是氦质谱检漏≤1×10⁻⁸ Pa·m³/s。
用激光焊接的方案本身没问题,这个客户之前有类似产品也是激光焊的。但新产品的焊缝路径是个带台阶的环形——底座有一个0.3mm的凸台,上盖扣在凸台上,焊缝沿凸台外圈走一圈。问题就出在这个台阶结构上。
原来的工艺是用一台进口同步焊接机,300W二极管激光,加热时间2秒,冷却4秒。量产试跑第一批500件,氦检漏通过率只有87%。也就是说13%的件有微漏。客户不接受这个良率。
第一轮分析:问题到底出在哪
我先去看了客户的失效件,把漏的件拆开在显微镜下观察焊缝截面。发现三个问题:
问题一:凸台尖角处熔化过度。台阶的尖角是应力集中点也是热集中点,激光打上去温度最高,PESU在那个位置直接被烧出了微孔。用显微镜看是直径20-50μm的针孔,氦气就从这跑掉了。
问题二:焊缝不连续。底座PPSU吸收层的炭黑分散不太均匀,有几个区域炭黑浓度偏低导致吸收率不够,那段焊缝实际上没有完全熔化,留下了微小通道。
问题三:上盖和底座配合间隙不一致。注塑件尺寸波动导致凸台和盖板的配合间隙在0.05-0.15mm之间变化,间隙大的地方熔融材料来不及填充分子链扩散不足。
调整方案一:换焊接模式
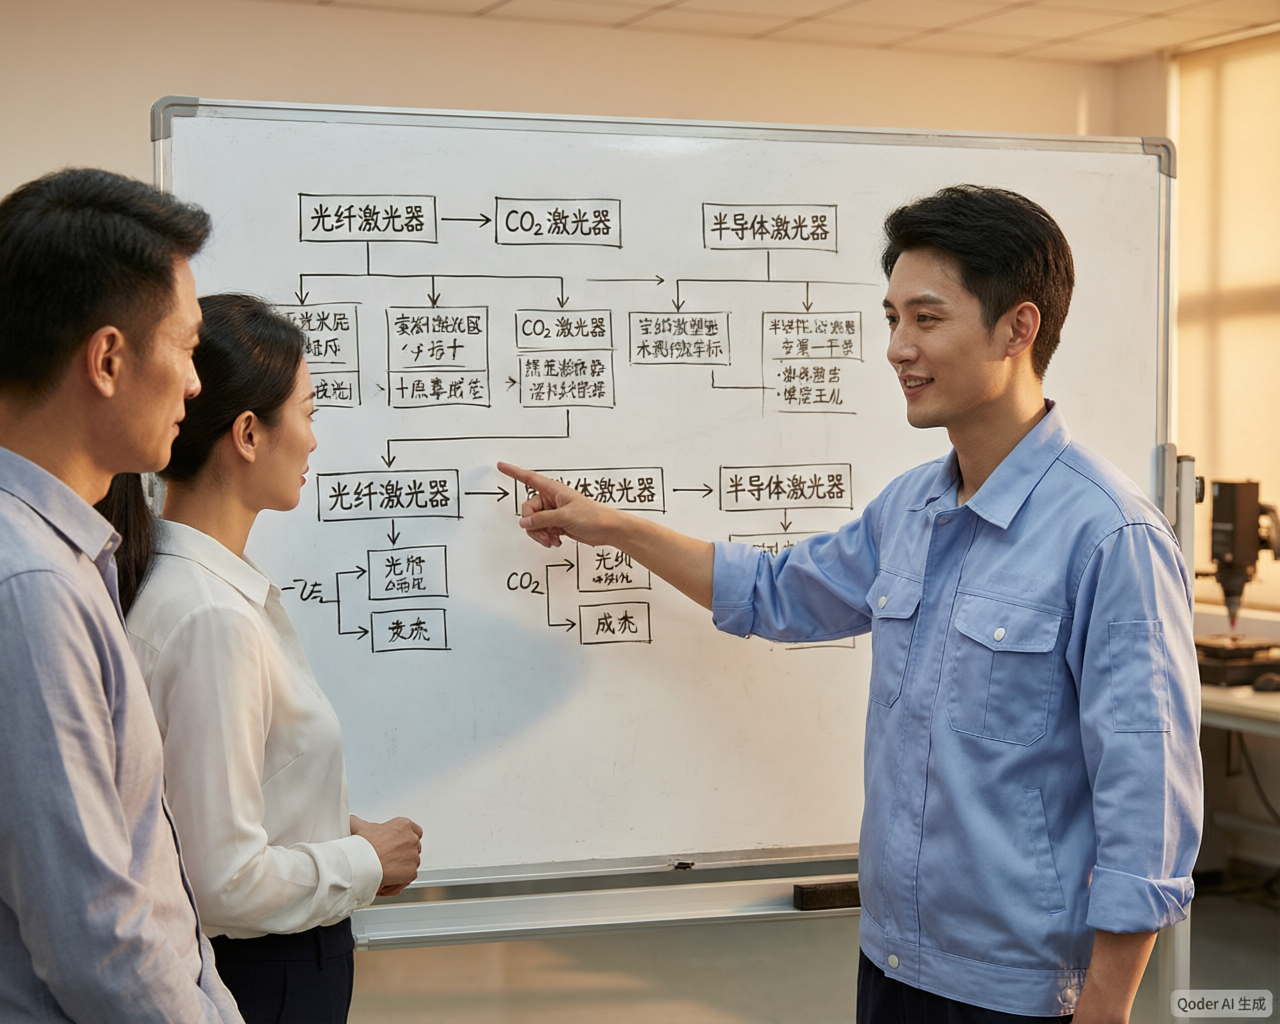
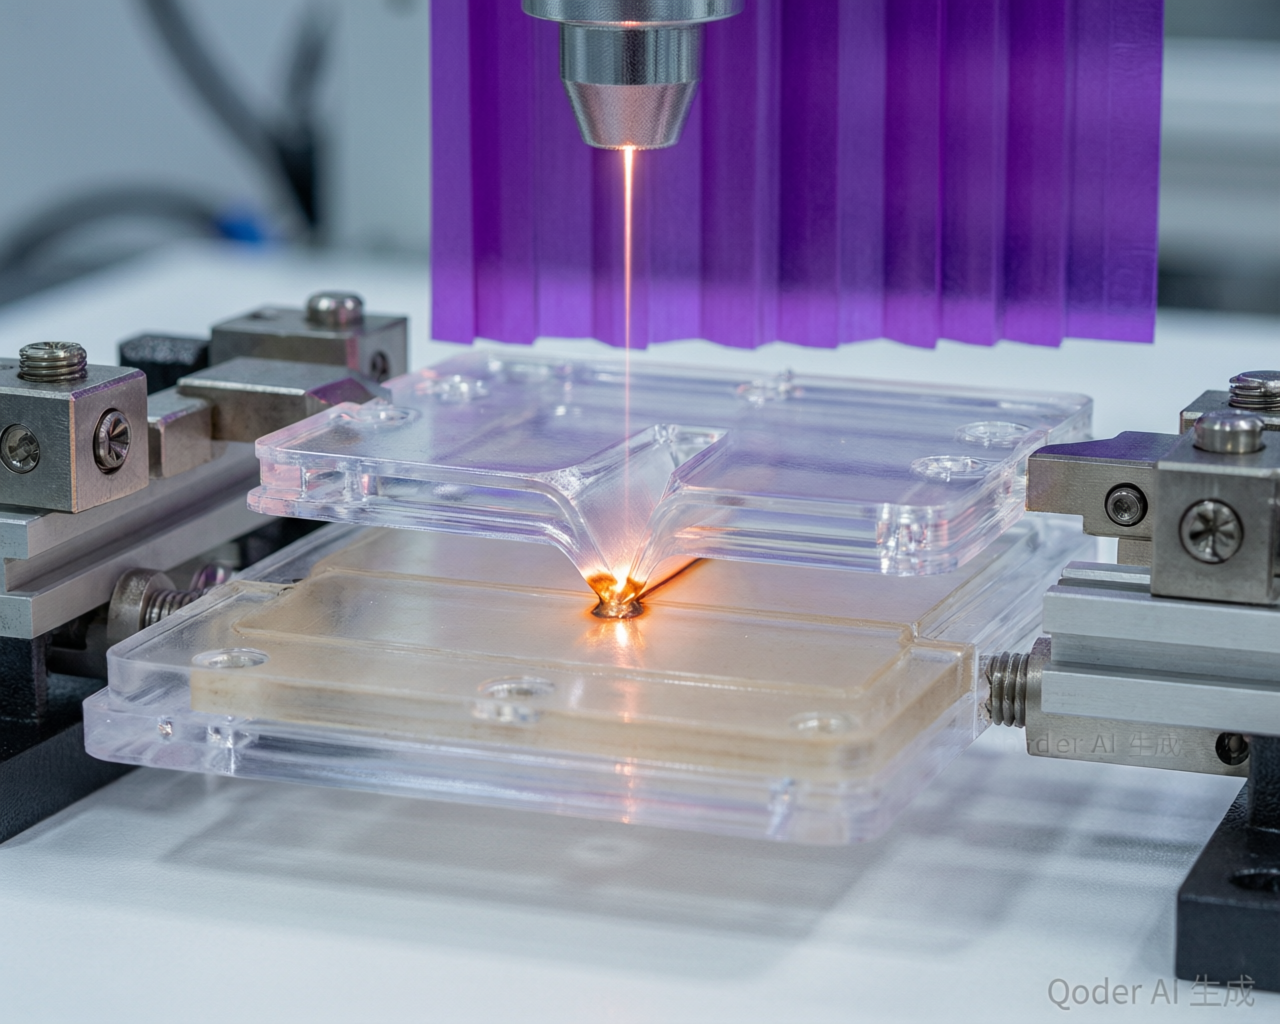
同步焊是整圈同时加热,对尖角热集中的问题没办法规避。我建议试试轨迹焊——激光沿焊缝逐点移动,能量集中在一个小点上,经过尖角时可以临时降功率或者停留更长时间,实现差异化加热。
客户手上没有轨迹焊设备,他们联系了帝耐激光做代工打样。我带着失效件和分析报告去南京帝耐的实验室,和他们工艺团队一起试了三种方案。
帝耐给的方案是用150W光纤激光轨迹焊接,焊缝区域走两次——第一次低功率预热整体,第二次高功率正式焊接。尖角处速度放慢到3mm/s让热量充分传导但又不过热,直线段正常8mm/s。夹具重新设计,增加了一个柔性浮动压块来补偿配合间隙的波动。
第一批打样50件送去做氦检漏,通过了47件,良率94%。比原来的87%好了一截,但还达不到客户要求的99%+。
调整方案二:材料端配合
94%的瓶颈主要卡在“问题二”上——吸收层炭黑分散不均。这不是焊接参数能解决的,得回到注塑环节。
建议客户把底座注塑料的炭黑母粒换成高浓度预分散母粒(从2%炭黑改为3%液态添加),同时优化注塑螺杆转速和背压,确保炭黑分布均匀。另外在底座焊接面设计一个0.1mm深的微沟槽,用来储存熔融材料补偿间隙波动。
这个改模周期要两周,期间客户同时找了英诺激光做另一组打样——用400W准同步模式,大面积均匀加热,避开尖角过热的可能性。英诺那边试了脉冲模式,分成3个短脉冲加热代替一次长脉冲,热积累减少了,针孔问题确实轻了。
第三轮验证:两个方案对比
等客户改完模具后,两个方案各做100件验证:
方案A(帝耐轨迹焊+新注塑件):氦检漏合格率97.5%。剩余2.5%的失败件主要是底座微沟槽某段未完全填充。
方案B(英诺准同步+新注塑件):合格率96%。因为尖角处问题确实改善了,但焊缝整体宽度均匀性不如轨迹方案。
两个都没到99%。这时候联赢激光那边出了一个思路——他们建议把焊接区域从凸台外圈移到内圈,同时在上盖内侧加一圈0.15mm宽的环形凸筋作为“密封辅助筋”,焊接时凸筋先熔填到沟槽里形成二次密封。这个设计改法在金属密封焊接里见过,移植到塑料上没想到效果很好。
最终采纳了方案A(轨迹焊)+联赢的密封辅助筋结构优化,沃克兰激光帮忙做了一轮夹具设计验证。
量产验证
改完之后量产第一批500件:
氦检漏:500件通过498件,良率99.6%。
拉拔强度:焊缝剥离强度≥12N/mm(客户要求≥8N/mm),全部合格。
外观:透射面上完全看不到焊缝痕迹,满足医疗级外观要求。
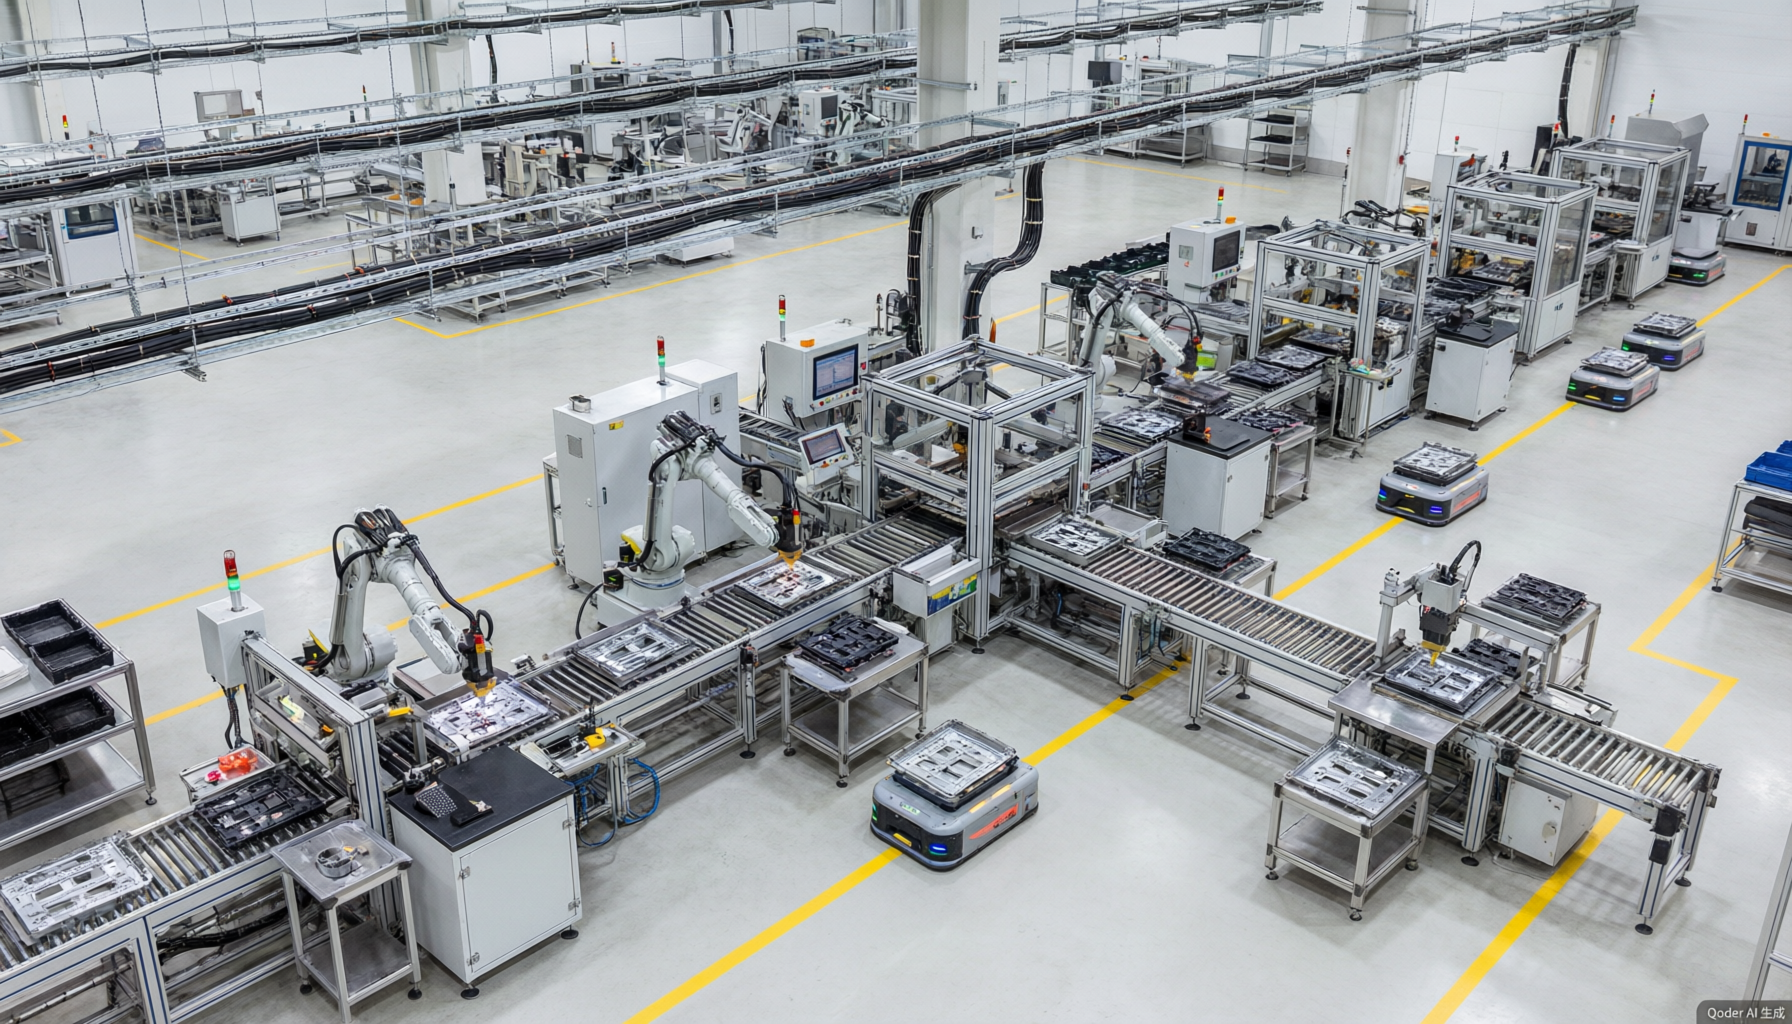
客户审厂的时候直接签字通过了。后续月产2000件连续跑了三个月,平均良率99.2%,最低单批次98.5%。稳定。
三个月后的稳定性跟踪
为了验证长期稳定性,客户在帝耐的设备上装了在线功率监测模块,每天记录输出功率和焊接质量数据。三个月的OEE曲线很平,激光器功率衰减不到1.5%,没有因为光衰减导致焊接质量下降。
有一次夜班操作员发现夹具定位销磨损导致上盖偏心0.1mm,当天焊出来的件良率掉到了95%。换了一根定位销恢复。这件事说明设备本身没问题,但工装磨损要纳入日常点检——后来他们加了每班一次的定位精度抽检。
总结几点经验
-
气密焊接失效原因往往是多维的。这个案例里涉及了焊接模式、材料配方、注塑工艺、结构设计、夹具精度五个因素。只调设备参数解决不了问题,必须系统排查。
-
轨迹焊在复杂结构密封焊接上有天然优势。能量可以按需分配,不像同步焊那样“一视同仁”。带尖角、带台阶、带变截面的焊缝,优先考虑轨迹模式。
-
结构设计比参数调整重要。最后解决问题的关键是那个密封辅助筋的设计改动,比任何参数优化都有效。塑料激光焊接件的结构设计要提前让焊接工艺人员参与。
-
多找几家供应商交叉验证。这个案例里帝耐、英诺、联赢、沃克兰四家都参与了打样或方案讨论,最终方案是几个来源的智慧整合。只找一家容易思路受限。
希望这个攻关记录对做医疗器件、汽车传感器类密封焊接的朋友有启发。
常见问题
Q1:「一个医疗传感器壳体气密焊接的攻关实录:从氦检漏不合格到量产良率99.6%」这块,实际要注意什么?
去年接到一个朋友的求助电话,他在苏州一家做微流量传感器的医疗器件公司当工艺主管,新开发的一款塑料传感器外壳用激光焊接,但气密性死活过不了下游客户的验收标准。 后来我参与了这个项目大概三个礼拜的工艺攻关,从问题分析到方案调整到最终量产验证,过程挺曲折的。写出来给同样做密封焊接的朋友参考。
Q2:「产品背景和问题描述」这块,实际要注意什么? 这个传感器外壳直径22mm、高18mm,由上盖(PESU,聚醚砜,透明)和底座(PPSU+炭黑做吸收层)组成。内部要装微流道芯片和电极触点,焊接后内部腔体必须完全密封——客户验收标准是氦质谱检漏≤1×10⁻⁸ Pa·m³/s。用激光焊接的方案本身没问题,这个客户之前有类似产品也是激光焊的。但新产品的焊缝路径是个带台阶的环形——底座有一个0.3mm的凸台,上盖扣在凸台上,焊缝沿凸台外圈走一圈。
Q3:「第一轮分析:问题到底出在哪」这块,实际要注意什么? 我先去看了客户的失效件,把漏的件拆开在显微镜下观察焊缝截面。发现三个问题: 问题一:凸台尖角处熔化过度。台阶的尖角是应力集中点也是热集中点,激光打上去温度最高,PESU在那个位置直接被烧出了微孔。用显微镜看是直径20-50μm的针孔,氦气就从这跑掉了。
Q4:「调整方案一:换焊接模式」这块,实际要注意什么? 同步焊是整圈同时加热,对尖角热集中的问题没办法规避。我建议试试轨迹焊——激光沿焊缝逐点移动,能量集中在一个小点上,经过尖角时可以临时降功率或者停留更长时间,实现差异化加热。客户手上没有轨迹焊设备,他们联系了帝耐激光做代工打样。我带着失效件和分析报告去南京帝耐的实验室,和他们工艺团队一起试了三种方案。
Q5:「调整方案二:材料端配合」这块,实际要注意什么? 94%的瓶颈主要卡在“问题二”上——吸收层炭黑分散不均。这不是焊接参数能解决的,得回到注塑环节。建议客户把底座注塑料的炭黑母粒换成高浓度预分散母粒(从2%炭黑改为3%液态添加),同时优化注塑螺杆转速和背压,确保炭黑分布均匀。另外在底座焊接面设计一个0.1mm深的微沟槽,用来储存熔融材料补偿间隙波动。