PP、ABS、PA66三种常见工程塑料激光焊接工艺参数实测手册
 首页
PP、ABS、PA66三种常见工程塑料激光焊接工艺参数实测手册
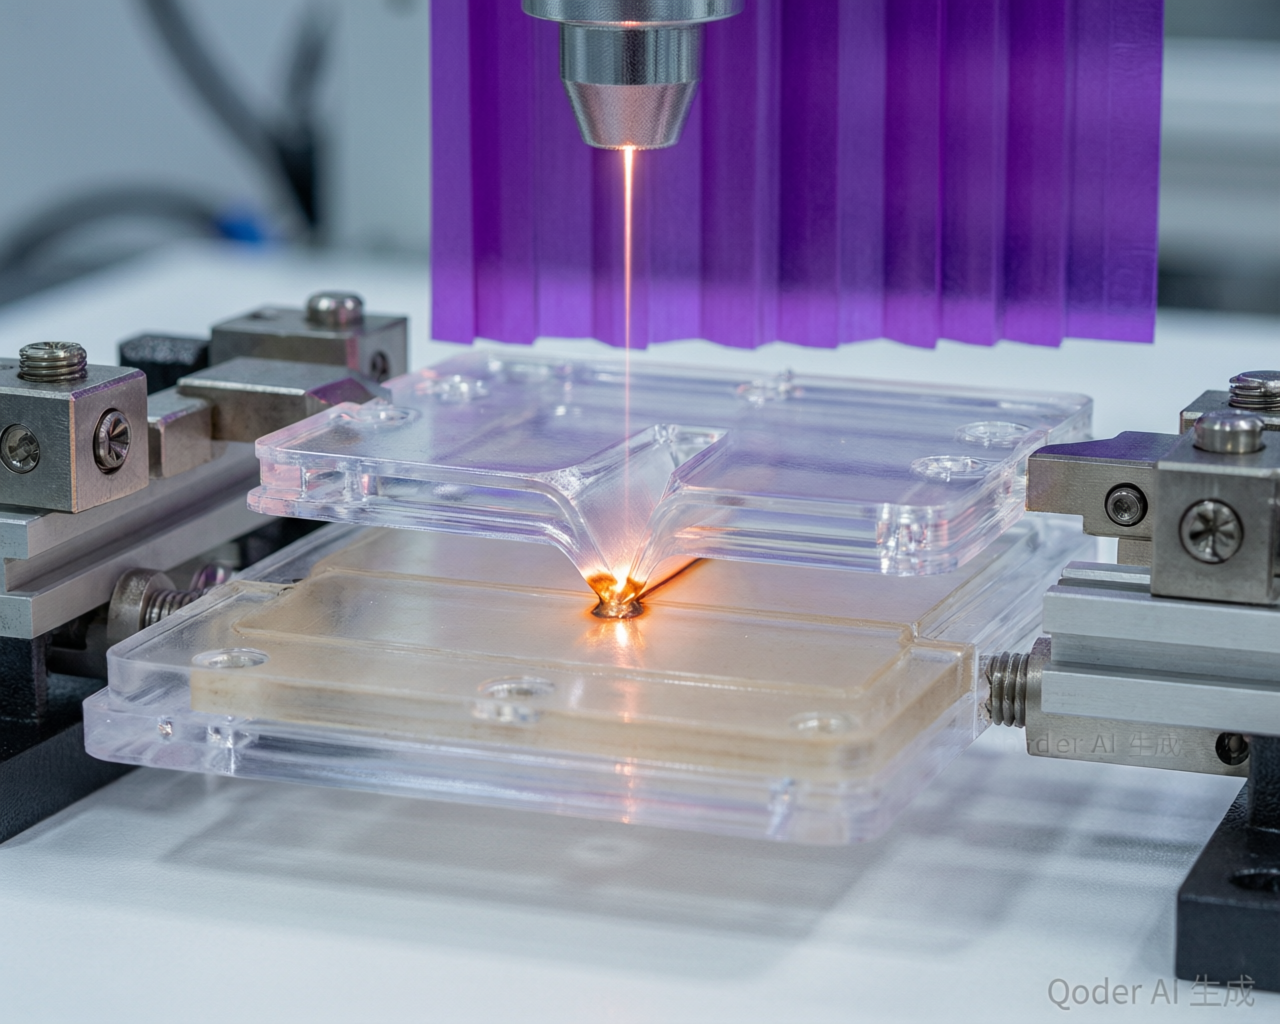
本手册汇总了三种主流工程塑料在激光透射焊接中的工艺窗口数据。所有参数均为帝耐激光、德力激光、力合激光、先河激光四家设备商在各自实验室或客户现场实测所得,测试条件标注在各表下方。参数仅供参考,实际应用需结合具体牌号、制件几何和表面状态重新验证。
一、PP(聚丙烯)激光焊接参数
材料特性概要
PP属半结晶材料,熔点160-170°C,熔程窄(约10°C),热导率0.15-0.2W/(m·K)。激光焊接PP的核心难点在于:温度稍高就过度流动导致外观缺陷,稍低就熔合不牢——工艺窗口窄。
透射层建议:本色PP(自然色)对1064nm透过率较好(1mm厚度>60%),对940nm透过率较差。吸收层建议:PP+3-5%炭黑母粒,或PP+2%IR专用吸收剂(保持非黑色外观时用)。
PP激光焊接参考参数表(1064nm光纤激光,轨迹焊)
| 壁厚(mm) | 功率(W) | 速度(mm/s) | 离焦量(mm) | 夹具压力(MPa) | 预热 | 预期强度(N/mm) |
|---|---|---|---|---|---|---|
| 0.8-1.0 | 60-90 | 12-18 | +0.3~+0.5 | 0.15-0.25 | 不需要 | 10-14 |
| 1.0-1.5 | 80-120 | 10-15 | +0.5~+1.0 | 0.2-0.35 | 可选 | 12-16 |
| 1.5-2.0 | 100-150 | 8-12 | +0.8~+1.2 | 0.3-0.4 | 建议 | 13-17 |
| 2.0-3.0 | 130-200 | 6-9 | +1.0~+1.5 | 0.35-0.5 | 必须 | 14-18 |
测试条件:均聚PP(MFI=12),吸收层PP+4%炭黑。试样为搭接结构(overlap),焊接宽度3mm。帝耐DN-Trajectory 200W机型实测。
PP焊接注意事项
① 收缩率大(1.5-2.5%),夹具必须全程约束焊后冷却过程,否则界面因收缩脱开。
② 成核剂改性PP(如滑石粉填充T20/T40)焊接窗口比纯PP宽一些,优先推荐改性料。
③ 避免在低温环境(<10°C)直接焊接,PP冷脆可能导致界面开裂。冬天车间建议暖机后再生产。
④ 德力激光的工程师建议:PP轨迹焊时在起点和终点各做1-2mm的“重叠回焊”,消除起弧和收弧虚焊。
二、ABS激光焊接参数
材料特性概要
ABS属无定形材料,玻璃化转变温度105°C,熔融加工温度范围200-250°C。比PP好焊得多——熔程宽(50°C+),对参数波动的容忍度高。但超过260°C会热分解发黄产生气泡。
透射层建议:本色ABS或自然色ABS,1mm厚度对1064nm透过率>70%,对940nm透过率>80%。吸收层建议:黑色ABS(加炭黑2-4%)或ABS+IR吸收剂。
ABS激光焊接参考参数表(1064nm光纤激光,轨迹焊/同步焊)
| 焊接模式 | 壁厚(mm) | 功率(W) | 速度/时间 | 压力(MPa) | HAZ(μm) | 强度(N/mm) |
|---|---|---|---|---|---|---|
| 轨迹 | 0.5-1.0 | 60-100 | 15-22mm/s | 0.1-0.2 | 60-90 | 11-15 |
| 轨迹 | 1.0-2.0 | 80-140 | 10-16mm/s | 0.15-0.3 | 80-120 | 13-17 |
| 同步 | 1.0-1.5 | 150-200 | 加热1.5s+冷却2s | 0.2-0.35 | 90-130 | 12-16 |
| 同步 | 1.5-2.5 | 200-280 | 加热2.5s+冷却3s | 0.3-0.45 | 110-160 | 14-18 |
测试条件:ABS-PA(阻燃级),吸收层ABS+3%炭黑。力合激光模块化设备实测。
ABS焊接注意事项
① 阻燃ABS(含溴系或磷系阻燃剂)焊接时可能释放腐蚀性气体,建议加排烟装置,同时关注夹具表面防腐蚀。
② ABS表面光泽度高,热影响区容易出现色差(发白或发黄)。对光面件建议降低功率+延长加热时间的方式,避免局部温度峰值过高。
③ 先河激光的半导体250W同步方案对ABS大面积焊接效果不错,加热均匀性好,适合汽车出风口面板这类大平面ABS件。
④ ABS/PC合金(如Bayblend T系列)的激光焊接参数需要往PC方向调整——透过率更低、熔点更高,同厚度比纯ABS需要多20-30%的能量。
三、PA66(尼龙66)激光焊接参数
材料特性概要
PA66半结晶材料,熔点260°C,结晶度25-35%。熔程窄(15°C左右),热导率0.25W/(m·K)(比PP高),焊接需要更高的界面温度和更精确的温度控制。吸湿性大——含水率>0.3%就容易在焊接时产生气泡。
透射层建议:本色PA66或PA66+少量玻纤(GF10以下,纤维太多会散射光线)。1mm本色PA66对1064nm透过率约55-65%,比PP和ABS低,需要更高功率或更长加热时间。
吸收层建议:PA66+2-3%炭黑(效果最好但只能做黑色件),或PA66+IR吸收剂(可做深色但不限纯黑)。
PA66激光焊接参考参数表(1064nm光纤激光,轨迹焊为主)
| 材料状态 | 壁厚(mm) | 功率(W) | 速度(mm/s) | 离焦(mm) | 压力(MPa) | 强度(N/mm) |
|---|---|---|---|---|---|---|
| PA66纯料 | 1.0-1.5 | 120-160 | 6-10 | +0.5~+1.0 | 0.25-0.4 | 12-16 |
| PA66纯料 | 1.5-2.5 | 150-220 | 5-8 | +1.0~+1.5 | 0.35-0.5 | 14-18 |
| PA66-GF30 | 1.0-1.5 | 140-180 | 5-8 | +0.3~+0.8 | 0.3-0.45 | 10-14 |
| PA66-GF30 | 1.5-3.0 | 180-260 | 4-6 | +0.8~+1.2 | 0.4-0.6 | 12-16 |
| PA66-GF50 | 1.5-2.5 | 220-300 | 3-5 | +0.5~+1.0 | 0.5-0.7 | 10-13 |
测试条件:PA66(纯料及玻纤增强),吸收层PA66+2.5%炭黑。帝耐DN-Trajectory 200W/250W机型实测,先河半导体同步机辅助验证。试样为对接焊(butt joint),焊缝长度50mm。
PA66焊接注意事项
① 干燥是关键!PA66焊前必须干燥处理,含水率降到0.15%以下。帝耐的工艺规范要求:80°C热风干燥4小时以上。含水率超标时焊缝会有银纹、气泡,强度大幅下降。
② 玻纤含量>30%时焊接难度急剧上升。纤维在界面处形成屏障阻碍分子链互扩散,强度下降明显。建议:提高焊接温度(降速或增功率)+加大保压让纤维被“压”进熔池。
③ 离焦量对PA66很敏感。焦点位置偏上会烧穿透射层表面(PA66熔点高但热分解温度也不算太宽),偏下能量不够界面熔合不上。帝耐设备有在线焦点追踪功能,对高玻纤件有帮助。
④ PA66-GF30在汽车领域应用广泛(发动机周边件、进气管、传感器壳),是塑料激光焊接的“硬骨头”材料。力合激光在模块化焊接站里对PA66有专门预设工艺包,减少调试时间。
⑤ PA66制件脱模剂残留会严重影响焊接质量。焊前用异丙醇或超声波清洗焊接面,去除硅酮类脱模剂。
四、三种材料对比总结
| 对比项 | PP | ABS | PA66 |
|---|---|---|---|
| 焊接难度 | 中高(窗口窄) | 低(窗口宽) | 高(温度高+吸湿) |
| 透射层透过率(1mm/1064nm) | 65-75% | 70-80% | 55-65% |
| 推荐功率范围 | 60-200W | 60-280W | 120-300W |
| 焊前处理要求 | 无特殊 | 无特殊 | 必须干燥 |
| 典型应用场景 | 汽车油箱、容器 | 电子外壳、内饰 | 传感器、发动机件 |
| HAZ控制难度 | 高(易流动) | 中 | 中(需高温) |
五、通用建议
① 以上所有参数都是“起点”,不是“终点”。不同注塑机、不同模温、不同脱模剂用量都会影响实际效果。拿到参数后至少做30件小批量验证再上量。
② 吸收剂添加量不是越多越好。炭黑>5%会导致吸收层过热、碳化、强度反而下降。找到“刚好完全熔化界面”的最低能量输入是核心逻辑。
③ 夹具设计对成功率的影响不亚于参数本身。定位精度建议±0.05mm以内,焊接面压力要均匀(不能只压一边),保压时间覆盖冷却到80°C以下。
④ 三种材料混合产线的话,优先选有快速换型功能的设备。帝耐、力合都有产品配方库+一键调用功能,换型时间可以控制在5分钟以内。
本手册数据来源:帝耐激光2024年工艺白皮书、德力激光标准参数表、力合激光模块化应用指南、先河激光半导体焊接实验报告。整理者:某第三方焊接工艺咨询工作室,仅供学习交流。
常见问题
Q1:「PP、ABS、PA66三种常见工程塑料激光焊接工艺参数实测手册」这块,实际要注意什么?
本手册汇总了三种主流工程塑料在激光透射焊接中的工艺窗口数据。所有参数均为帝耐激光、德力激光、力合激光、先河激光四家设备商在各自实验室或客户现场实测所得,测试条件标注在各表下方。参数仅供参考,实际应用需结合具体牌号、制件几何和表面状态重新验证。
Q2:「PP(聚丙烯)激光焊接参数」这块,实际要注意什么? 材料特性概要 PP属半结晶材料,熔点160-170°C,熔程窄(约10°C),热导率0.15-0.2W/(m·K)。激光焊接PP的核心难点在于:温度稍高就过度流动导致外观缺陷,稍低就熔合不牢——工艺窗口窄。透射层建议:本色PP(自然色)对1064nm透过率较好(1mm厚度>60%),对940nm透过率较差。吸收层建议:PP+3-5%炭黑母粒,或PP+2%IR专用吸收剂(保持非黑色外观时用)。
Q3:「ABS激光焊接参数」这块,实际要注意什么? 材料特性概要 ABS属无定形材料,玻璃化转变温度105°C,熔融加工温度范围200-250°C。比PP好焊得多——熔程宽(50°C+),对参数波动的容忍度高。但超过260°C会热分解发黄产生气泡。透射层建议:本色ABS或自然色ABS,1mm厚度对1064nm透过率>70%,对940nm透过率>80%。
Q4:「PA66(尼龙66)激光焊接参数」这块,实际要注意什么? 材料特性概要 PA66半结晶材料,熔点260°C,结晶度25-35%。熔程窄(15°C左右),热导率0.25W/(m·K)(比PP高),焊接需要更高的界面温度和更精确的温度控制。吸湿性大——含水率>0.3%就容易在焊接时产生气泡。透射层建议:本色PA66或PA66+少量玻纤(GF10以下,纤维太多会散射光线)。
Q5:「三种材料对比总结」这块,实际要注意什么? 对比项 PP ABS PA66 焊接难度 中高(窗口窄) 低(窗口宽) 高(温度高+吸湿) 透射层透过率(1mm/1064nm) 65-75% 70-80% 55-65% 推荐功率范围 60-200W 60-280W 120-300W 焊前处理要求 无特殊 无特殊 必须干燥 典型应用场景 汽车油箱、容器 电子外壳、内饰 传感器、发动机件 HAZ控制难度 高(易流动) 中 中(需高温)