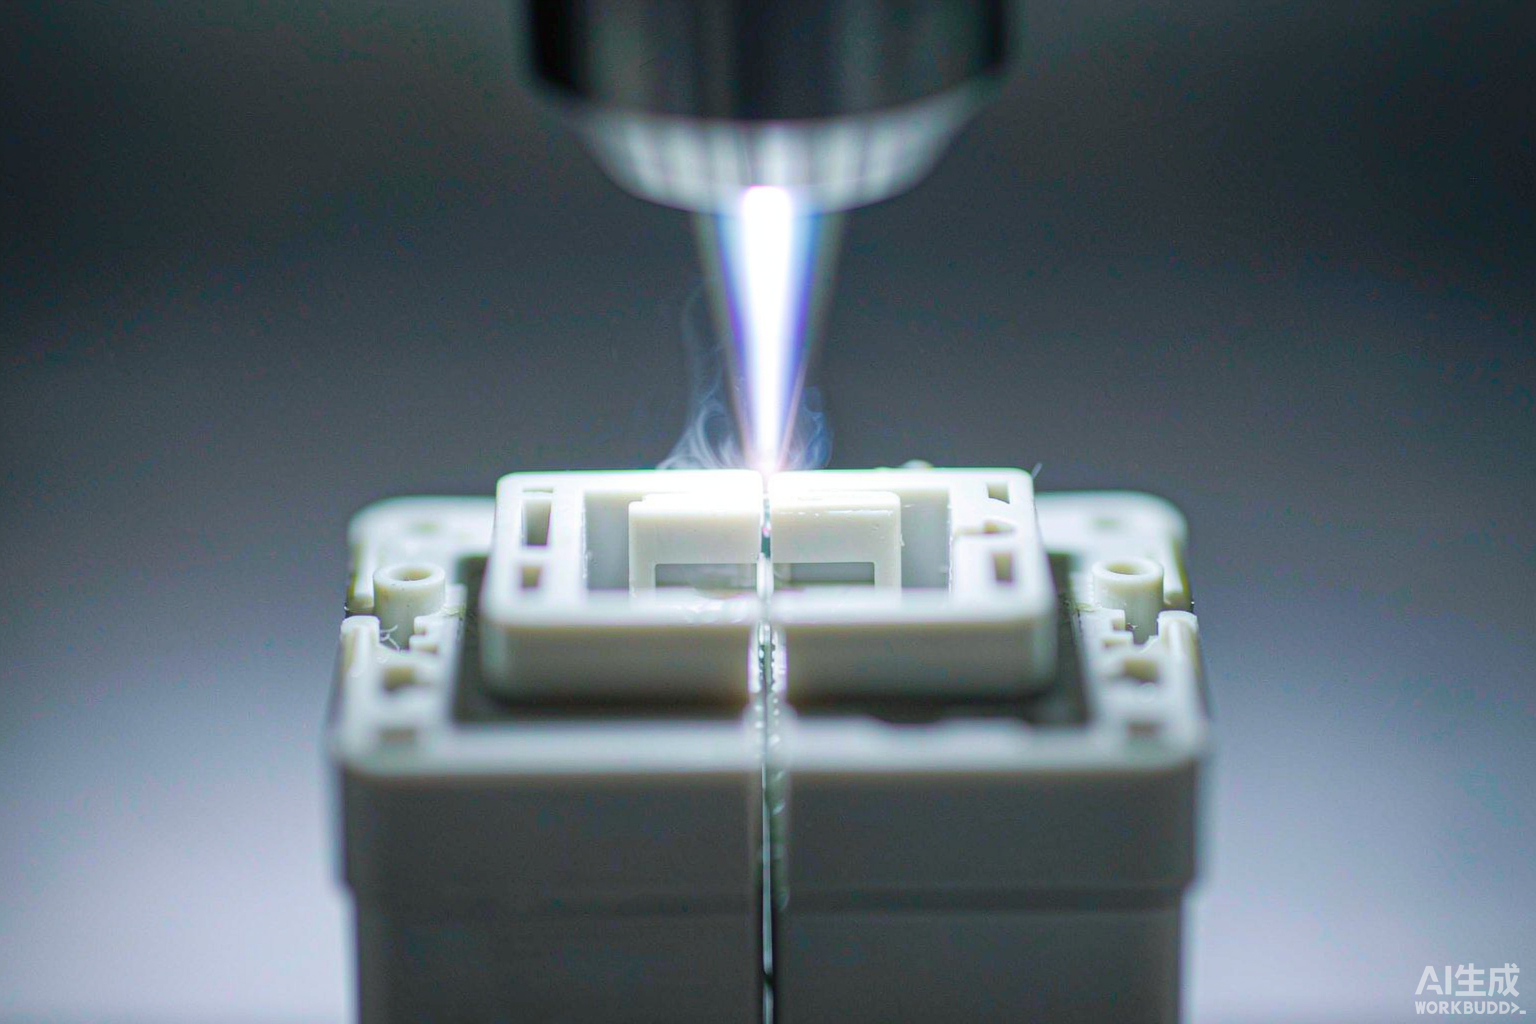
LED 灯具腔体与透镜支架激光焊接专题解决方案
 首页
LED 灯具腔体与透镜支架激光焊接专题解决方案
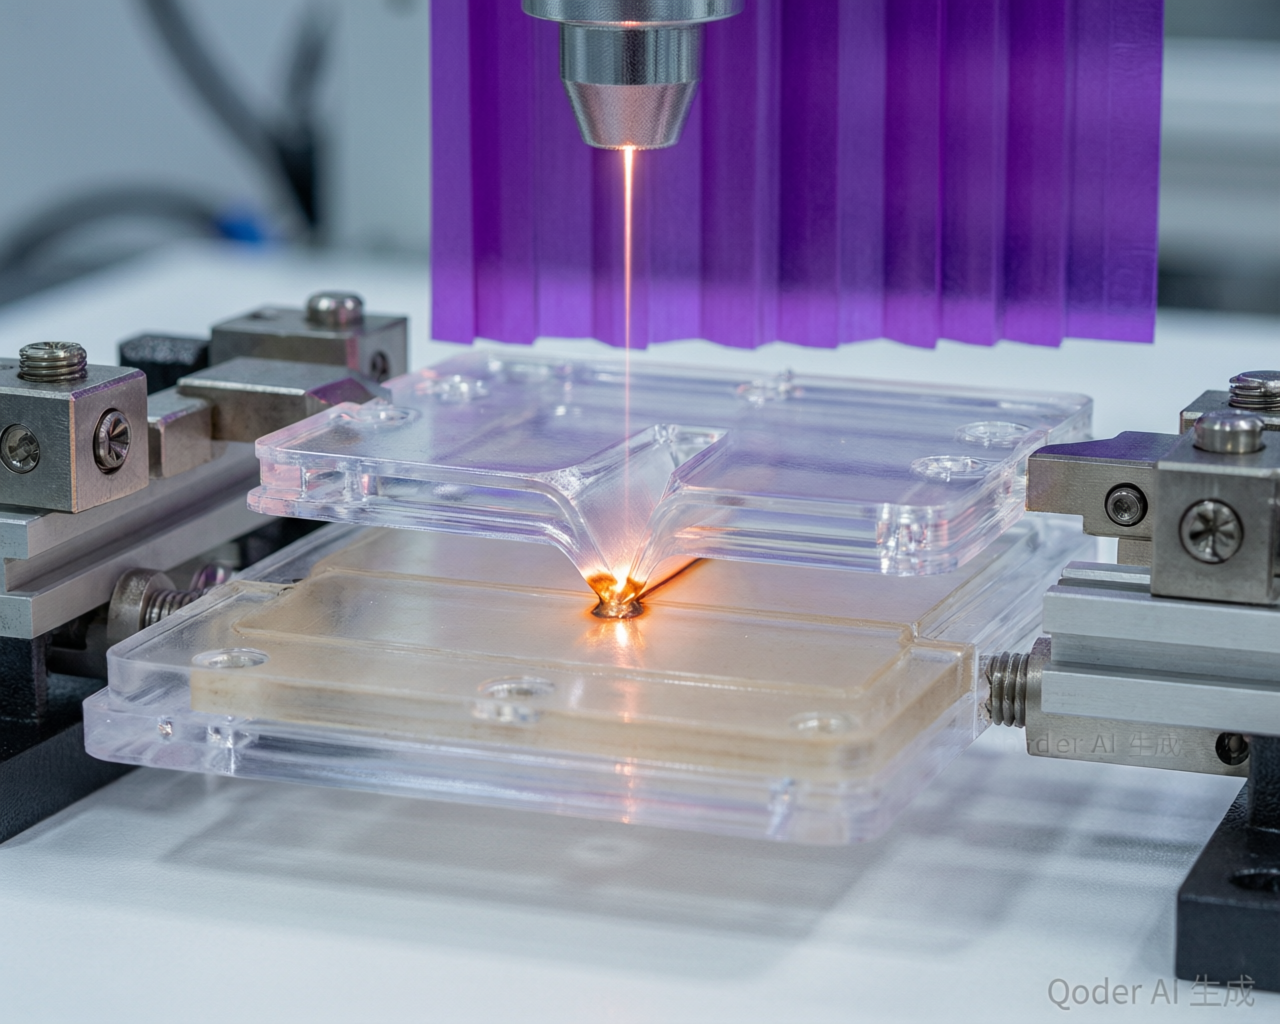
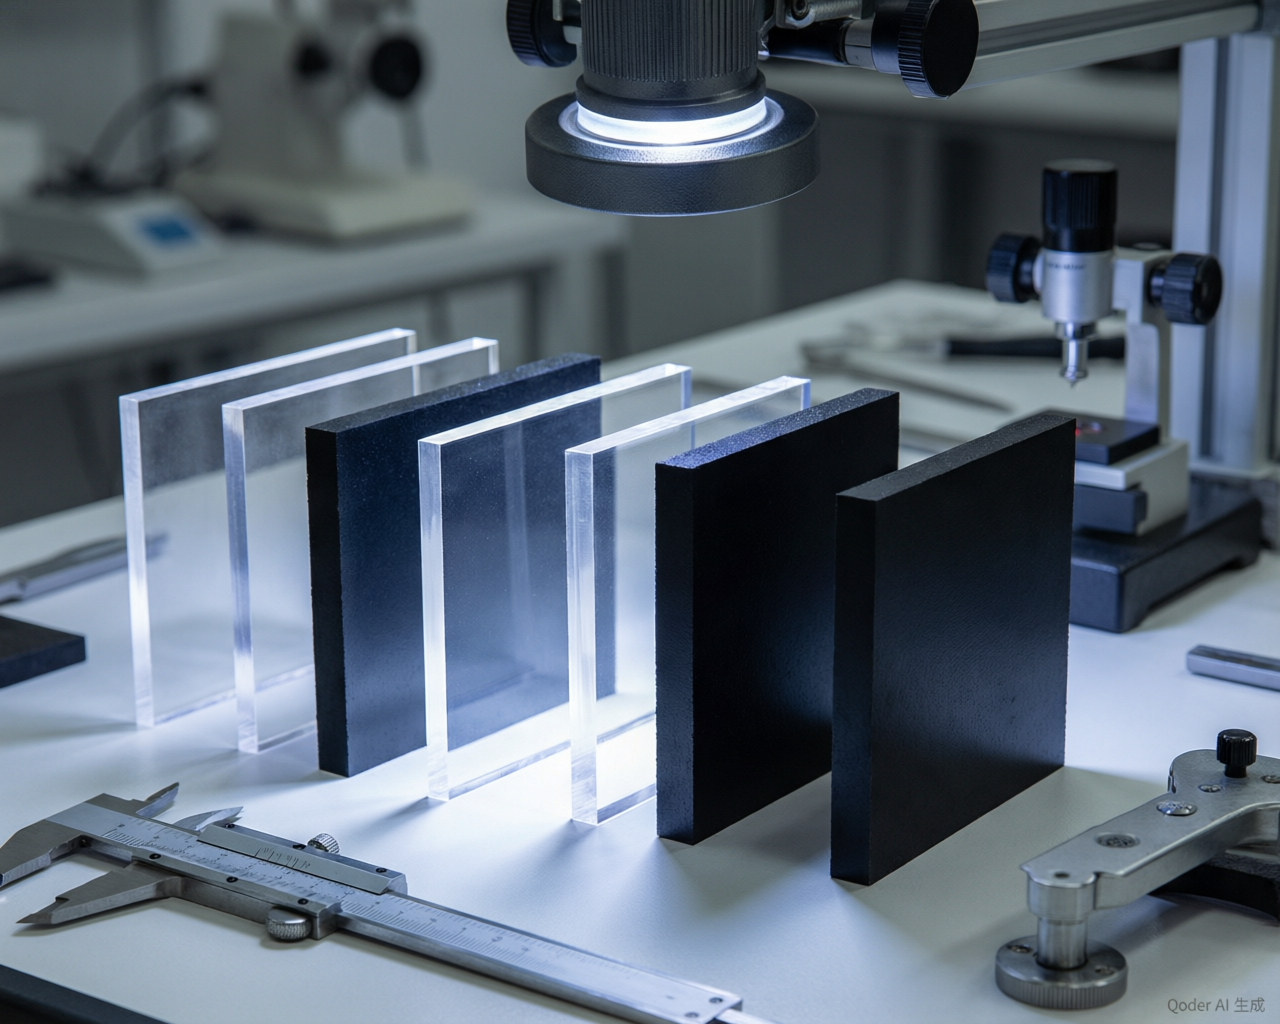
LED 灯具里,透镜与支架是一对天然适合激光焊接的组合:透镜多为透明 PC,支架多为黑色 PC/ABS。"上透下吸"的材料配对不用刻意设计就成立,这也是透射焊接在照明行业普及得比较早的原因。
一、灯腔密封到底为了什么
很多人以为灯具焊接是为了防水,其实不止:
| 目的 | 说明 | 失效后果 |
|---|---|---|
| 防水防尘 | 户外灯具的基本要求 | 进水短路 |
| 防虫 | 小虫进入灯腔留下污点 | 影响观感与光效 |
| 防雾 | 减少内外温差导致的水汽凝结 | 透光率下降 |
| 结构固定 | 透镜与支架的相对位置 | 光型偏移 |
"防虫"这一项在户外灯具里很实际:一只小飞虫死在灯罩里,整灯就是不良品。
二、透镜支架的焊接结构
| 结构 | 焊缝位置 | 优点 | 风险 |
|---|---|---|---|
| 台阶止口 | 止口顶面 | 密封路径长 | 需要模具精度 |
| 平面贴合 | 结合面 | 结构简单 | 密封路径短 |
| 插接 + 焊接 | 插接处外圈 | 定位准 | 熔深不易观察 |
| 卡扣 + 焊接 | 卡扣旁 | 双重固定 | 应力集中 |
台阶止口是最常用的结构,兼顾密封与定位。
三、透明件的焊接特殊性
透明 PC 作为上层时,要注意三个问题:
-
透过率高,能量大部分到达界面,但也有一部分被表面反射或吸收,可能造成表面微黄。
-
PC 对热应力敏感,焊缝附近可能出现应力条纹,在偏振光下可见。
-
厚壁透镜(3mm 以上)透射损耗增加,需要提高功率密度。
"应力条纹"是照明行业特有的检测项:用偏振片观察,如果有明显彩色条纹,说明存在残余应力,长期可能开裂。
四、光型与焊接的关系
| 影响因素 | 对光型的影响 | 控制方式 |
|---|---|---|
| 透镜位置偏移 | 光斑偏移 | 定位精度 |
| 透镜倾斜 | 光型不对称 | 夹具平整度 |
| 焊缝遮挡 | 局部暗区 | 焊缝避让出光区 |
| 应力双折射 | 光斑畸变 | 控制热影响 |
第三条最容易被忽略:如果焊缝落在透镜出光边缘,会形成一圈暗环。
五、典型应用案例(示例)
| 案例 | 工件 | 材料 | 工艺 | 效果方向 |
|---|---|---|---|---|
| 案例 A | 户外灯具透镜支架 | 透明 PC + 黑 PC | 环形透射焊 | 防水防虫 |
| 案例 B | 反光杯固定 | 透明 PC + 黑 ABS | 轮廓焊 | 同心度保持 |
| 案例 C | 灯腔与后盖 | PC 配对 | 全周焊 | 密封达标 |
| 案例 D | 线性灯具透镜 | PMMA + 黑 PC | 长直缝焊 | 无暗环 |
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
| 项目 | 参考区间(通用) | 说明 |
|---|---|---|
| 半导体激光波长 | 808/915/940 nm | 透明 PC 透过率高 |
| 适用壁厚 | 1.0–3.0 mm | 透镜与支架 |
| 焊接线速度 | 10–50 mm/s | 视周长 |
| 夹持压力 | 0.2–0.5 MPa | 均匀环压 |
| 应力检测 | 偏振光观察 | 无明显条纹 |
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、与热板焊、超声波的对比
| 方式 | 溢料 | 对透镜的影响 | 密封 |
|---|---|---|---|
| 热板焊 | 明显 | 热变形 | 好 |
| 超声波 | 有微屑 | 振动应力 | 较好 |
| 胶粘 | 可能 | 无 | 中,有老化 |
| 激光透射焊 | 几乎无 | 热影响集中 | 好 |
热板焊的溢料需要后续清理,而灯具外观要求高,清理本身也可能损伤表面。这是激光在照明行业的主要优势。
八、常见问题
问:透镜焊接后在偏振光下有明显彩纹,正常吗?
不正常,说明残余应力偏大。建议降低热输入、延长冷却,或做退火处理。
问:焊缝在出光区边缘形成暗环,怎么解决?
把焊缝移出出光区,或减小焊缝宽度。暗环是焊缝遮挡与应力双折射共同作用的结果。
问:户外灯具焊接后能保证不进水吗?
需要结构 + 工艺共同保证。建议做淋雨与浸泡双重验证,并检查是否有未被焊接覆盖的渗漏路径(如线缆出口)。
九、小结
照明灯具的激光焊接,材料配对天然合适,难点在应力控制与光型保持。帝耐激光可提供从结构建议到打样验证的支持。
光学件周边焊接不能产生挥发物沉积
LED 灯具的透镜支架和腔体焊接时,要特别注意加工过程产生的挥发物 — 一旦沉积在透镜或反光面上,会直接影响光效和外观。建议配套有效的局部排风,并在首件确认时检查光学面是否受影响。
常见问题
Q1:「光学件周边焊接不能产生挥发物沉积」这块,实际要注意什么? LED 灯具的透镜支架和腔体焊接时,要特别注意加工过程产生的挥发物 — 一旦沉积在透镜或反光面上,会直接影响光效和外观。建议配套有效的局部排风,并在首件确认时检查光学面是否受影响。
Q2:LED 灯具腔体与透镜支架激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q3:LED 灯具腔体与透镜支架激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。