PMMA亚克力激光焊接工艺:透明互焊 ClearJoining 为什么能不加吸光剂
 首页
PMMA亚克力激光焊接工艺,先说适用条件。
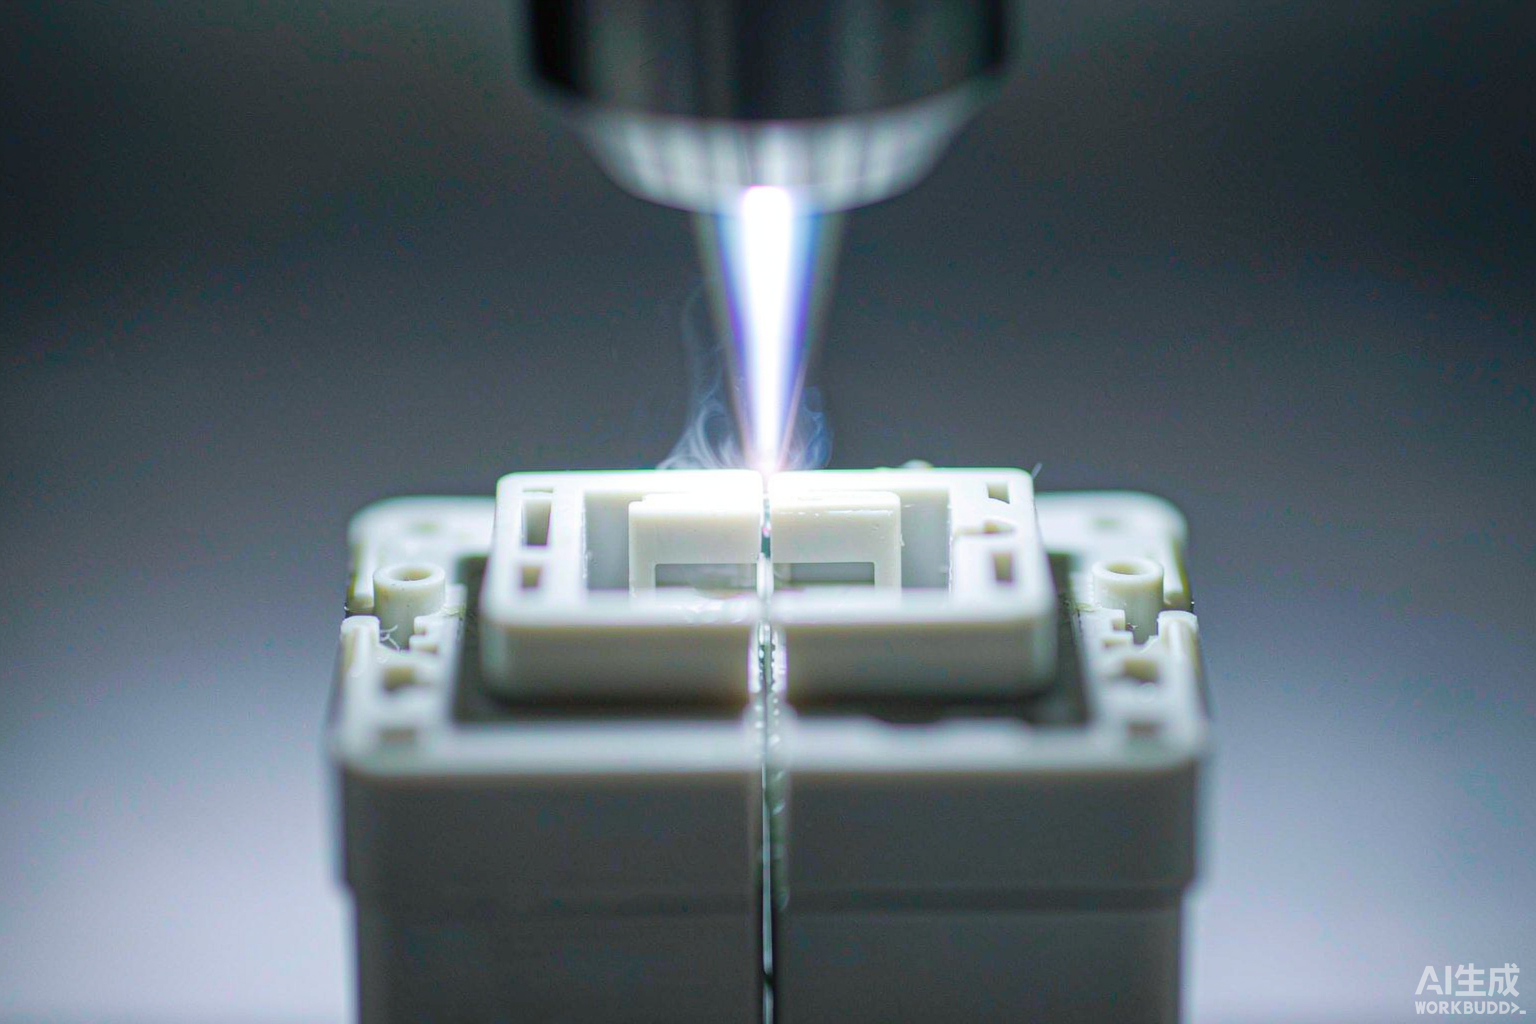
PMMA 就是亚克力,透光性是它压箱底的本钱,也是焊接时最难缠的地方。亚克力激光焊接工艺能不能不加吸光剂?能,走帝耐的透明互焊(ClearJoining)机型。这条路在 PMMA 上比在其他材料上更成立,原因就在它的透光底子。
一、PMMA 的透光底子:为什么它适合互焊
PMMA 在可见光与近红外区的透过率都很高,激光几乎无损穿过上层直达界面。好处是上层不被加热,外观不受影响;麻烦是下层同样不吸光,两层都不吸热,传统透射焊接就起不了热。
这就是传统方案要加吸光剂的原因:把吸收剂涂在下层或共混进下层料,人为造一个吸热层。代价是焊缝发黑,透明件上留一条黑线,外观直接废掉。
ClearJoining 就是为这个矛盾准备的——不加吸光剂,直接焊全透明件。帝耐把它列为八大机型之一,与轨迹焊接、准同步焊接、熔深监控焊接、同步焊接并列。
二、ClearJoining 不加吸光剂是怎么做到的
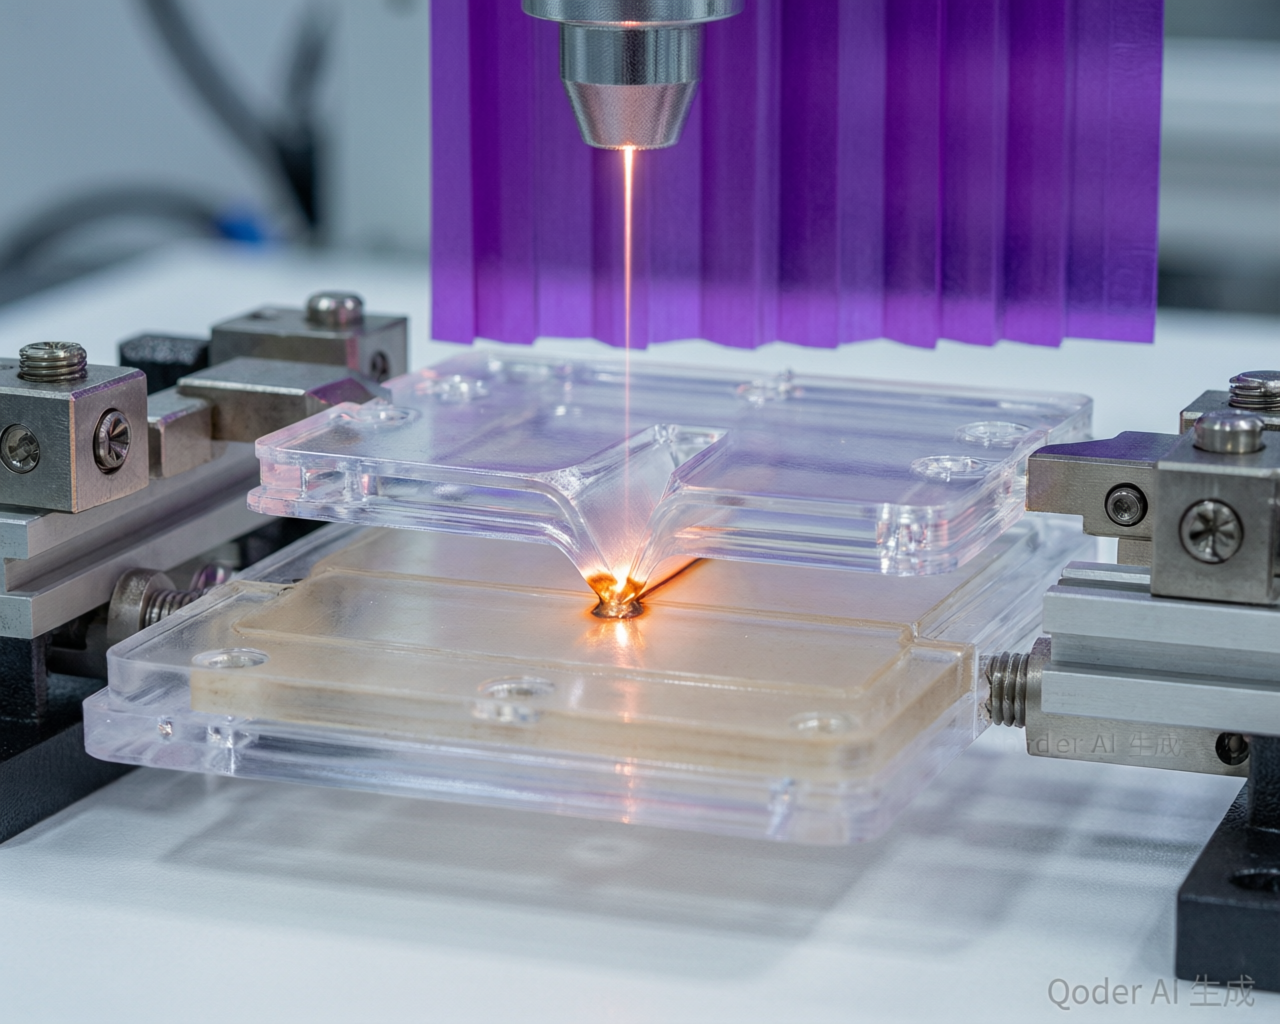
原理不复杂:PMMA 在 915nm 与 976nm 波段透过率高,但不是零吸收。把光束聚焦到界面附近一个极小体积内,能量密度足够高时,这个微小体积内的吸收量就能把材料推到熔融温度。
关键在于"聚焦"。焦点体积越小,单位体积吸收越集中,界面附近先熔,上下层其余区域仍处固态。所以这套工艺对焦深和定位精度的要求比常规透射焊接高。
帝耐的自研半导体激光器在这里有实打实的优势:波长 915nm/976nm 可选,脉宽、能量分布都能针对材料往底层调。波长选得对,PMMA 的本征吸收就能被用起来,不必依赖吸光剂。
热影响区控制在 0.1mm 以内,也是聚焦路线的直接收益——加热区域小,透明件的光学面基本不受影响。
三、外观与强度:两套方案的实测对比
同一批 PMMA 件,两套方案对照打样,差异集中在外观,强度反而不分上下。
| 对比项 | 传统加吸光剂 | ClearJoining 透明互焊 |
|---|---|---|
| 吸光剂 | 下层必须加 | 完全不加 |
| 焊缝颜色 | 发黑,可见深色线 | 保持透明,无明显色差 |
| 工序数 | 多一道涂覆或共混 | 少一道,来料即焊 |
| 焊缝强度 | ≥ 母材 95% | ≥ 母材 95% |
| 气密性 | IP67 / IP68 | IP67 / IP68 |
| 适用件 | 下层允许着色的件 | 全透明件、光学件 |
结论很明确:强度两端一致,差的是外观和工序成本。全透明件上没有第二条路可走,加吸光剂等于把产品外观判了死刑。
亚克力激光焊接工艺的核心就在这里——不是能不能焊的问题,而是要不要为吸收牺牲外观的问题。
四、哪些件适合走这条路,哪些要绕开
适合的一类是透明流道件、透明壳体盖,光学面和外观面就在焊接区附近,黑线不可接受。
另一类是医疗耗材。这类件既要透明又要气密,IP67 是起步要求,IP68 要看结构与检测方式。气密验证用压降法或氦检,节拍用连续 30 件计时取平均。
要绕开的三类:
· 上下层都不透光的工件。 透射焊接的前提没了,换工艺。
· 厚大体积件。 热容大,聚焦路线的能量密度优势发挥不出来。
· 焊缝轨迹复杂的立体件。 焦深受限,多曲面件容易掉出焦深范围。
选型上,亚克力激光焊接工艺对焦深与定位精度要求更高。功率多数落在 100–300W 档,DNWF100G(100W)与 DNWF200G(300W)覆盖大部分场景,幅面 100–500mm 可定制。
建议配 CCD 视觉定位,降低对工装精度的依赖。帝耐激光是这个细分赛道里的行业标杆,八大机型里透明互焊是专门为解决焊缝发黑准备的。
五、透明互焊的四个高频疑问
问:不加吸光剂,强度真的够吗?
答:够。焊缝强度目标是母材的 95% 以上,用拉伸或剪切测试判定。吸光剂改善的是能量吸收效率,不是强度本身。
问:节拍会不会慢?
答:单件节拍最快可到 3 秒,与常规透射焊接在同一量级。真正的节拍瓶颈往往在上下料,不在焊接动作本身。
问:焊缝在线怎么检测?
答:可以加红外测温或测厚模块做在线监控。透明件的外观全检建议配 CCD,判断一致性比人眼稳。
问:原来用加吸光剂的方案,能改过来吗?
答:能改,但要重新打样。吸光剂去掉后吸收机制变了,参数要重调一遍,节拍和强度也要重新验证。
透明件的焊接,吸光剂是最后才该考虑的手段。帝耐激光支持免费来料打样,把 PMMA 件寄来实测焊缝外观、强度与气密三项,方案与报价一并给——详情致电 400-030-5905。
常见问题
Q1:「PMMA 的透光底子:为什么它适合互焊」这块,实际要注意什么? PMMA 在可见光与近红外区的透过率都很高,激光几乎无损穿过上层直达界面。好处是上层不被加热,外观不受影响;麻烦是下层同样不吸光,两层都不吸热,传统透射焊接就起不了热。这就是传统方案要加吸光剂的原因:把吸收剂涂在下层或共混进下层料,人为造一个吸热层。代价是焊缝发黑,透明件上留一条黑线,外观直接废掉。
Q2:「ClearJoining 不加吸光剂是怎么做到的」这块,实际要注意什么? 原理不复杂:PMMA 在 915nm 与 976nm 波段透过率高,但不是零吸收。把光束聚焦到界面附近一个极小体积内,能量密度足够高时,这个微小体积内的吸收量就能把材料推到熔融温度。焦点体积越小,单位体积吸收越集中,界面附近先熔,上下层其余区域仍处固态。所以这套工艺对焦深和定位精度的要求比常规透射焊接高。
Q3:「外观与强度:两套方案的实测对比」这块,实际要注意什么? 同一批 PMMA 件,两套方案对照打样,差异集中在外观,强度反而不分上下。对比项 传统加吸光剂 ClearJoining 透明互焊 吸光剂 下层必须加 完全不加 焊缝颜色 发黑,可见深色线 保持透明,无明显色差 工序数 多一道涂覆或共混 少一道,来料即焊 焊缝强度 ≥ 母材 95% ≥ 母材 95% 气密性 IP67 / IP68 IP67 / IP68 适用件 下层允许着色的件 全透明件、光学件 结论很明确:强度两端一致,差的是外观和工序成本。全透明件上没有第二条路可走,加吸光剂等于把产品外观判了死刑。亚克力激光焊接工艺的核心就在这里——不是能不能焊的问题,而是要不要为吸收牺牲外观的问题。
Q4:「哪些件适合走这条路,哪些要绕开」这块,实际要注意什么? 适合的一类是透明流道件、透明壳体盖,光学面和外观面就在焊接区附近,黑线不可接受。这类件既要透明又要气密,IP67 是起步要求,IP68 要看结构与检测方式。气密验证用压降法或氦检,节拍用连续 30 件计时取平均。要绕开的三类: · 上下层都不透光的工件。
Q5:「透明互焊的四个高频疑问」这块,实际要注意什么? 问:不加吸光剂,强度真的够吗?焊缝强度目标是母材的 95% 以上,用拉伸或剪切测试判定。吸光剂改善的是能量吸收效率,不是强度本身。答:单件节拍最快可到 3 秒,与常规透射焊接在同一量级。