传感器与变送器外壳激光焊接专题解决方案
 首页
传感器与变送器外壳激光焊接专题解决方案
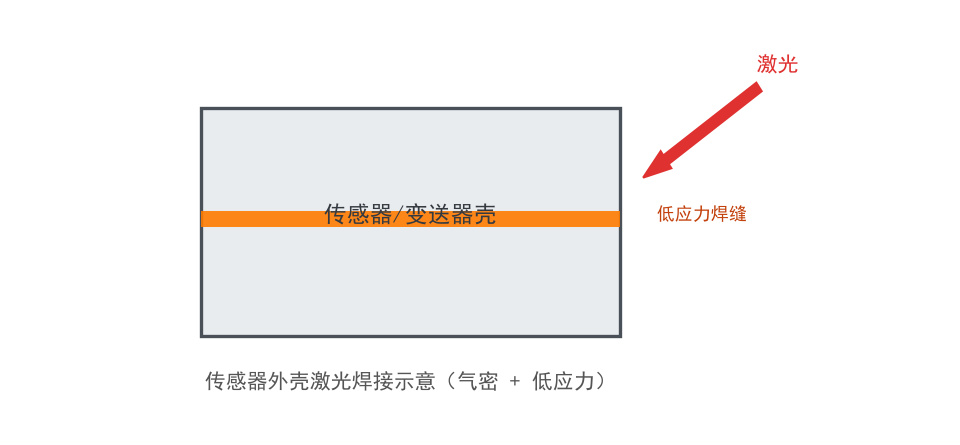
传感器外壳的焊接有个两难:既要密封到能扛住长期潮湿,又不能把热量传进去影响内部敏感元件。超声波靠整体振动传能,胶粘靠固化收缩,两者都会给敏感元件带来额外应力。帝耐激光针对压力、流量、温湿度传感器与变送器外壳,提供以透射焊接为核心的低应力密封方案。
一、敏感元件对焊接提出的额外限制
普通外壳焊接只关心密封与外观,传感器外壳还要多考虑三件事:
限制
来源
后果
温升上限
应变片、电容膜片、湿度敏感层
零点漂移、灵敏度变化
应力上限
壳体与基座刚性连接
迟滞增大、长期漂移
洁净要求
内部电路与敏感面
颗粒导致短路或污染
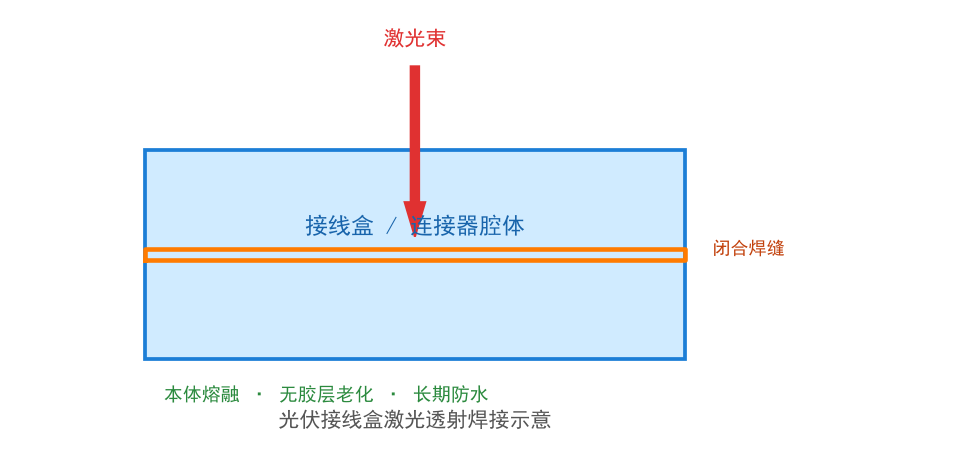
其中温升是最硬的约束。多数传感器的敏感元件在超过某个温度后会经历不可逆的零点偏移,因此焊接过程必须保证元件位置温升可控。透射焊接的优势在于能量集中在界面,不在表面扩散,热影响区可以做到很小。
二、外壳结构与焊接位置的关系
壳体类型
常见结构
焊接位置
关注点
压力传感器
金属基座 + 塑料上盖
上盖与基座环
不能挤压膜片
流量传感器
流道壳 + 电路腔
电路腔盖
不能堵流道
温湿度传感器
多孔盖 + 腔体
多孔盖边缘
透气膜不能受热
变送器
表壳 + 后盖
后盖螺纹或卡扣处
需兼顾拆修
温湿度传感器是个典型难点:上盖带透气膜,焊接热量稍大就会让膜变形甚至堵孔。这类件通常要把焊缝设计得离透气区远一些,靠结构解决而不是靠参数硬扛。
三、材料配对与透过率
透射焊接要求上层透光、下层吸光。传感器外壳常用的配对:
上层
下层
适配性
备注
透明 PC
黑色 PC
好
经典组合
本色 PA
黑色 PA
较好
吸湿后透过率变化
透明 ABS
黑色 ABS
好
成本低
半透 PC
黑色 PC
需打样
透过率不稳定
PA 类材料有个容易忽略的问题:吸湿后透过率会变化。如果车间湿度波动大,同一参数在不同时段焊出的熔深会有差异。稳妥做法是焊前对材料做干燥处理,或把参数按湿度区间分档。
四、薄壁件的夹持与变形控制
传感器外壳壁厚常在 0.8–1.5mm,夹持压力稍大就会让壳体变形,导致焊缝间隙不均。
控制要点:
-
用仿形夹具,把压力分散到刚性区域,而不是集中在焊缝旁。
-
压力控制在刚好让上下壳贴合的程度,不追求"压得越紧越好"。
-
焊接过程中用机械限位保证压深一致。
-
薄壁区域降低热输入,靠多道次完成。
五、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
压力传感器上盖
透明 PC + 黑 PC
透射焊接
气密、零点稳定
案例 B
流量传感器电路腔
本色 PA + 黑 PA
不堵流道
案例 C
温湿度传感器盖
PC + 黑 PC
分段焊接
透气膜不受热
案例 D
变送器后盖
ABS 配对
透射焊接
密封且可拆修
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
项目
参考区间(通用)
说明
半导体激光波长
808/915/940 nm
按材料吸收选
适用壁厚
0.5–2.5 mm
薄壁取下限
焊接线速度
5–40 mm/s
视轨迹长度
夹持压力
0.2–0.6 MPa
薄壁取低值
焊后气密
按产品等级设定
建议 100% 或高比例抽检
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、常见问题
问:焊接后传感器零点漂移,是焊接热量传进去了吗?
有可能。先测焊接前后零点变化,若偏移明显,说明热影响到达了敏感区。把焊缝外移、降低占空比、增加分段冷却时间,通常能改善。
问:PA 外壳同一参数有时焊透有时焊不透,为什么?
PA 吸湿后光学特性变化。建议焊前干燥,或按车间湿度把参数分两档,并在班前做首件确认。
问:透气膜位置的焊缝总是渗漏,怎么处理?
检查膜是否在焊接时受热变形。把焊缝与透气区拉开距离,或在膜外侧加隔热挡块,比单纯调参数有效。
八、落地建议
-
先确认敏感元件的温升上限,再定焊接能量。
-
焊缝尽量远离膜片、透气膜与流道。
-
薄壁件用仿形夹具分散压力,加机械限位。
-
PA 类材料做干燥处理,参数按湿度分档。
-
焊后建立气密与零点漂移的双重抽检记录。
常见问题
Q1:传感器与变送器外壳激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q2:传感器与变送器外壳激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q3:传感器与变送器外壳激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。