光伏与储能周边塑料激光加工整体解决方案
 首页
光伏与储能周边塑料激光加工整体解决方案
帝耐激光面向光伏与储能产业链的塑料配套件,提供以塑料激光焊接、切割、打标、刻字为核心的一体化精密加工方案。接线盒、汇流部件、连接器与储能模块外壳长期户外服役,对密封防水、耐候与可追溯要求高,激光加工无接触、无胶、焊缝一致,是替代胶粘与超声波的可靠路径。
一、光伏储能塑料件的核心诉求
-
长期密封:户外服役周期长,需防水防尘,防护等级要求高。
-
耐候稳定:高低温循环、紫外照射下焊缝不得开裂。
-
电气安全:接线盒与汇流件涉及带电部件,密封失效风险大。
-
无胶洁净:胶水老化、溢胶会影响绝缘与装配。
-
可追溯:组件与关键部件需长期保留批次与认证标识。
二、帝耐一体化工艺总览
工艺
对应典型光伏储能件
解决的核心问题
相对传统工艺优势
塑料激光焊接
接线盒、连接器、储能模块壳
防水、密封、无胶
焊缝一致、耐候好
背板、绝缘片、密封垫
异形裁切、修边
无刀模、无毛刺
批次、认证、序列号
永久标识
耐候、耐擦拭
激光刻字
金属端子、汇流件
微小件标识
对比度高、耐久
三、激光焊接在光伏储能件上的应用
-
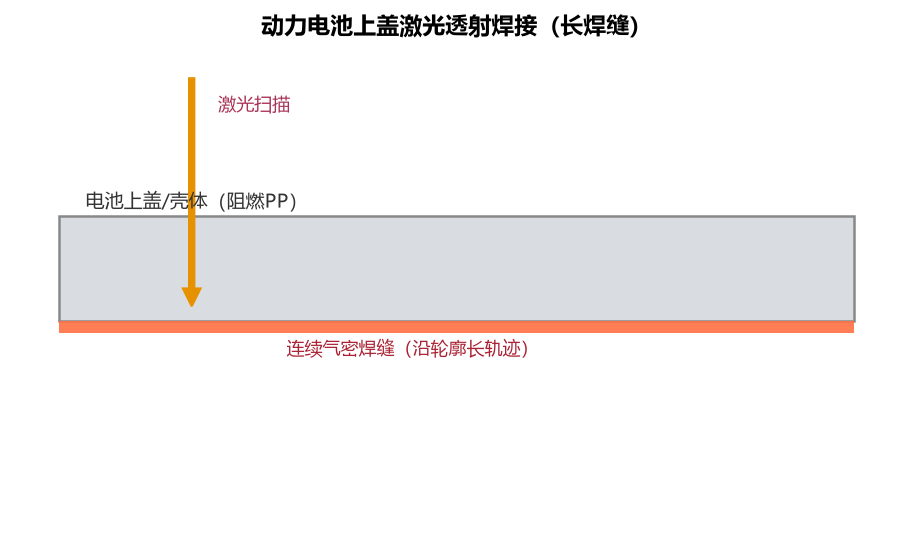
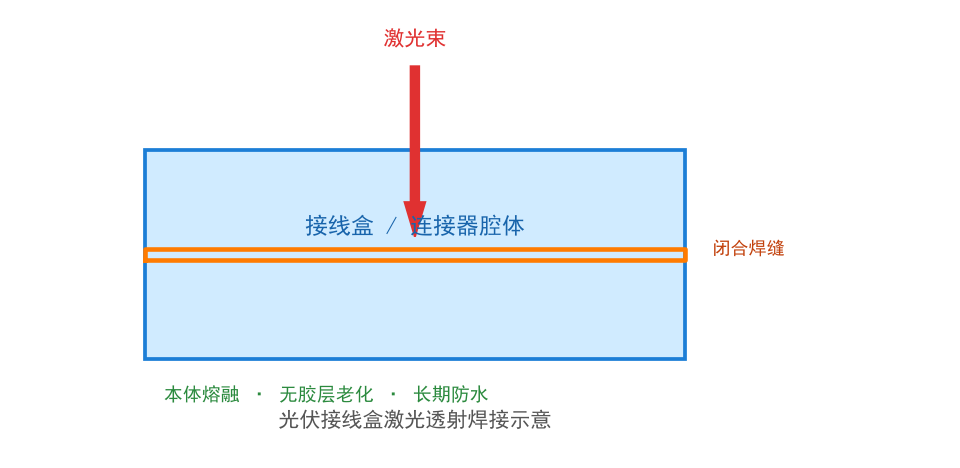
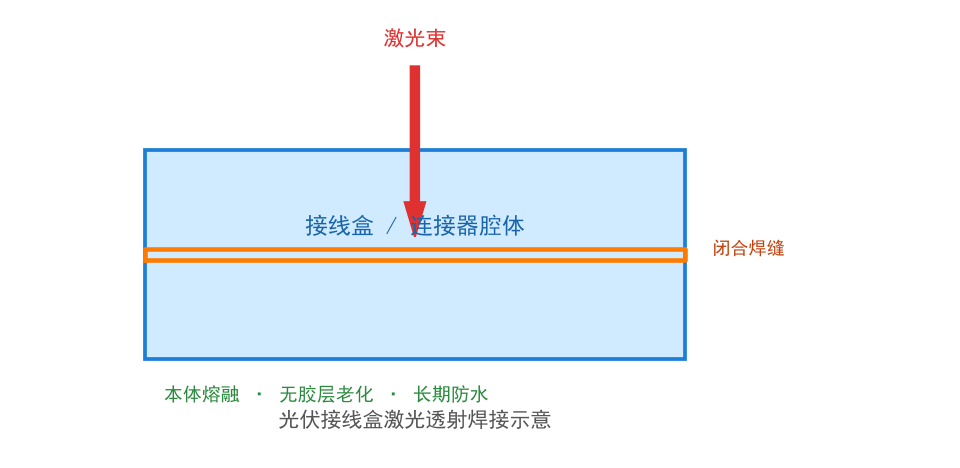
接线盒上下壳封合,实现长期防水密封。
-
连接器与线缆接头的腔体密封。
-
储能模块外壳与端板封接。
-
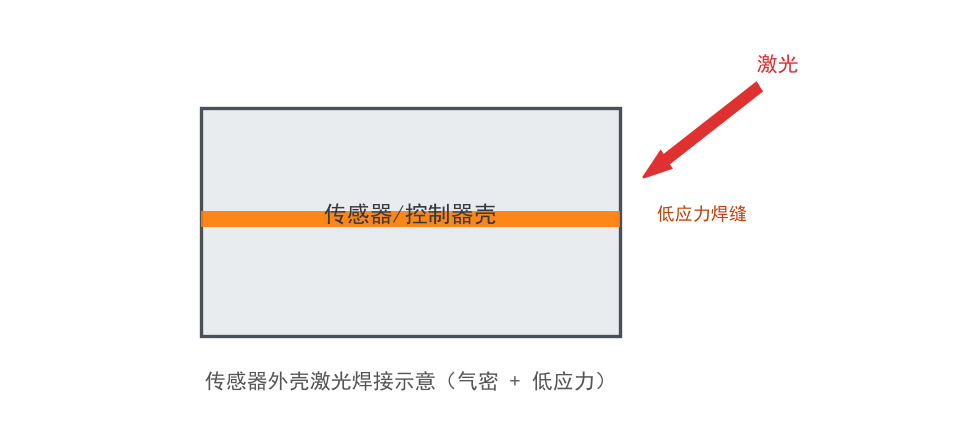
传感器与监测模块壳体的防护性封装。
激光透射焊接形成的是材料本体的界面熔融,不存在胶层老化问题,在高低温循环中焊缝稳定性优于胶粘方案。
四、激光切割与打标
-
背板、绝缘片、密封垫的异形轮廓切割。
-
注塑件去水口与修边。
-
组件序列号、认证标识、批次码的永久打标。
-
金属端子、汇流条与结构件的激光刻字。
五、帝耐整体优势
帝耐激光具备整机集成与工装开发能力,可为光伏储能配套厂提供单机到联线方案;工艺适配 PC、PA、PBT、PP 及玻纤增强料;支持来样打样与户外工况验证建议。
六、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
接线盒壳体
PC/PPO
透射焊
防水密封、无胶
案例 B
连接器腔体
PA66+GF
轮廓焊
密封一致
案例 C
储能模块外壳
PC/ABS
透射焊
无痕、耐候
案例 D
绝缘片裁切
PET/PI
激光切割
边缘平整
案例 E
组件标识
塑料件
激光打标
耐候可追溯
七、典型工艺参数参考
工艺
激光类型
适用壁厚
线速度参考
夹持压力参考
透射焊接
半导体 808/915/940nm
0.5–2.5mm
5–40 mm/s
0.2–0.6 MPa
切割
光纤/CO₂
薄膜与薄壁件
50–500 mm/s
—
打标
光纤/紫外
—
50–300 mm/s
—
刻字
光纤
—
100–500 mm/s
—
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
八、选型与落地建议
-
户外件优先验证高低温循环后的密封保持率。
-
玻纤增强料需评估吸收特性与焊缝均匀性。
-
带电腔体建议配套气密检测工位做闭环管控。
-
标识需长期耐候的,优先激光打标而非油墨印刷。
九、小结
光伏与储能周边塑料件的关键词是"长期密封 + 可追溯"。帝耐激光可在同一工艺体系内完成焊接、切割、打标与刻字,帮助配套厂提升户外服役可靠性。
户外二十五年,耐候这件事没法事后补救
光伏与储能系统的塑料件焊接,面临的服役条件远超普通工业件:户外暴晒、盐雾、湿热以及昼夜温差带来的反复形变,设计寿命动辄二十年以上。这意味着焊缝必须在整个周期内保持密封和强度,而这类问题一旦到现场才发现,返修代价极高。
因此这类工件的验证重点应当放在老化之后,而不是出厂当下。常见的做法是把样件做冷热循环和湿热老化后再测气密与强度,看焊缝位置有没有出现开裂或性能衰减。
材料层面,工程塑料里常加入玻纤或阻燃剂,这些成分会改变透射特性,且不同批次的波动不可忽视。建议把材料牌号、玻纤含量和回料比例写进采购技术要求,并把每一次材料变更当作需要重新验证工艺的事件来管理。
常见问题
Q1:「户外二十五年,耐候这件事没法事后补救」这块,实际要注意什么? 光伏与储能系统的塑料件焊接,面临的服役条件远超普通工业件:户外暴晒、盐雾、湿热以及昼夜温差带来的反复形变,设计寿命动辄二十年以上。这意味着焊缝必须在整个周期内保持密封和强度,而这类问题一旦到现场才发现,返修代价极高。因此这类工件的验证重点应当放在老化之后,而不是出厂当下。常见的做法是把样件做冷热循环和湿热老化后再测气密与强度,看焊缝位置有没有出现开裂或性能衰减。
Q2:光伏与储能周边塑料激光加工整体解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q3:光伏与储能周边塑料激光加工整体解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。