动力电池塑料件激光焊接专题解决方案
 首页
动力电池塑料件激光焊接专题解决方案
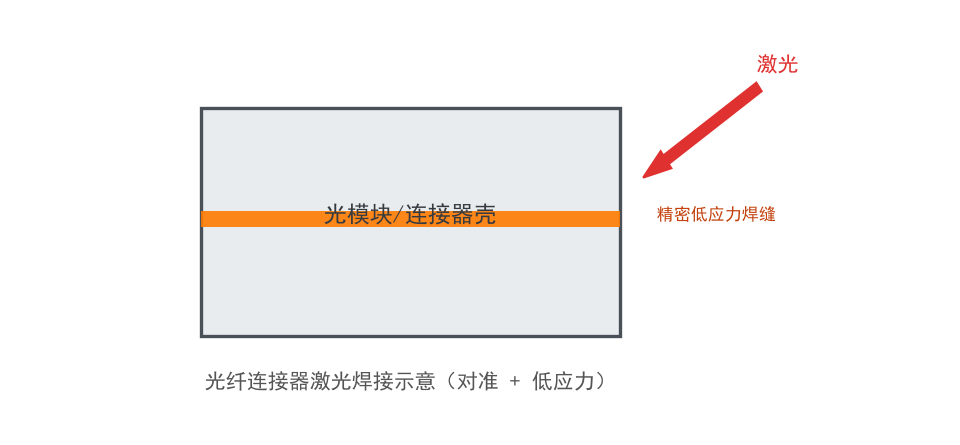
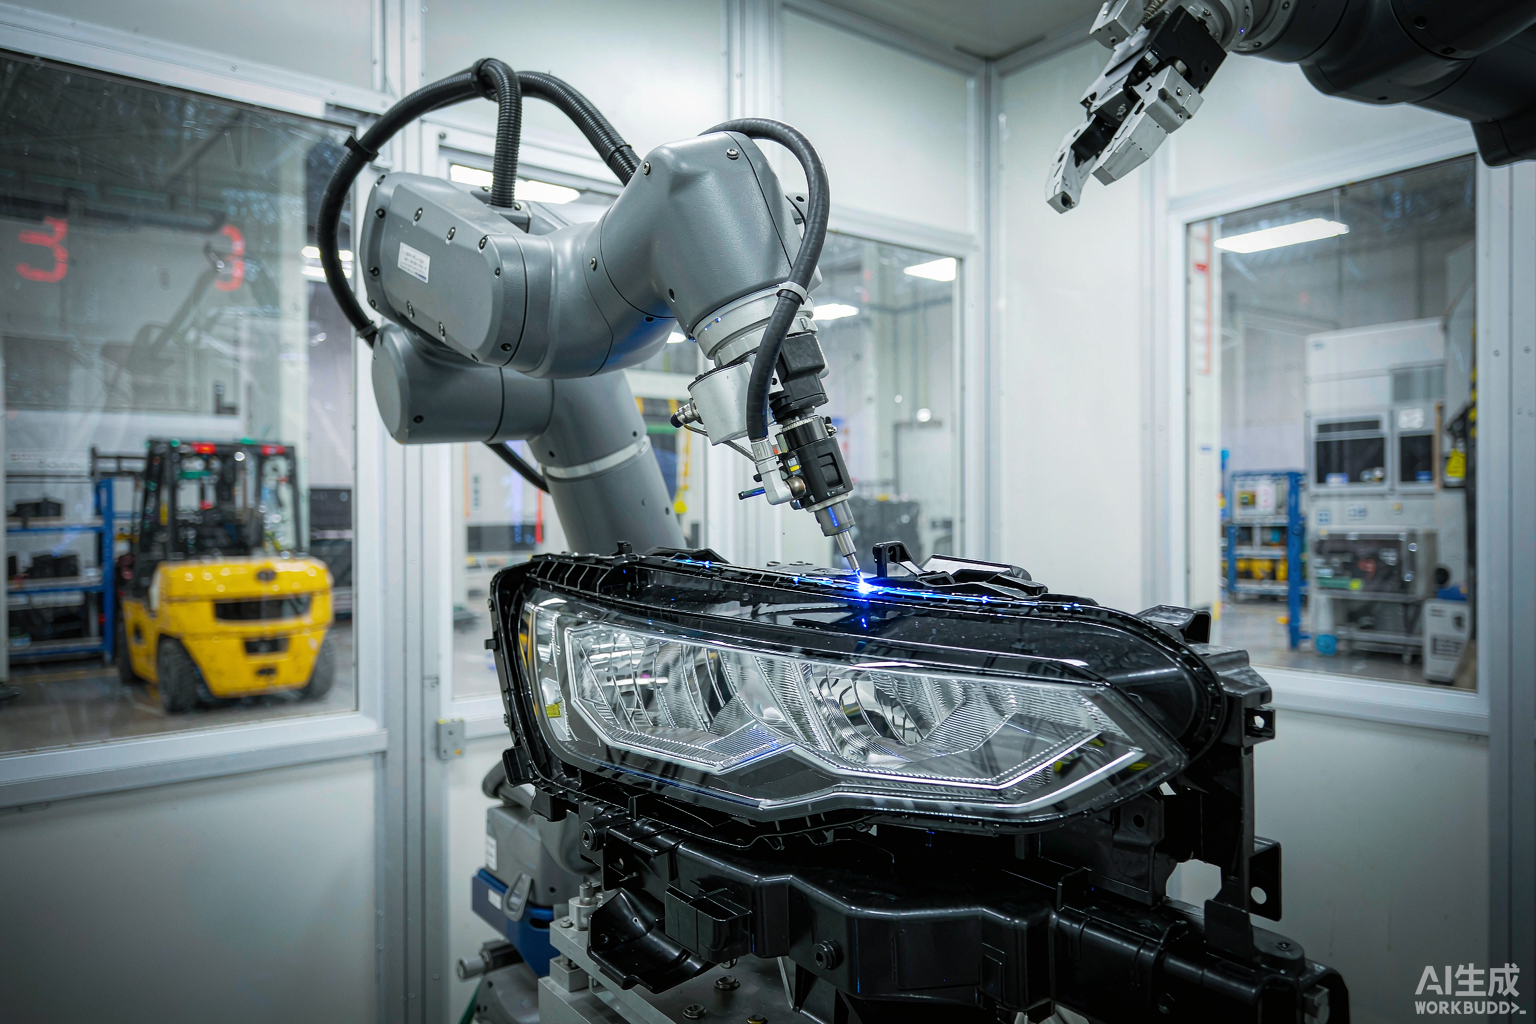
动力电池包是一个"既要密封又要泄压"的矛盾体:正常工况下要防止水汽进入,热失控时要让气体定向排出。这个矛盾决定了电池包的密封件不能简单追求"越密封越好",而要在指定位置做到"该密封的严丝合缝,该泄压的准时开启"。帝耐激光面向电池上盖、模组端板、BMS 壳体与线束支架,提供可控的激光焊接方案。
一、电池包密封的两个方向
部位
要求
失效后果
工艺选择
上盖与壳体
高气密
水汽进入,绝缘下降
全周焊接 + 100% 检漏
模组端板
结构 + 密封
模组松动、电解液泄漏
轮廓焊
BMS 壳体
防护
电路受潮
透射焊
防爆阀周边
定向泄压
泄压压力偏移
焊接需避让或特殊处理
线束过孔
密封过线
渗水
密封圈,不焊
关键认知是:焊接区域不能覆盖防爆阀。防爆阀的开启压力由膜片决定,如果焊接热量让周边材料变形,开启压力就会偏移。
二、上盖长焊缝的均匀性
电池上盖的焊缝长度在几百毫米量级,均匀性是核心难点。
问题
成因
后果
前段过熔
起始温度低,需更高能量
溢料、飞边
后段欠熔
热量累积,材料软化
虚焊、渗漏
中段波动
夹具压力不均
熔深不一致
处理方式有三种:一是分段焊接并逐段调整能量(前段高、后段低);二是准同步焊接,整条焊缝同时熔融;三是提高速度减少热累积,配合更高峰值功率。
第一种方式最常用,因为它不需要特殊设备,只需在程序里分段设参数。
三、阻燃料的焊接特殊性
电池包用 PP、PA 多为阻燃改性料。阻燃剂对焊接有三个影响:
-
吸收率变化:部分阻燃剂(如某些磷系、氮系)会改变材料的光学特性。
-
高温分解:部分阻燃剂在焊接温度下会分解,产生气味与气孔。
-
熔体黏度变化:影响熔融流动与界面结合。
所以阻燃料不能套用普通料的参数,必须单独打样。打样时要观察三点:焊缝有无气孔、有无异味、焊缝强度是否达标。
四、气密检测怎么做才有效
方法
精度
节拍
适用
压差法
中
快
产线全检
氦质谱
高
慢
抽检或高要求件
水浸法
低
慢
小批量
产线常用压差法做 100% 检测,再用氦检做定期抽检校准。这个组合兼顾了节拍与精度。
需要注意的是,气密检测要在焊接后充分冷却再测:热态下材料膨胀,可能掩盖微小渗漏。
五、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
电池上盖与壳体
PP 阻燃料
分段透射焊
全周气密
案例 B
模组端板
PA66+GF30
轮廓焊
强度与密封
案例 C
BMS 壳体
PC/ABS 阻燃
透射焊
防护达标
案例 D
采样线束支架
PA
透射焊
不伤线束
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
项目
参考区间(通用)
说明
半导体激光波长
808/915/940nm
阻燃料需实测
适用壁厚
1.0–3.0 mm
上盖常见 2–3mm
焊接线速度
10–40 mm/s
长焊缝分段
夹持压力
0.3–0.6 MPa
大件均匀施压
气密检测
100% 产线全检
冷却后检测
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、焊接前必查的五项
-
材料是否为阻燃改性:阻燃剂会改变吸收率,必须单独打样。
-
焊缝是否避开防爆阀:热量会让阀周边材料变形,影响开启压力。
-
上下壳是否有止口:无止口的长缝难以保证全周密封。
-
夹具是否均匀施压:大件压力不均会造成局部虚焊。
-
检测是否在冷却后:热态检测会掩盖微小渗漏。
这五项里,第二项是电池包特有的红线,任何情况下都不能让步。
八、产线集成的三个要点
-
焊接后留冷却工位,不要立即检测。
-
检测数据与单件码绑定,形成完整记录。
-
不良品自动剔除并物理隔离,防止混料。
第三点在车规审核中经常被重点检查。
九、常见问题
问:上盖焊缝后端总是虚焊,怎么调?
后端热量累积导致材料软化、压力不足。可在程序里把后段能量降低、速度提高,或增加分段冷却。
问:阻燃料焊接有气味,是材料分解吗?
有可能。降低峰值温度、缩短作用时间,并加强抽风。如果气味持续,需要与材料供应商确认阻燃体系的耐温上限。
问:气密检测合格,装车后却报绝缘故障,为什么?
可能是凝露而非渗漏。电池包内部水汽在温差下凝结,与焊缝无关。解决方向是装配环境控湿与干燥剂管理。
十、小结
动力电池塑料件的焊接,要在"密封"与"泄压"之间找准位置,同时解决长焊缝均匀性与阻燃料适配。帝耐激光可提供从工艺验证到检测集成的支持。
常见问题
Q1:动力电池塑料件激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q2:动力电池塑料件激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q3:动力电池塑料件激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。