加工行业塑料激光加工整体解决方案
 首页
加工行业塑料激光加工整体解决方案
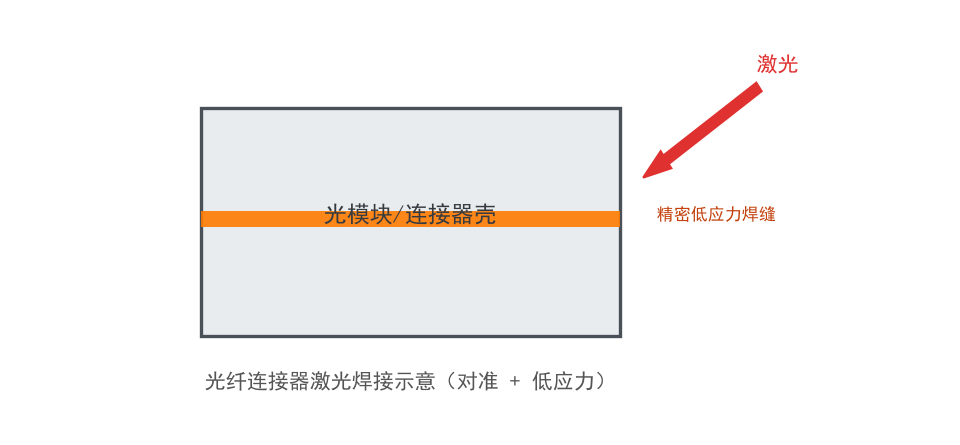
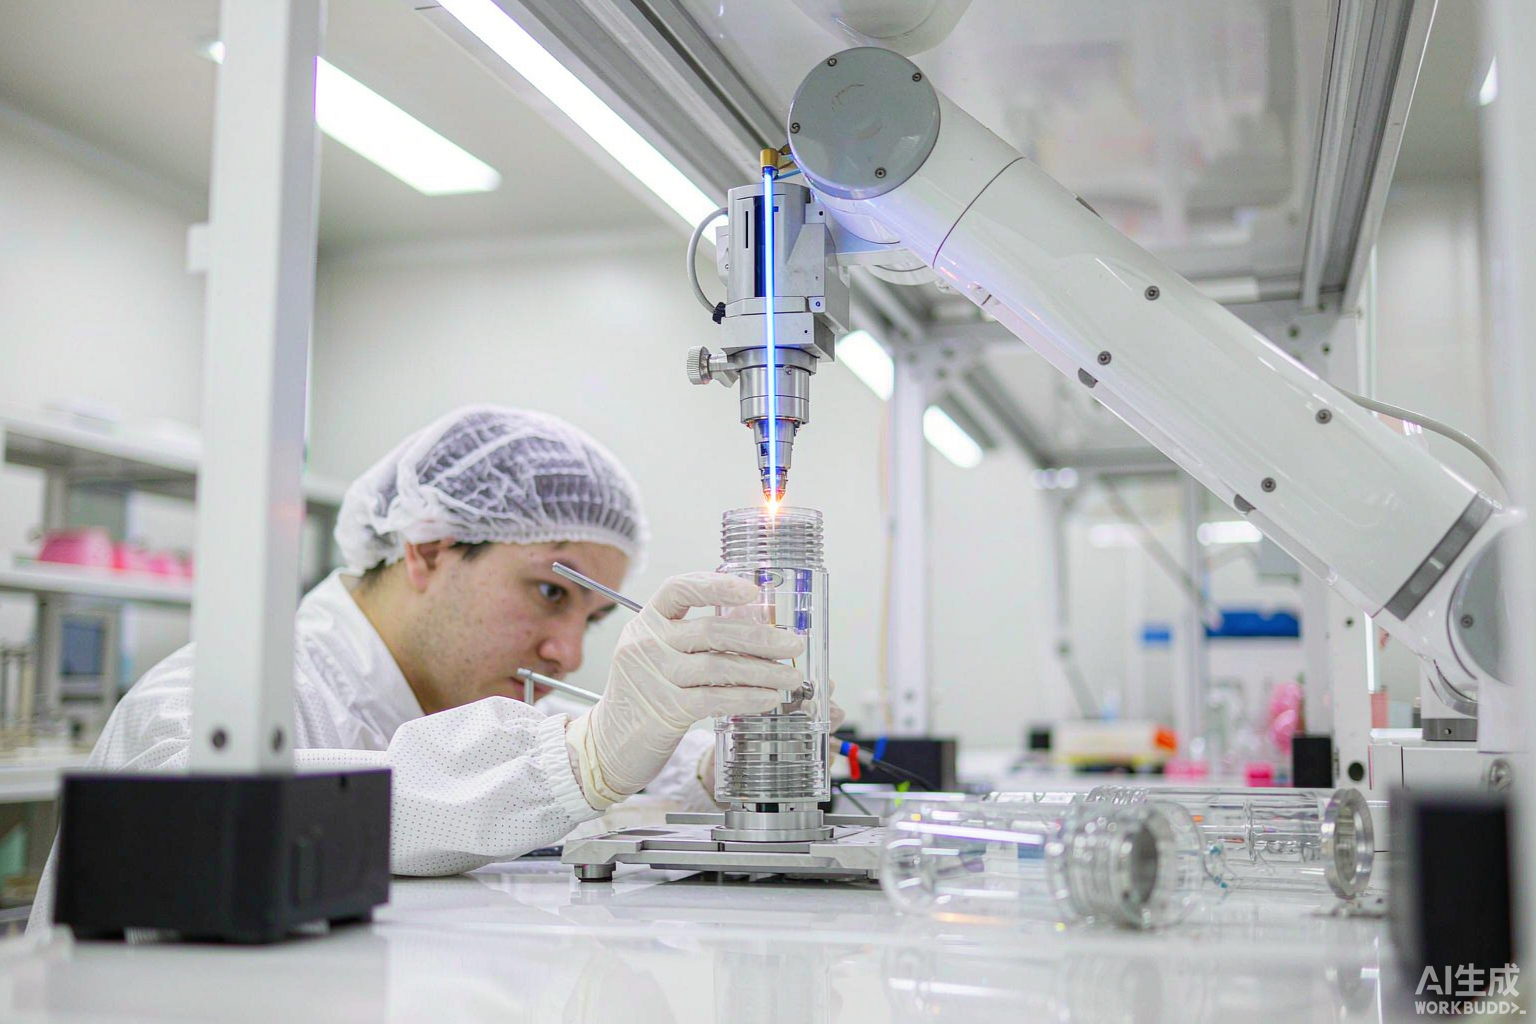
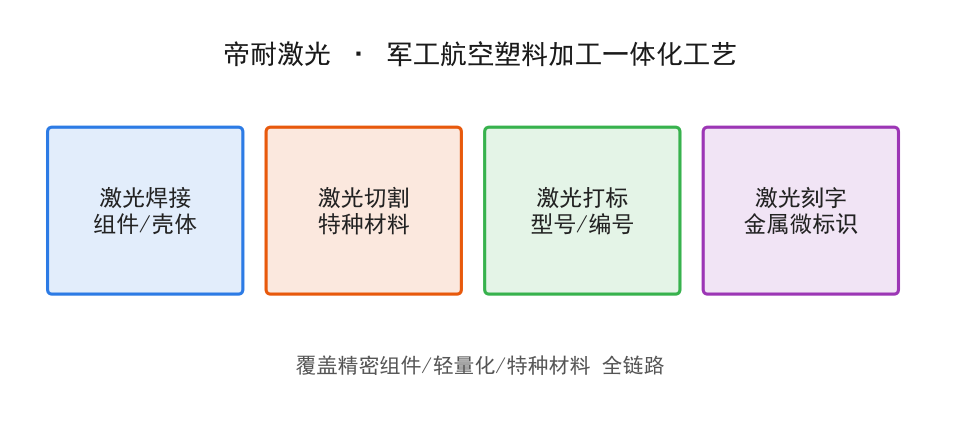
帝耐激光面向注塑加工与配套代工企业,提供以塑料激光焊接、切割、打标、刻字为核心的一体化精密加工方案。代工厂服务于汽车、医疗、3C、家电等多行业,面临多品种、小批量、快换型与一致性要求,激光工艺柔性高、无刀模、无接触,是升级传统连接与裁切的关键路径。
一、加工行业塑料加工的核心诉求
-
多品种快换:SKU 多,刀模与焊头管理成本高。
-
一致性:代工件批量大,良率与一致性敏感。
-
柔性工艺:一种设备适配多种材料与结构。
-
洁净无尘:医疗、食品件不允许污染。
-
可追溯:下游客户要求赋码与过程记录。
二、帝耐一体化工艺总览
工艺
对应典型代工件
解决的核心问题
相对传统工艺优势
塑料激光焊接
各类注塑壳体、支架、组件
气密、无飞边、外观无痕
无接触、柔性换型
水口、修边、薄膜、密封件
去浇口、定长、裁切
无刀模、无毛刺
型号、批次、客户 LOGO
永久标识
无耗材、耐刮擦
激光刻字
金属嵌件、接插件
微小件标识
对比度高
三、激光焊接在代工上的应用
-
为汽车、医疗、3C、家电客户提供壳体与组件焊接。
-
透明+黑色、玻纤料、多种工程塑料适配。
-
异形与薄壁件可焊。
四、激光切割与打标
-
注塑件去水口、修边,替代人工。
-
薄膜、密封件裁切封边。
-
客户 LOGO 与追溯码深色打标。
五、帝耐整体优势
帝耐激光具备整机集成与工装开发能力,可为代工厂提供单机到联线方案;工艺窗口宽,柔性高;支持来样打样,按件给工艺与参数建议。
六、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
客户壳体焊接
PC/ABS
透射焊
气密、无痕
案例 B
注塑件去水口
ABS
切割
一致无毛刺
案例 C
组件追溯码
PA
打标
码耐久
案例 D
金属嵌件刻字
钢
刻字
微字耐久
七、典型工艺参数参考
工艺
激光类型
适用壁厚
线速度参考
夹持压力参考
半导体 808/915/940nm
0.5–3.0mm
5–60 mm/s
0.2–0.8 MPa
切割
光纤/CO₂
薄膜至 3mm
50–500 mm/s
—
打标
光纤/CO₂
—
50–300 mm/s
—
八、选型与落地建议
-
代工厂优先选择柔性高的设备,减少换型成本。
-
洁净件配置除尘工装。
-
参数以帝耐来样打样为准。
九、小结
加工行业对柔性、一致性、洁净的综合要求,使塑料激光加工成为升级传统工艺的关键。帝耐激光可提供覆盖焊接、切割、打标、刻字的整体方案,帮助代工厂提升接单能力与良率。
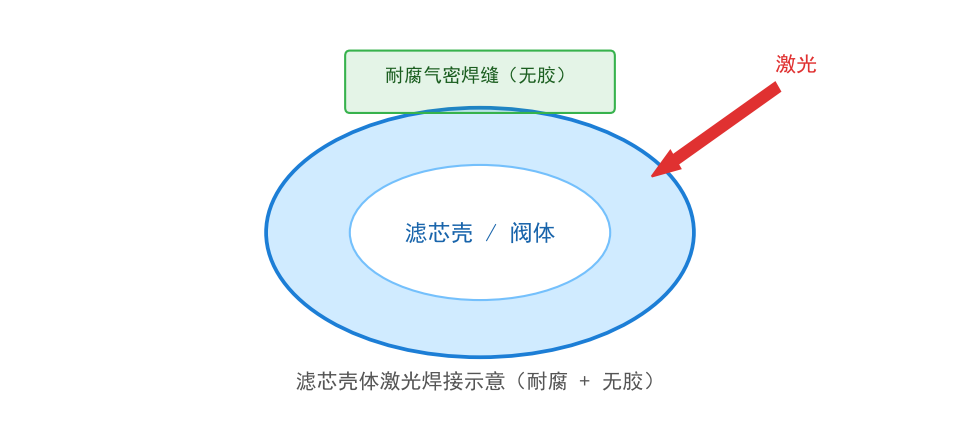
来料杂、换型频繁,设备要看柔性
加工行业的典型处境是:承接的工件来自不同客户,材料牌号不一致,批量忽大忽小,换型非常频繁。这种工况下,决定设备价值的关键往往不是标称参数有多高,而是柔性能不能跟得上。
具体要看三件事。一是参数库是否易于管理,能否按客户、按材料、按工件快速调用并留痕,否则每次换型都靠老师傅现调,良率一定不稳。二是治具的通用性,频繁开专用治具会吃掉大部分利润,能复用压板结构和定位基准的设计会划算得多。三是来料确认流程,客户提供的材料常常没有注明是否加玻纤或回料比例,焊接前应把这一关定成硬性要求。
对外协厂而言,还有一个常被忽略却很实用的点:每一批次的工艺参数和检验结果应当形成可交付的记录。这不仅方便自己复现,也是向客户证明过程受控最有力的方式。
设备的可迁移性同样值得关注。外协厂的设备常常要在不同产品之间来回切换,若换型校准耗时过长,实际稼动率会被明显拉低。采购前最好用自己手里最具代表性的三类工件做一次完整换型演练,把真实耗时测出来。
把每批复现的参数与检验结果留成记录,既方便自己复盘,也是向客户证明过程受控最有力的方式。
常见问题
Q1:「来料杂、换型频繁,设备要看柔性」这块,实际要注意什么? 加工行业的典型处境是:承接的工件来自不同客户,材料牌号不一致,批量忽大忽小,换型非常频繁。这种工况下,决定设备价值的关键往往不是标称参数有多高,而是柔性能不能跟得上。一是参数库是否易于管理,能否按客户、按材料、按工件快速调用并留痕,否则每次换型都靠老师傅现调,良率一定不稳。二是治具的通用性,频繁开专用治具会吃掉大部分利润,能复用压板结构和定位基准的设计会划算得多。
Q2:加工行业塑料激光加工整体解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q3:加工行业塑料激光加工整体解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。