光纤连接器与光模块外壳激光焊接专题解决方案
 首页
光纤连接器与光模块外壳激光焊接专题解决方案
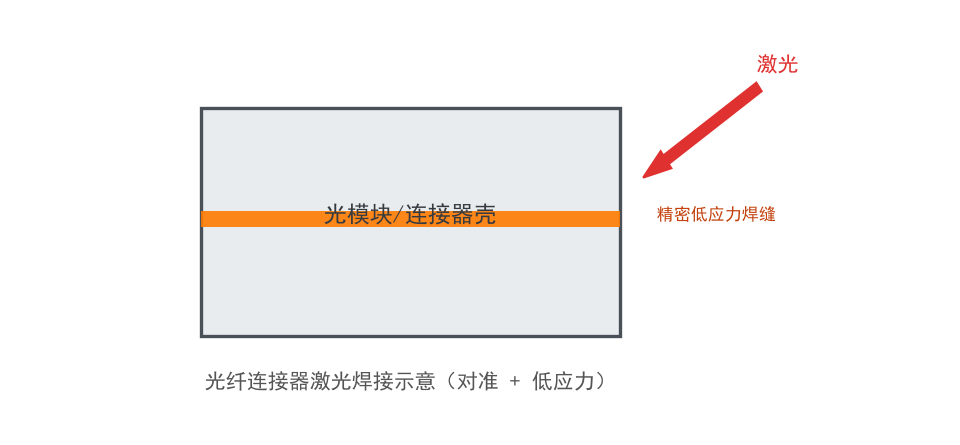
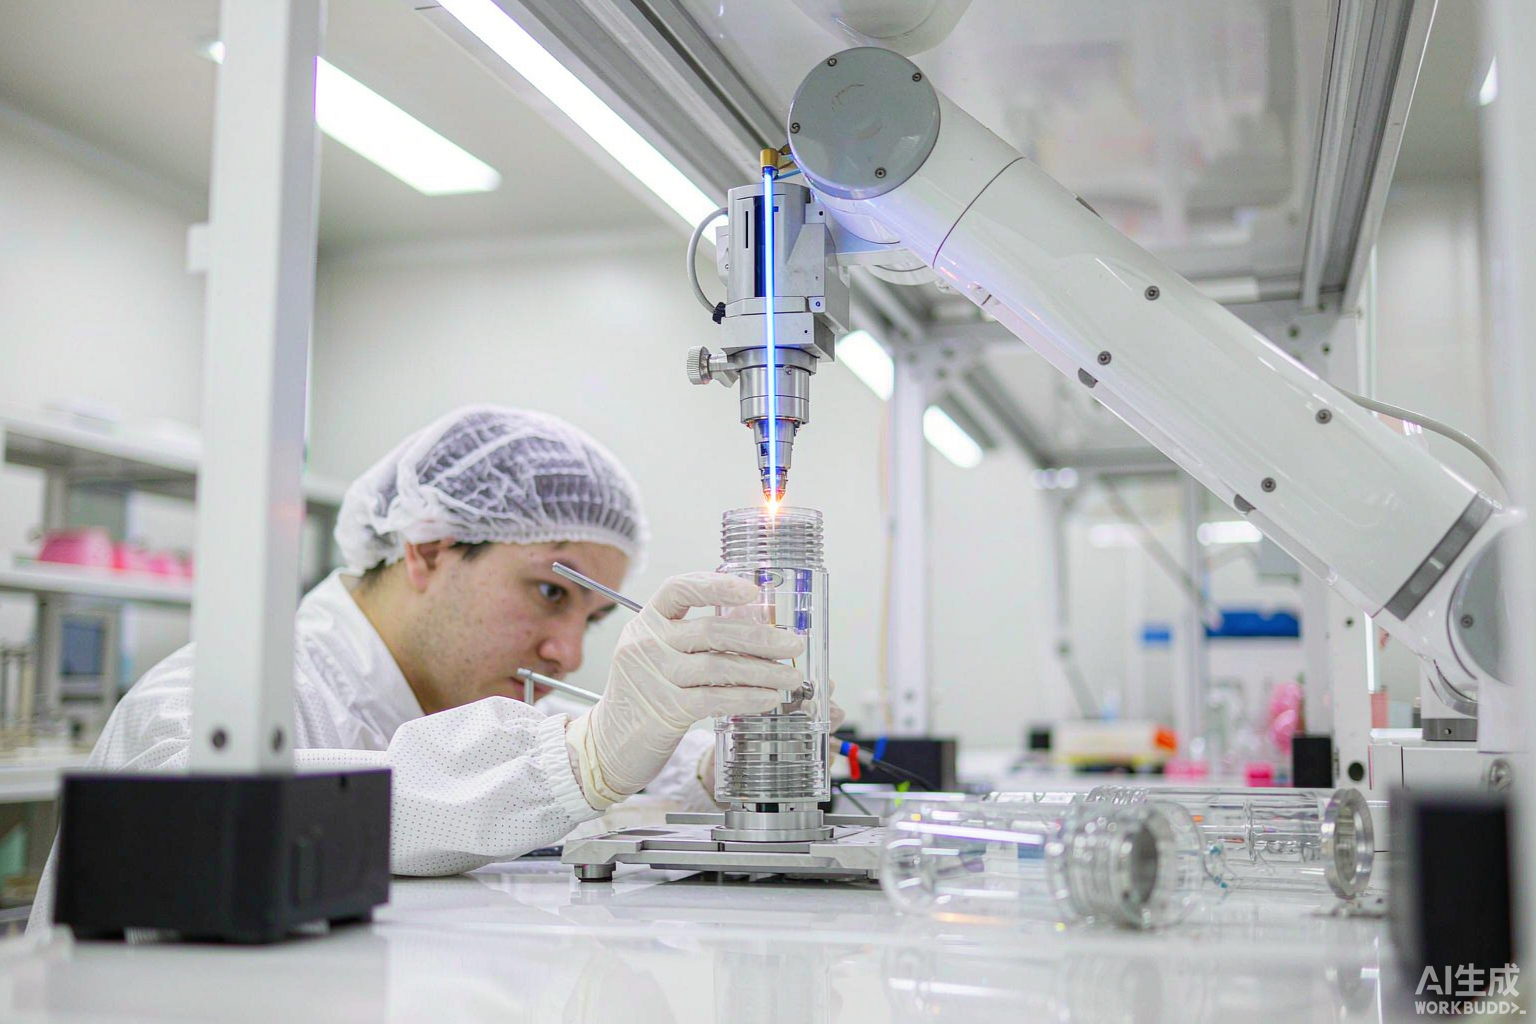
光器件焊接有一条和机械件完全不同的判据:焊接不能改变光路。连接器里两根光纤的对准精度以微米计,外壳受热膨胀哪怕几微米,插损就会明显上升。帝耐激光针对光纤连接器、光模块与分路器外壳,提供低热影响、低应力的透射焊接方案。
一、焊接对光路的三种影响
影响
机理
表现
轴向位移
壳体热膨胀推动插芯
插损上升、回损变化
角度偏移
不均匀收缩导致倾斜
对准偏差、耦合效率下降
胶层受影响
热传导到固定胶
胶软化、位置漂移
这三种影响里,第三种最隐蔽。光纤与插芯通常用 UV 胶或环氧固定,胶的玻璃化转变温度往往不高,焊接热传导过去会让胶变软,冷却后位置已经偏了。
二、连接器结构的焊接部位
部位
功能
可否焊接
说明
外壳与尾套
保护与应力释放
可焊
常见焊缝位置
插芯与壳体
定位
一般不焊
用胶或压配
分路器盒体
封装
可焊
需避光路区
模块外壳
封装
可焊
需避光器件
光纤出口
过线
不焊
用密封胶或胶套
焊接部位的选择原则是:焊"结构件",不焊"定位件"。凡是参与光路定位的部位,尽量用胶接或压配,把焊接限制在外围结构上。
三、材料与透过率的匹配
光器件外壳材料以 PBT、PEI、PC 与金属为主。
-
PBT:常用,透光性一般,需确认上层透过率。
-
PEI(Ultem):琥珀色半透明,透过率对波长敏感,需专门打样。
-
PC:透过率好,但耐温有限。
-
金属壳:不适用透射焊,需用其他方式。
PEI 是其中比较特殊的一类:琥珀色让它对 808nm 与 940nm 的透过率差异明显,选波长时要实测而不是按经验。
四、热影响怎么控制到最小
手段
作用
代价
降低单脉冲能量
减少热扩散
需增加走线次数
提高焊接速度
缩短热作用时间
熔深可能不足
局部散热
把热量导走
夹具复杂度上升
焊缝外移
拉开与光路距离
结构空间要求
分段焊接
避免热量累积
节拍变长
实际项目中,"焊缝外移"往往是最直接也最省成本的方案:把焊缝从光路正上方移到侧面,热传导路径变长,对光路的影响大幅下降。
五、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
连接器尾套
PBT 配对
环形透射焊
插损变化小
案例 B
分路器盒体
PC + 黑 PC
轮廓焊
避光路区
案例 C
光模块外壳
PEI + 黑 PEI
低能量透射焊
胶层不受影响
案例 D
尾纤固定套
PBT
环形焊
抗拉稳定
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
项目
参考区间(通用)
说明
半导体激光波长
808/915/940 nm
PEI 需实测透过率
适用壁厚
0.5–2.0 mm
光器件壳偏薄
焊接线速度
10–50 mm/s
视轨迹
夹持压力
0.15–0.4 MPa
低压防位移
插损变化
按产品要求
建议焊后 100% 测
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、常见问题
问:焊完插损普遍上升 0.2dB,是什么原因?
先查是不是轴向位移。测量焊接前后的插芯端面位置,若发生位移,说明热膨胀推动插芯。改善方向是焊缝外移与降低热输入。
问:PEI 外壳用 940nm 焊不透,换 808nm 可以吗?
方向对,但必须实测。PEI 的琥珀色对短波长吸收更强,透过率下降反而可能更差。建议两个波长都做打样对比。
问:焊接时如何避免影响 UV 胶?
控制热输入、缩短作用时间,并在胶固位置与焊缝之间留出距离。必要时在焊接时对胶区做局部冷却。
八、落地建议
-
只焊结构件,不焊参与光路定位的部位。
-
焊缝尽量外移,拉开与光路和胶层的距离。
-
PEI 等特殊材料必须实测透过率再定波长。
-
焊后 100% 测插损与回损,作为工艺监控指标。
-
夹持压力取低值,避免机械位移。

常见问题
Q1:光纤连接器与光模块外壳激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q2:光纤连接器与光模块外壳激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q3:光纤连接器与光模块外壳激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。