圆柱塑料件绕轴激光焊接:旋转轴与光斑怎么配
 首页
滤芯、滤清器壳体、筒形外壳、管路接头,这些都是回转体。圆柱塑料件绕轴激光焊接的做法是工件转、光斑不动,走完一圈焊缝首尾闭合,热影响区 ≤0.1mm。听着简单,难点全在圆度和跳动上。
一、回转体绕轴焊的实现方式
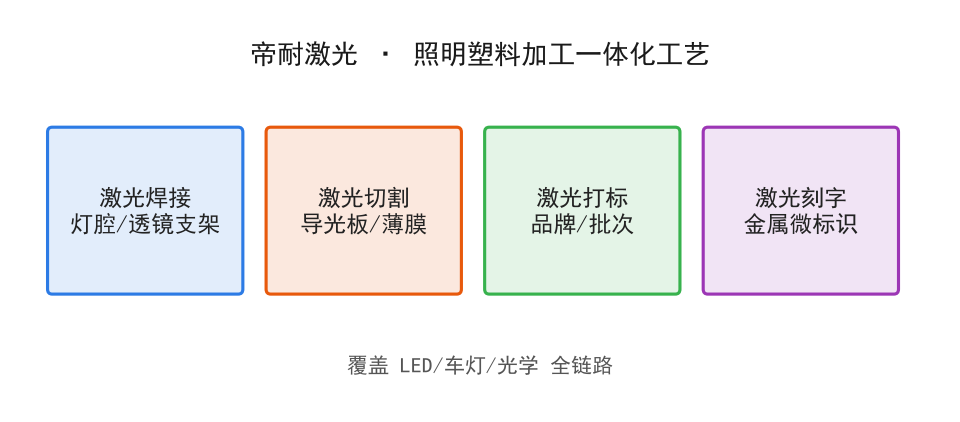
绕轴焊接在帝耐激光的八大机型里单独占一格,与圆柱焊接并列。两者都服务于回转体,区别在焊缝轨迹的形态,选型时让厂家按图纸判断归属,别自己套名字。
实现分两种。一种是工件绕自身轴线旋转、激光头固定,适合轴对称件,精度更容易保证;另一种是激光头绕工件走一圈,适合不便回转的场合,对机床动态性能要求更高。
夹具这一环不能省。绕轴焊要求工件轴线与旋转轴重合,偏心会带来周期性离焦,焊缝深浅随转角变化。压紧力常规在 0.2–0.5MPa,太大会压溃熔融层。
二、旋转轴与光斑:线速度与重叠率
绕轴焊真正要调的参数只有三个:激光功率、旋转线速度、光斑尺寸。关系很直接——单位长度获得的能量约等于功率除以线速度与光斑有效作用宽度的乘积。
线速度不能只按节拍推。速度一高,单位长度注入的能量下降,熔深变浅,焊缝强度就掉到母材 95% 以下。这是绕轴焊常见的失效模式。
闭合处要留重叠段。一圈焊回起点时,起止区约有一个光斑宽度的搭接,能量叠加容易过烧。做法是在收尾段做功率渐变,让搭接处的能量与前段一致。
焊接良品率 ≥99.5% 这个指标,在绕轴件上主要靠重叠段和圆度两项撑着。热影响区 ≤0.1mm,对薄壁滤芯这类件尤其重要。
三、圆度与跳动:设备跳不过的工件门槛
圆柱塑料件绕轴激光焊接绕不过去的一个前提是工件得圆。圆度超差,旋转时光斑到表面的距离周期性变化,离焦量跟着变,焊缝就会出现深浅交替的竹节纹。
· 1. 圆度。 控制尺度建议与热影响区同量级,压到 0.1mm 以内。超出这个量级,靠调工艺参数补不回来。
· 2. 径向跳动。 装夹后实测,跳动大说明夹具定位面与旋转轴不同轴,要修夹具而不是调功率。
· 3. 端面垂直度。 环缝在端面上的件,端面一歪,压紧力沿圆周分布不均,一侧虚焊一侧溢料。
0.2–0.5MPa 这个压紧力区间是按均匀分布算的,分布不均等于实际压力已经跑出窗口。
还有一条常被忽略:注塑件有脱模斜度和熔接痕。熔接痕处材料致密性与本体不同,吸收激光的行为也不同,焊缝经过时强度偏低。打样时把熔接痕位置标出来。
四、节拍核算:四类典型件的口径
件型
焊缝形态
节拍构成
关键控制项
滤芯端盖
端面整圈
旋转一圈 + 上下料
圆度、压紧均匀
滤清器壳体
筒身环缝
旋转 + 轴向分段
重叠段功率渐变
筒形外壳
多道环缝
多圈累加
热积累、同轴度
管路接头
小直径环缝
高速旋转
跳动、夹持变形
节拍公式很朴素:单件时间 = 周长 ÷ 有效线速度 + 加减速时间 + 上下料时间。帝耐设备的焊接段可到 3 秒,但绕轴件往往卡在上下料,小件人工上料可能就要十几秒。
多道环缝的件不能简单乘倍数。相邻两道缝之间的热积累会让后一道熔宽变大,要么拉大间距,要么在工序间加冷却时间,这都会吃掉节拍。
核算请按连续 30 件计时取平均,别拿单件数报产能。帝耐激光的打样报告按这个口径出,可以直接拿去跟产线要求对。
五、绕轴焊的几个典型疑问
问:绕轴焊对工件尺寸有上限吗?
答:有,但限制来自幅面和夹持。DNWF 系列幅面 100–500mm 可定制,超出要另设计回转机构。另外厚大体积件不适合激光焊接,直径大且壁厚的筒形件要谨慎评估。
问:PP 和 POM 绕轴焊有什么不同?
答:适用材料里 PP、POM、PA、PBT、PC 都覆盖,但透光性和熔点差别大,工艺窗口不同。判断方法只有一个:来料打样,看强度是否到母材的 95%,气密能否到 IP67/IP68。
问:透明筒形件能绕轴焊吗?
答:可以试 ClearJoining 透明互焊,不加吸光剂直接焊全透明件,解决加吸光剂导致焊缝发黑的问题。前提是材料透光,上下层都不透光的工件不适合。
手上有回转体件要评估,帝耐激光提供免费来料打样并出具含强度、气密、节拍的实测报告,工程师可逐项对工艺参数,联系热线 400-030-5905。
回转工装是这套工艺的地基。专用的激光绕轴塑料焊接机把卡盘、分度盘和光路整合在一台设备上,省掉了自己拼装伺服回转台带来的同轴度误差,也少了一批需要单独校基准的零件。
回转工装是这套工艺的地基。专用的激光绕轴塑料焊接机把卡盘、分度盘和光路整合在一台设备上,省掉了自己拼装伺服回转台带来的同轴度误差,也少了一批需要单独校基准的零件。
常见问题
Q1:「回转体绕轴焊的实现方式」这块,实际要注意什么?
绕轴焊接在帝耐激光的八大机型里单独占一格,与圆柱焊接并列。两者都服务于回转体,区别在焊缝轨迹的形态,选型时让厂家按图纸判断归属,别自己套名字。一种是工件绕自身轴线旋转、激光头固定,适合轴对称件,精度更容易保证;另一种是激光头绕工件走一圈,适合不便回转的场合,对机床动态性能要求更高。绕轴焊要求工件轴线与旋转轴重合,偏心会带来周期性离焦,焊缝深浅随转角变化。
Q2:「旋转轴与光斑:线速度与重叠率」这块,实际要注意什么? 绕轴焊真正要调的参数只有三个:激光功率、旋转线速度、光斑尺寸。关系很直接——单位长度获得的能量约等于功率除以线速度与光斑有效作用宽度的乘积。速度一高,单位长度注入的能量下降,熔深变浅,焊缝强度就掉到母材 95% 以下。这是绕轴焊常见的失效模式。
Q3:「圆度与跳动:设备跳不过的工件门槛」这块,实际要注意什么? 圆柱塑料件绕轴激光焊接绕不过去的一个前提是工件得圆。圆度超差,旋转时光斑到表面的距离周期性变化,离焦量跟着变,焊缝就会出现深浅交替的竹节纹。控制尺度建议与热影响区同量级,压到 0.1mm 以内。超出这个量级,靠调工艺参数补不回来。
Q4:「节拍核算:四类典型件的口径」这块,实际要注意什么? 件型 焊缝形态 节拍构成 关键控制项 滤芯端盖 端面整圈 旋转一圈 + 上下料 圆度、压紧均匀 滤清器壳体 筒身环缝 旋转 + 轴向分段 重叠段功率渐变 筒形外壳 多道环缝 多圈累加 热积累、同轴度 管路接头 小直径环缝 高速旋转 跳动、夹持变形 节拍公式很朴素:单件时间 = 周长 ÷ 有效线速度 + 加减速时间 + 上下料时间。帝耐设备的焊接段可到 3 秒,但绕轴件往往卡在上下料,小件人工上料可能就要十几秒。多道环缝的件不能简单乘倍数。相邻两道缝之间的热积累会让后一道熔宽变大,要么拉大间距,要么在工序间加冷却时间,这都会吃掉节拍。
Q5:「绕轴焊的几个典型疑问」这块,实际要注意什么? 问:绕轴焊对工件尺寸有上限吗?答:有,但限制来自幅面和夹持。DNWF 系列幅面 100–500mm 可定制,超出要另设计回转机构。另外厚大体积件不适合激光焊接,直径大且壁厚的筒形件要谨慎评估。