培养皿与试剂耗材激光焊接专题解决方案
 首页
培养皿与试剂耗材激光焊接专题解决方案
实验室耗材的焊接,有一条容易被忽视的判据:焊缝不能有"析出物"。细胞培养对痕量物质极其敏感,一个培养皿焊缝渗出的微量助剂,可能让整批细胞的贴壁率下降。这就是为什么耗材行业越来越倾向"不使用胶粘"的原因——激光焊接不添加任何材料,从这个角度天然占优。
一、耗材焊接的四项要求
要求
具体含义
检测方法
无析出
不引入可迁移物质
细胞毒性试验
气密
防止蒸发与污染
失重法、染色渗透
洁净
无颗粒、无内毒素
颗粒计数、内毒素检测
光学
不影响显微观察
透光率、显微成像
四项里,"光学"是培养皿特有的:底面必须平整透明,供显微镜观察。焊缝如果影响了底面平整度,成像就会失真。
二、不同耗材的焊接策略
耗材
材料
焊接位置
关键约束
培养皿
PS
盖与底的边缘(通常不焊)
保通气
多孔板
PS/PP
上盖与板体
孔间不串
试剂瓶
PP/PE
瓶颈与盖
气密
冻存管
PP
管盖螺纹处(不焊)
耐低温
培养袋
多层膜
边缘封合
无菌
多数培养皿其实是"不焊"的:它靠盖与底的间隙实现气体交换。真正需要焊的是多孔板、试剂瓶与培养袋。
三、多孔板的孔间密封
多孔板的焊接难点在"孔间不串":相邻孔之间只有薄薄一道隔墙,焊接热如果穿透,会造成孔间相通。
风险
成因
对策
隔墙熔穿
热输入过大
降低能量、提高速度
板体变形
大面积受热
分段焊、夹具支撑
底面不平
焊接应力
焊缝远离底面
底面平整度对多孔板至关重要:酶标仪通过底部读光,底面一旦变形,读值就会漂移。
四、培养袋与多层膜的封合
膜结构
焊接难点
建议
单层 PE
易焊
常规参数
PE/EVOH 多层
层间熔点不同
需打样定参数
含铝箔层
反射激光
不宜激光焊
含尼龙外层
熔点高
提高功率密度
含铝箔的多层膜不能透射焊接,这是材料决定的,无法通过参数解决。
五、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
多孔板上盖
PS + 黑 PS
轮廓焊
孔间不串
案例 B
试剂瓶封口
PP
环形焊
气密
案例 C
培养袋边缘
PE 多层膜
封合焊
无菌、不渗漏
案例 D
试剂槽
PP
透射焊
无析出
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
项目
参考区间(通用)
说明
PS 多孔板焊接
10–40 mm/s
低能量防熔穿
PP 瓶封口
10–35 mm/s
环形
多层膜封合
20–60 mm/s
视层结构
夹持压力
0.15–0.4 MPa
防变形
底面平整度
按光学要求
需实测
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、验证项目
验证
方法
关注
气密
失重法/染色渗透
无渗漏
细胞毒性
按标准浸提
合格
颗粒
冲洗计数
达标
光学
透光率与成像
不影响观察
灭菌耐受
辐照/环氧乙烷
不开裂
"灭菌耐受"是耗材特有的:很多耗材出厂前要经过辐照灭菌,辐照会让部分塑料变脆,焊缝如果存在应力,灭菌后可能开裂。
八、封合方式的对比与验证取舍
培养耗材的封合有四条路线,无菌可靠性与光学表现是两条不能妥协的底线。
封合方式
无菌可靠性
光学表现
生产效率
主要限制
激光透射焊接
高
焊缝透明,不干扰显微观察
中
需材料配对
超声波焊接
中高
焊线处有压痕
高
长焊缝能量不均
热封膜
中,依赖膜材
膜面有纹理
高
揭膜时易残留
胶粘接
中低
胶线遮挡边缘
低
细胞毒性风险
细胞培养对耗材的要求不止是"不漏",任何可溶出物都可能影响贴壁与增殖,这让胶粘方案在第一轮筛选里就很难通过。
验证取舍建议:
-
有显微观察需求的多孔板,焊缝必须避开孔底光路。
-
需要揭膜操作的,优先热封或设计撕拉结构,而非整体焊接。
-
培养袋这类柔性件,封边宽度要与内压匹配后再定。
-
有细胞毒性测试要求的,材料与工艺变更都要重新验证。
-
灭菌方式(辐照、环氧乙烷)会改变材料性能,要交叉验证。
-
焊后要做完整性检测,微生物挑战比气密更严格。
-
孔间密封是渗漏高发点,抽检应覆盖边孔与角孔。
-
有自动化产线要求的,治具定位精度直接影响焊接一致性。
-
批次留样要覆盖整个货架期,而不只是出厂检验。
封合方式的选择,本质是在"能不能灭菌、会不会析出、看不看得清"这三个问题上同时交卷。
九、常见问题
问:多孔板焊接后孔间串液,怎么排查?
先确认隔墙是否被熔穿。切开截面观察熔深,若熔深超过隔墙厚度的一半,需要降低能量。
问:培养皿需要焊接吗?
多数不需要。培养皿靠盖底间隙通气,焊死反而影响气体交换。需要密封的是试剂瓶与培养袋。
问:焊接后底面不平,影响酶标读值怎么办?
焊缝远离底面,并降低热输入。底面平整度要求高的板,建议焊缝只走侧壁。
十、小结
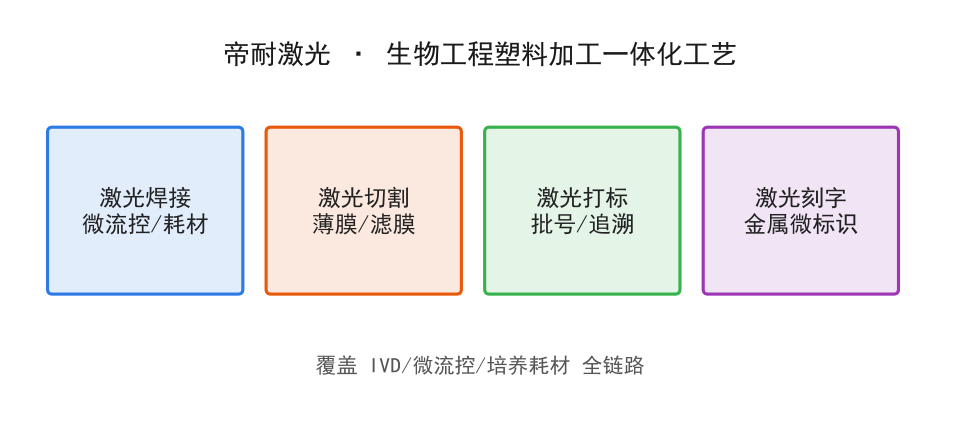
耗材焊接的核心是"不污染 + 不变形"。帝耐激光可提供从材料打样、参数固化到验证方案的支持。
常见问题
Q1:培养皿与试剂耗材激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q2:培养皿与试剂耗材激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q3:培养皿与试剂耗材激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。