打印耗材组件激光焊接专题解决方案
 首页
打印耗材组件激光焊接专题解决方案
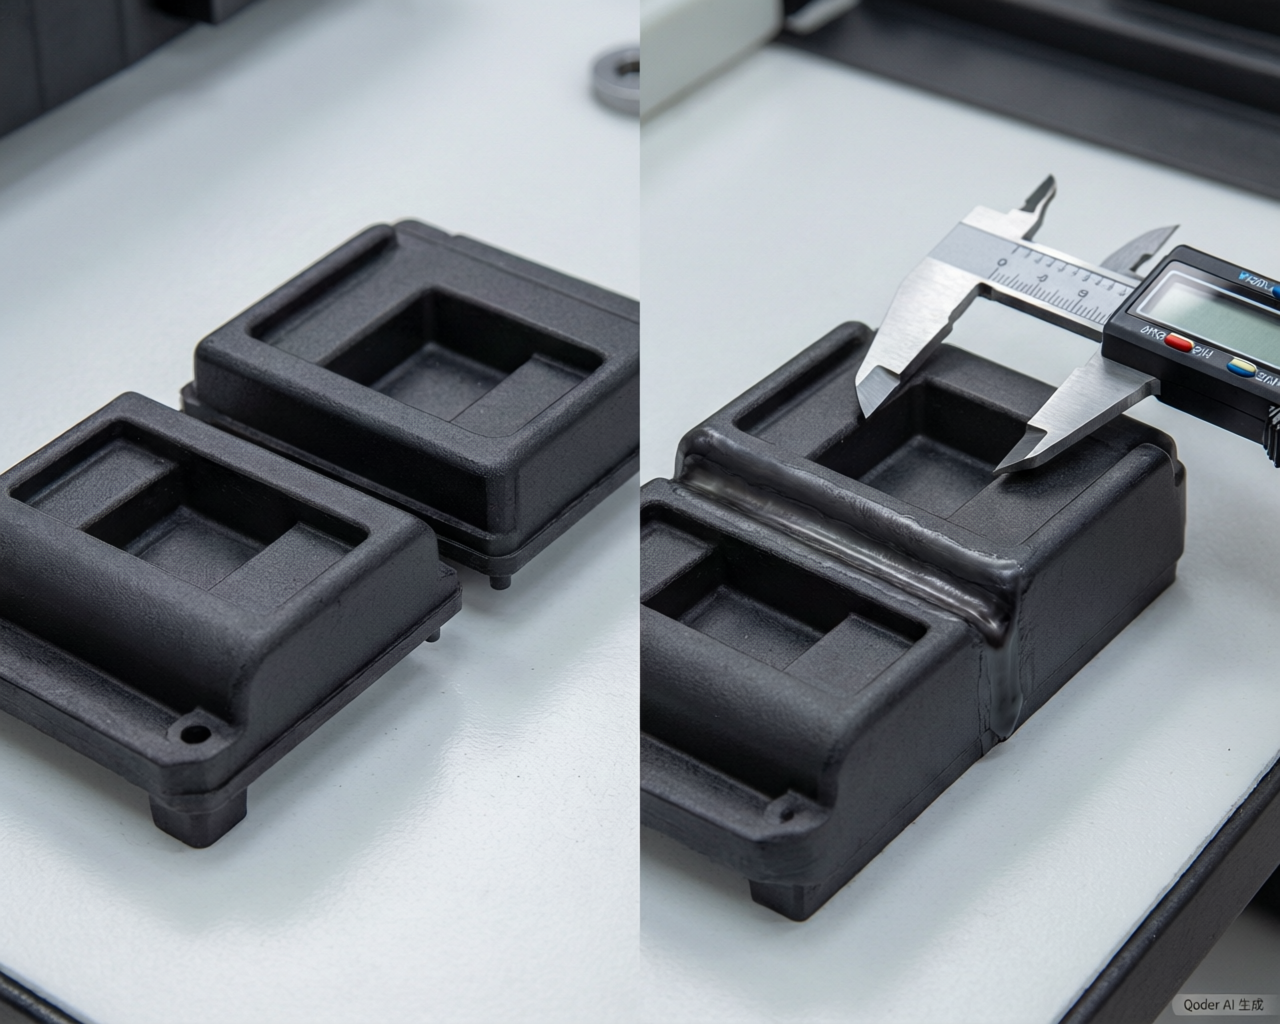
帝耐激光针对打印耗材(硒鼓、粉盒、墨盒)组件的封合需求,提供以塑料激光透射焊接为核心的洁净密封方案。耗材腔体对粉尘、漏粉、密封一致性极为敏感,传统超声波焊接的颗粒脱落与振动应力是主要痛点。
一、打印耗材封合的工艺难点
-
粉尘敏感:焊接产生的塑料颗粒混入碳粉会导致打印黑点、条痕。
-
漏粉风险:粉仓封合线长、形状不规则,局部虚焊即漏粉。
-
材料多样:PS、ABS、PP 及改性料并存,部分料激光透过率差异大。
-
薄壁易变形:腔体壁厚小,热输入过大导致翘曲影响装配。
-
批量节拍:耗材为大批量生产,单件节拍直接决定产能。
二、为什么透射焊接更适合耗材封合
对比项
超声波焊接
胶粘
激光透射焊接
粉尘/颗粒
有,需后清洗
无
无,界面熔融
密封一致性
受振幅衰减影响
受胶量与固化影响
沿轨迹均匀
外观
可能有压痕
可能溢胶
可见面无痕
异形轨迹
受焊头形状限制
受限
任意轨迹
耗材成本
焊头损耗
胶水消耗
无耗材
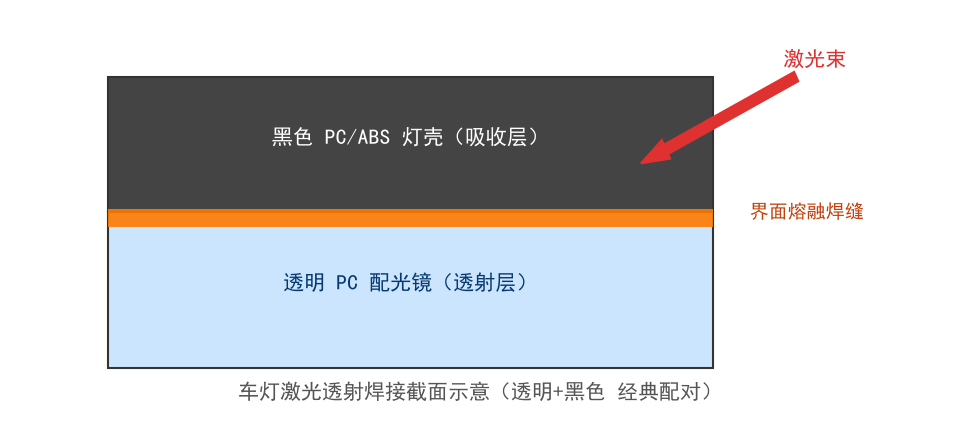
激光透射焊接采用"上层透光、下层吸光"的界面熔融方式,能量集中在贴合面,表面不熔融、不产生飞边碎屑,从机理上避免了粉尘来源。
三、帝耐耗材焊接方案构成
-
透射焊接光路与扫描系统,支持长直线与异形闭合轨迹。
-
专用仿形夹具,保证薄壁腔体均匀受压、不变形。
-
焊缝轨迹示教与工艺配方管理,换型时直接调用参数。
-
可扩展气密检测工位,实现焊接后在线检漏。
四、典型应用案例(示例)
案例
工件
材料
工艺要点
效果方向
案例 A
粉仓上下壳封合
PS/ABS
沿腔体轮廓闭合轨迹
无粉尘、防漏粉
案例 B
废粉仓密封
ABS
分段焊接 + 压力均匀
密封一致
案例 C
墨盒腔体封接
PP 改性
低温透射、控制熔深
不堵透气结构
案例 D
耗材端盖装配
ABS/PC
环形轨迹焊接
无痕、无溢胶
五、典型工艺参数参考
工艺
激光类型
适用壁厚
线速度参考
夹持压力参考
透射焊接
半导体 808/915/940nm
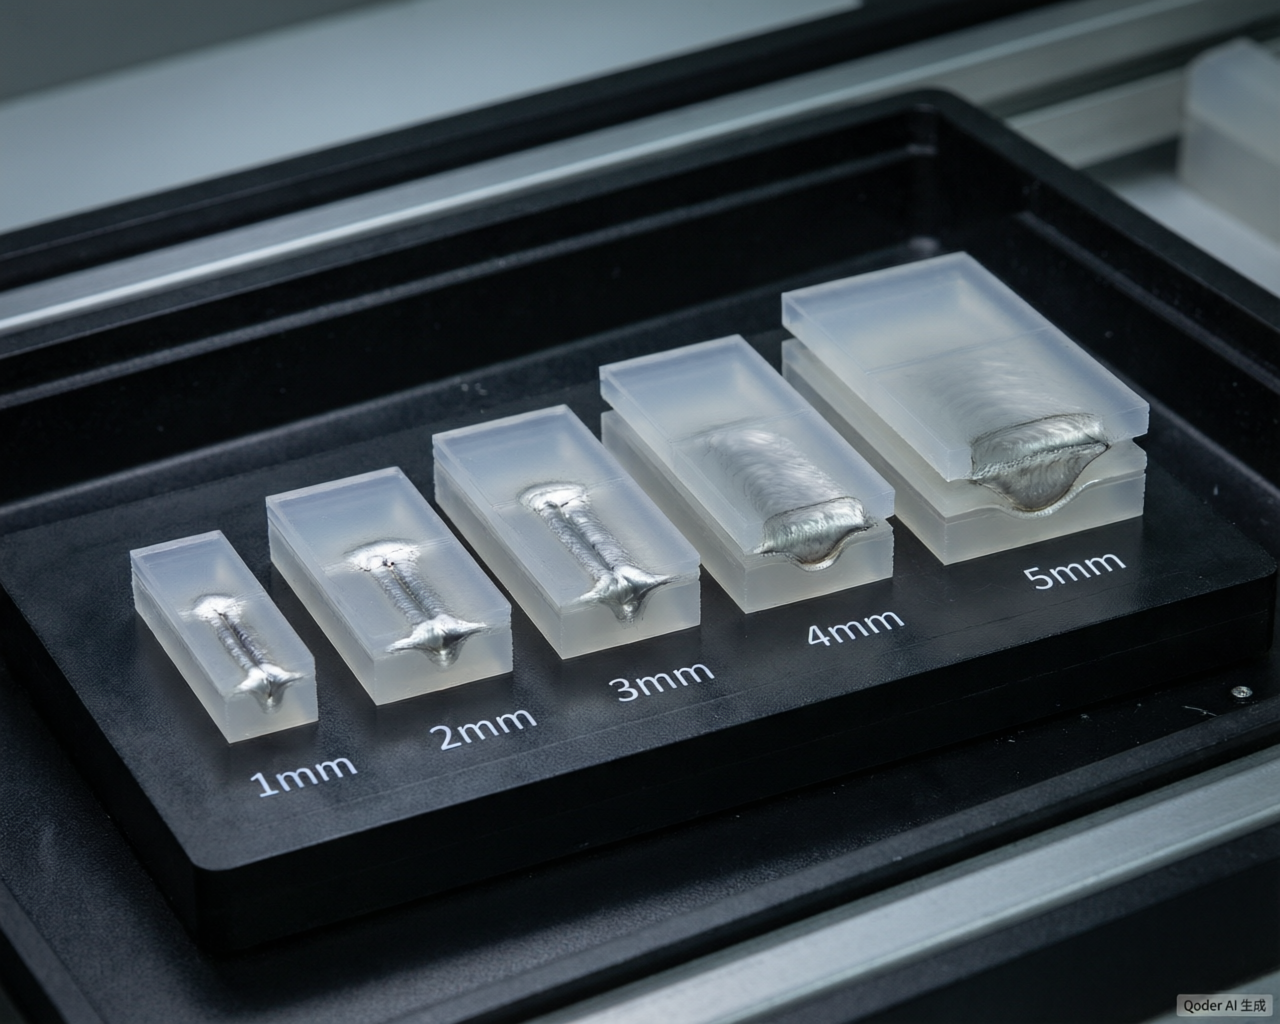
0.5–2.0mm
10–60 mm/s
0.2–0.5 MPa
打标(批次)
光纤/CO₂
—
50–300 mm/s
—
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
六、落地建议
-
先做材料透光/吸收匹配评估,再定光斑与轨迹。
-
薄壁件优先小热输入多道次,控制翘曲。
-
长焊缝建议分段并均匀施压,避免端部虚焊。
-
建议配套气密或负压检漏工位做闭环质量管控。
七、小结
打印耗材的封合本质上是一场"粉尘与密封"的博弈。激光透射焊接从机理上消除粉尘来源,同时实现长异形轨迹的一致密封,是耗材组件封合的优选工艺。
碳黑含量高的料,透射焊可能根本不成立
硒鼓、墨盒、粉盒这类打印耗材组件,材料多为 PS、ABS 和 PP,但和普通结构件最大的区别在于配方里常常有意加入碳黑或深色母——这也是判断能不能用透射焊的第一道关口。碳黑对激光的吸收极强,如果上下两层都含有高比例碳黑,上层根本无法把能量透射下去,这时候再怎么调参数都没意义,必须从材料配方或焊接方式上重新想办法。
第二个麻烦是粉尘。耗材组件内部要装碳粉,装配环境和工件表面的残留粉体会直接影响焊缝质量,焊接前应有清洁工序,不能指望简单处理。第三个是密封要求:漏粉是终端用户最容易察觉的失效,粉仓类焊缝应做相应的密封验证。
由于成品单价不高、走量极大,设备选型时建议把节拍和换型便捷性放在功率指标前面评估——同一台机器往往要兼容多个型号,治具切换是否快速,直接决定实际产能。
此外耗材组件的焊接面常被设计得很窄,留给夹持的余地不大,治具最好在设计阶段就介入评审,避免等到模具开完才发现没有足够的操作空间,那时再改模具的成本就高了。
常见问题
Q1:「碳黑含量高的料,透射焊可能根本不成立」这块,实际要注意什么? 硒鼓、墨盒、粉盒这类打印耗材组件,材料多为 PS、ABS 和 PP,但和普通结构件最大的区别在于配方里常常有意加入碳黑或深色母——这也是判断能不能用透射焊的第一道关口。碳黑对激光的吸收极强,如果上下两层都含有高比例碳黑,上层根本无法把能量透射下去,这时候再怎么调参数都没意义,必须从材料配方或焊接方式上重新想办法。耗材组件内部要装碳粉,装配环境和工件表面的残留粉体会直接影响焊缝质量,焊接前应有清洁工序,不能指望简单处理。第三个是密封要求:漏粉是终端用户最容易察觉的失效,粉仓类焊缝应做相应的密封验证。
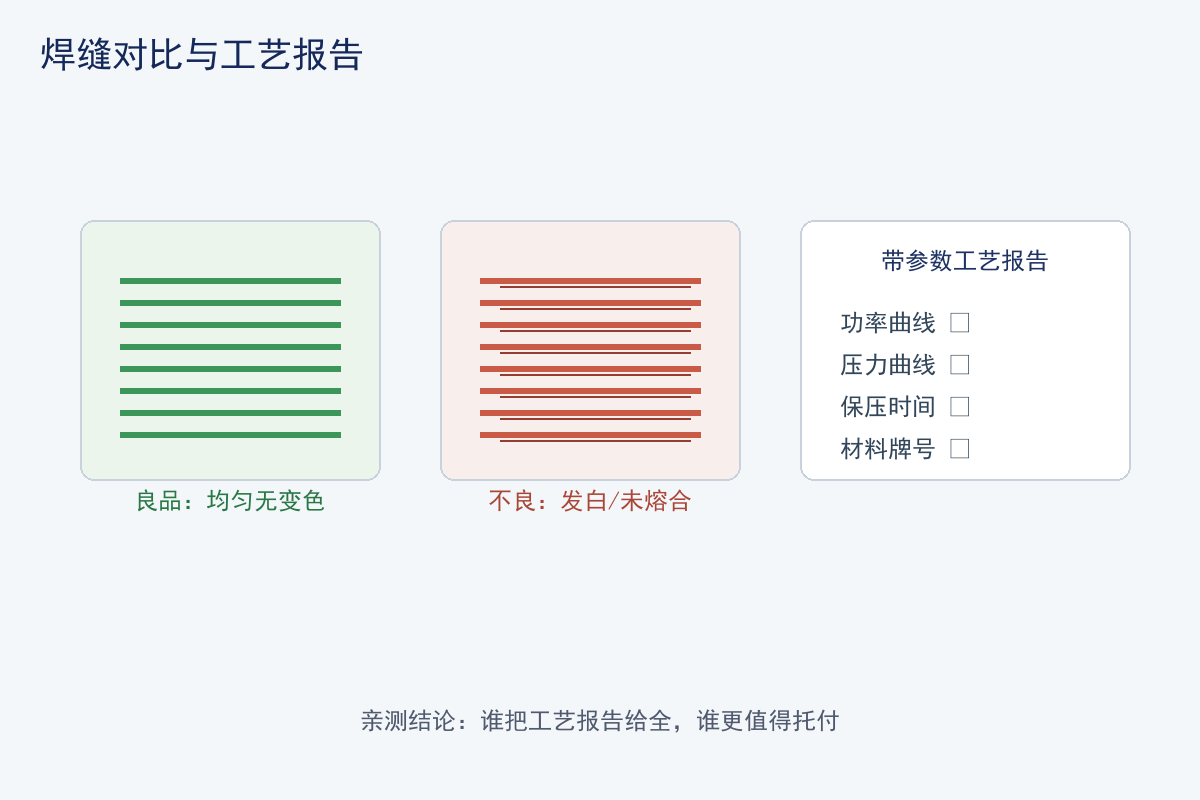
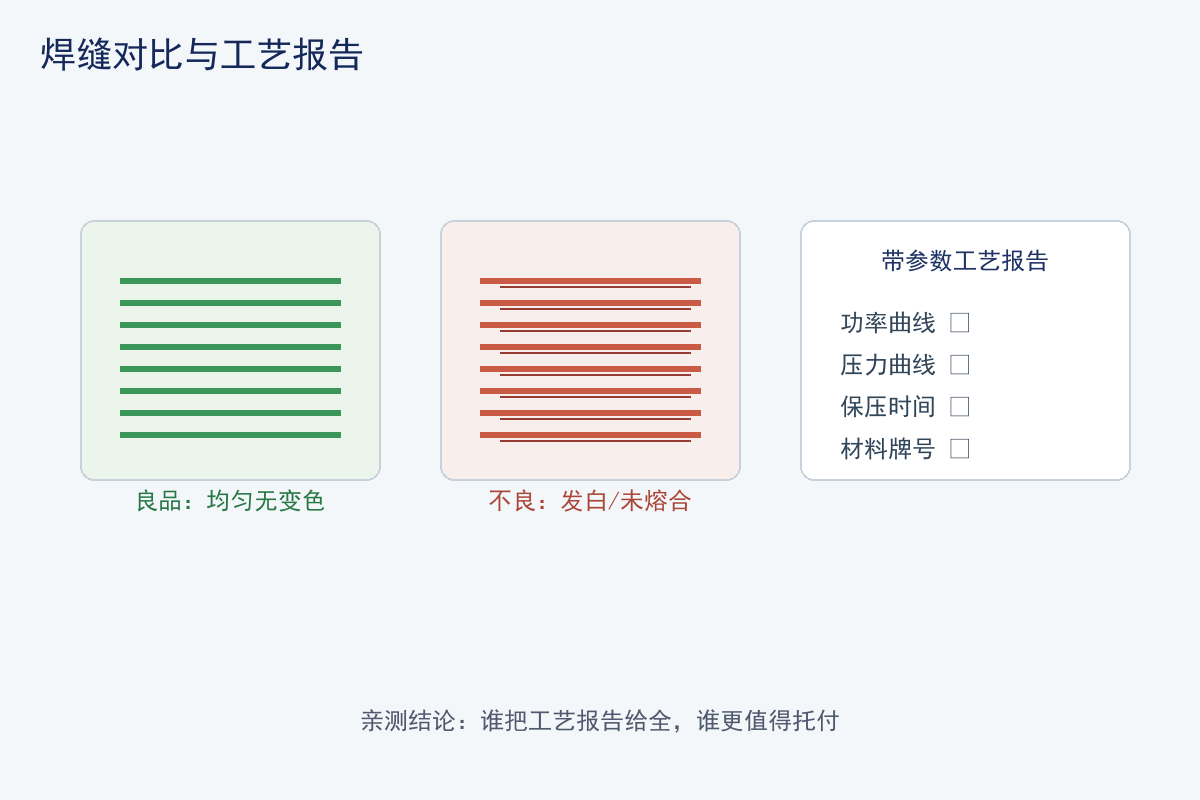
Q2:打印耗材组件激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q3:打印耗材组件激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。