摄像头模组与微型传感器激光焊接专题解决方案
 首页
摄像头模组与微型传感器激光焊接专题解决方案
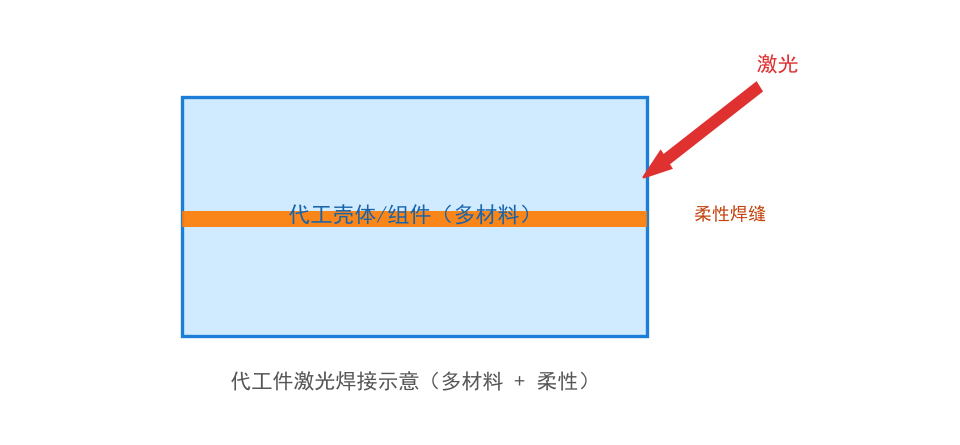
摄像头模组的焊接,容错率极低。模组里有镜头、滤光片、图像传感器、对焦马达,任何一个件被热影响或污染,整颗模组就报废。而一颗模组的价值,往往是外壳的上百倍。所以这个场景的焊接,第一原则不是"焊得牢",而是"别伤到里面"。帝耐激光面向模组支架、滤光片压环与微型传感器外壳,提供低热输入的透射焊接方案。
一、模组里的三种"怕"
敏感对象
怕什么
后果
图像传感器
温升、颗粒
坏点、暗电流上升
滤光片
热应力、污染
成像偏色、雾化
对焦马达
颗粒、形变
卡滞、对焦失效
这三者对温度的耐受上限都不高。焊接热量如果传到传感器,即使当场测试正常,长期也可能出现暗电流漂移。
二、低热输入怎么实现
手段
原理
效果
界面吸收
能量集中在下层表面极薄层
热影响区小
短脉冲
作用时间短,热扩散少
峰值能量高、平均能量低
焊缝外移
拉开与敏感件距离
传导路径长
分段焊接
避免热量累积
单点温升低
局部散热
夹具导热
快速带走热量
实际项目中,"界面吸收 + 短脉冲"是基础,"焊缝外移"是保险。两者结合,多数模组场景可以做到温度可控。
三、颗粒控制:比温度更难的题
模组对颗粒的要求通常在几十微米级。焊接产生的颗粒来源有三:
-
材料气化后凝华形成的微粒。
-
夹具摩擦产生的碎屑。
-
环境带入的粉尘。
对应措施:
-
参数控制在"熔融但不气化",避免材料过度气化。
-
夹具与工件接触面用耐磨、不掉屑的材料。
-
焊接工位放在洁净环境或局部洁净罩内。
第一条最关键。焊接时如果能看到轻微烟雾,说明已经有材料气化,颗粒风险就存在了。
四、模组支架的结构特点与焊接位置
结构
功能
是否可焊
说明
支架与底座
承载镜头
可焊
常见焊缝位置
滤光片压环
固定滤光片
可焊
需低压、均匀
马达外壳
保护马达
可焊
远离动子
屏蔽罩
EMI 屏蔽
一般不焊
金属件
连接器座
电气连接
不焊
焊锡工艺
滤光片压环是最精细的一类:压环面积小、壁薄,压力稍大就会压裂滤光片。这类件通常需要带压力反馈的夹具,把压力控制在很小范围内。
五、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
模组支架与底座
PC + 黑 PC
轮廓透射焊
无形变、无颗粒
案例 B
滤光片压环
PPS + 黑 PPS
低压力环形焊
滤光片不裂
案例 C
传感器外壳
PBT 配对
透射焊
温升可控
案例 D
马达外壳封合
LCP
分段焊
动子不受影响
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
项目
参考区间(通用)
说明
半导体激光波长
808/915/940 nm
按材料吸收选
适用壁厚
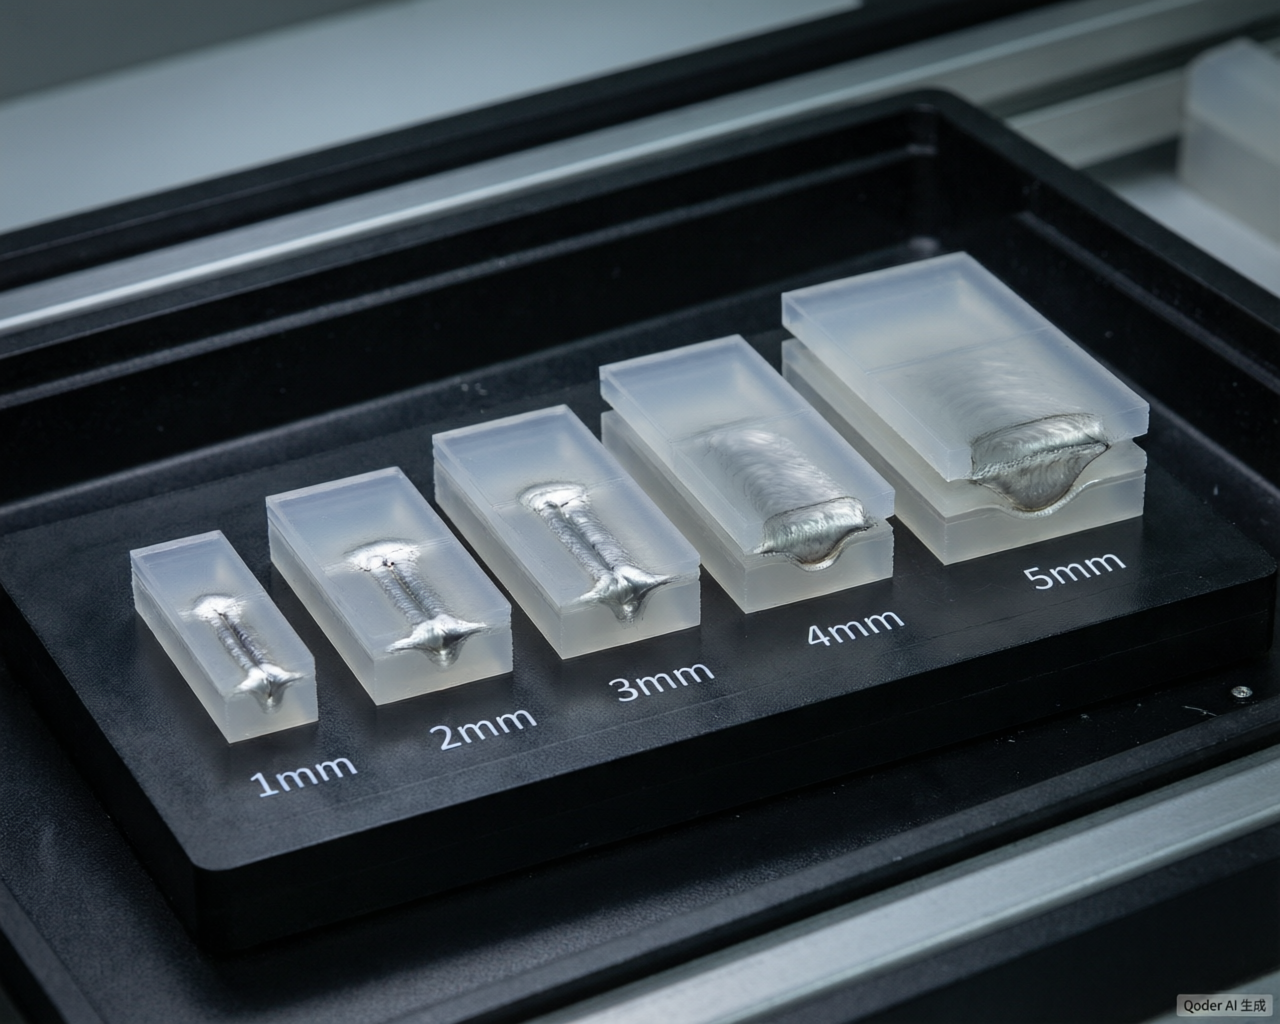
0.4–1.5 mm
模组件偏薄
焊接线速度
10–40 mm/s
小件低速保均匀
夹持压力
0.1–0.3 MPa
压环件取下限
焊后温升
越低越好
建议实测
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、验证怎么做
验证项
方法
关注点
成像
拍测试卡对比
有无偏色、雾化
暗电流
通电测试
是否上升
颗粒
拆检或冲洗计数
是否超限
气密
压差法
模组是否需密封
跌落
整机跌落
焊缝是否开裂
"成像对比"是最直观的一项:焊接前后各拍一张标准测试卡,用同一套判据评估,能快速发现热损伤。
八、常见问题
问:焊接后模组成像有轻微雾化,是什么原因?
常见原因是滤光片受热或表面附着凝华物。先确认滤光片表面是否有颗粒,再评估焊接温升是否过高。
问:压环焊接时滤光片裂了,怎么避免?
压力过大是最常见原因。改用带压力反馈的夹具,把压力降到刚好贴合;同时确认压环与滤光片之间是否有缓冲结构。
问:模组焊接必须在洁净车间吗?
建议至少局部洁净。模组对颗粒极敏感,普通车间环境的粉尘水平往往不满足要求。
九、小结
摄像头模组焊接的难点在"不伤害"。帝耐激光可提供低热输入工艺、压力可控夹具与洁净工位的组合方案,帮助模组厂在密封与成像质量之间取得平衡。
常见问题
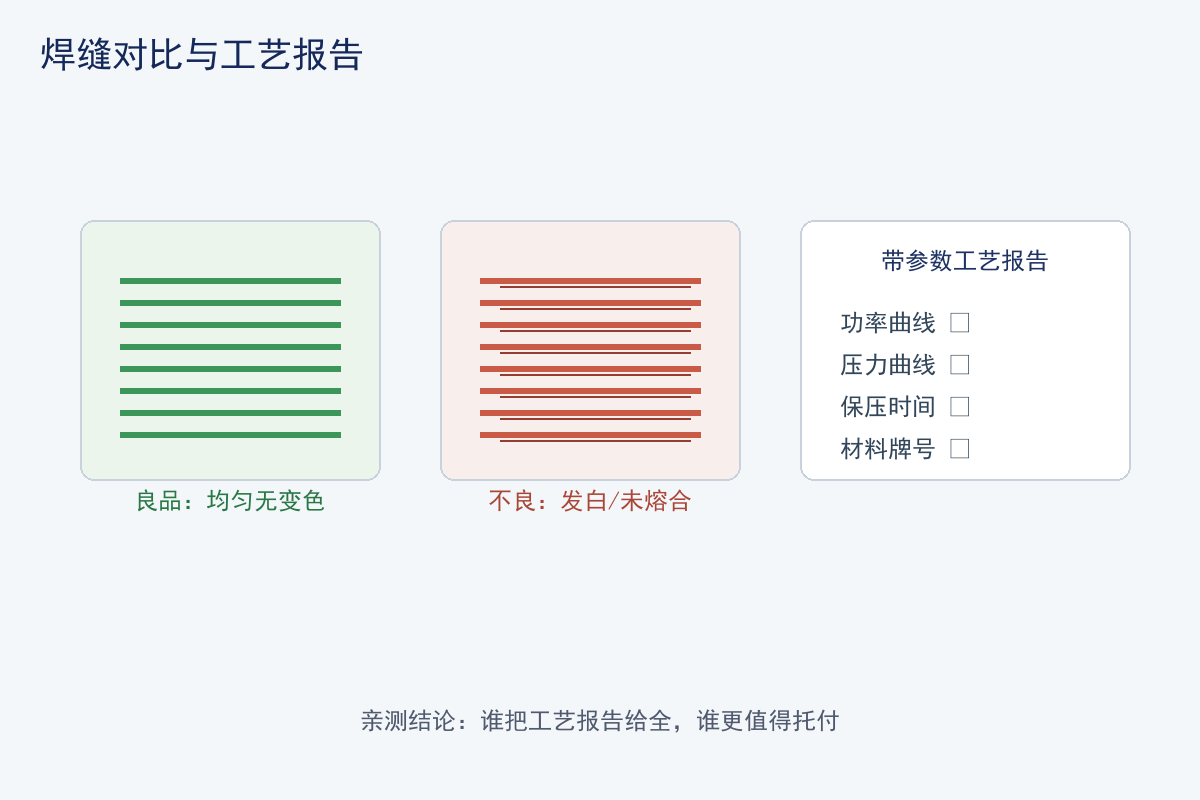
Q1:摄像头模组与微型传感器激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q2:摄像头模组与微型传感器激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q3:摄像头模组与微型传感器激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。