文具与办公设备塑料激光加工整体解决方案
 首页
文具与办公设备塑料激光加工整体解决方案
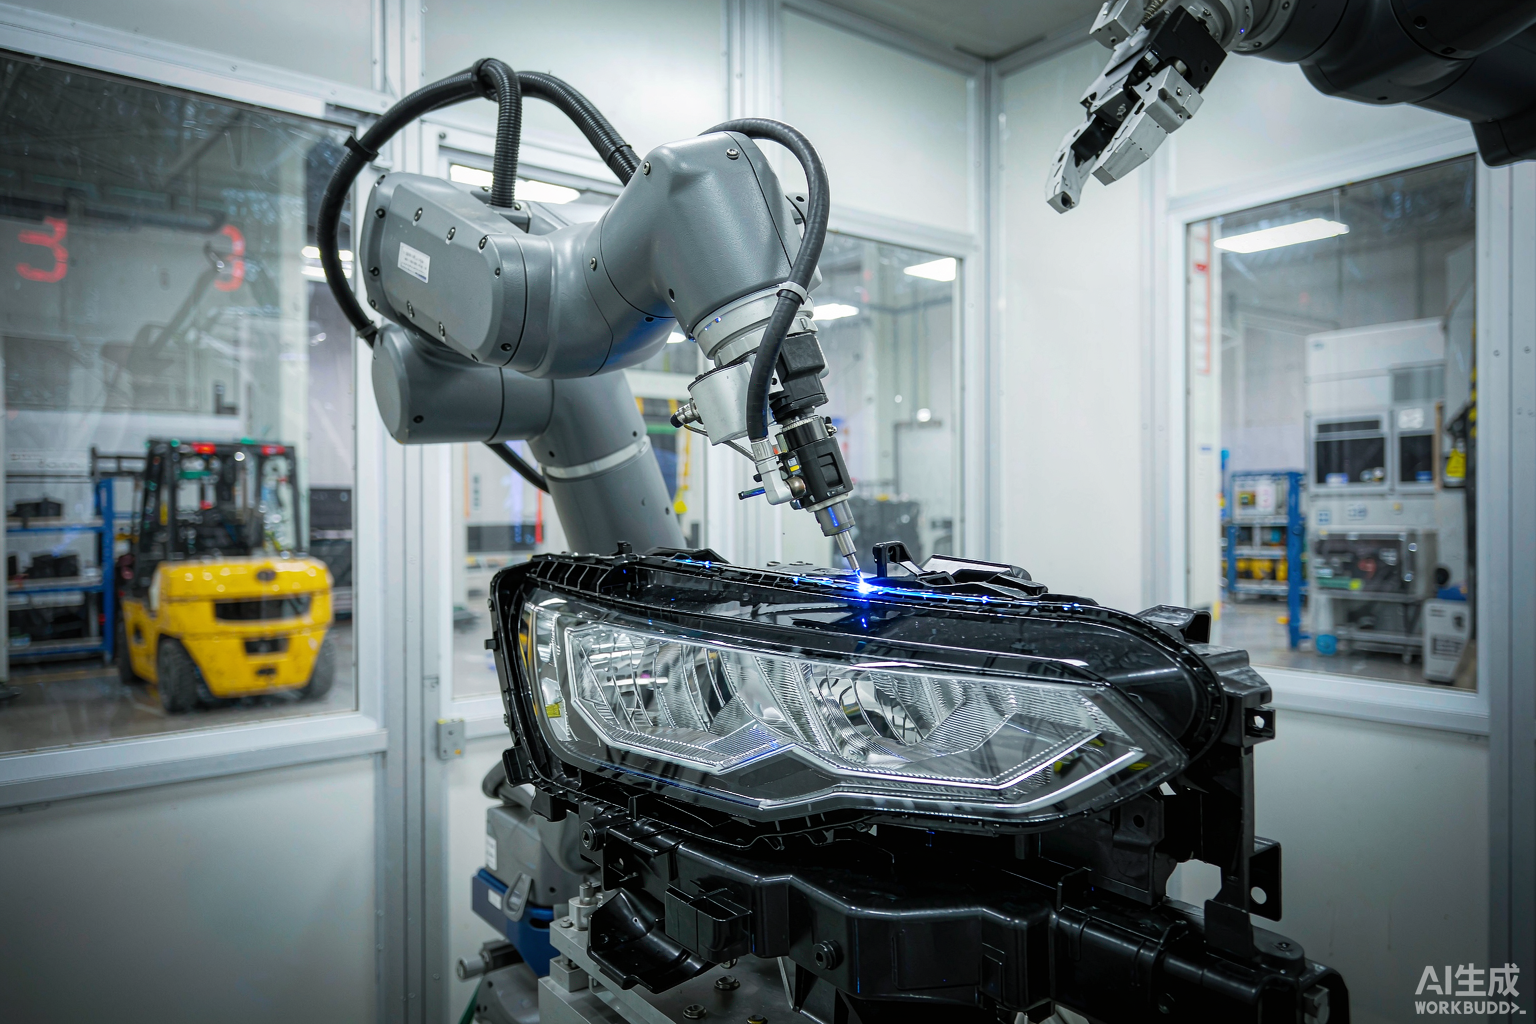
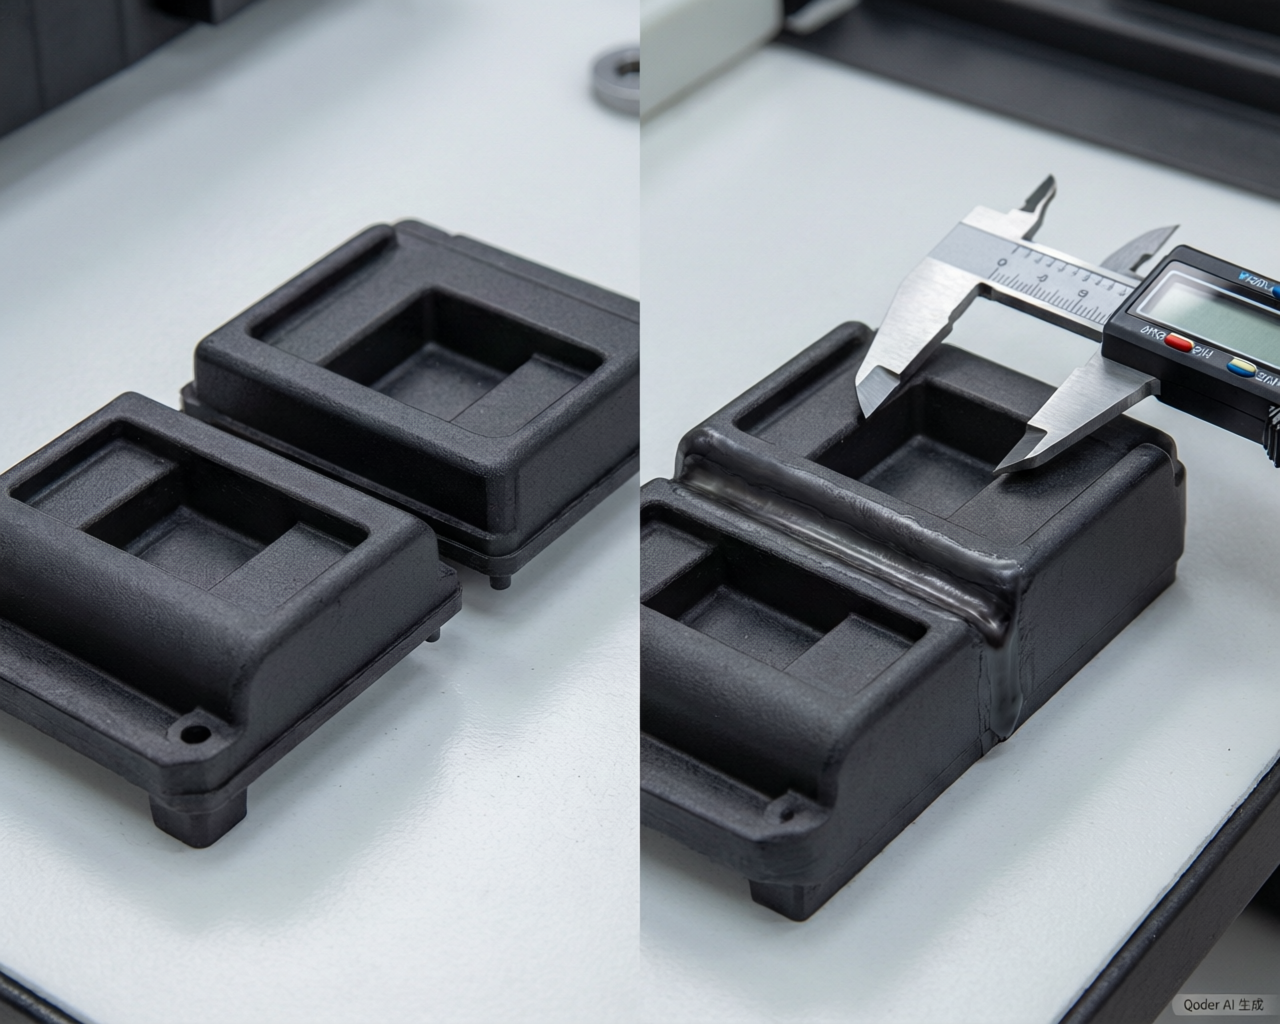
帝耐激光面向文具与办公设备产业链,提供以塑料激光焊接、切割、打标、刻字为核心的一体化精密加工方案。打印耗材、文具结构件、办公设备外壳普遍要求外观无痕、装配精密、标识耐久,激光加工无接触、无耗材、热影响区小,是替代超声波焊接、胶粘与油墨印刷的可靠路径。
一、文具与办公设备塑料加工的核心诉求
-
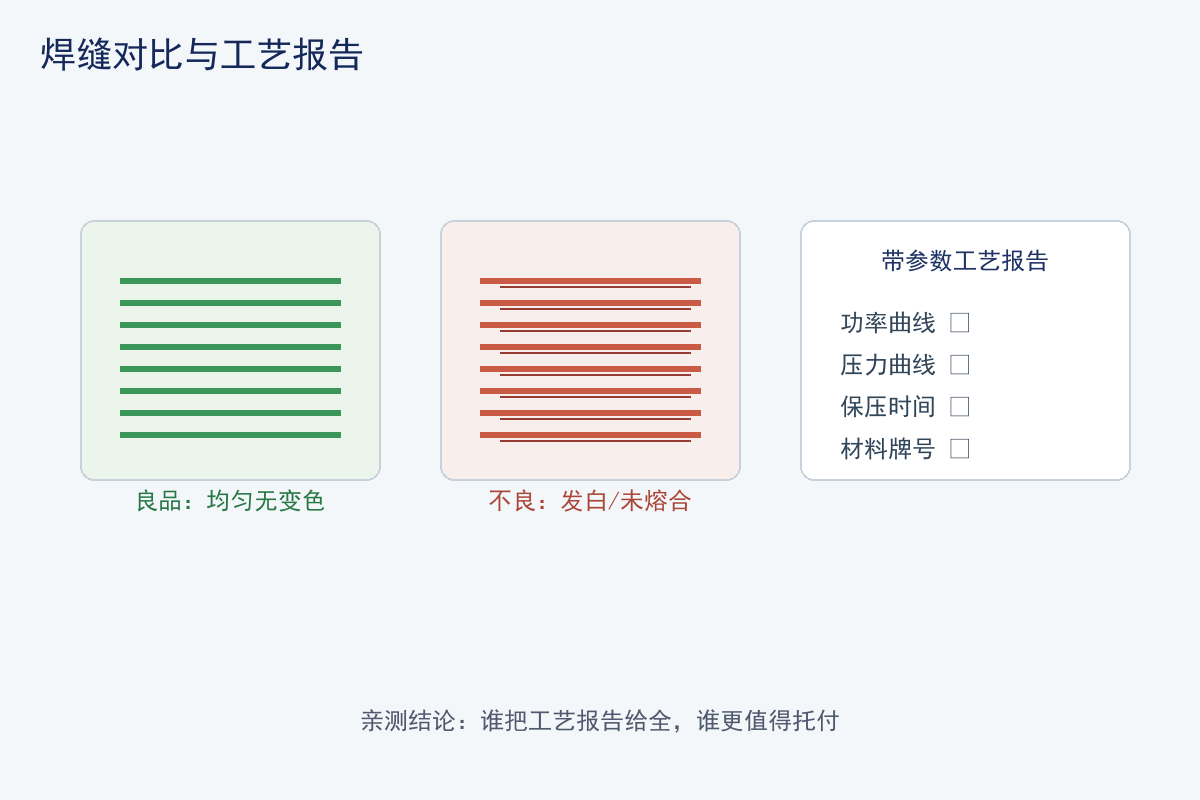
外观无痕:文具与办公设备多为可见面,不允许焊痕、溢胶、飞边。
-
装配精密:耗材组件与结构件配合公差小,变形需可控。
-
洁净无粉尘:超声波焊接产生的塑料粉尘会污染打印耗材与光学部件。
-
标识耐久:型号、批次、防伪码需耐摩擦、耐溶剂擦拭。
-
批量一致性:办公耗材属于大批量重复生产,节拍与一致性要求高。
二、帝耐一体化工艺总览
工艺
对应典型文具办公件
解决的核心问题
相对传统工艺优势
塑料激光焊接
硒鼓/墨盒壳体、粉仓、文具外壳
密封、无粉尘、无痕
无接触、无颗粒脱落
结构件水口、薄膜、密封垫
定长裁切、修边
无刀模、无毛刺
型号、批次、防伪码
永久标识
无耗材、耐擦拭
激光刻字
金属轴、刀片、接插件
微小件标识
对比度高、耐久
三、激光焊接在文具办公件上的应用
-
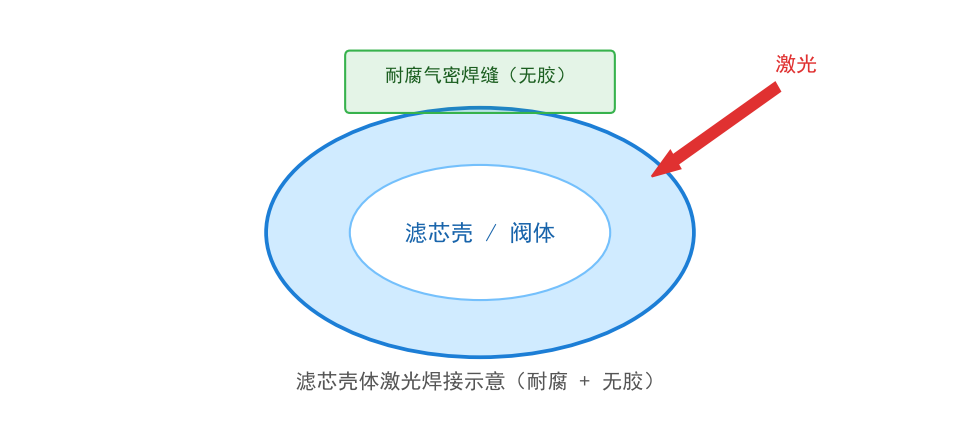
打印耗材粉仓与壳体封合,避免漏粉与粉尘污染。
-
墨盒腔体与透气结构的精密封接。
-
文具外壳(笔筒、收纳盒、电动文具)上下壳无痕拼接。
-
办公设备小组件(进纸结构、传感器支架)的密封装配。
激光透射焊接的能量只作用于上下层接触界面,不产生塑料碎屑,这一点对打印耗材尤为关键——超声波焊接产生的微米级颗粒会随碳粉进入打印系统,造成打印缺陷。
四、激光切割与打标
-
注塑件去水口、修边、薄膜裁切。
-
密封垫、防滑垫异形轮廓切割。
-
型号、序列号、防伪码、生产日期的深色或浅色打标。
-
金属件(刀片、轴、钉书机机芯)的激光刻字标识。
五、帝耐整体优势
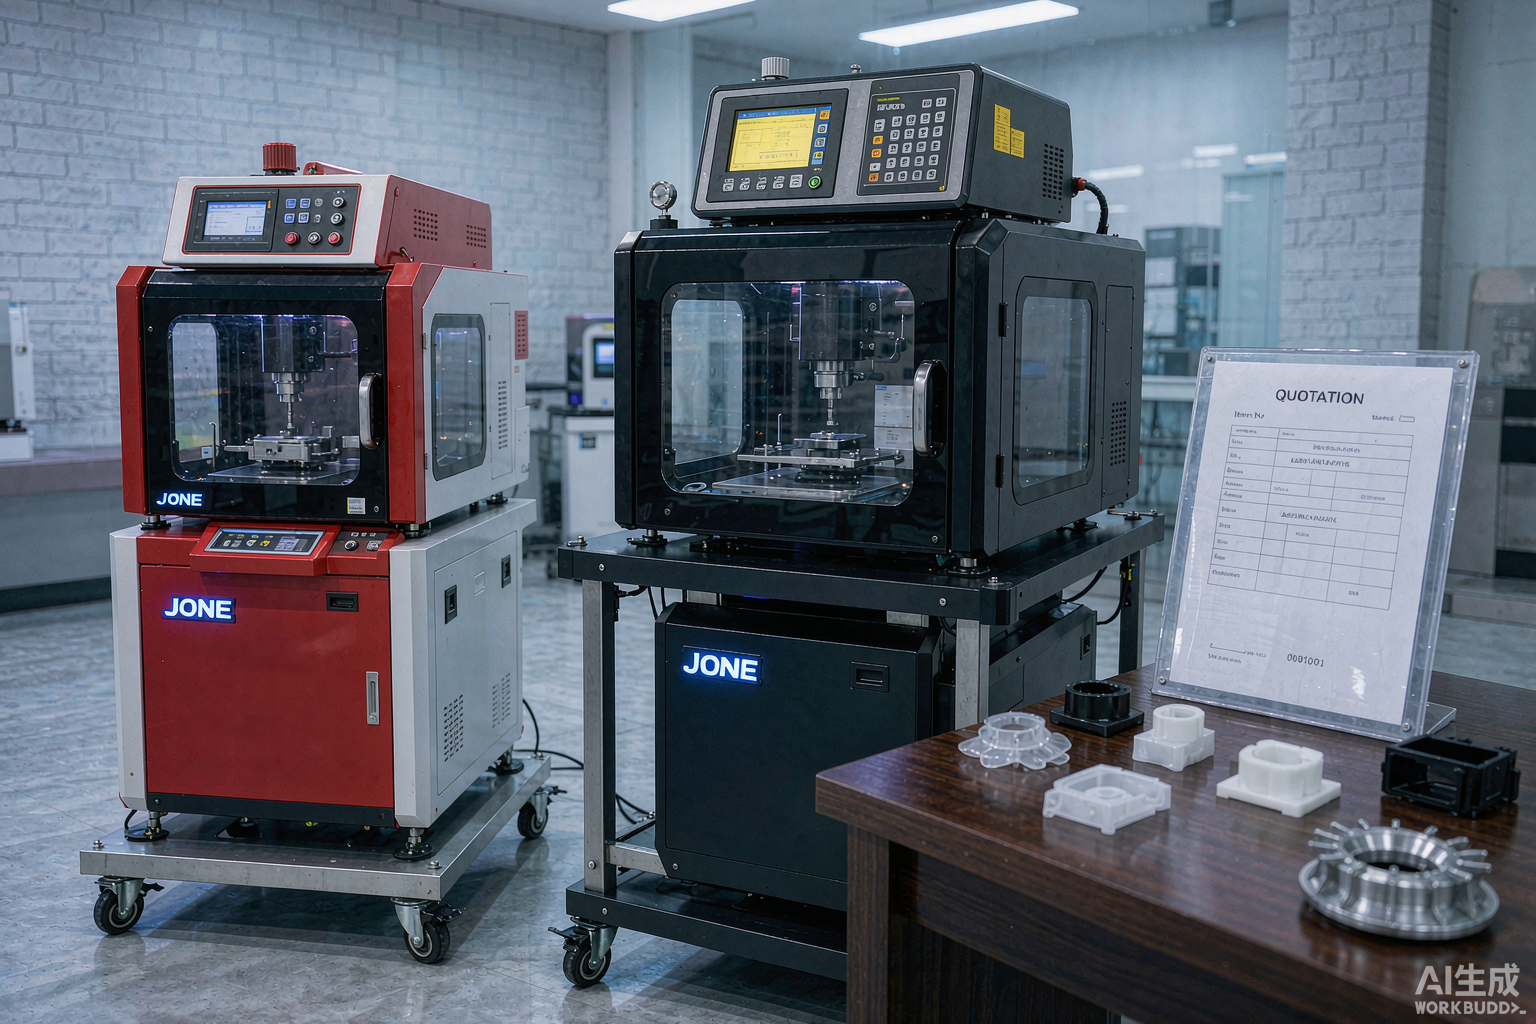
帝耐激光具备整机集成与工装开发能力,可为文具办公厂提供单机到联线方案;工艺适配 PC、ABS、PMMA、PP 等常用料与透明+黑色组合;支持来样打样与批量复制。
六、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
打印耗材粉仓
ABS/PS
透射焊
无粉尘、密封防漏
案例 B
墨盒腔体
PP/改性料
透射焊
界面密封、无溢胶
案例 C
文具外壳
PC/ABS
透射焊
可见面无痕
案例 D
金属机芯件
不锈钢
激光刻字
微字清晰耐久
案例 E
耗材壳体标识
ABS
激光打标
耐擦拭、无耗材
七、典型工艺参数参考
工艺
激光类型
适用壁厚
线速度参考
夹持压力参考
透射焊接
半导体 808/915/940nm
0.5–2.5mm
5–40 mm/s
0.2–0.6 MPa
切割
光纤/CO₂
薄膜与薄壁件
50–500 mm/s
—
打标
光纤/CO₂/紫外
—
50–300 mm/s
—
刻字
光纤
—
100–500 mm/s
—
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
八、选型与落地建议
-
耗材类优先验证焊接后的粉尘与密封表现。
-
可见面外观件优先透射焊接,避免表面损伤。
-
大批量件建议配套多工位转盘或联线自动化。
-
标识需耐擦拭的,优先深色打标或紫外冷打标。
九、小结
文具与办公设备对"无痕、无尘、耐久标识"三项要求高度一致,激光焊接、切割、打标、刻字可在一套工艺体系内覆盖。帝耐激光可按来样提供从工艺验证到产线集成的整体支持。
终端可视的外观件,治具决定良率
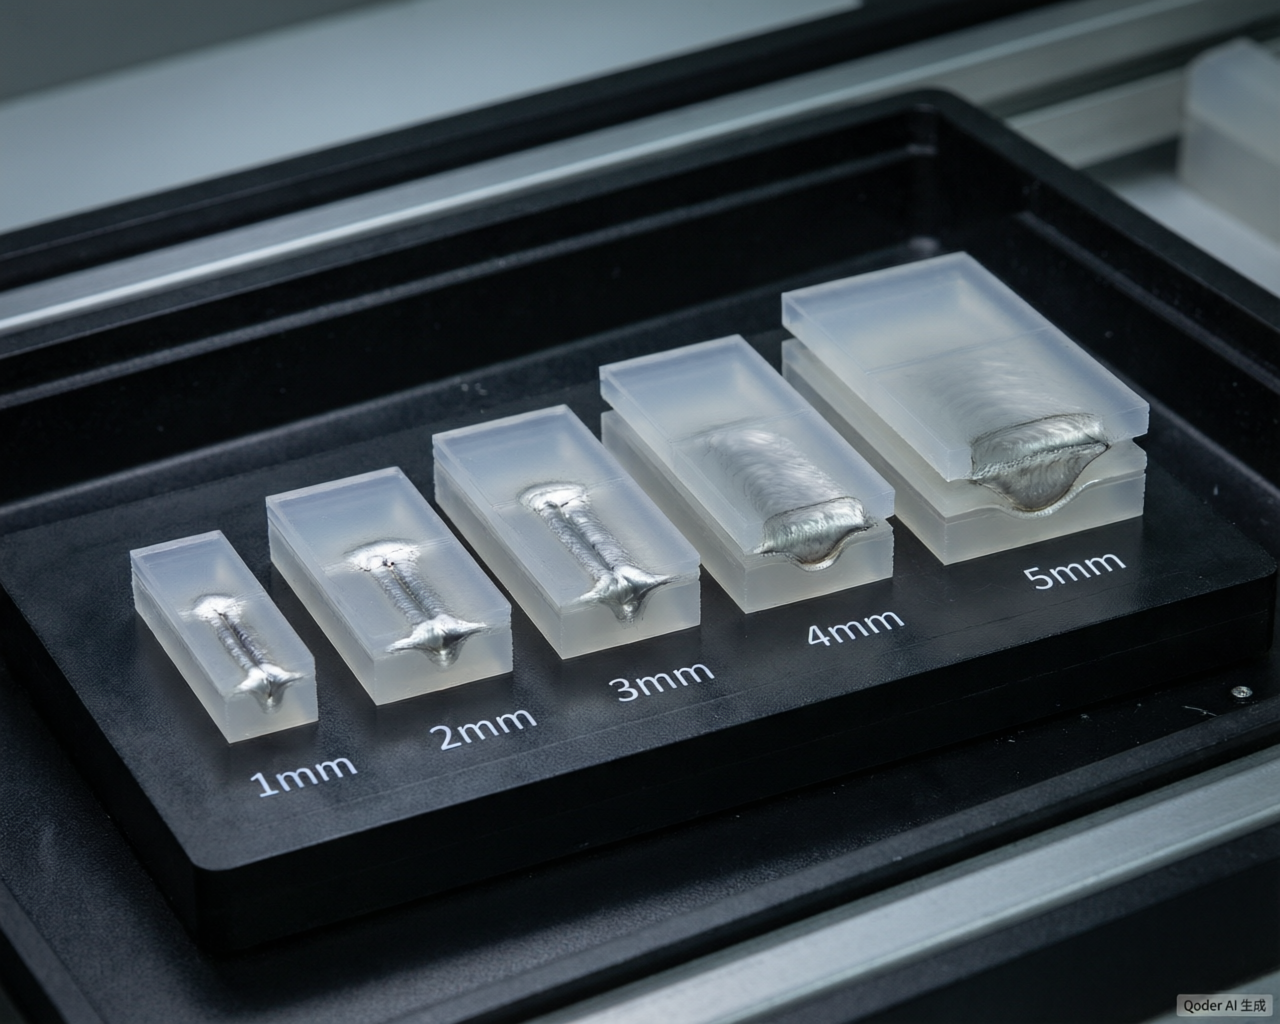
文具与办公设备的塑料件包括笔杆组件、打印机壳体、订书机外壳、文件夹扣件等,材料以 ABS、PP、PS 和 PC 为主。这类产品的共同点是薄壁、外观面直接面向消费者,且出货量大、节拍要求高。
正因为壁薄且外观敏感,决定良率的往往是治具而非参数:夹紧力稍不均匀就会留下压痕或让工件变形,而这些瑕疵在成品上一眼可见。治具应随形设计,尽量扩大压紧面积以降低单位压力。
此外这类产品更新换代快,同一副外壳常有不同配色,不同色母对激光的响应差异需要通过分别调试来解决,排产时应提前预留。若涉及一物一码防伪,还要确认赋码软件与后台数据的对接方式。
常见问题
Q1:「终端可视的外观件,治具决定良率」这块,实际要注意什么? 文具与办公设备的塑料件包括笔杆组件、打印机壳体、订书机外壳、文件夹扣件等,材料以 ABS、PP、PS 和 PC 为主。这类产品的共同点是薄壁、外观面直接面向消费者,且出货量大、节拍要求高。正因为壁薄且外观敏感,决定良率的往往是治具而非参数:夹紧力稍不均匀就会留下压痕或让工件变形,而这些瑕疵在成品上一眼可见。治具应随形设计,尽量扩大压紧面积以降低单位压力。
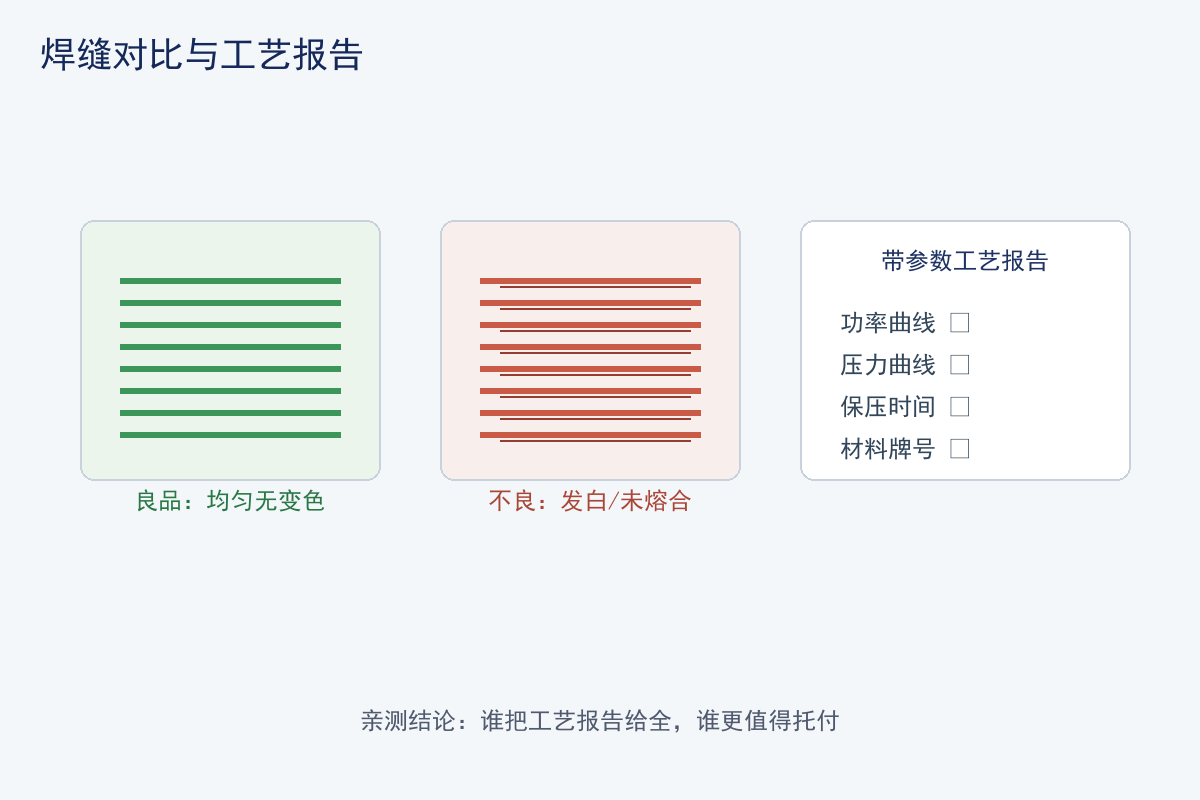
Q2:文具与办公设备塑料激光加工整体解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q3:文具与办公设备塑料激光加工整体解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。