三维五轴激光切割机原理:五轴联动如何实现对复杂曲面的高精度切割
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
五轴联动的坐标体系
理解三维五轴激光切割机的原理,首先要理解它的坐标体系。设备具备三个直线轴 X、Y、Z,负责在空间中平移定位, 决定光斑落在工件的哪个位置;另有两个旋转轴——常见为围绕 Z 轴旋转的 C 轴(或 B 轴)和绕切割头自身摆动的 A 轴。 两个旋转轴叠加后,激光头可以在空间里以任意角度摆动(通常 ±130°~±135°)并绕工件旋转,实现 360° 无死角的姿态调整。
这种构型的妙处在于:无论工件表面是圆弧、斜面还是深腔,三维五轴激光切割机都能实时解算出让激光束“垂直打在曲面法线方向”的轴组合, 使聚焦光斑稳定、切缝一致。这是二维切割设备在数学与运动学上做不到的——二维设备光束方向固定向下,遇到斜面时切缝会倾斜、 断面会“斜切”,质量与精度都难以保证。
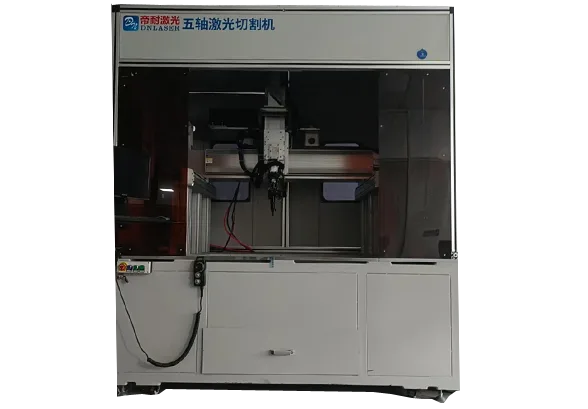
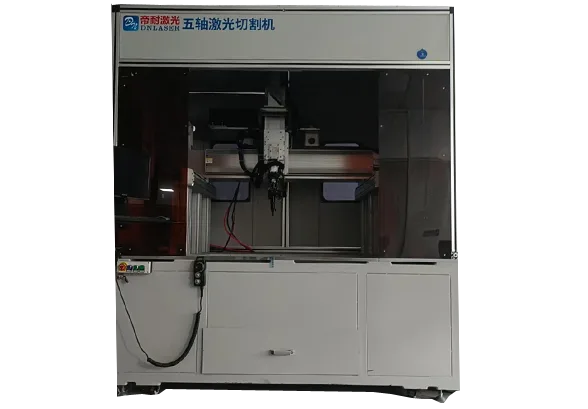
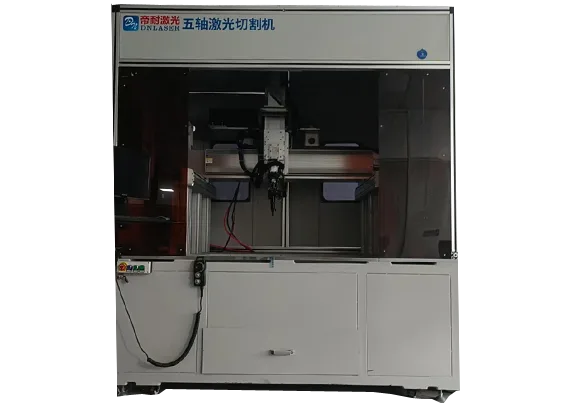
龙门五轴激光切割机整机
从数学上看,五轴联动是五个轴坐标在每一时刻同步插补的结果。数控系统根据 CAM 生成的空间刀路,实时计算每个轴该走到什么位置、 以什么速度走,让激光焦点始终贴着理想的加工轨迹。插补算法的优劣,直接决定了轨迹是否平滑、过弯是否过冲, 这也是高端五轴控制系统价值的核心所在。
在实际构型上,五轴有两种常见实现方式:一种是“摆动头 + 转台”,切割头本身摆动、工件由转台旋转; 另一种是两个旋转自由度都在切割头上的“双摆头”。前者适合中小零件、结构相对简单;后者适合大型工件, 工件固定不动、由切割头完成全部姿态调整。两种方式各有优劣,选型时要结合工件重量、尺寸与精度要求综合判断。
还需要理解旋转刀具中心点补偿(RTCP)的作用:当切割头摆动时,刀尖点的空间位置会随之改变, 若控制系统不做补偿,实际轨迹就会偏离编程轨迹。成熟的五轴控制系统会自动围绕刀尖点计算补偿, 确保无论切割头摆到什么角度,焦点始终落在编程要求的那个点上,这也是高端系统与普通系统的分水岭之一。
激光光源与切割头
三维五轴激光切割机通常采用光纤激光器作为光源。光纤激光器电光转换效率高、光束质量好、体积小、寿命长, 适合从金属薄板到中厚板的切割;激光经光纤柔性传导至五轴切割头,避免了传统硬光路随机床运动而抖动的问题。 切割头内部集成聚焦镜、保护镜、电容式高度传感器与摆动机构,是整台设备的“技术心脏”。
高度传感器的作用尤为关键:它能实时感知工件表面起伏,自动补偿材料的位置偏差,使聚焦面始终落在最佳位置—— 这一点对复杂曲面加工至关重要,因为曲面不同位置的离焦量本就不同,若不补偿,断面质量会忽好忽坏。 部分高端机型还配备防撞机制,在异常接触时迅速回退,保护昂贵的切割头镜片。
切割头的摆动/旋转机构则要在高速运动中保持光路准直与气路密封,既要“摆得动”又要“摆得准”。 业内常见的配置支持 n×360° 无限旋转与 ±135° 摆动,可在不中断加工的前提下完成复杂空间轨迹的连续切割, 这对汽车门环这类封闭轮廓尤为重要。
切割头的冷却同样不可忽视。激光在切割头内部传输时,镜片会吸收少量能量而升温,若散热不良会导致镜片热变形甚至炸裂, 直接影响聚焦质量与光路稳定。主流切割头采用水冷或气冷设计,并配合温度传感器实时监控,一旦超温即报警停机, 把故障挡在造成批量报废之前。
保护镜是易耗但关键的部件:它位于聚焦镜下方,用来阻挡切割飞溅与烟尘污染昂贵的主聚焦镜。 定期检查与更换保护镜,是保障切割质量与降低维护成本最经济的方法之一,也是日常点检表里最该认真对待的一项。
从三维模型到切割路径(CAM)
三维五轴加工离不开 CAM 软件。操作人员将工件的 CAD 三维模型(如 STEP、IGES、CATIA 格式)导入软件, 软件根据材质、厚度与工艺库自动生成五轴联动刀路,并进行干涉检查与虚拟仿真,确认路径不会与工件或夹具碰撞。 主流控制系统已实现 CAD/CAM 无缝对接,把过去依赖老师傅经验的“对刀、试切、调参”流程,转化为可在电脑里反复验证的数字化流程, 大幅降低了多轴编程的技术门槛。对于复杂件,CAM 还会自动规划进刀点、退刀点与过渡路径,避免切割头在切换面时与工件发生干涉。
完成仿真后,三维五轴激光切割机执行空运行验证轨迹,再正式出光切割。整个流程把“经验依赖”转化为“程序驱动”,换型时仅需更换程序, 大幅缩短新品开发周期。对研发试制、小批量多品种的企业而言,这种“改图即改程序”的能力, 是五轴激光切割相比开模工艺最本质的效率来源。
编程层面还有一个重要概念是工艺参数库。同一台三维五轴激光切割机切 1mm 不锈钢与切 6mm 碳钢,需要完全不同的功率、速度、 气体压力与焦点位置。成熟方案会把这些经验参数沉淀为可复用的数据库,新人也能快速上手,避免反复试错带来的材料浪费与时间损耗。
对于批量生产,CAM 还能做自动排样与批量刀路复制:一次编排好单个零件的轨迹,软件自动复制到整板多个位置, 并对每个位置自动做干涉检查,大幅提升编程效率与材料利用率,这也是柔性产线追求的高节拍、低浪费的关键手段。
保证切割精度的关键技术
三维五轴激光切割机的精度由多重因素共同决定。高刚性床身与精密传动保证运动精度,避免高速摆动时的振动与让刀; 光路稳定性与光束质量决定断面质量;五轴联动插补算法影响空间轨迹的平滑度;而定期的光路校准、镜片清洁与机床几何误差补偿, 则是长期保持精度的日常功课。
行业普遍对标中,该类三维五轴激光切割机的定位精度多在 ±0.02mm~±0.05mm 区间,重复定位精度更高,切口粗糙度可达 Ra≈0.8μm 量级, 无毛刺、无热变形、无应力。当然,具体机型的精度表现与配置、品牌、维护水平直接相关,采购时应以样件实测为准,而非只看宣传参数。
另一个常被忽视的精度因素是热管理:激光器、切割头与电气系统工作时都会发热,若散热不均会导致机床热变形。 成熟三维五轴激光切割机会通过恒温冷却、对称结构设计、热补偿算法来抑制热漂移,使设备在长时间连续运转下仍保持稳定精度。
精度验收建议采用标准样件加三坐标检测的方式:设备方按你的实际零件切出样件,再由第三方或你方用三坐标测量仪 检测关键尺寸、孔位与切边垂直度。用数据说话,比口头承诺更可靠,也能在验收环节避免争议,把技术协议落到实处。
此外,精度的保持性比初始值更重要。一台设备出厂精度再高,若结构刚性不足、热管理不到位, 连续运行半年后精度就会明显衰减。建议在合同中约定精度验收标准与复检周期,把长期稳定性也纳入评估, 而不是只看交货那一刻的表现。
为什么原理层面它就比冲压更柔性
传统冲压修边依赖专用模具,工件一改型就要重新开模,周期动辄数周、成本动辄数十万元;而三维五轴激光切割机 以“数控程序 + 激光束”替代模具,改型只需改程序,几小时内即可切换新产品。这种“软件定义制造”的本质, 让它在原理层面就比冲压具备压倒性的柔性。
在汽车轻量化与航空航天快速迭代的今天,车型与机型的更新节奏越来越快、单款产量却不一定巨大,开模的经济性被严重削弱, 而五轴激光切割的边际成本极低——多切一个零件几乎不增加额外投入。这也是它在汽车热成型产线与航空小批件上越来越受青睐的根本原因, 并非单纯因为切得快,而是因为换得便宜、等得短。
从工艺替代的角度看,五轴激光切割还在持续吃掉原本属于冲压、水刀、铣削的市场。冲压赢在批量、输在柔性; 水刀赢在厚板与无热影响、输在效率与精度;铣削赢在三维成型能力、输在刀具成本与对硬材料的无能为力。 五轴激光恰恰在中等厚度、中等批量、高复杂度这个交集区间具备综合优势。
当然,理性的工艺规划从来不是一种工艺通吃,而是根据零件族把不同工艺组合起来:平板大批量走冲压与二维激光, 复杂曲面中小批量走五轴激光,超厚板走水刀。理解每种工艺的能力边界,才能做出最优的产线配置, 也才能让设备投资真正转化为竞争力。
从光路原理推导出的行业工艺路线
解决方案的设计逻辑,来自法向切割原理本身:激光头始终垂直于工件曲面,因此凡是传统设备难以处理的斜面、圆弧、深腔与异形孔,都可以通过 A/C 轴姿态调整一次走完。汽车热成型件的三维轮廓、SMC 与碳纤维曲面件、以及金属异形件,都是这一原理的直接受益场景。
工艺上可配套 CCD 视觉校正补偿工件摆放偏差,烟气净化模组处理热切割粉尘,双激光头与自动化上下料提升节拍,焊接模块则让同一台设备兼顾切割与焊接。
需要提醒的是,原理优势不等于万能:极端倒扣、超厚件与高反材料仍受摆角与功率限制,必须结合样件试切确认工艺窗口。
原理层面决定的能力参数区间
为便于理解设备能力边界,先把帝耐激光五轴激光切割机的公开技术参数列出。两个版本分别面向复合材料与金属材料,核心差异在光源类型与功率,其余结构配置基本一致:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 摆动轴 A 轴摆角 | ±135°,精度≤1 弧分 | ±135°,精度≤1 弧分 |
| 加工速度 | 5-100m/min,取决于功率与材质 | 5-100m/min,取决于功率与材质 |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
| 轨迹精度 | ±0.03mm/1m | ±0.03mm/1m |
| 控制系统 | 帝耐五轴专用控制系统 | 帝耐五轴专用控制系统 |
| 支持软件代码 | 精雕、文泰、UG、TYPE3、MASTERCAM 通用 G 代码 | 精雕、文泰、UG、TYPE3、MASTERCAM 通用 G 代码 |
两版控制系统均为帝耐五轴专用系统,支持主流三维软件的 G 代码输出;润滑、防尘、吸尘为标配,工位形式可选。
原理到实切的样件对照
下面这些样品,正好印证了法向切割在曲面件上的效果,均为设备实际加工件:
- 前立柱、纵梁、扭力盒外板:高强钢热成型件三维修边与开孔切割;
- 汽车尾门 SMC 材料:玻璃钢复合材料曲面轮廓切割;
- 汽车门槛条 PP 材料、汽车车标 PP 材料:高分子材料异形件精细切割。
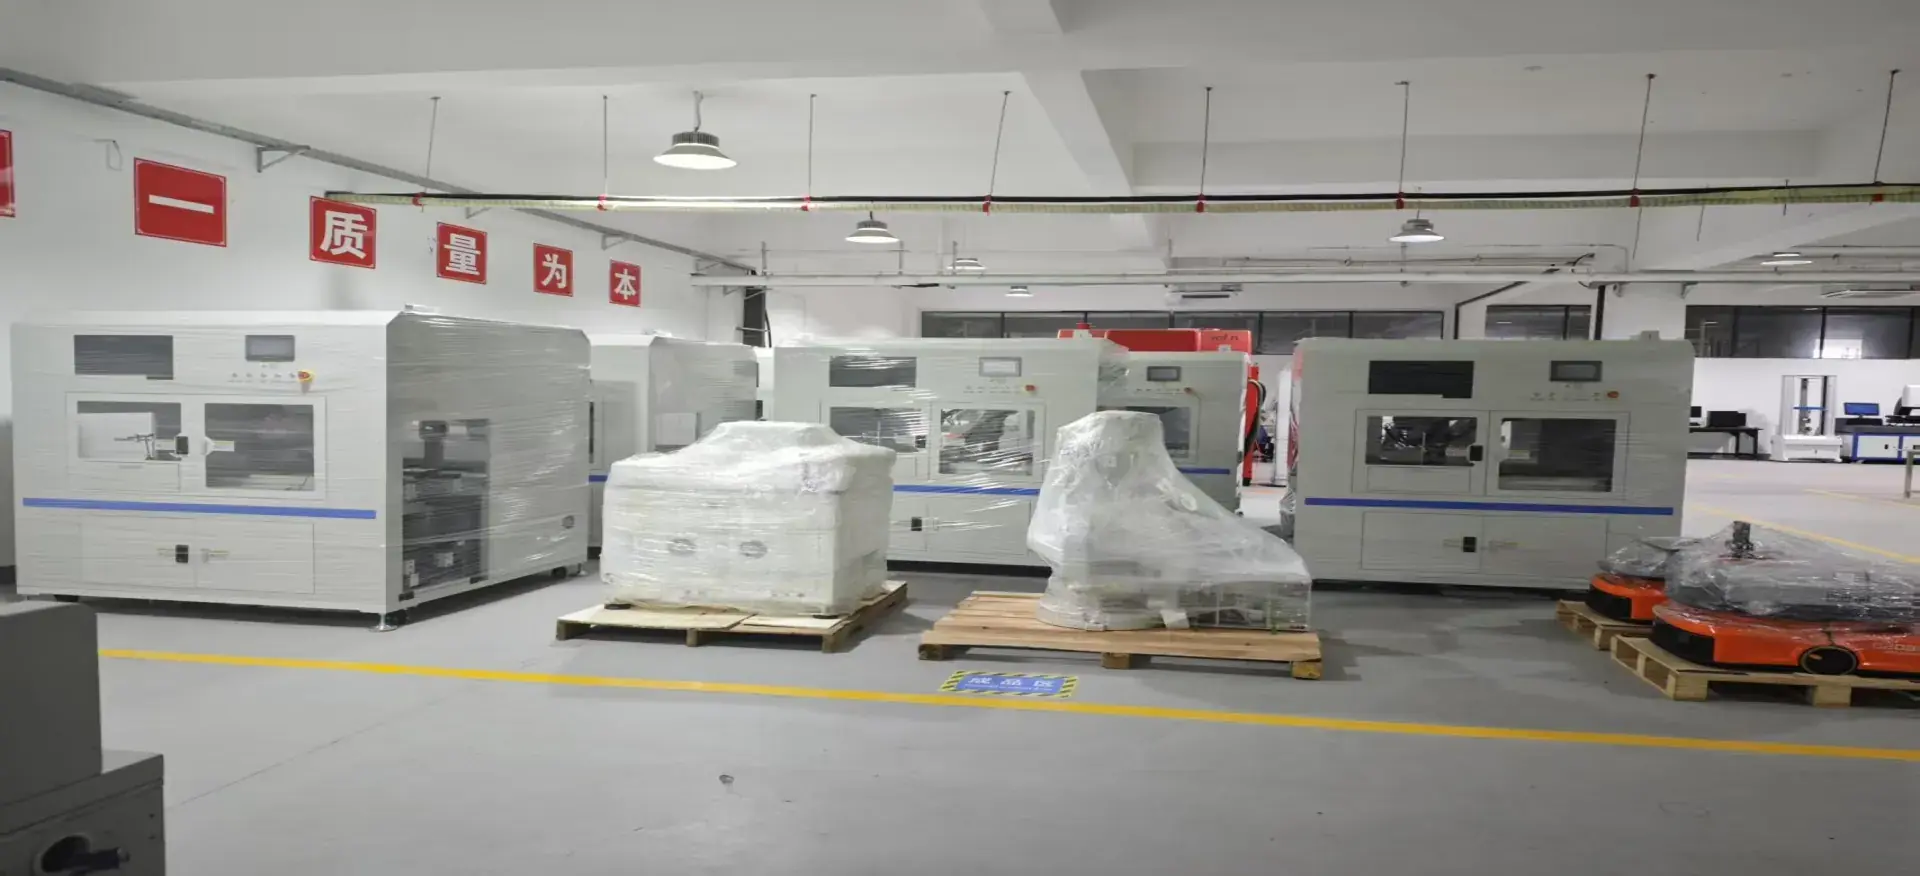
三维五轴激光切割设备全景
免费试切验证原理的落地程度
原理讲到这里,最实际的一步是拿真实零件验证。任何关于三维五轴激光切割机的原理推演,最终都要落到一个具体样件上:切缝是否垂直、热影响区是否可控、曲面过渡处有没有过切。帝耐激光为此开放免费工艺方案评估与免费打样,让原理先在你的工件上跑一遍。
工艺评估环节,工程师会根据图纸与材质判断这道工序该不该上五轴:如果零件只是平面轮廓,会直接建议用二维设备,避免过度投资;如果确有空间角度、异形孔或坡口,则给出三维五轴激光切割机的轴配置、光源类型、功率档位与工装方案,并说明刀路生成时需要规避的干涉区域。
打样环节按评估参数实切,寄样或来图均可。样品出来后对照三件事:断面粗糙度是否满足后续工序、切缝宽度是否稳定、拐角与曲面过渡是否过切或挂渣。这三项过关,原理层面的可行性才算被证实。
打样不收取费用,也不绑定后续采购;周期与材料准备相关,需提前沟通确认。对于原理上就受限的工况(例如超过 A 轴摆角极限的倒扣面),会在评估阶段说明清楚,不做勉强承诺。
原理推演得再顺,也要用一件真实样件完成三维五轴激光切割机原理验证。
原理设上限:工艺决定最终效果
原理层面的结论可以归结为一句话:三维五轴激光切割机的优势来自“光束始终垂直于曲面”这一几何事实,而不是某一项参数的高低。两个旋转轴让姿态可调,五轴插补让轨迹连续,两者合起来才有一次成型。
理解了原理,也就理解了边界:摆角之外的面切不到,功率之外的材料切不动,法向之外的角度切不直。采购时把这些边界与自己的零件清单逐条对照,比单纯比较参数更有意义。
三维五轴激光切割机能不能在你的产线上跑出预期,最终由工艺窗口决定。窗口在哪里,靠试切找。免费工艺评估与免费打样,就是把这个窗口提前量出来的最短路径。
把三维五轴激光切割机原理看透之后,选型就不再是比参数,而是比工艺匹配。
读懂原理时的常见疑惑
Q1:三维五轴激光切割机的五个轴分别是什么? A1:三个直线轴 X、Y、Z 负责空间平移定位,两个旋转轴(通常为 A 轴和 C 轴/B 轴)负责切割头的摆动与绕工件旋转,共同构成五轴联动。 Q2:激光是怎么实现对曲面垂直切割的? A2:设备通过两个旋转轴实时调整切割头姿态,再配合电容式高度传感器自动补偿工件表面起伏,使激光束始终垂直于曲面聚焦,从而保证全行程切缝一致。 Q3:三维五轴激光切割需要编程吗? A3:需要。操作人员将 CAD 三维模型导入 CAM 软件生成五轴刀路并做干涉仿真,再交由数控系统执行;主流系统已实现 CAD/CAM 无缝对接,降低了编程门槛。 Q4:为什么说它在原理上就比冲压柔性? A4:冲压依赖专用模具,改型需重新开模,周期长成本高;五轴激光以数控程序加激光束替代模具,改型仅改程序,边际成本极低,特别适合多品种小批量与快速迭代。 Q5:看懂原理后仍拿不准,中小制造企业怎么验证? A5:把原理落到你的件上试切。帝耐激光以免费工艺评估与免费打样,让你在真实工况下看五轴联动是否如原理所述。