三维五轴激光切割机优缺点深度分析:什么情况该买、什么情况别买
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
先说优点:它解决了什么真问题
三维五轴激光切割机的优点,首先体现在“一次装夹、多角度成型”。对带空间角度、异形孔或坡口的零件,它把原本需要多次装夹甚至多副模具的工序压缩成一次定位,显著减少累积误差与周转时间。
其次是精度与断面质量:定位精度普遍可达 ±0.02mm~±0.05mm 量级,切口粗糙度约 Ra≈0.8μm,无毛刺、无热变形、无应力,省去大量后道打磨。非接触加工还让它胜任超薄、易变形与高硬度材料。
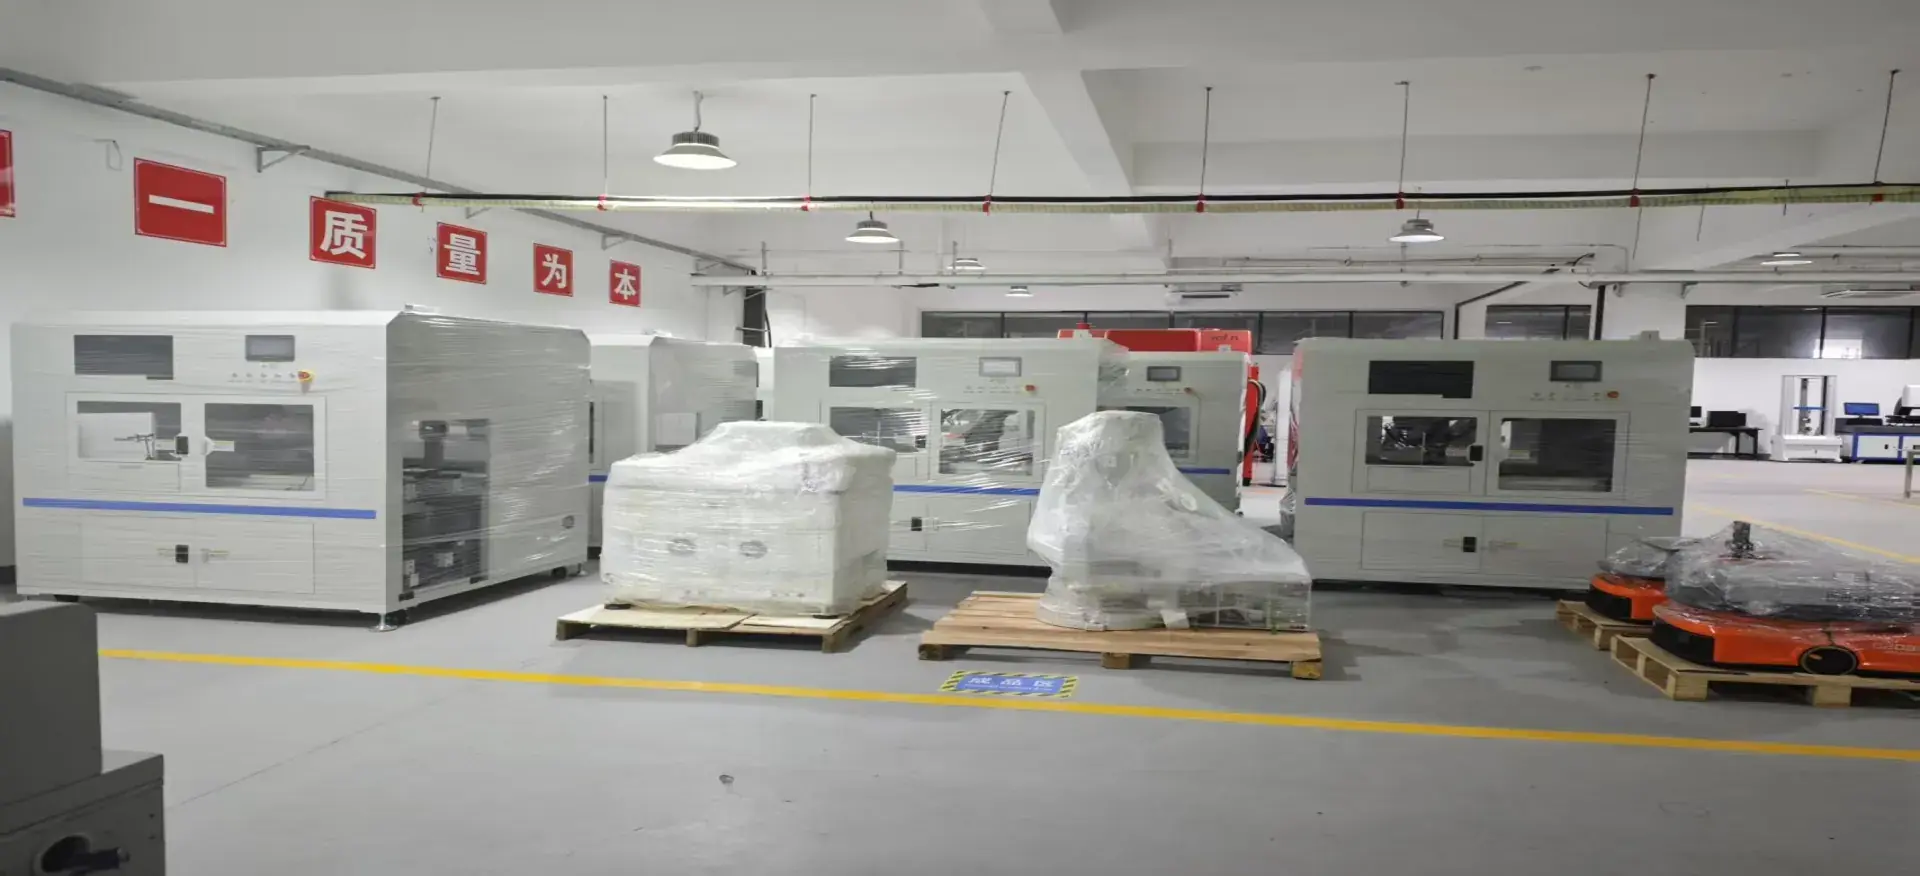
三维五轴激光切割设备全景
第三是柔性高效:无需开模,改程序即换型,特别适合多品种、小批量与快速迭代;一项产品从试制到量产的前期成本被大幅压低。数字化与可追溯性则便于质量管控。
再看缺点:边界到底在哪里
缺点同样客观存在。第一是采购与维护成本高于三轴或二维设备,初始投入大,对中小企业是不小的门槛。第二是对操作人员素养与售后体系有要求,编程、维护、工艺调试都更依赖人才。
第三是工艺边界:纯铜、高反射铝合金等反光材料,以及超厚板,仍存在切割挑战,并非万能;极端倒扣结构超出摆角范围也切不到。第四是占地与能耗相对更高,龙门式尤其明显。
把这些缺点摆明,不是否定三维五轴激光切割机,而是提醒采购方:优点要在对的场景才能兑现,缺点在错的场景会被放大。理性评估比盲目跟风更重要。
优点与缺点的成本换算
把优缺点换算成钱,结论会更清晰。五轴省下的是模具费、多次装夹的人工与夹具、后道打磨工时,以及换型停机的机会成本;它多花的是三维五轴激光切割机差价、气体与镜片耗材、以及人员培训。
对零件族中带空间角度、换型频繁的占比超过三成的企业,省下的模具与返修费用通常在两年内就能覆盖三维五轴激光切割机差价;反之,若绝大多数是平面大批量件,多花的钱很难收回。
因此优缺点的权衡,本质是一道基于零件族的数据题,而不是“先进与否”的判断题。建议用三个代表零件试切,把效率、断面、耗气、耗电逐项量化再决策。
哪些场景优点能被放大
优点放大的场景有共性:零件带曲面或空间角度、批量不大、换型频繁、对断面与柔性要求高。典型如汽车零部件试制、航空航天小批件、复合材料异形件、对外加工急单。
在这些场景里,五轴的“柔性”直接转化为接单能力与交付速度,三维五轴激光切割机的边际成本极低,多切一个零件几乎不增加额外投入,投资回报清晰。
研发型企业尤其受益:用极低成本验证设计、试制样件、响应市场,而不必为每款产品押注一套模具,等真正上量再评估是否转专用工艺。
哪些场景缺点会被放大(别买错)
缺点被放大的场景同样典型:纯平面、超大批量、对曲面无要求的零件,二维激光或冲压更经济,上五轴只会增加成本与复杂度。超厚板、高反材料占比高的产线,五轴也未必最优。
此外,若企业缺乏编程与维护人才,再好的设备也容易“买得起用不好”,这时应把厂家培训与远程运维能力作为选型重点,否则缺点会集中爆发在运维环节。
结论很朴素:三维五轴激光切割机不是越贵越合适,而是越匹配越合适。先用样品验证,再谈配置与预算,才能让它成为利润中心而非摆设。
把优缺点变成一张采购清单
把前面的优缺点讨论沉淀成一张可操作的采购清单,比空谈更有用。先问四件事:零件带曲面、异形孔或坡口吗?批量小、换型频繁吗?企业有编程与维护人才吗?反光材料与超厚板占比高吗?
若前两问为“是”、后两问为“否”,五轴的优点大概率能兑现;反之,若零件以平面大批量为主,或缺乏人才又高反光厚板居多,缺点就容易被放大,应谨慎。
再用免费打样把“理论上的优缺点”变成“实测的优缺点”,用断面、节拍、耗气、耗电的真实数据填表,比任何文字讨论都可靠。
最后把设备差价、省下的模具与返修费、多花的气体与镜片耗材列成一笔账:多数企业两年内可覆盖差价即值得入手,否则优先二维激光或冲压更划算。
最后提醒一句:优缺点从来不是设备的固有标签,而是“设备 × 零件 × 工艺”的组合结果。同一台五轴设备,放在合适的零件族上是利器,放在错配的场景里就是负担。真正理性的采购,不是追问设备好不好,而是先问“它适合我的零件吗”——答案只能从样品与数据里来,不能从宣传里来。
把这道问答题做在采购前,比事后抱怨设备不好用要省心得多。也建议把“优缺点对照表”张贴在选型评审会上,让团队用同一套标准打分,避免被单一维度的参数或价格带偏,最终选出既买得起、又用得好的那台设备。这既是对设备的负责,也是对预算的负责,更是把“买得值”从口号变成可核对的结果。
讨论优缺点前先看参数基准
讨论优缺点之前,先用一张参数表锚定设备的能力边界。帝耐激光五轴激光切割机分 CO₂ 与光纤两版,核心差异在光源与功率:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 摆动轴 A 轴摆角 | ±135°,精度≤1 弧分 | ±135°,精度≤1 弧分 |
| 加工速度 | 5-100m/min,取决于功率与材质 | 5-100m/min,取决于功率与材质 |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
| 轨迹精度 | ±0.03mm/1m | ±0.03mm/1m |
| 工作电压 | 380V,50/60HZ,50A | 380V,50/60HZ,50A |
| 气源要求 | 0.6-0.8Mpa | 0.6-0.8Mpa |
| 冷却方式 | 水冷 | 水冷 |
除光源与功率外,两版在控制系统、软件兼容、除尘配置上一致,工位形式可按产能选择。
样件表现印证优缺两面
优缺点的讨论,最终要落到样品上。以下为设备实际加工件:
- 前立柱、纵梁、扭力盒外板:高强钢热成型件三维修边与开孔切割;
- 汽车尾门 SMC 材料:玻璃钢复合材料曲面轮廓切割;
- 汽车门槛条 PP 材料、汽车车标 PP 材料:高分子材料异形件精细切割。
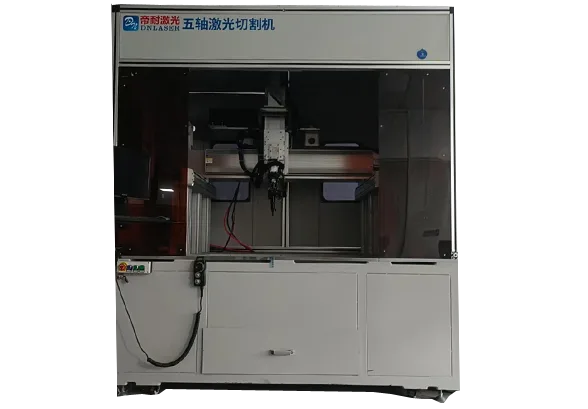
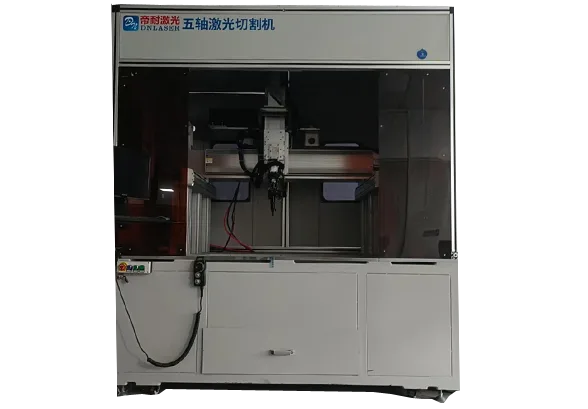
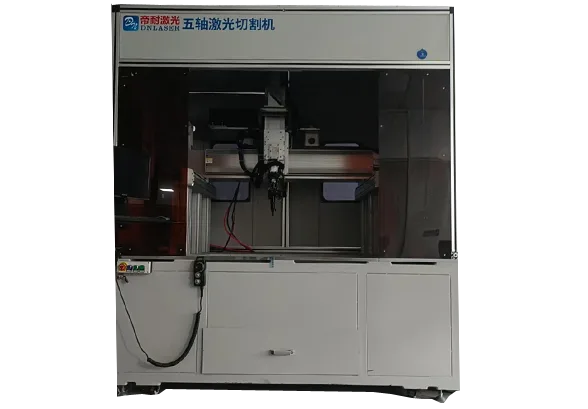
龙门五轴激光切割机整机
用配置组合化解短板
把优缺点落到方案上,最有效的做法是“用配置化解短板”:成本敏感的小批量用户,可先上单工位 CO₂ 或光纤基础版;对精度与节拍要求高的,再加双激光头、CCD 视觉与自动化上下料。
针对“反光材料难切”这一短板,可优先选带抗高反设计的光源并做长期试切验证;针对“人员要求高”这一短板,应把厂家培训、工艺库与远程诊断作为标准交付,降低对人的依赖。
但配置不能替代工艺验证:无论怎么组合,极端倒扣、超厚与高反材料仍受限制,正确做法是拿代表零件试切,让样品说明短板是否在你这被放大。
用试切检验短板是否可接受
优缺点分析到这儿,最省事的办法是用一件典型零件试切,让样品替你回答“优点能不能兑现、缺点会不会被放大”。帝耐激光提供免费工艺方案评估与免费打样,把这套权衡做成一次实物验证。
工艺评估先算账:按你的零件批量、模具摊销、装夹次数、后续打磨工时逐项列出,判断五轴方案的投入产出是否成立。适合五轴的零件,会给出光源、功率、台面与工装的具体建议;只适合三轴的,也会直接说明。
打样环节最有价值的是实测:同一件零件,分别看五轴加工的断面、节拍与后处理工时,把优点与缺点都量化出来。数据摆在一起,该不该买五轴就不是猜,而是算。
两项服务免费、不绑定采购,打样周期需按工件复杂度与排产提前沟通;能力边界之外的工况会在评估阶段说明,避免对比建立在错误前提上。
三维五轴激光切割机优缺点的讨论,不如一件实物样品来得实在。
理性看待它的能与不能
把优缺点收拢为一句话:三维五轴激光切割机的优点集中在复杂曲面件的精度、柔性与材料适应,缺点集中在成本、人员要求与工艺边界。优点要在对的场景才能兑现,缺点在错的场景会被放大。
理性看待这套权衡,本质是做一道基于零件族的数据题,而不是“先进与否”的判断题。用三个代表零件试切,把省下的模具费、返修费与多花的设备差价量化,答案自然清楚。
三维五轴激光切割机不是越贵越合适,而是越匹配越合适。先用样品验证,再谈配置与预算,才能让它成为利润中心。
三维五轴激光切割机优缺点讲到底,还是要落到你的零件上验证。
优缺点的常见追问
Q1:三维五轴激光切割机的主要优点是什么? A1:一次装夹多角度成型、微米级高精度光滑切口、非接触无应力、柔性高效无需开模、材料适应广,适合复杂曲面小批量。 Q2:它的缺点或边界有哪些? A2:采购维护成本高、对人员与售后要求高、反光材料与超厚板仍有挑战、极端倒扣超摆角切不到、占地能耗较高。 Q3:怎么判断优缺点是否适合我? A3:看零件族:带空间角度、换型频繁占比超三成,优点易兑现;纯平面大批量则缺点被放大,应优先二维或冲压。 Q4:优缺点能换算成成本吗? A4:能。五轴省模具/装夹/打磨/停机成本,多花设备差价与耗材;多数企业两年内可覆盖差价,关键看是否真正用满。 Q5:分析完优缺点,中小制造企业怎么落地决策? A5:看缺点是不是你工况的硬伤。帝耐激光以免费打样让你先验证优点是否真成立、缺点是否真无关,比纯纸面分析更稳妥。