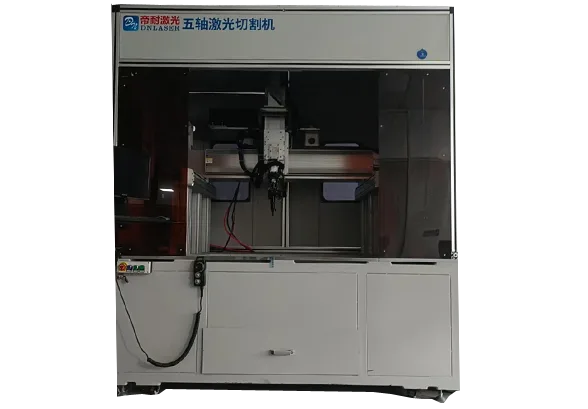
三维五轴激光切割机应用全解:从修边开孔到坡口切管的实战场景
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
修边与开孔:最常见的应用形态
三维五轴激光切割机应用最广泛的形态,是复杂零件的三维修边与异形孔加工。以汽车热成型高强钢件为例,这类零件在冲压成型后轮廓往往带着翻边、搭接边与定位孔,传统工艺需要多副模具或多次装夹才能修整,而五轴设备凭借两个旋转轴,可让激光头沿曲面法线方向一次走完整个修边轮廓,并同步完成各类异形孔、腰形孔与阶梯孔的加工。
从工艺本质看,修边与开孔之所以适合五轴,是因为它们天然发生在曲面上:零件表面不是平面,孔轴也不总是垂直向下。二维设备遇到斜面上的孔只能斜着打,孔口会变成椭圆;五轴设备通过调整 A/C 轴姿态,让光束始终垂直孔壁,切出的孔圆度与垂直度都远优于平面设备。这也是它在汽车与航空航天领域成为标配的关键原因。
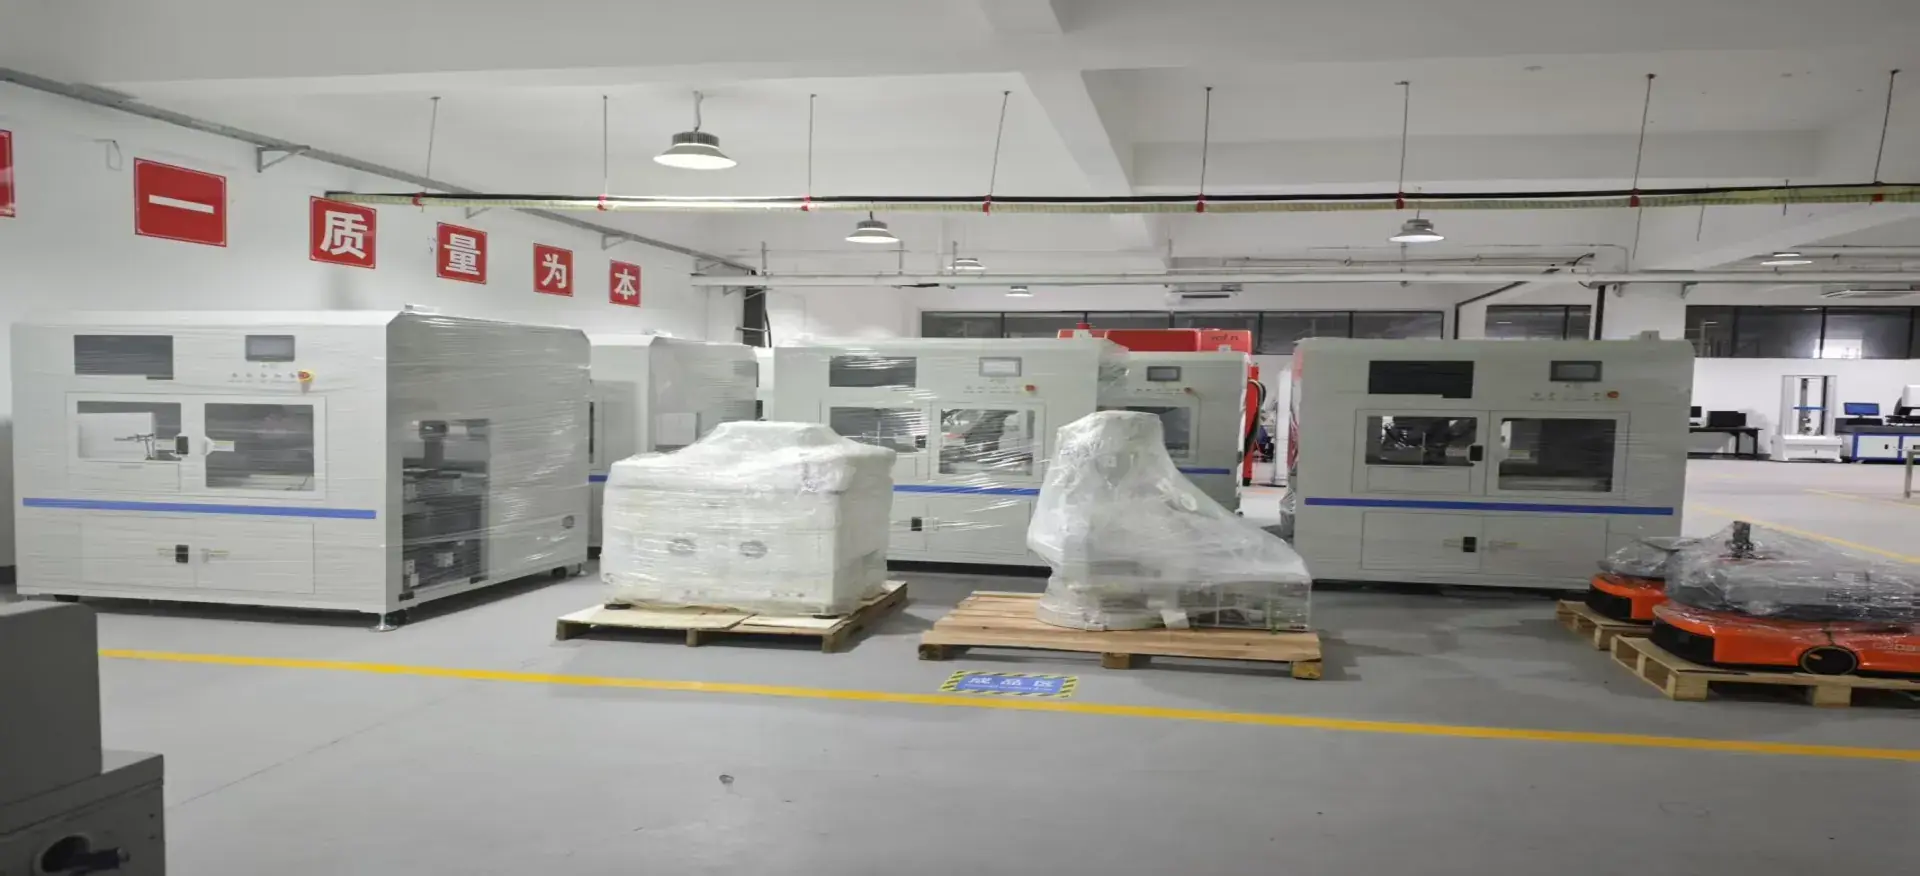
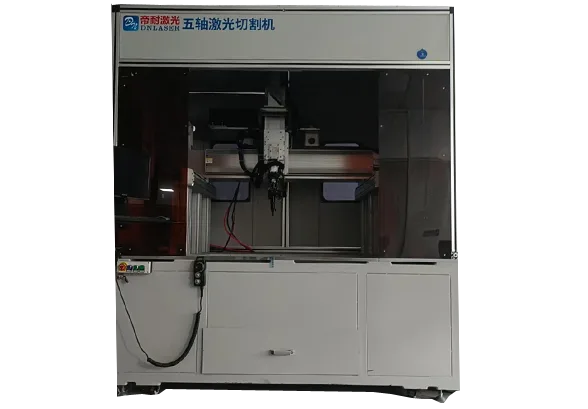
三维五轴激光切割设备全景
在实际产线上,修边与开孔常常合并在一道工序里完成:先沿外轮廓修边,再在指定位置切孔,全程无需翻转工件。一次装夹的连续作业,把原本需要三到四道工序的流程压缩成一道,既减少了装夹误差,也显著缩短了单件节拍。
需要注意的是,修边质量与编程策略强相关:进刀点、退刀点的选择要避免在外观面上留下接刀痕,过渡路径要平滑。成熟方案会把这类经验固化进工艺库,让新操作者也能稳定输出合格零件。
坡口切割:为焊接提前成型
三维五轴激光切割机的另一类典型应用是坡口切割。在汽车底盘、车体结构件与管道连接处,零件边缘常需加工出 V 形、K 形或 Y 形坡口,以便后续焊接获得足够熔深。传统做法是切割后再用专机或人工打磨出坡口,工序多、精度差;五轴设备则可直接把切割头倾斜到设定角度,在切割轮廓的同时一次成型坡口。
坡口切割对姿态控制要求更高:切割头既要沿轮廓走,又要维持固定的坡口角度,相当于在五轴联动中叠加了一个恒定的工具倾角。这正好发挥五轴“可控制刀轴方向”的优势——三轴设备只能垂直切下,根本做不出带角度的坡口。对需要大量焊接的结构件来说,这一能力直接省掉了后道坡口工序。
在厚板与中厚板场景,坡口的质量直接影响焊缝强度。五轴激光切出的坡口断面光滑、角度一致,配合合适的辅助气体,几乎无需后续打磨即可直接焊接,既保证了焊接质量,又降低了人工与耗材成本。
三维切管:弯曲管材的多角度开孔
在排气系统、车架、健身器材与家具行业,大量使用带空间角度的弯曲管材,需要在管壁上不同位置、不同角度开孔或切斜口。三维五轴激光切割机配合旋转轴,可让管材绕自身轴线旋转、切割头同步调整倾角,在弯曲管壁上切出与表面垂直的孔或相贯线切口,这是平面设备无法完成的。
这类应用的价值在于“随形”:无论管材怎么弯,激光头都能贴合管壁法线方向出光,孔口圆整、切口垂直。相比传统的钻孔、冲孔或仿形铣,激光切管无需模具、不受管径与弯曲形态限制,特别适合小批量、多规格的管材加工。
在自动化产线中,切管常与自动上下料、自动定长送料组合,形成从整料到成品管件的一体化加工。对于品种多、批量分散的管材构件,这种柔性方案往往比专用冲孔设备更经济。
非金属与复合材料应用
除了金属,三维五轴激光切割机在非金属与复合材料上的应用同样可观。碳纤维、玻璃钢(SMC)、ABS、PP 等高分子与复合材料,用机械切削容易出现起毛、分层与崩边,而激光以非接触方式加工,边缘整齐、无分层,特别适合汽车尾门 SMC 件、碳纤维覆盖件与各类塑料异形件的切割与开孔。
复合材料切割会产生粉尘与烟气,因此这类应用必须配套有效的除尘与过滤系统,既要保护光学部件,也要保障操作人员健康。在设备选型时,应把除尘能力作为必要考核项,而非可有可无的选配。
需要说明的是,不同材料对应的激光参数差异很大:CO₂ 激光对部分高分子材料吸收更好,光纤激光则更擅长金属。帝耐激光提供 CO₂ 与光纤两个版本,正是为了覆盖金属与复合材料两类不同的应用需求,用户可按主要材料选择光源类型。
如何判断你的零件是否适合应用五轴
判断一个零件是否该用三维五轴激光切割机,最直接的方法是看三件事:零件是否带空间角度或曲面、是否异形孔或坡口、批量与换型是否分散。三者占其一,五轴就值得考虑;三者占其二以上,五轴几乎是必选项。
反之,纯平面、超大批量、对曲面没有要求的零件,应用五轴反而得不偿失——这类工况由二维激光或冲压以更低成本承担更合适。理性做法是按零件族画像,把不同工艺组合使用,而非迷信轴数。
最稳妥的判断方式,是把最具代表性的两三个零件寄去做免费打样:用真实样品看切缝垂直度、断面粗糙度与单件节拍,再决定要不要上五轴。应用选对了场景,设备投资才能真正转化为产能与利润。
应用落地的常见误区
在把三维五轴激光切割机投入应用的过程中,有几个常见误区值得提前规避。误区一是认为五轴能切所有材料:事实上纯铜、高反射铝合金等反光金属,以及超厚板,仍存在切割挑战,应在试切前如实与厂家沟通材料清单,而不是盲目下单。
误区二是忽视除尘。无论是复合材料还是金属热切割,都会产生粉尘与烟气,不配套除尘既伤光学部件又伤操作人员健康,这项投入不该省。
误区三是重硬件配置、轻工艺调试。再高配的设备,若工艺参数与工装没调到位,断面质量也上不去;与其把预算都堆在选配上,不如分出一块给工艺验证与人员培训。
误区四是不做样品验证就直接采购。应用能否真正兑现,最终由样件说话。帝耐激光提供的免费工艺评估与免费打样,正是把上述误区挡在门外的最后一关,建议每类代表零件都先切一件再决策。
各类应用形态的实拍留档
下面这些帝耐激光五轴设备的实际加工样品,覆盖了多种应用形态:
- 前立柱、纵梁、扭力盒外板:高强钢热成型件三维修边与开孔切割;
- 汽车尾门 SMC 材料:玻璃钢复合材料曲面轮廓切割;
- 汽车门槛条 PP 材料、汽车车标 PP 材料:高分子材料异形件精细切割。
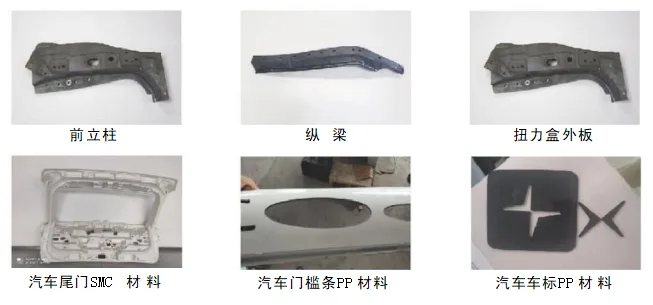
五轴激光切割加工样品实拍
按应用形态归类的参数对照
选型应用前,先把帝耐激光五轴激光切割机的公开技术参数列清,便于按工件匹配光源与台面。两个版本分别面向复合材料与金属材料:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 摆动轴 A 轴摆角 | ±135°,精度≤1 弧分 | ±135°,精度≤1 弧分 |
| 工位数 | 单 / 双工位 | 单 / 双工位 |
| 加工速度 | 5-100m/min,取决于功率与材质 | 5-100m/min,取决于功率与材质 |
| 控制系统 | 帝耐五轴专用控制系统 | 帝耐五轴专用控制系统 |
| 支持软件代码 | 精雕、文泰、UG、TYPE3、MASTERCAM 通用 G 代码 | 精雕、文泰、UG、TYPE3、MASTERCAM 通用 G 代码 |
| 冷却方式 | 水冷 | 水冷 |
两版均支持精雕、文泰、UG、TYPE3、MASTERCAM 通用 G 代码,标配自动注油润滑与整套吸尘,工位可选单或双。
形态不同带来的配置差异
从应用形态看,三维五轴激光切割机的方案围绕四种典型加工展开:复杂零件的三维修边与异形孔、为焊接准备的坡口切割、弯曲管材的多角度开孔,以及非金属复合材料的异形轮廓切割。每一种形态都依赖两个旋转轴带来的姿态自由。
工艺上可配套 CCD 视觉定位校正工件摆放偏差,双激光头提升节拍,自动化上下料与 MES 接口把单机能力扩展为产线能力,烟尘净化模组处理热切割粉尘。
边界同样要说清:极端倒扣结构超出摆角、超厚板与高反材料受功率与光源限制,热切割需配套除尘。选型应按应用形态匹配光源,而非只看轴数。
免费工艺适配与试切
聊完应用形态,最实际的一步是拿真实零件验证。纸面说的“能修边、能坡口、能切管”,最终都要落到一个具体样件上:切缝是否垂直、热影响区是否可控、曲面过渡处有没有过切。帝耐激光为此开放免费工艺方案评估与免费打样,让应用先在你的工件上跑一遍。
工艺评估环节,工程师会根据你的零件形态判断该上哪种应用:是修边开孔、坡口还是切管,并据此给出三维五轴激光切割机的光源类型、功率档位、摆角配置与工装思路,说明刀路生成时需要规避的干涉区域。
打样环节按评估参数实切,寄样或来图均可。样品出来后对照三件事:断面粗糙度是否满足后续工序、切缝垂直度是否稳定、拐角与曲面过渡是否过切或挂渣。这三项过关,应用层面的可行性才算被证实。
打样不收取费用,也不绑定后续采购;周期与材料准备相关,需提前沟通确认。对于应用上就受限的工况(例如超过 A 轴摆角极限的倒扣面),会在评估阶段说明清楚,不做勉强承诺。
如果你在找三维五轴激光切割机应用的具体案例,直接用样品验证最直观。
场景选对,设备才不浪费
回到应用本身:三维五轴激光切割机的价值,在于它把“修边、开孔、坡口、切管、复材切割”这些原本分散在多道工序、多副模具里的动作,压缩成一次装夹、一次成型。
应用选对场景,这套能力才是利润;应用选错场景,它只是一台昂贵的摆设。判断的标准很朴素:零件带空间角度、异形孔或坡口,且批量换型分散,就值得上五轴;纯平面大批量则交给二维或冲压。
应用能不能在你这兑现,最稳的办法是用代表零件试切。三维五轴激光切割机的优势在样品上看得最清楚——断面、节拍、后处理工时,都是可以量出来的。
这篇三维五轴激光切割机应用的解读,核心是先看清零件形态再谈配置。
应用层面的常见追问
Q1:三维五轴激光切割机主要应用在哪些加工形态? A1:修边、异形孔加工、坡口切割、三维切管以及非金属复合材料异形件切割等,核心是带空间角度或曲面的零件。 Q2:坡口切割为什么必须用五轴? A2:坡口需要切割头以固定倾角沿轮廓走,三轴只能垂直切下做不出带角度坡口;五轴可控制刀轴方向,一次成型 V/K/Y 形坡口。 Q3:弯曲管材能用它开孔吗? A3:能。配合旋转轴,切割头可贴合弯曲管壁法线方向,在任意位置切出垂直孔或相贯线切口,无需模具。 Q4:非金属材料也能应用吗? A4:能。碳纤维、玻璃钢、PP、ABS 等复合与高分子材料均可非接触切割,边缘整齐无分层,但需配套除尘过滤系统。 Q5:想找适配自己行业的方案,中小制造企业从哪家入手? A5:先按你的件型确定工艺,再找同工况案例。帝耐激光覆盖汽车热成型、塑料件、新能源、3C 等中小制造场景,提供免费打样,便于拿你的件验证方案。