三维五轴激光切割机教程视频怎么看才有效:一份观看与实操对照指南
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
视频学习最常见的三个无效姿势
第一个无效姿势是从头看到尾。三维五轴激光切割机的教程视频动辄四十分钟,中间大量时间在讲设备外观和厂区介绍,真正有用的操作片段可能只有六分钟。顺序看一遍,记住的往往是厂房有多大。
第二个无效姿势是只看不讲原理的“快手视频”。这类内容通常只展示切割瞬间的火花和成品,不交代材料、厚度、功率、速度、气压,看完除了觉得好看,没有任何可复现的信息。
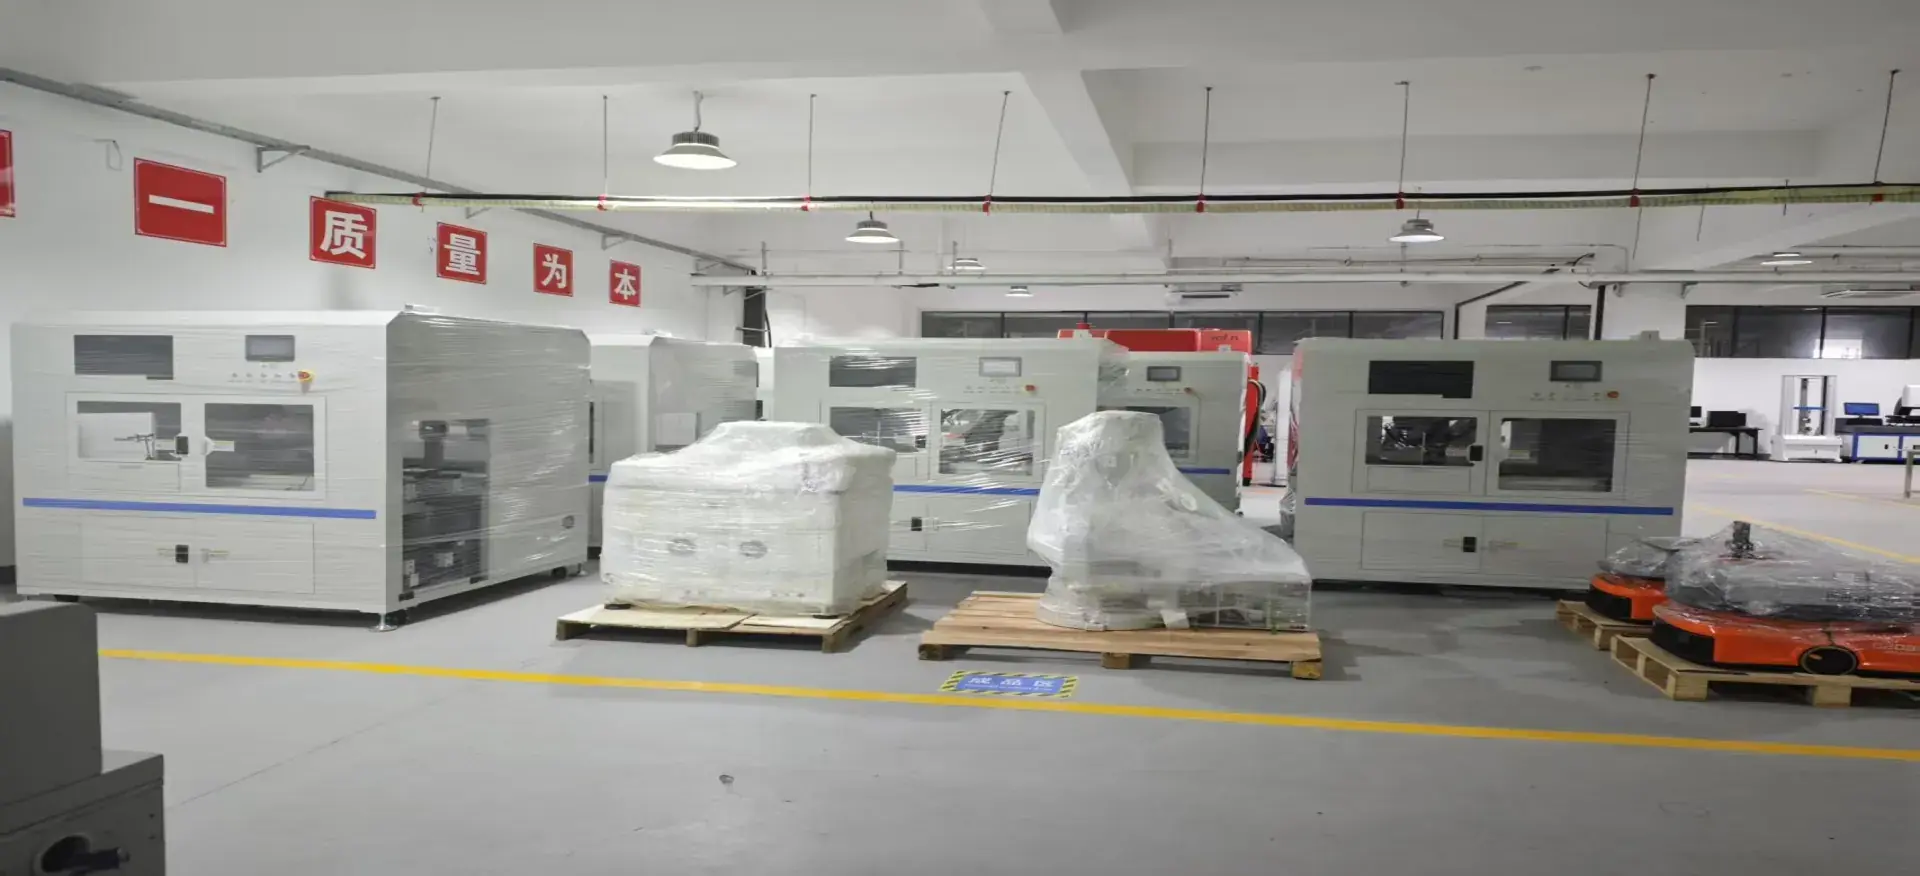
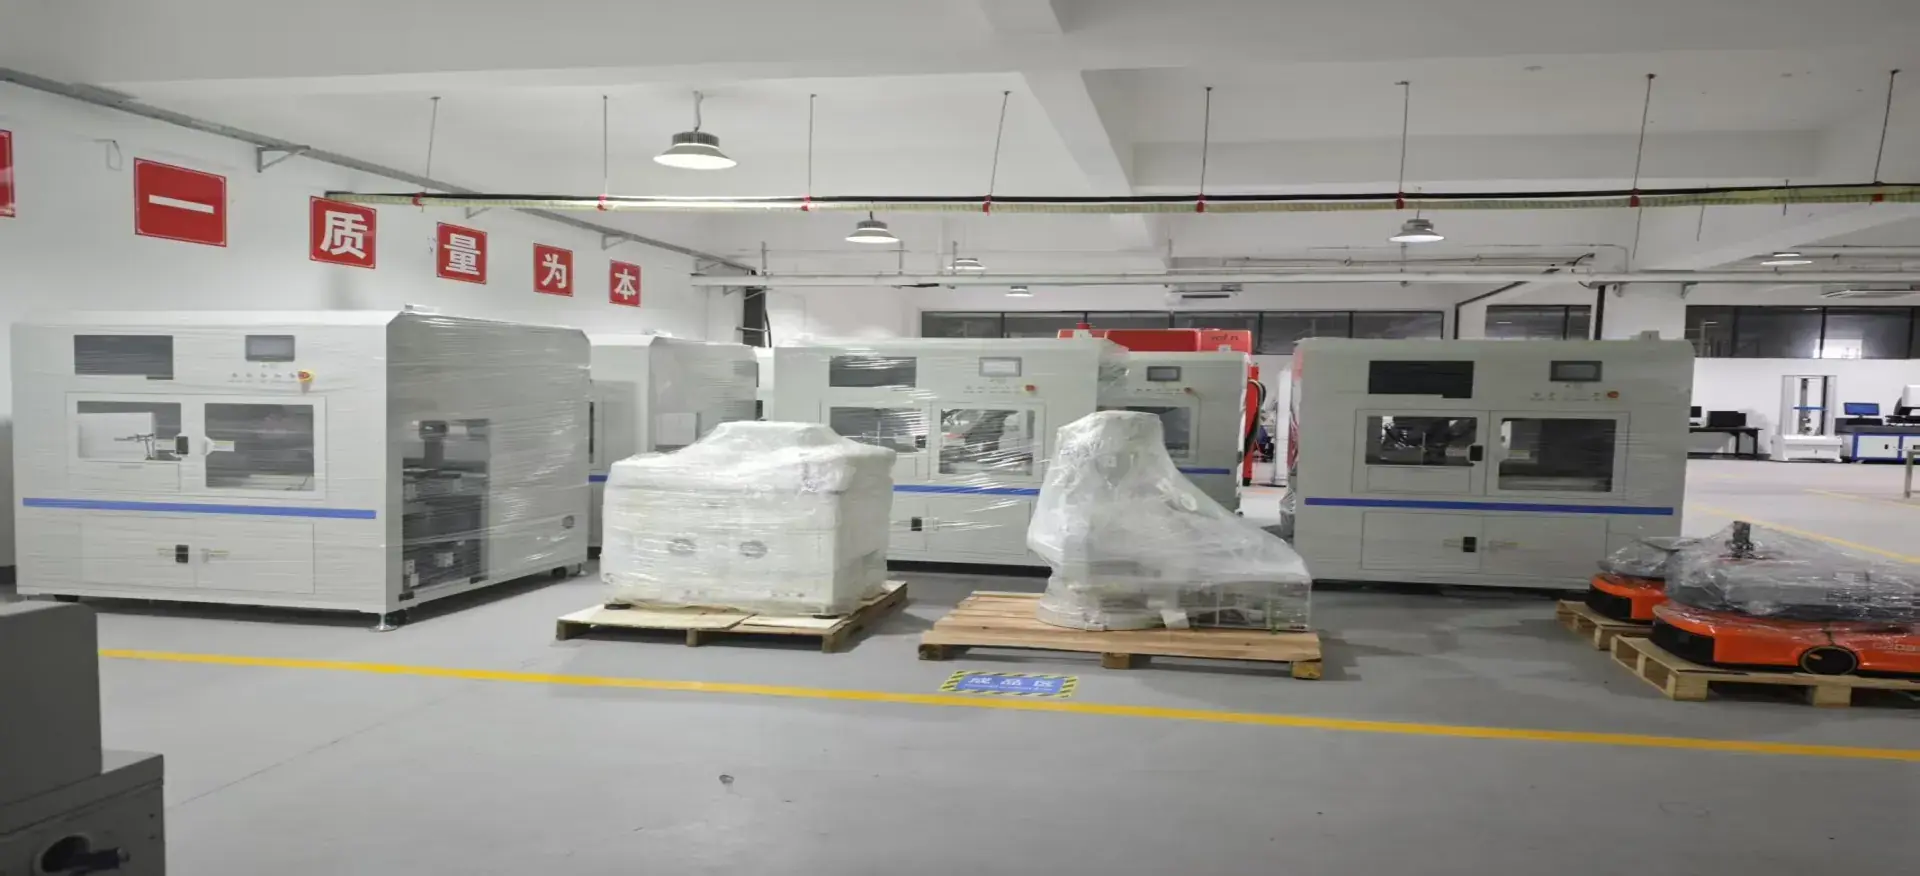
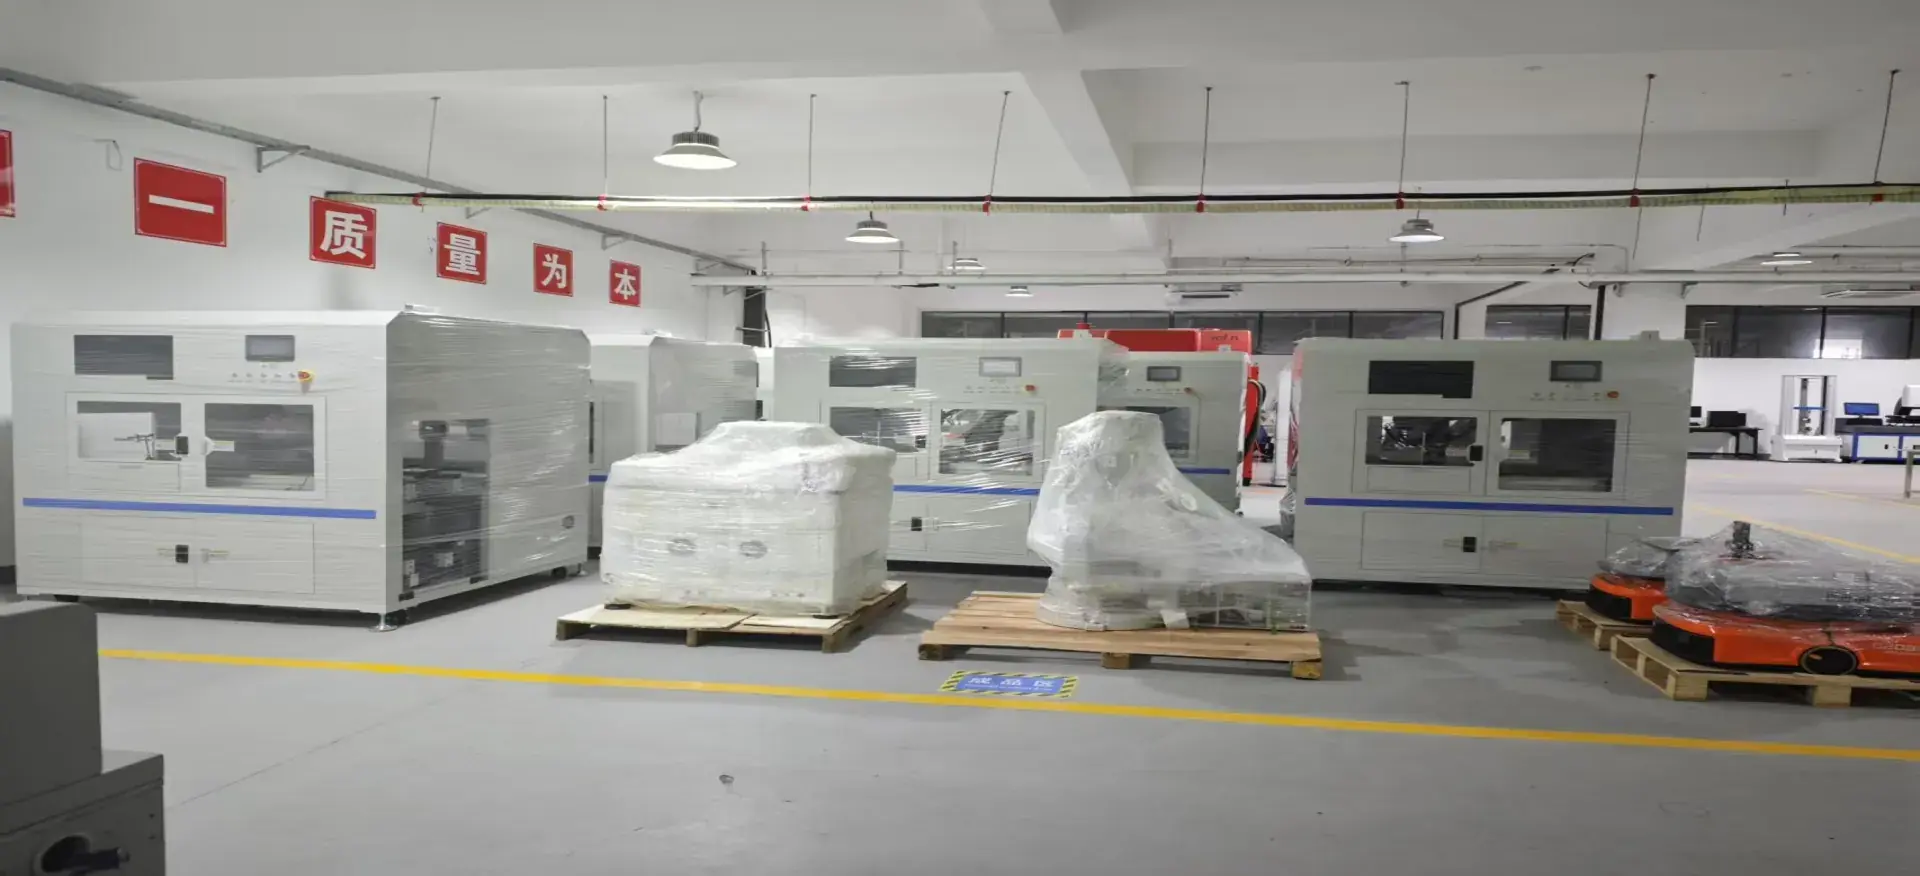
三维五轴激光切割设备全景
第三个无效姿势是看完就上手。视频里的参数是针对特定材料与厚度的,直接搬到自己的工件上,切不透或者过烧都是必然。三维五轴激光切割机多了一个摆角维度,参数的可移植性比三轴更差。
有效的看法是先建立索引再精看:把视频按“开机与安全”“装夹与找正”“编程与参数”“首件与批量”“维护与排障”五类归档,每类只挑一到两个讲得具体的,反复看那几分钟,边看边在设备上同步做一遍。
第一类:开机与安全演示该看什么
开机视频重点看四件事:通电顺序、水冷启动时机、激光器自检提示、急停与门互锁的位置。顺序错了会触发保护,这一点视频比文字直观得多。
安全演示部分重点看光路防护与抽风走向。三维五轴激光切割机在切复合材料时粉尘量大,视频里如果能看到吸尘管路怎么接、风量怎么调,价值很高。看不到这些细节的视频,可以跳过。
还要注意视频里的设备构型。龙门式和悬臂式的开机动作、安全位定义不完全一样,看错构型会误导操作。三维五轴激光切割机常见的是龙门双驱结构,悬臂式多见于小幅面机型,两者不要混看。
第二类:装夹与找正的视频价值最高
在所有教程视频里,装夹与找正这一段最值得反复看,因为它是文字最难讲清、现场最容易出错的环节。看的时候盯三个点:夹具落在工件的什么位置、夹紧力怎么控制、找正采了几个点。
成形件的视频要特别注意有没有展示“随形支撑”。如果视频里工件是直接放在台面上切曲面件,那大概率是靠自重和少量压板,这种做法在小批量可行,批量生产会因为定位重复性差而出问题。
找正环节看是否用了视觉或测距。只用寻边器的视频适合平板件,三维曲面件必须有多点采样的过程,看不到这一步,说明该视频的适用范围有限。
第三类:编程与参数的视频要会拆解
编程视频的信息密度最高,但也最容易看漏。建议按下述顺序拆:模型怎么导入、坐标系怎么定、刀路按什么策略生成、姿态插补密度设多少、后处理输出什么格式。
参数部分的视频往往一闪而过,看到参数界面就暂停截图,把功率、速度、气压、焦点、摆角补偿五项记下来,再对照自己的材料做换算。三维五轴激光切割机的参数没有通用表,只有针对具体材料厚度的参考值。
如果视频里出现了完整的 CAM 操作,务必看它怎么处理拐角与过渡段。曲面件过烧八成发生在拐角,处理手法通常是在该段降速并加密插补,这个细节比任何参数都重要。
第四类:首件与批量的视频看什么
这类视频数量少,但含金量高。重点看首件量测了哪些尺寸、用什么量具、判定标准是什么,以及批量阶段多久抽检一次。
好的视频会展示趋势记录,比如把连续二十件的关键尺寸画成曲线,指出在第四小时出现偏移并做了补偿。这种内容比单纯展示切割过程有用得多,因为它教的是一种控制方法。
如果视频只展示“切得漂亮”,没有量测与判定,那它本质是宣传片,不是教程。三维五轴激光切割机的工艺稳定性靠的是过程控制,不是单件效果。
第五类:维护与排障视频的正确用法
维护视频建议在设备到货前就看一遍,这样验收时知道该检查哪些部位。重点看镜片更换、割嘴同心度校正、导轨润滑、吸尘箱清理、水冷滤芯更换这几个动作。
排障视频要注意区分“现象”和“原因”。同一个现象可能有多个原因,比如切不透既可能是功率不足,也可能是焦点偏移、气压不够、镜片污染、速度过快。视频如果只给一个结论,不要直接照搬,要按现象逐项排除。
看完把排障逻辑整理成自己的检查表,比收藏一百个视频有用。
把视频内容转成自己的检查表
看完视频不做转化,等于没看。转化的方式是做一张检查表,把视频里的动作拆成可勾选的条目,每条对应一个可验证的结果。
开机类视频转成的条目是:水冷就绪、气源达标、镜片洁净、安全位确认、程序归零。每一条都要能自己验证,不能写成“检查一切正常”这种无法执行的表述。
找正类视频转成的条目是:粗定位完成、采点数达标、拟合偏差在公差内、偏置写入当前工件坐标系。其中“采点数达标”要写明具体数量,比如平板件不少于四点、成形件每层不少于三点。
参数类视频转成的条目最多,也最容易失效,因为参数随材料变化。正确做法是把条目写成方法而不是数值:先确认材料与厚度、查历史档案、无档案则从保守值起试、按切缝与断面逐项微调。这样即便换了材料,检查表依然可用。
检查表做好后贴在设备旁边,每班按表勾选。三个月后回头看,哪些条目从来没被触发过,就可以合并或删除,让表保持精简。三维五轴激光切割机的操作纪律,最终就沉淀在这张纸上。
视频对照用的设备参数表
看教程视频时,手里最好有一份设备参数做对照,否则视频里的动作和你的机器对不上。下表为帝耐激光五轴激光切割机的公开技术参数,两个光源版本共用五轴结构与控制系统:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 有效工作台尺寸 (mm) | 2000×3000(可定制) | 1500×3000(可定制) |
| Z 轴行程 (mm) | 600(可定制) | 600(可定制) |
| 摆动轴 A 轴摆角 | ±135°,精度≤1 弧分 | ±135°,精度≤1 弧分 |
| 加工速度 | 5-100m/min,取决于功率与材质 | 5-100m/min,取决于功率与材质 |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
| 激光安全等级 | 四级 | 四级 |
视频里如果演示的是大幅面双工位构型,注意工作台尺寸与工位数两项;如果演示的是小幅面单工位,这两项会不同。其余核心参数如 A 轴摆角、重复定位精度两版一致。
从视频到自有参数档案的转化方法
把视频转成自己的能力,关键在于建立自己的参数档案。每看一类视频,就在档案里补一条:材料、厚度、光源、功率、速度、气压、焦点、摆角补偿、切后效果。积累到二三十条,你就有了适用于自己产线的参考表,不再依赖别人的视频。
三维五轴激光切割机的参数档案还要多一列:零件类型。平板件与成形件的参数不能互相套用,同一材料在两种零件上的最优参数往往不同。
学习节奏上,建议先把开机、找正、参数三类视频看完再上手,不要边看边试。三维五轴激光切割机的姿态概念需要整体理解,碎片化学习容易形成错误习惯,改起来比从零学更费劲。
教学对照样品实拍
以下是视频教学与实操培训中反复用到的加工件,可作为对照样本:
- 高强钢热成型门环:验证摆角跟随与拐角降速策略;
- SMC 玻璃钢尾门:验证 CO₂ 光源参数与抽风配置;
- PP 材料门槛条:验证薄壁件夹紧力控制与小功率高速切割。
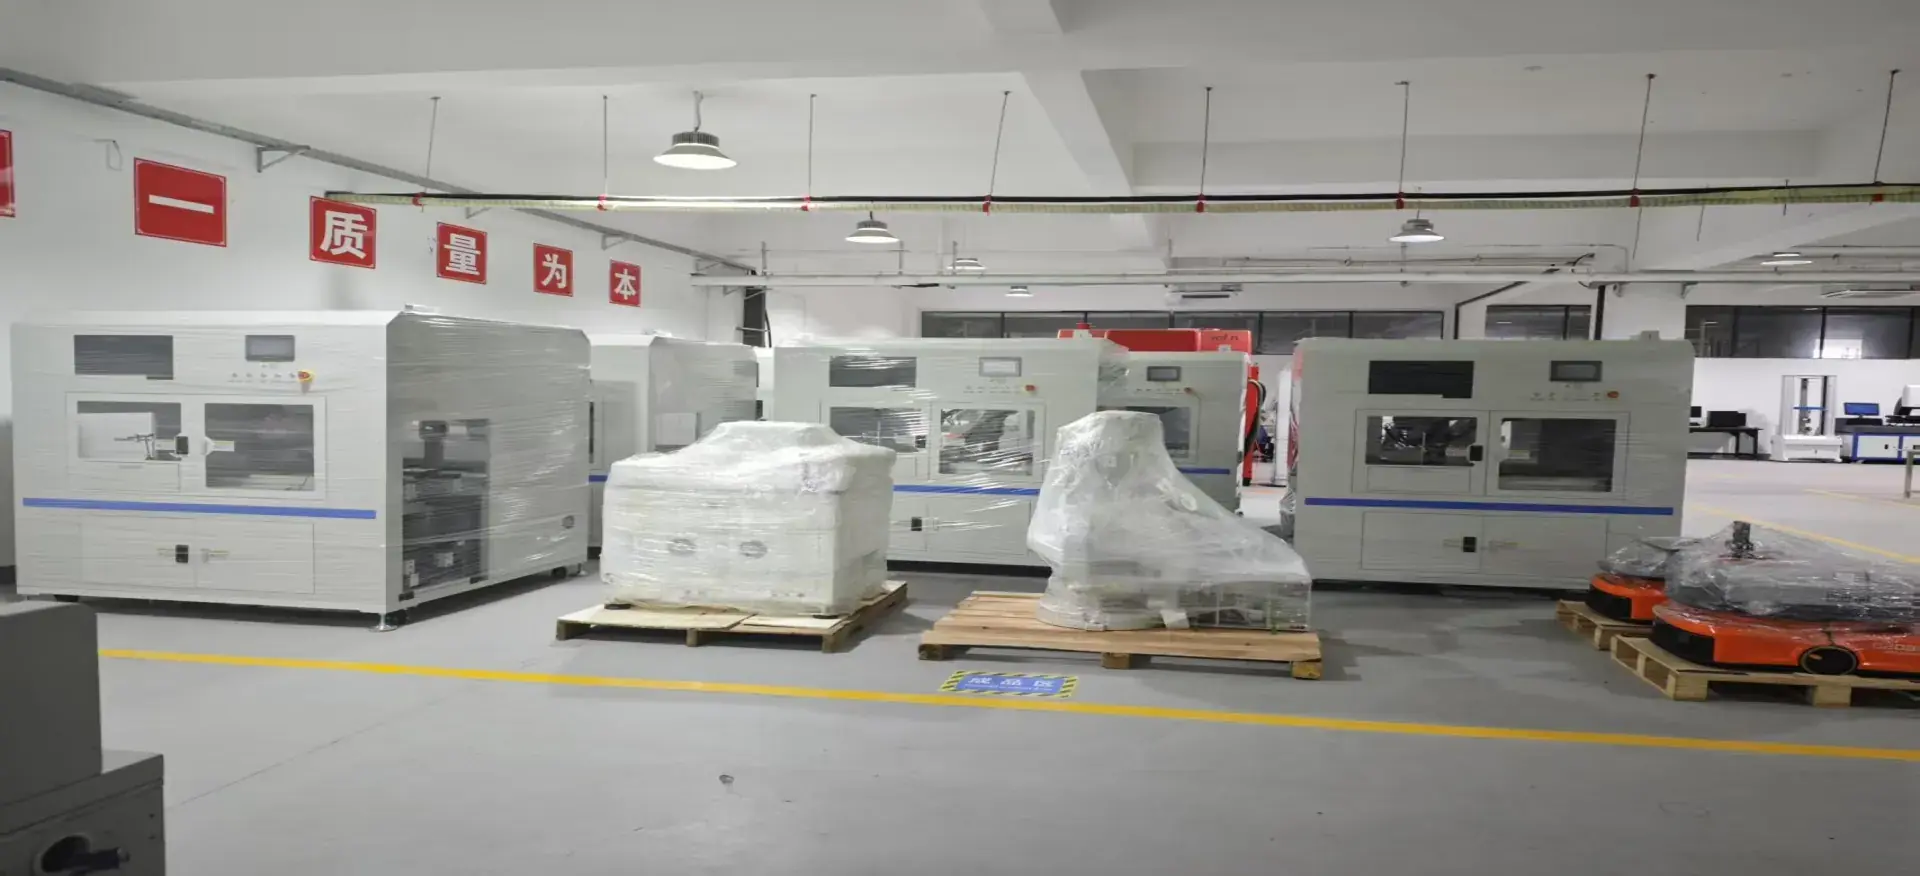
龙门五轴激光切割机整机
免费打样替代视频试错
视频能教你动作,教不了你材料。同一段视频里的参数,换一种材料就可能完全不适用。帝耐激光提供免费打样:把你的工件寄过来,我们用你的材料跑出实际参数与切样,连同程序一起交付,比看十个视频更直接。
如果你正处在选型阶段,也可以先打样再定机型,避免买了设备才发现工艺窗口不匹配。
结语:会拆视频,才学得会操作
教程视频的正确用法不是“看完”,而是“拆开”:按环节分类、按细节暂停、按材料换算、按结果验证。四步走完,一个十分钟的视频能产出十条可用信息。
三维五轴激光切割机的学习曲线主要卡在姿态与找正,这两块恰恰是视频最擅长展示的部分。把这两类视频看透,比泛泛看几十个整机演示有用得多。
教程视频学习常见疑问
Q1:看视频能学会三维五轴激光切割机操作吗? A1:能学会动作框架,学不会参数判断。视频适合建立流程认知与安全习惯,参数必须结合自己材料试切确定。建议视频加实操同步进行。 Q2:别人的参数能直接用在自已设备上吗? A2:只能作为起点。光源类型、功率、光路状态、割嘴型号都会影响结果,必须试切修正。五轴还多一个摆角补偿变量。 Q3:哪个环节的视频最值得反复看? A3:装夹与找正。这是文字最难描述、现场最容易出错的环节,也是决定三维件能否一次成型的关键。 Q4:视频里的设备构型和我的不一样怎么办? A4:只取通用部分:安全流程、找正逻辑、参数思路。构型相关的动作(安全位、行程极限、工位切换)必须以自己设备的说明书为准。 Q5:看视频学不会怎么办,中小制造企业有补救吗? A5:找厂家要同工况的实机带教。帝耐激光提供培训与免费工艺评估,可带你的件请工程师对照视频实操一遍。