三维五轴激光切割机样品试切:怎么设计试切件、怎么判读结果
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
试切为什么常被浪费
样品试切是选型环节里信息量最大的一步,但多数人用得不好。常见的情况是:随便寄一个件过去,对方切完寄回,看看切开了、摸着不扎手,就结束了。
这样的试切只能验证“能不能切”,验证不了“切得好不好”“稳不稳定”“快不快”。而这三点才是采购决策真正需要的。
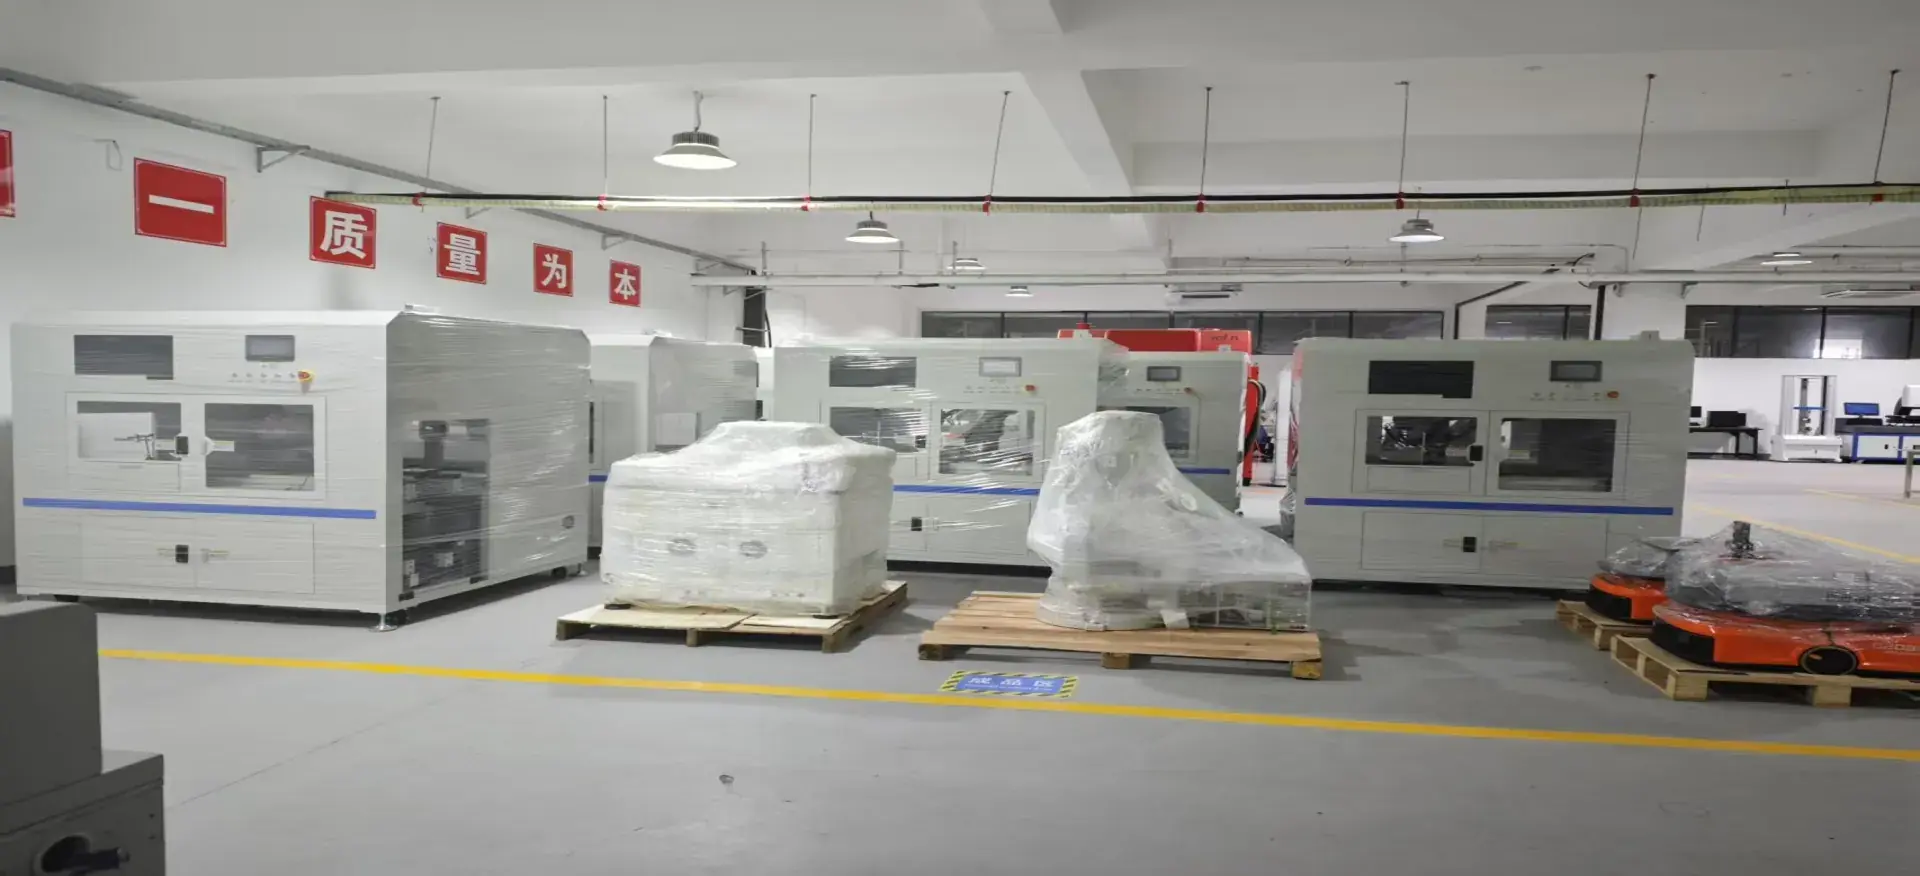
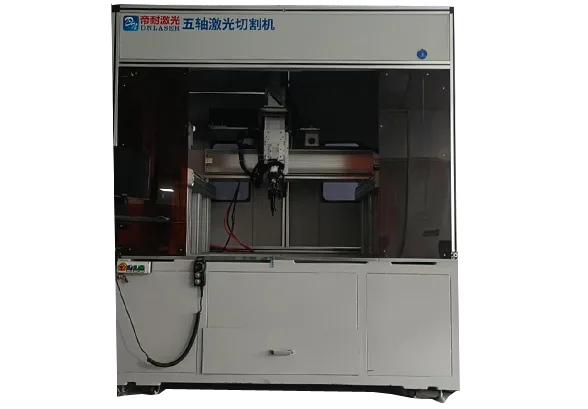
三维五轴激光切割设备全景
试切要发挥价值,得先设计。设计包括三件事:选什么件、要对方记录什么、自己怎么判读。
三维五轴激光切割机的试切尤其值得认真做,因为它的价值集中在复杂曲面与异形结构上,一个平板件的试切说明不了任何问题。
试切件怎么选
试切件的选择原则是:覆盖你的极端工况,而不是平均工况。
第一个件选最大件。用你产品族里尺寸最大的零件,验证台面是否够、行程是否够、装夹是否可行。最大件过不了,其他都不用谈。
第二个件选最厚件。用最厚的那一档材料,验证功率是否足够、断面质量是否可接受。这一项决定了三维五轴激光切割机的能力下限。
第三个件选最难的形状。优先选带连续曲面、异形孔、空间坡口或深腔的件。这类件才能检验五轴的真实水平,平板件谁都能切。
第四个件(可选)选精度最严的件。如果有关键尺寸公差很紧,用它验证精度是否达标。
四个件不必都寄,但至少要覆盖最大、最厚、最难三项。三维五轴激光切割机样品试切,件的选择比切的次数重要。
要对方记录哪些数据
试切不是只要一个成品,要的是一套数据。要求对方提供五项。
第一,完整参数。光源类型、功率、速度、气压、焦点位置、摆角补偿方式。没有这些,样品无法复现。
第二,节拍。单件切割时间,以及含上下料的整体节拍。这两个数差别很大,要分清。
第三,程序信息。刀路用什么软件生成、姿态插补密度设多少、程序段数多少。这些反映了工艺水平。
第四,遇到的问题。切的过程中有没有断点、有没有过烧、有没有调整参数。坦诚的厂家会说,不说的往往是没认真切。
第五,判定依据。他们按什么标准判断这件合格,量了哪些尺寸。这一项能看出对方的质量意识。
自己怎么判读结果
收到样品后,按五个维度判读。
尺寸维度:量关键尺寸与孔位,与图纸对比。注意区分偏差是系统性的还是随机的。系统性偏差可以靠补偿修正,随机偏差说明稳定性不足。
切缝维度:量切缝宽度,看上下是否一致。上宽下窄说明焦点偏高,上下都宽说明功率过大或速度过慢。宽度不均说明姿态补偿不到位。
断面维度:看是否有挂渣、是否有斜纹、粗糙度是否可接受。挂渣集中在底部多为气压或速度问题;斜纹多与光路准直有关。
拐角维度:重点看姿态变化段的切缝。过烧说明降速不够或插补密度不足;切不透说明姿态跟随滞后。
热影响维度:看切口附近的变色范围。范围大说明热输入过高,对薄板与复合材料尤其重要。
五个维度看完,三维五轴激光切割机的能力边界就清楚了。
怎么设计对比试切
如果要比较几家,对比试切要控制变量。
第一,同一个件。用同一个三维模型,不要一家切 A 件、一家切 B 件。
第二,同一种材料。最好用同一批材料,避免批次差异干扰。如果做不到,要记录批号。
第三,同一个判定标准。提前约定量哪些尺寸、用什么量具、允许多少偏差。
第四,同一套记录要求。都按上面五项数据提交,才能横向比较。
控制住这四个变量,比较才有意义。三维五轴激光切割机样品试切的对比,最怕的是各切各的、各说各的好。
试切结果怎么用于决策
试切数据要落到具体决策上,否则就是一堆照片。
如果最大件装不下,直接排除这个幅面的机型,不用再谈价格。
如果最厚件断面不可接受,要么提高功率档位,要么放弃这个厚度区间,重新界定三维五轴激光切割机用途。
如果最难形状的拐角过烧,要问清是参数问题还是设备能力问题。参数可调则继续,能力不足则淘汰。
如果节拍达不到产能要求,要考虑双工位或自动化,这会改变预算。
每一项结果都对应一个配置决策或一个排除理由。试切的价值就在这里:它把模糊的“行不行”变成了具体的“哪一项行、哪一项不行”。
试切前后的沟通要点
试切是双方配合的过程,沟通到位能省很多事。
试切前,把工件图纸、材料说明、精度要求、产能目标一次给全。信息不全,对方只能猜,切出来的结果参考价值低。
试切中,保持沟通。如果对方提出工艺上的疑问(比如某个结构切不透),要及时回应,必要时调整设计或接受工艺限制。
试切后,要求完整的数据包,并安排一次技术复盘。让对方讲清哪些地方有把握、哪些地方有风险。这次复盘的深度,往往比样品本身更能反映厂家的水平。
三维五轴激光切割机样品试切不是一次性的动作,而是一次技术对话。对话质量高,选型就准。
能加工多大、切多准
试切前先明确设备的能力边界,才能设计出有意义的试切件。下表为帝耐激光五轴激光切割机的公开技术参数:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 有效工作台尺寸 (mm) | 2000×3000(可定制) | 1500×3000(可定制) |
| Z 轴行程 (mm) | 600(可定制) | 600(可定制) |
| 摆动轴 A 轴摆角 | ±135°,精度≤1 弧分 | ±135°,精度≤1 弧分 |
| 工位数 | 单 / 双工位 | 单 / 双工位 |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
设计试切件时对照三项:有效工作台尺寸决定最大件,Z 轴行程决定最高件,摆动轴 A 轴摆角 ±135° 决定能覆盖多斜的面。三项之外还要看功率是否覆盖你的最厚件。
配置跟着需求走
试切件的组合要按行业调整。汽车零部件行业重点试热成型钢的曲面加异形孔;复合材料行业重点试 SMC 或碳纤维的曲面轮廓与热影响;通用工业重点试多品种切换时的参数适应性。
三维五轴激光切割机样品试切,建议一次寄两到三个件,覆盖不同难点,比寄十个相似件有用得多。
试切往往不是一次就到位。第一次切出来有问题,要判断是件的问题、参数的问题还是设备的问题。这个判断过程本身很有价值,因为它模拟了真实生产中遇到问题时的协作方式。好的厂家会主动分析原因、提出改进方案、安排第二次试切;差的厂家只会说“这个件不好切”。通过一两轮迭代,你能看清对方的工艺能力与配合态度,这比样品本身更重要。
还要确认试切时的设备状态。试切用的设备是不是标准交付状态,有没有临时调过参数、换过更好的镜片、用过特殊工装。有些厂家为了试切效果,会用调试到最佳状态的样机,与量产交付的机器存在差异。稳妥的做法是问一句:这台试切机是量产配置吗,交付时是不是同样状态。三维五轴激光切割机样品试切的意义在于预演量产,如果预演条件与量产条件不一致,结论就不可靠。
真实件是什么样子
以下是试切中常用的典型件,覆盖三类难点:
- 高强钢热成型件:曲面轮廓加异形孔,检验姿态跟随与轮廓精度;
- SMC 玻璃钢曲面件:大曲率非金属件,检验光源匹配与热影响控制;
- PP 材料精细轮廓件:薄壁小圆角,检验拐角降速与夹持稳定性。
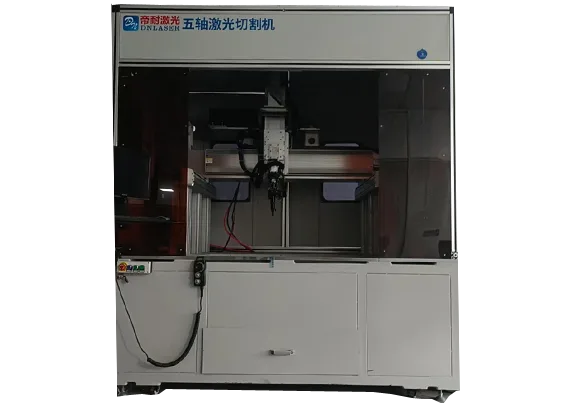
龙门五轴激光切割机整机
先试后买的路子
试切这件事,帝耐激光的做法是把数据一起给。你把工件寄过来,我们切完寄回实物,同时提供参数表、节拍数据、程序信息与实测尺寸,你可以拿去和其他厂家横向对比。
如果试切结果不理想,我们也会说明原因:是设备能力不足,还是工艺需要调整。能力不足我们会直说,不浪费彼此时间。
最后再说几句
试切的价值取决于设计:件要覆盖极端工况,数据要完整可复现,判读要分五个维度,对比要控制变量。
做完这些,试切就从“看看能不能切”变成了“能不能支撑决策”。
如果你还没想好寄什么件,可以先发图纸和材料说明过来,我们一起把试切件定下来。选对试切件,等于把选型风险提前暴露在低成本阶段。这也是三维五轴激光切割机样品试切最实际的价值:用一件样品的代价,换掉一次几十万甚至上百万的决策失误。
另外建议把每次试切的数据都归档,包括参数、节拍、实测尺寸、出现的问题。这些档案在自己正式投产后会成为宝贵的参照:新工件来了,翻一翻有没有类似的,能省掉大量重复试错。试切不只是选型工具,也是工艺积累的起点。
试切相关疑问
Q1:试切收费吗? A1:多数厂家对有意向的客户免费,可能要求承担材料或运费。试切前应确认费用、周期与交付内容。 Q2:寄一个件够吗? A2:不够。建议覆盖最大件、最厚件、最难形状三项,单一零件无法反映设备的能力边界。 Q3:试切结果好就一定能量产吗? A3:不一定。试切验证工艺可行性,量产还要验证稳定性、节拍与良率。建议要求小批量试产。 Q4:对方不给参数怎么办? A4:参数是判断工艺水平的依据,不给说明有所保留。可以要求至少提供光源、功率、速度三项,否则样品无法复现。 Q5:寄样试切前,中小制造企业怎么提高命中率? A5:把最难的件和验收标准一起寄。帝耐激光提供免费样品试切,建议明确公差与材料,让试切结果直接能用于选型决策。