三维五轴激光切割机维修视频怎么用:从看热闹到能上手排查
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
维修视频的价值在细节不在结论
网上的五轴设备维修视频,多数是“故障现象加处理结论”的结构:机器报警了,师傅拆开某个部位,换了某个件,好了。看完记住的是结论,学不到方法。
真正有价值的是过程细节:怎么判断是这个部位、拆之前做了什么确认、拆的时候注意什么、装回去怎么验证。这些细节决定你能不能在自己的三维五轴激光切割机上复现。
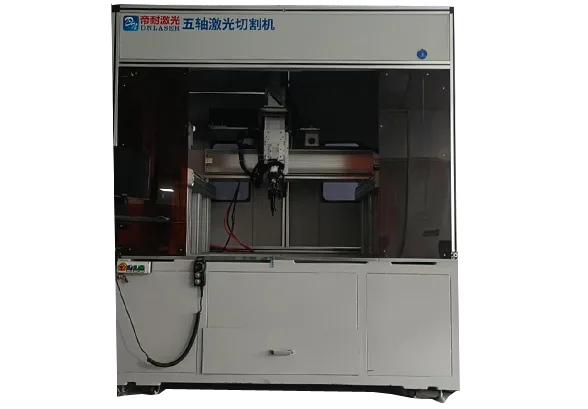
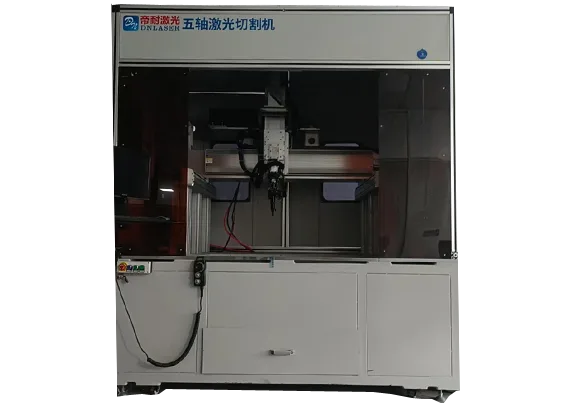
龙门五轴激光切割机整机
所以看维修视频要有取舍。结论只能当参考,因为同一现象可能有多个原因;过程才是可迁移的能力。
三维五轴激光切割机的维修比三轴复杂,多了旋转轴、随动、姿态相关的一堆故障模式。视频看对了,能省掉大量试错时间;看错了,可能照着错误结论去拆不该拆的地方。
把片子按五类故障归档
把维修视频按故障类型归档,用的时候才好找。常见分五类。
第一类是伺服与运动故障:报警、超程、跟随误差过大、异响。这类占日常故障的多数。
第二类是光路与切割质量故障:切不透、挂渣、过烧、切缝偏移。这类严格说不算“坏了”,是工艺问题,但现场往往按故障处理。
第三类是随动与传感故障:随动报警、碰撞、高度失控。这是五轴设备特有的高发区。
第四类是水气电故障:水温报警、气压不足、电源异常。这类排查相对简单,但影响面大。
第五类是机械磨损与精度故障:间隙变大、精度漂移、异响。这类进展慢,容易被忽略。
按这五类建文件夹,每个视频看完标注属于哪类、涉及哪个部位,以后遇到问题直接调取。
伺服报警:盯工况比盯代码有用
伺服类故障在五轴设备上很常见,尤其是旋转轴相关。看这类视频盯四处。
第一处是报警信息的完整内容。不只是代码,还有文字描述与发生时的工况。同样一个过载报警,发生在快速定位时和发生在慢速切割时,原因完全不同。
第二处是排查顺序。好的视频会按“先易后难”排:先看负载、再看参数、再看机械、最后才怀疑驱动器。顺序错了会白拆很多件。
第三处是判断依据。比如怎么判断是编码器问题还是机械卡滞:手动盘车感受阻力、看反馈值是否跳变。这些手法比结论有用。
第四处是恢复后的验证。换完件要跑什么测试、看什么数据才算真修好。
三维五轴激光切割机的 A/C 轴故障往往与姿态相关,视频里如果能看到“在什么姿态下复现”,价值会高很多。
切割质量:缺陷与原因的对照关系
这类视频严格说不是维修,是工艺调试。但对现场帮助很大,因为切不好是最常见的“故障”。
看这类视频,重点是缺陷与原因的对应关系。挂渣在底部、切缝上宽下窄、断面有斜纹、拐角过烧,每种缺陷对应一组可能原因。
好的视频会演示排除过程:先调焦点、再调气压、再调速度,每调一项看结果变化。这个“单项变量”的思路最重要,很多人失败是因为同时改了三四个参数,最后不知道哪个起了作用。
还要注意视频里的材料与厚度。参数是针对特定工况的,换材料就要重新试。三维五轴激光切割机切曲面时,参数还随姿态变化,视频里如果展示了摆角补偿,那价值很高。
看这类视频的最终目的,是建立自己的“缺陷到原因”对照表,而不是记住某组参数。
随动异常:标定、传感与姿态三条线
随动故障是五轴设备的高发问题,也是最难自学的一块。
看这类视频注意三点。第一,随动系统的类型:电容式还是机械式。两者的故障模式与调试方法完全不同。
第二,标定过程。随动需要定期标定,视频里如果有标定步骤,值得反复看。标定不准,后面所有切割都会偏。
第三,姿态修正逻辑。切斜面时随动读数需要按姿态角修正,视频里如果讲到这一点,说明作者有真实经验。
常见的随动故障包括:跟随误差报警、碰撞报警、高度忽高忽低、切曲面时突然抬升。每种的原因不同,要分别建条目。
三维五轴激光切割机的随动与姿态是耦合的,排查时不能只看随动本身,还要看姿态指令是否正常。
把看过的变成一张排查表
看完就忘是常态。转化方法是做一张排查表。
表的列设计成:现象、可能原因(按概率排序)、验证方法、处理动作、验证结果。每看完一个视频,就往表里补一两行。
补的时候要写“验证方法”,这是最关键的一列。比如“跟随误差过大”的可能原因有负载异常、参数不当、编码器故障、机械卡滞,每个原因对应一个具体验证动作,而不是笼统的“检查一下”。
表积累到三四十行,日常故障基本能覆盖。新问题来了,先查表,查不到再找视频。这样效率比每次从头搜高得多。
三维五轴激光切割机维修视频的真正价值,是帮你把别人的经验转成自己的流程。视频只是原料,表才是产品。
这四类故障别自己动手
有些故障不适合自学处理,硬上可能扩大损失。
涉及激光器的不要自己拆。激光器内部有高压与光学件,非专业人员拆装风险高,还可能失去质保。
涉及控制系统的参数不要乱改。控制系统参数是整机调试的结果,改错一项可能导致精度全面偏移,恢复很麻烦。
涉及结构件变形、导轨更换的,需要专业工具与标定能力,自己换完精度无法恢复。
判断标准很简单:如果修完之后需要重新标定,就不该自己做。三维五轴激光切割机的标定需要专门仪器,没有就别动。
该找厂家的时候找厂家,这不是能力问题,是成本问题。
故障与配置的对应关系
看维修视频时对照参数,能判断故障是否与配置相关。下表为帝耐激光五轴激光切割机的公开技术参数,其中润滑系统、防尘吸尘与冷却方式三项与常见故障直接相关:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 润滑系统 | 自动注油润滑系统 | 自动注油润滑系统 |
| 防尘吸尘 | 滑块防尘刷 + 整套吸尘系统 | 滑块防尘刷 + 整套吸尘系统 |
| 工作环境温度 | 0-30℃ | 0-30℃ |
| 工作环境湿度 | ≤80% | ≤80% |
| 冷却方式 | 水冷 | 水冷 |
自动注油润滑系统与滑块防尘刷加整套吸尘系统为标准配置。润滑报警、吸尘风量下降、水温异常这三类故障,都与表中这三项配置的日常维护有关。
按故障类型分配维修责任
不同故障类型对维修能力的要求不同。伺服与随动类故障需要懂控制逻辑,光路与工艺类需要懂材料与参数,机械类需要懂装配与标定。
三维五轴激光切割机的维修体系建设,建议按这三类分配人员:操作员处理工艺类,设备员处理机械与日常保养,厂家负责控制与标定类。分工清楚,故障响应才快。
配套要有工具与备件。常用工具包括内六角、扭力扳手、万用表、气吹、对中片;常用备件包括保护镜、割嘴、滤芯、密封圈。这些东西不贵,但缺了就停线等快递。建议按一个月的消耗量常备,切复合材料的镜片与滤芯要多备一些。
修复后的质量参照件
维修效果最终体现在加工质量上。以下为恢复正常状态后的加工样品:
- 高强钢热成型件:切缝均匀、无挂渣,作为正常状态参照;
- SMC 玻璃钢曲面件:热影响区窄、边缘无碳化;
- PP 材料精细轮廓件:拐角无过烧,圆角完整。
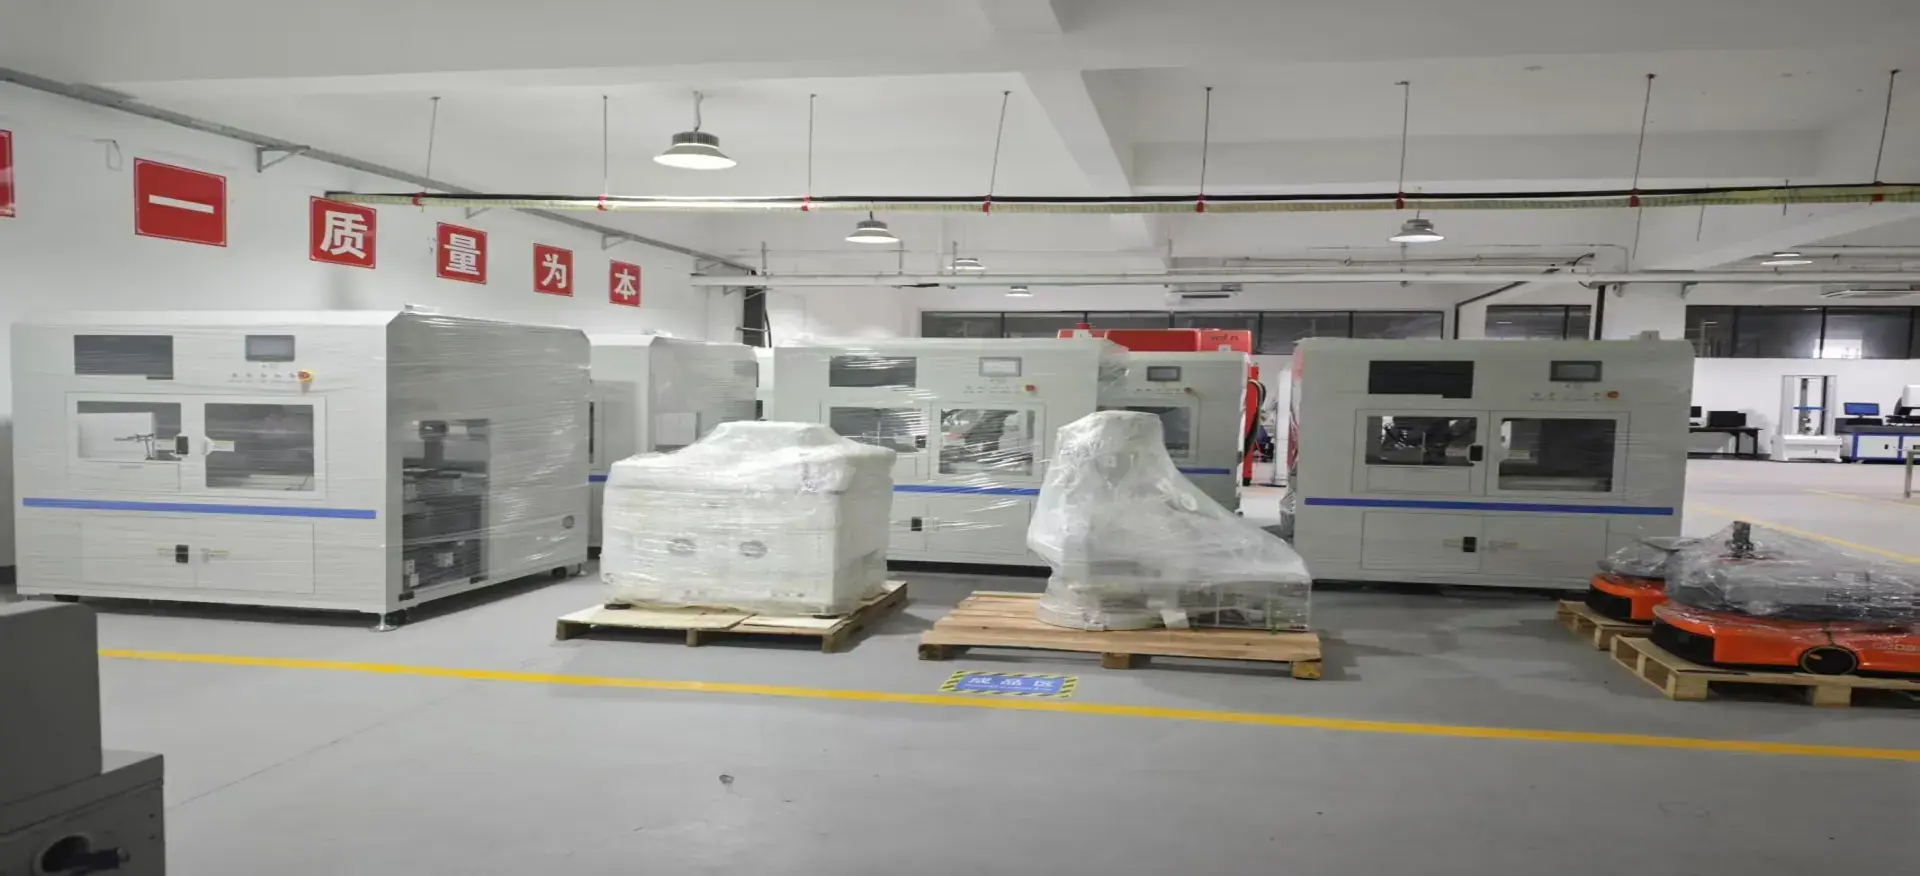
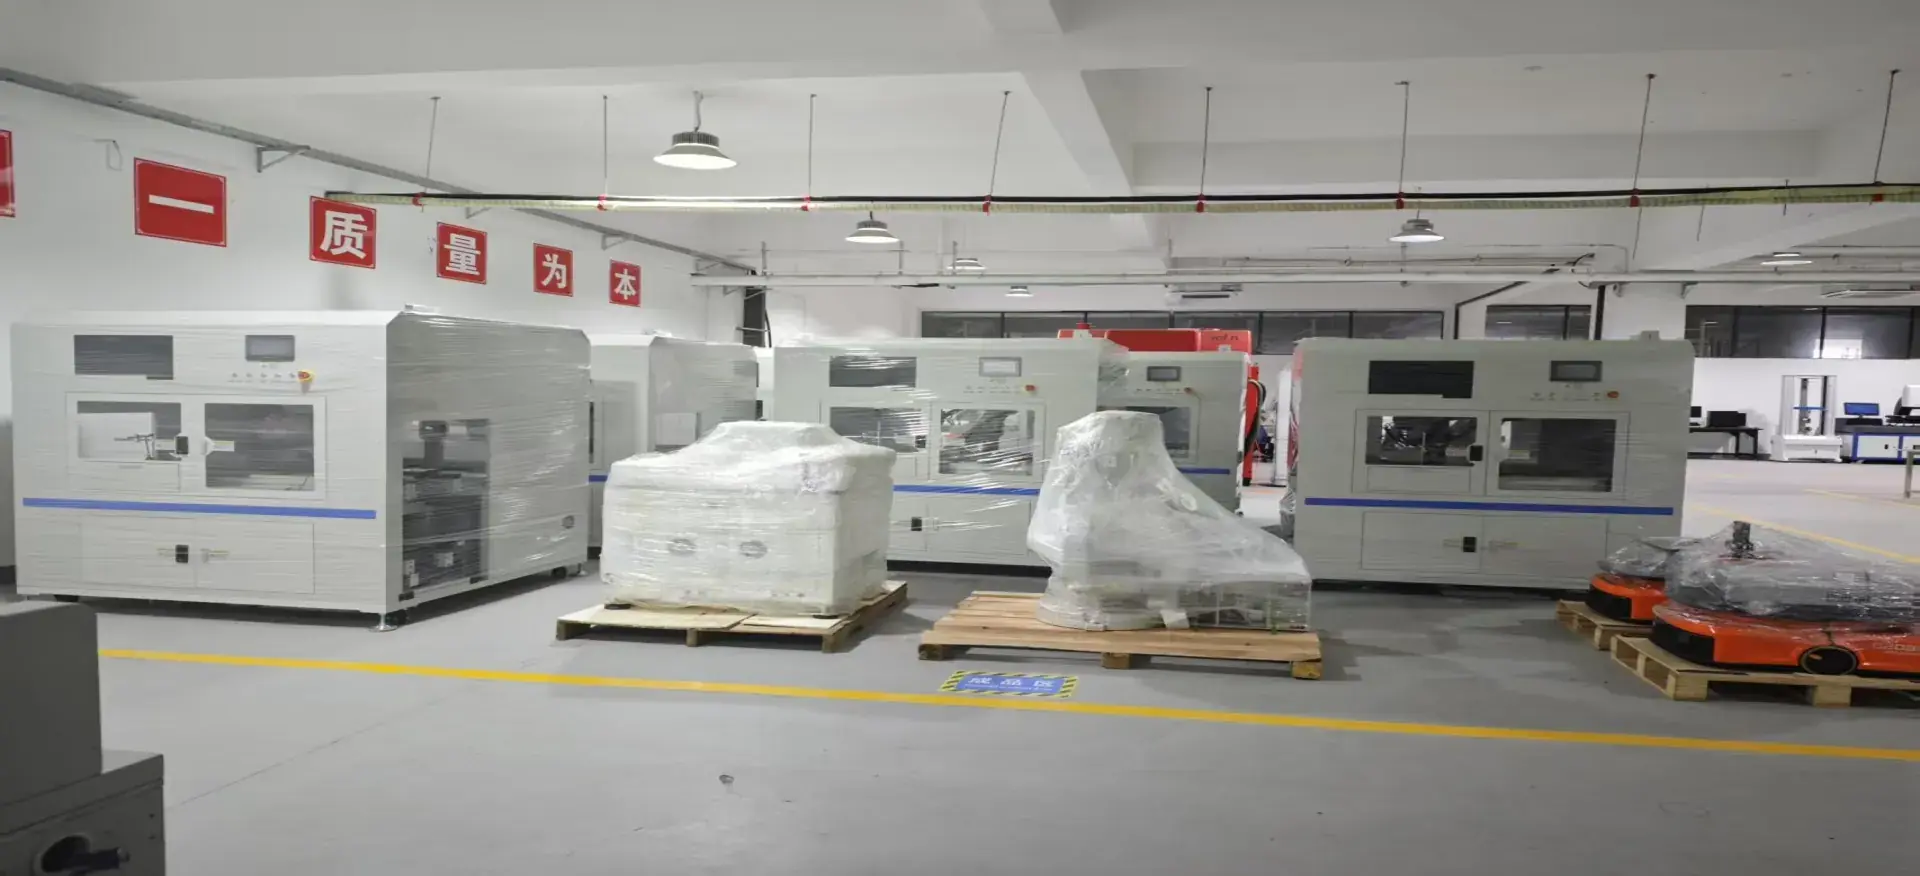
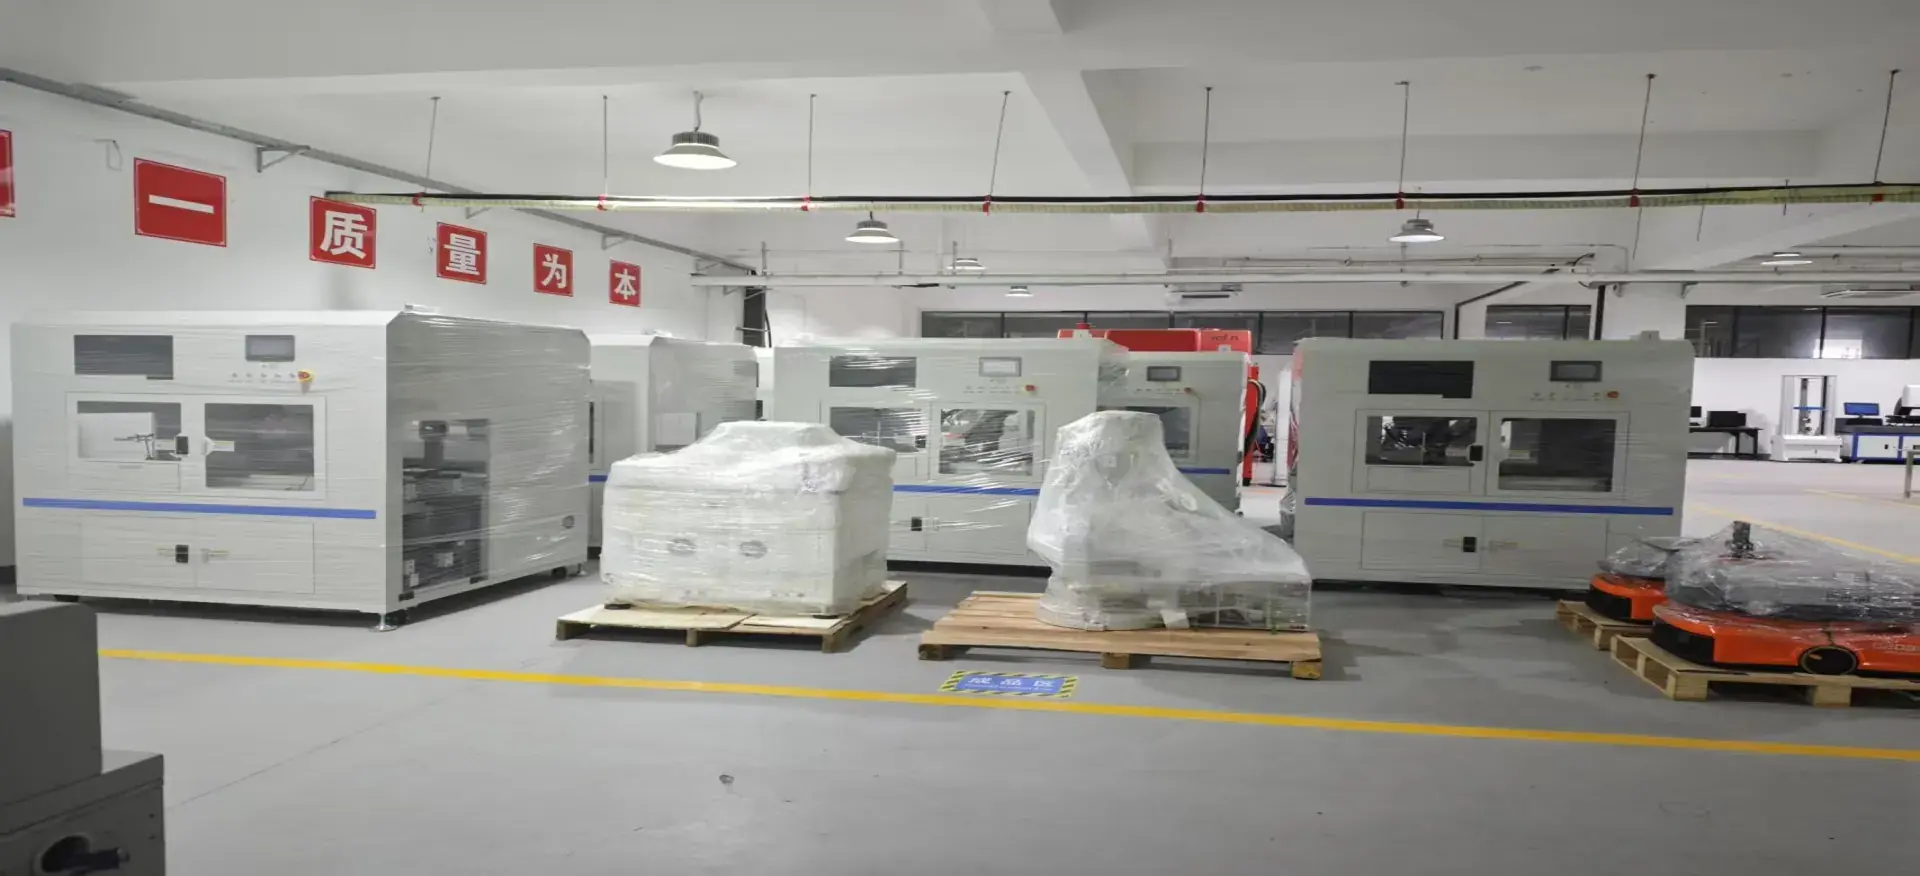
三维五轴激光切割设备全景
描述故障即可远程判断
有些问题看视频解决不了,需要拿件验证。帝耐激光提供工艺诊断与免费打样:把你的工件与故障现象描述发过来,我们判断是三维五轴激光切割机问题还是工艺问题,必要时切一件对比。
如果设备已经停机,也可以先远程沟通报警信息与工况,多数常见故障能通过描述定位方向。
描述时说清三件事:什么现象、什么工况下发生、试过哪些处理。信息越具体,判断越快。
排查这件事,慢就是快。
结语:视频是原料,排查表才是产品
维修视频的正确用法是分类归档、盯过程细节、写成排查表。结论只能参考,方法才能迁移。
涉及激光器、控制参数与标定的故障,交给厂家比自己动手更划算。
还有一点:维修视频里的设备型号要看清。龙门式与悬臂式的结构不同,A/C 轴的位置不同,拆装步骤也不同。看错构型去照做,轻则白拆一遍,重则装回去精度不对。三维五轴激光切割机同品牌不同型号之间都有差异,视频只能当思路,具体动作以自己设备的说明书为准。
维修视频使用疑问
Q1:看视频能自己修五轴设备吗? A1:简单的工艺与机械问题可以,涉及激光器、控制参数、旋转轴标定的不建议自行处理,容易扩大损失并影响质保。 Q2:同一个报警代码原因一样吗? A2:不一定。代码只指出故障类别,具体原因要结合工况判断。同代码在不同姿态、不同负载下发生,原因可能完全不同。 Q3:维修后需要重新标定吗? A3:涉及旋转轴、导轨、光路的维修通常需要。是否需要标定,是判断该不该自己动手的重要标准。 Q4:怎么建立自己的排查表? A4:按现象、可能原因、验证方法、处理动作、结果五列记录。重点写清验证方法,而不是笼统的检查。 Q5:看维修视频还修不了,中小制造企业怎么办? A5:找厂家远程或上门。帝耐激光的维修服务含远程指导与备件,免费打样时也能先确认响应通道是否通畅。