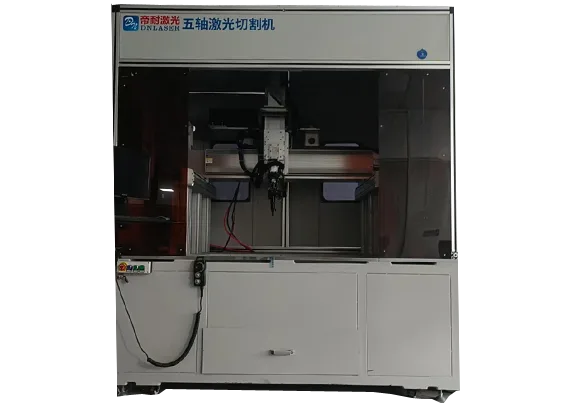
五轴激光切割机的 5 轴是什么:三个直线加两个旋转,各管什么
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
三个直线轴:把切割头送到位置
五轴的前三个轴是直线轴,和大家熟悉的三轴设备一样。
X 轴通常指横梁沿床身纵向移动,或工作台纵向移动,取决于结构形式。Y 轴指切割头沿横梁横向移动。Z 轴指切割头垂直升降。
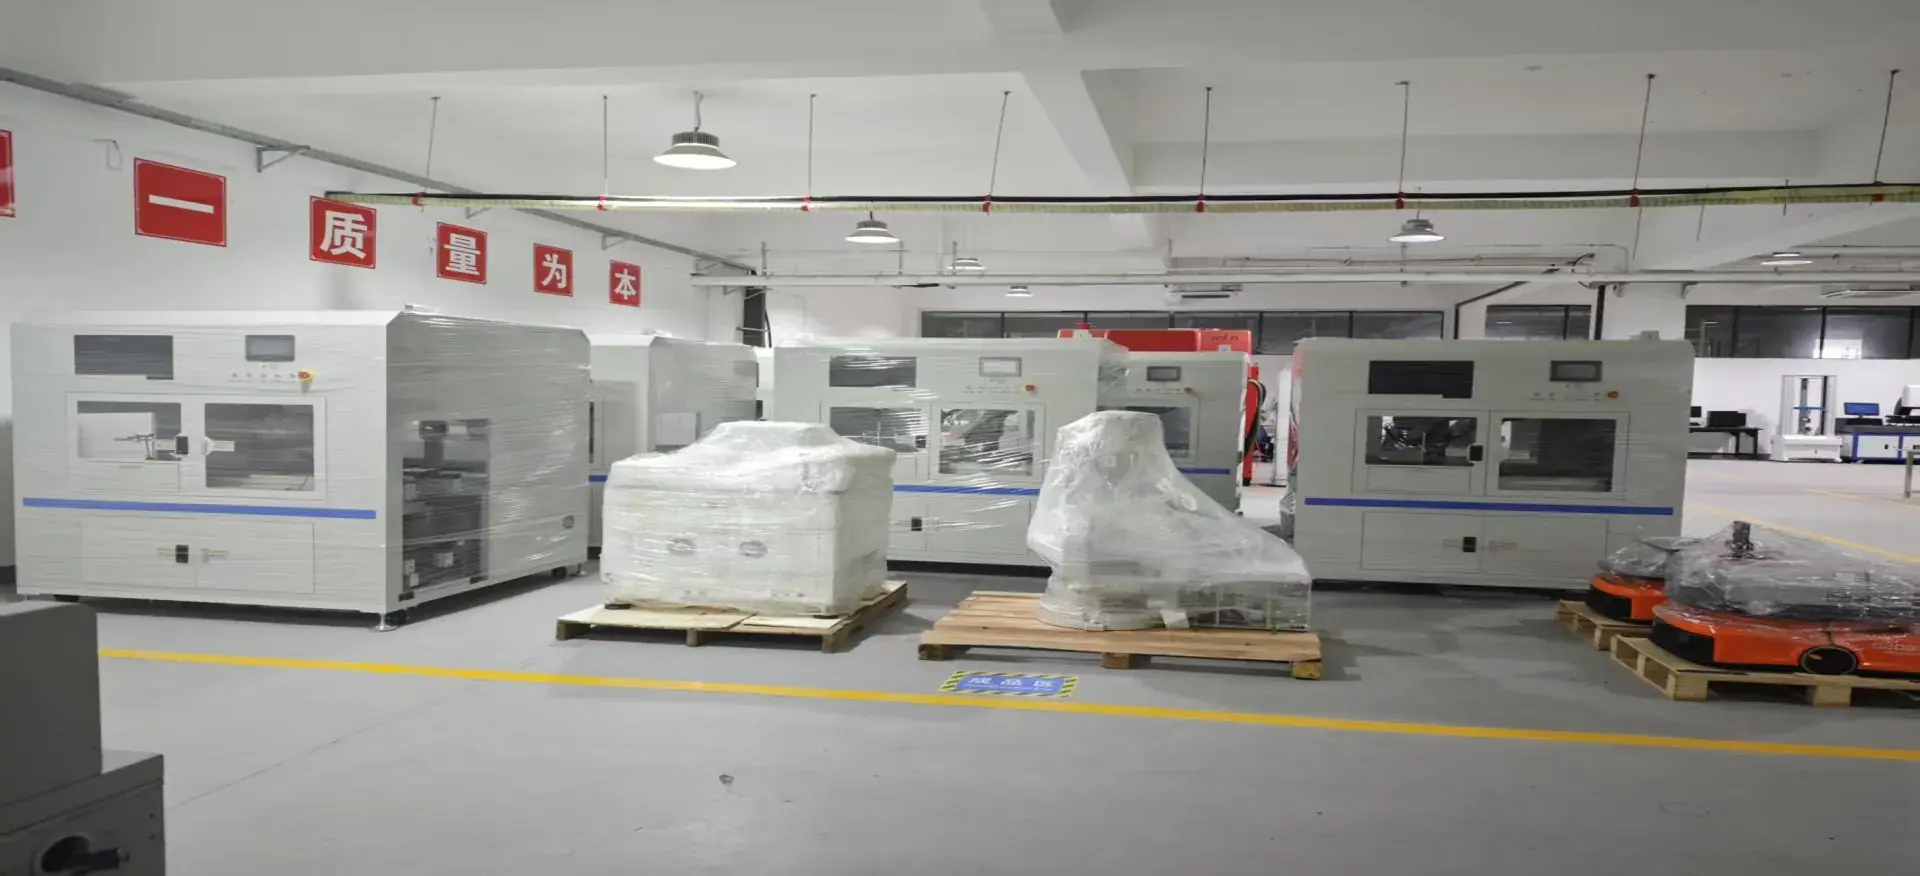
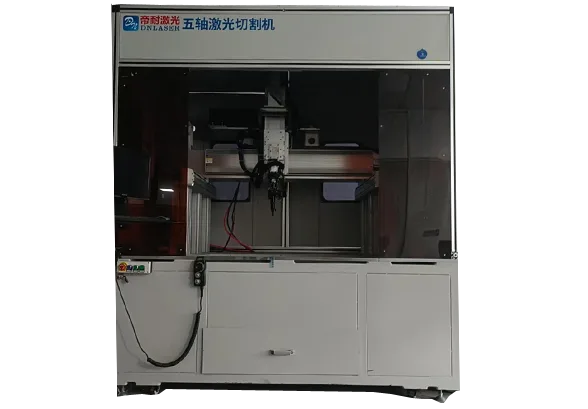
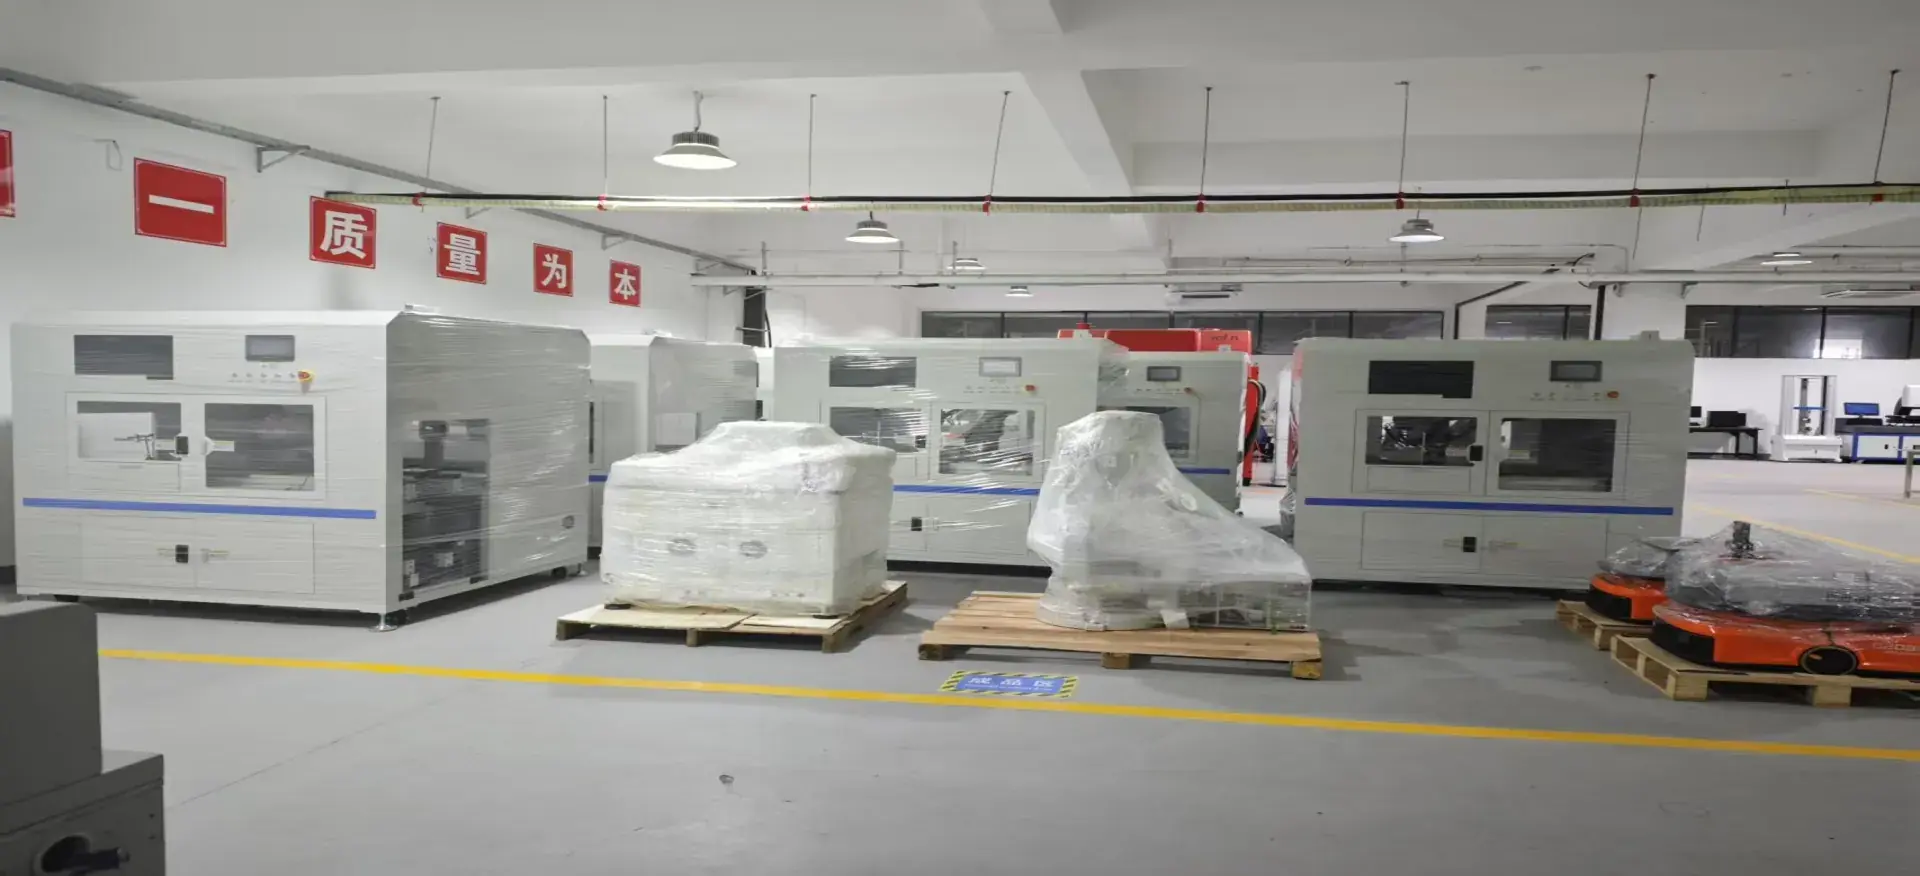
三维五轴激光切割设备全景
三个直线轴的作用是把切割头送到工件的空间位置上。X、Y 定位平面坐标,Z 决定高度。三轴设备到此为止,切割头始终垂直向下。
直线轴的性能指标是定位精度、重复定位精度与速度。这些指标决定切割的尺寸准确性与效率,但对“能不能切曲面”没有帮助。
很多人误以为轴数越多精度越高,其实不然。三个直线轴的精度决定平面内的准确度,两个旋转轴决定能不能贴着曲面走。两者是不同维度的事。
A 轴:让切割头俯仰
A 轴是第一个旋转轴,通常绕 X 轴摆动,效果是让切割头前后俯仰。
它的作用是让刀轴偏离垂直方向,去贴合倾斜的面。比如切一个 45 度的斜面,A 轴摆到 45 度,刀轴就垂直于斜面了。
摆角范围是关键参数。帝耐三维五轴激光切割机的 A 轴摆角为 ±135°,这个范围意味着除了极端倒扣结构,绝大多数曲面件都能覆盖。
为什么摆角重要?因为激光切割要求刀轴沿曲面法向。刀轴不垂直,切缝就变成斜切,断面不垂直、切缝变宽、有效切割能力下降。摆角不够,遇到陡峭的面就切不了,只能翻面或换工艺。
±90° 与 ±135° 的差别在实际使用中很明显。±90° 只能切到与台面垂直的面,±135° 可以覆盖内凹与部分倒扣结构。
C 轴:让切割头回转
C 轴是第二个旋转轴,通常绕 Z 轴回转,效果是让切割头水平转向。
它的作用是调整刀轴的方位角。有了 A 轴的俯仰与 C 轴的回转,刀轴就能指向空间中的任意方向。
C 轴通常可 360° 连续回转。这意味着无论曲面朝哪个方向倾斜,切割头都能转过去对准。
A 与 C 的组合是五轴的核心。单有 A 轴,只能在一个平面内调整角度;单有 C 轴,只能水平转向。两者联动,才能实现真正的空间姿态控制。
联动这个词很关键。三加二结构也有两个旋转轴,但只能定位不能联动:切完一个面,转个角度,再切下一个面。五轴联动则是在切割过程中两个旋转轴持续跟随曲面变化,刀轴始终沿法向。
三维五轴激光切割机的价值,就在这个联动上。三加二能切由平面组成的件,切不了连续曲面。
两种布置:头摆与台摆
两个旋转轴放在哪里,有两种方案。
头摆式是旋转轴装在切割头上,工件不动,靠切割头摆动与回转来调整姿态。这种方式适合大重件,因为工件不需要旋转,装夹简单,承重能力强。
台摆式是旋转轴装在工作台上,工件随台面转动,切割头只做直线运动。这种方式适合小件高精度,因为旋转的惯量小,响应快,精度容易做高。
两种方案的成本、占地、适用场景都不同。头摆式的切割头结构复杂,成本高;台摆式的工作台机构复杂,且承重受限。
三维五轴激光切割机主流采用头摆式,因为它的应用场景多为汽车与航空的大中型成形件。台摆式多见于小型精密件加工。
选型时要问清是哪种布置。这决定了夹具设计、编程方式与适用工件范围,不是一个小细节。
为什么两个旋转轴决定能力上限
三维五轴激光切割机的能力上限,很大程度上由两个旋转轴决定,原因有三。
第一,旋转轴决定能切多复杂的形状。直线轴只能把切割头送到位置,能不能贴合曲面全靠旋转轴。曲面越复杂、倾角越大,对旋转轴的要求越高。
第二,旋转轴的精度会被放大。旋转误差乘以力臂,就是刀尖的位置误差。切割头离旋转中心越远,同样的角度误差造成的偏差越大。所以旋转轴的精度要求比直线轴更严。
第三,旋转轴的控制难度高。多轴联动的插补、奇异点规避、姿态平滑,都是难点。控制系统能力不足,旋转轴就跟不上,表现为拐角过烧或切不透。
所以判断一台五轴设备的水平,看两个旋转轴比看三个直线轴更有意义。三维五轴激光切割机的“五轴”二字,重量主要在这两个轴上。
常见误解澄清
关于五轴,有几个高频误解。
误解一:五轴就是五个电机。不是。五轴指五个可控运动轴,其中两个是旋转轴。电机数量、驱动方式与轴数是不同概念。
误解二:轴越多越好。不是。三轴能做的平面件,五轴做未必更经济。轴数要与零件复杂度匹配,过度配置是浪费。
误解三:五轴可以切任何形状。不是。摆角有极限、行程有极限、结构有干涉。极端倒扣、超深腔、超大件都有限制。
误解四:五轴精度一定高于三轴。不是。多两个轴,多两个误差源。五轴的优势在适应复杂形状,不在绝对精度。
误解五:三加二就是五轴。不完全。三加二有两个旋转轴但不联动,能力介于三轴与五轴之间。
把这些理清,选型时才不会被术语绕晕。
怎么验证五个轴都在正常工作
验收或日常检查时,可以用几个简单动作验证。
直线轴:手动指令各轴单向移动一段距离,用千分表或激光测距验证实际位移与指令一致。再反向移动,检查反向间隙。
旋转轴:指令 A+10,观察切割头是否朝预期方向摆动;指令 C+90,观察是否水平转四分之一圈。方向错了说明参数配置有问题。
联动:跑一段包含姿态变化的程序,观察五个轴是否协调。重点看拐角与姿态突变处,有没有停顿、抖动或报警。
精度:切一个多姿态试件,同一轮廓在不同摆角下切,比较尺寸差异。差异小说明姿态精度好。
三维五轴激光切割机的五轴验证,不需要复杂设备,几个动作加一件试切就能看出大概。
五个轴各自对应的参数
五个轴的参数决定了三维五轴激光切割机能覆盖的工件范围。下表为帝耐激光五轴激光切割机的公开技术参数,可逐项对应到各个轴:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 有效工作台尺寸 (mm) | 2000×3000(可定制) | 1500×3000(可定制) |
| Z 轴行程 (mm) | 600(可定制) | 600(可定制) |
| 摆动轴 A 轴摆角 | ±135°,精度≤1 弧分 | ±135°,精度≤1 弧分 |
| 工位数 | 单 / 双工位 | 单 / 双工位 |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
有效工作台尺寸对应 X/Y 行程,Z 轴行程对应高度能力,摆动轴 A 轴摆角 ±135°、精度 ≤1 弧分对应姿态能力。三项合起来,就是三维五轴激光切割机能切多大、多高、多斜的件。
按曲面占比决定要不要五轴
不同零件对五轴的需求程度不同。纯平面件三轴足够;由若干平面组成的件,三加二可以胜任;有连续曲面、异形孔、空间坡口的件,才需要五轴联动。
三维五轴激光切割机的“五轴”,价值在联动。如果零件族里连续曲面件占比很低,为五轴付的溢价可能收不回来。
还要理解“联动”的实际含义。联动不是五个轴同时动就算,而是五个轴按预定关系协同,保证刀尖走预定轨迹、刀轴指预定方向。判断是否真联动,看程序里每个刀位点是否都带 A/C 角度,以及三维五轴激光切割机在曲面段是否连续改变姿态。
联动能力的实物体现
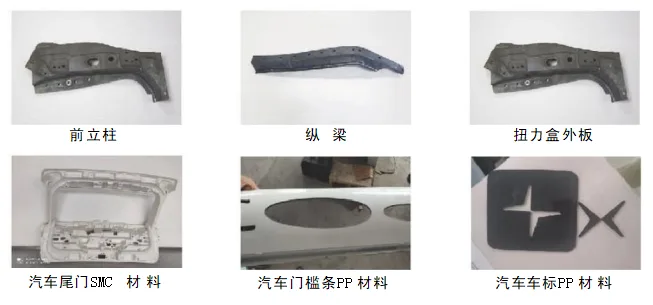
五轴能力最直观的体现是复杂曲面件。以下为实际加工样品:
- 高强钢热成型件:连续曲面加异形孔,需要 A/C 轴联动跟随;
- SMC 玻璃钢曲面件:大曲率非金属件,需要姿态连续调整;
- 带空间坡口的金属件:需要刀轴沿坡口法向,体现摆角范围的价值。
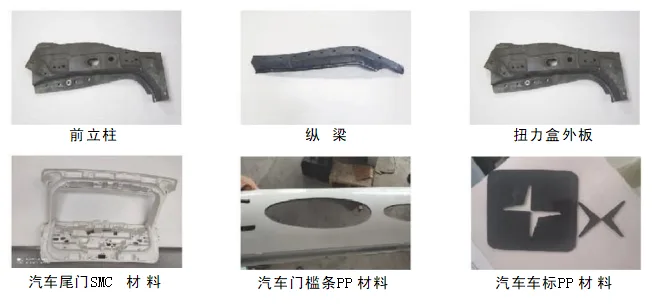
五轴激光切割加工样品实拍
复杂件寄来试一次
想知道五轴到底能切什么,切一件最直接。帝耐激光提供免费打样:把你的复杂件寄过来,我们切完寄回,你能看到 A/C 轴在曲面上的实际表现。
如果只是想理解五轴原理,也可以到现场看三维五轴激光切割机空运行,观察五个轴如何协调动作,比看图纸直观。
结语:重量在那两个旋转轴上
五轴激光切割机的 5 轴是 X、Y、Z 三个直线轴加 A、C 两个旋转轴。直线轴负责把切割头送到位置,旋转轴负责让刀轴贴合曲面。
能力上限主要由两个旋转轴决定,因为姿态精度会被力臂放大,联动控制也是难点所在。
理解了五个轴的分工,再看三维五轴激光切割机参数就有重点了:先看 A 轴摆角够不够、C 轴是否连续回转、两者是否联动,再看三个直线轴的行程与精度。这个顺序比从头看参数表高效得多。
五个轴的分工理清之后,销售口中的术语就不再是门槛,你自己也能判断哪项能力是真需求、哪项只是参数好看。
把专业术语翻译成自己能判断的能力,选型这件事就不再被别人牵着走。
五轴概念相关疑问
Q1:五轴和六轴有什么区别? A1:五轴是两个旋转轴,六轴通常指三个直线加三个旋转。激光切割多为五轴,六轴多见于机器人。轴数增加提高柔性,也增加控制难度。 Q2:三加二算五轴吗? A2:算有两个旋转轴,但只能定位不能联动。能力介于三轴与五轴联动之间,适合由平面组成的零件。 Q3:A 轴和 C 轴能互换吗? A3:命名取决于结构定义。关键是两个旋转轴的轴线方向与摆角范围,名称本身不重要。 Q4:五轴一定能切曲面吗? A4:还要看摆角范围、行程与结构干涉。极端倒扣、超深腔可能超出能力,需要具体评估。 Q5:搞懂五轴构成后,中小制造企业怎么判断要不要上? A5:看你的件是否多为三维曲面、是否频繁换型。帝耐激光专注三维五轴设备,提供免费打样,让你在投入前先用真实零件验证五轴是否划算。