三维五轴激光切割机型号有哪些:型号怎么命名、怎么对上自己的件
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
编码里藏着光源、功率与台面
三维五轴激光切割机的型号通常不是随机编号,而是编码了关键配置。看懂编码规则,一眼就能判断这台设备适不适合自己。
常见的编码方式包含三段:系列代号、光源与功率、台面规格。比如某型号里的数字可能代表功率,字母代表光源类型,后缀代表台面尺寸或工位数。
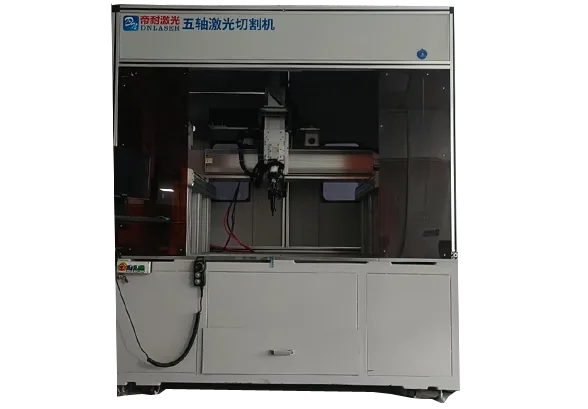
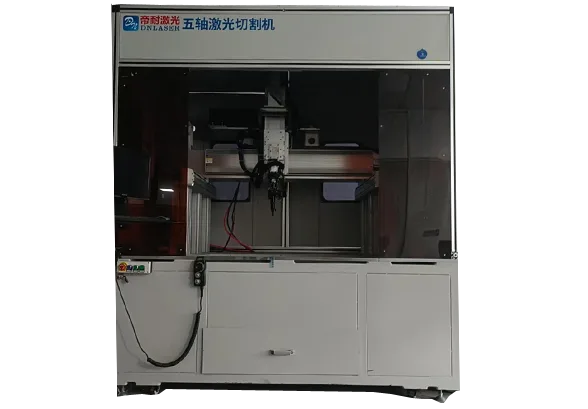
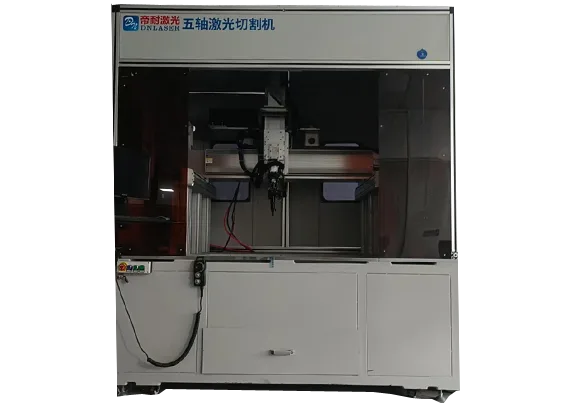
龙门五轴激光切割机整机
不同厂家的编码规则不同,但逻辑接近。采购时可以让对方拆解一次型号含义,这个动作本身也能看出厂家的产品管理是否规范。说不清编码逻辑的,往往是拼装贴牌。
需要提醒的是,型号只是入口。同一个型号下,配置还可以选配,比如单工位或双工位、是否加视觉、是否加抽风。所以型号相同不等于配置相同,报价时要看清单。
CO₂ 与光纤,两条产品线分工
从光源看,三维五轴激光切割机主要分两个系列:CO₂ 系列与光纤系列。
CO₂ 系列面向非金属与复合材料,波长 10.6 微米,对 SMC 玻璃钢、碳纤维、亚克力、木材吸收率高。典型型号如 DNWZ2000CO₂,2000 代表功率档位,CO₂ 标明光源类型。
光纤系列面向金属,波长 1.07 微米,对碳钢、不锈钢、铝合金吸收率高。典型型号如 DNWZ3000FC,3000 为功率档位,FC 标明光纤。
两个系列的机械结构、控制系统基本一致,差异在光源、功率与适用的光学件。这意味着同一套五轴平台可以服务两类材料,选型时先定光源,再定功率。
如果两种材料都要切,要么配两台,要么选可换光源的方案。前者效率高、投入大;后者灵活、切换有成本。这个决策比选具体型号更重要。
数字不能直接换算成厚度
型号里的数字通常是功率,但功率与可切厚度不是简单的线性关系。
可切厚度受多个因素影响:材料种类、切割气体、速度要求、断面质量要求。同样的功率,切碳钢比切不锈钢厚,用氧气比用氮气厚,但断面质量会下降。
所以看型号里的功率,不能直接换算成“能切多厚”。正确做法是把最厚件拿出来,问厂家这个厚度能切多快、断面如何、用什么气体。三个答案定了,功率才定。
还要注意“可定制”这三个字。很多型号标称的功率是标准配置,实际可以按需提高或降低。提高功率会带动冷水机、电源、光学件的升级,成本不是线性增加。
三维五轴激光切割机的型号选择,建议按最厚件定功率档,不要按平均件定。按平均件定的结果,是遇到厚件就降速或切不透,设备能力被浪费。
同一型号,后缀差在哪
型号的后缀往往对应台面尺寸与工位数,这两项对价格与适用性影响很大。
台面尺寸决定能装多大的件。选型原则是按主力工件最大外形加装夹余量,覆盖八成工件即可,剩下两成特殊件可以外协或用其他设备。
工位数决定节拍。单工位结构简单、成本低,适合上下料快、批量不大的场景;双工位可以一边切一边上下料,节拍不中断,适合连续生产。
同一型号下,台面与工位可定制的空间较大。这意味着型号只是起点,最终配置要按需求谈。三维五轴激光切割机的选型,比较的是配置清单,不是型号名称。
报价时要注意:有些厂家用基础型号的低价吸引,把台面加大、双工位、抽风、视觉都列为选配。配齐后的总价,才是可比较的价格。
型号不写的四项才要看
型号看得出来源与功率,看不出来的部分更要问。
摆动轴的摆角范围与精度。这是五轴能力的核心,型号里通常不体现。要问 A 轴摆角多少、精度多少弧分。
控制系统的自主程度。是自研还是第三方平台,决定了后期升级与定制的空间。
标定能力。出厂是否提供旋转轴标定报告、用什么仪器。这一项反映厂家的技术深度。
扩展接口。能不能加视觉、第二激光头、焊接模块、MES 通讯。这些型号里不会写,但决定了设备的生命周期。
这四项问完,型号才真正有意义。三维五轴激光切割机的型号有哪些,答案不只是几个字母数字,还包括它背后代表的能力边界。
从工件推到型号的一条路
给一条实操路径。
第一步,定光源。主力材料是金属就选光纤系列,是非金属与复合材料就选 CO₂ 系列,两者都多就评估是否配两台。
第二步,定功率。拿最厚件去问,确认切割速度与断面质量可接受。
第三步,定台面。按最大工件外形加余量,覆盖八成工件。
第四步,定工位。算上下料时间占节拍的比例,超过三成考虑双工位。
第五步,定选配。视觉、抽风、自动化、接口预留,按需求与预算排序。
五步走完,型号自然就定下来了,而且是自己推出来的,不是别人推荐的。三维五轴激光切割机用什么型号的,答案应该来自工件,不来自目录。
扩产时怎么避免重复选型
设备用几年后可能要扩产或换型,这时会考虑再买一台或升级。
再买同型号的好处是备件通用、操作一致、程序可复用。坏处是如果原型号已停产,备件供应会成问题。采购时问清型号的生命周期与备件承诺年限。
升级配置的好处是提升产能,坏处是要重新验证工艺、重新培训。如果只是加双工位或加视觉,影响较小;如果换光源或换系统,等于重新建立工艺体系。
还有一种情况是买不同型号组成产线:一台大幅面切大件,一台小幅面切小件。这种搭配能提高整体效率,但要求程序管理与工艺档案能统一。
三维五轴激光切割机的型号规划,建议与产能规划一起做,避免每次扩产都重新选一遍。
两个系列的参数差异
型号最终对应的是参数。下表为帝耐激光五轴激光切割机两个机型系列的公开技术参数,可作为选型的直接参照:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 有效工作台尺寸 (mm) | 2000×3000(可定制) | 1500×3000(可定制) |
| Z 轴行程 (mm) | 600(可定制) | 600(可定制) |
| 摆动轴 A 轴摆角 | ±135°,精度≤1 弧分 | ±135°,精度≤1 弧分 |
| 工位数 | 单 / 双工位 | 单 / 双工位 |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
DNWZ2000CO₂ 为 CO₂ 光源、2000W 档,面向非金属与复合材料;DNWZ3000FC 为光纤光源、3000W 档(可定制),面向金属。两版共用五轴结构与控制系统,差异在光源、功率与台面尺寸。
按零件族对应机型
不同零件族对应的型号不同。汽车热成型件选光纤系列、功率按最厚件定、台面按最大件定、工位按节拍定;复合材料件选 CO₂ 系列、配全封闭与强抽风;研发试制选台面适中、工装灵活的配置,便于快速换型。
三维五轴激光切割机的型号选择,本质是把工件需求翻译成配置语言。翻译得准,型号就选得对。
还有一点值得提醒:不同厂家会用自己的型号命名,同一个能力可能叫不同名字。所以跨厂家比较时,不要比型号,要比参数。把各家的台面、功率、摆角、工位、选配列成一张表,横向填,差异立刻就出来了。型号只是各家内部的编号体系,参数才是共通语言。三维五轴激光切割机用什么型号的,这个问题的答案在不同厂家之间没法直接套用,但配置可以。
还有一条:型号命名往往反映厂家的产品思路。系列多、后缀细的,说明产品线成熟、覆盖范围广;型号少的,可能是标准化程度高,也可能是产品单一。这一点在横向对比几家时能看出差别。
另外建议在合同里把型号与配置都写清。只写型号,万一厂家内部型号调整,交付时容易产生争议;加上详细配置清单,双方都有依据。
两个系列的切样对比
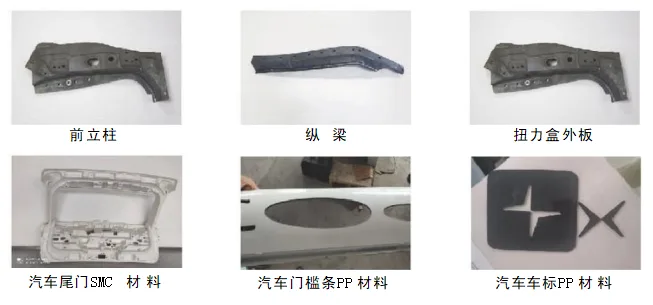
型号是否匹配,用实际工件验证最直接。以下为两个系列的加工样品:
- 高强钢热成型件:光纤系列的典型加工对象;
- SMC 玻璃钢曲面件:CO₂ 系列的典型加工对象;
- PP 材料精细轮廓件:两个系列均可,取决于精度与效率要求。
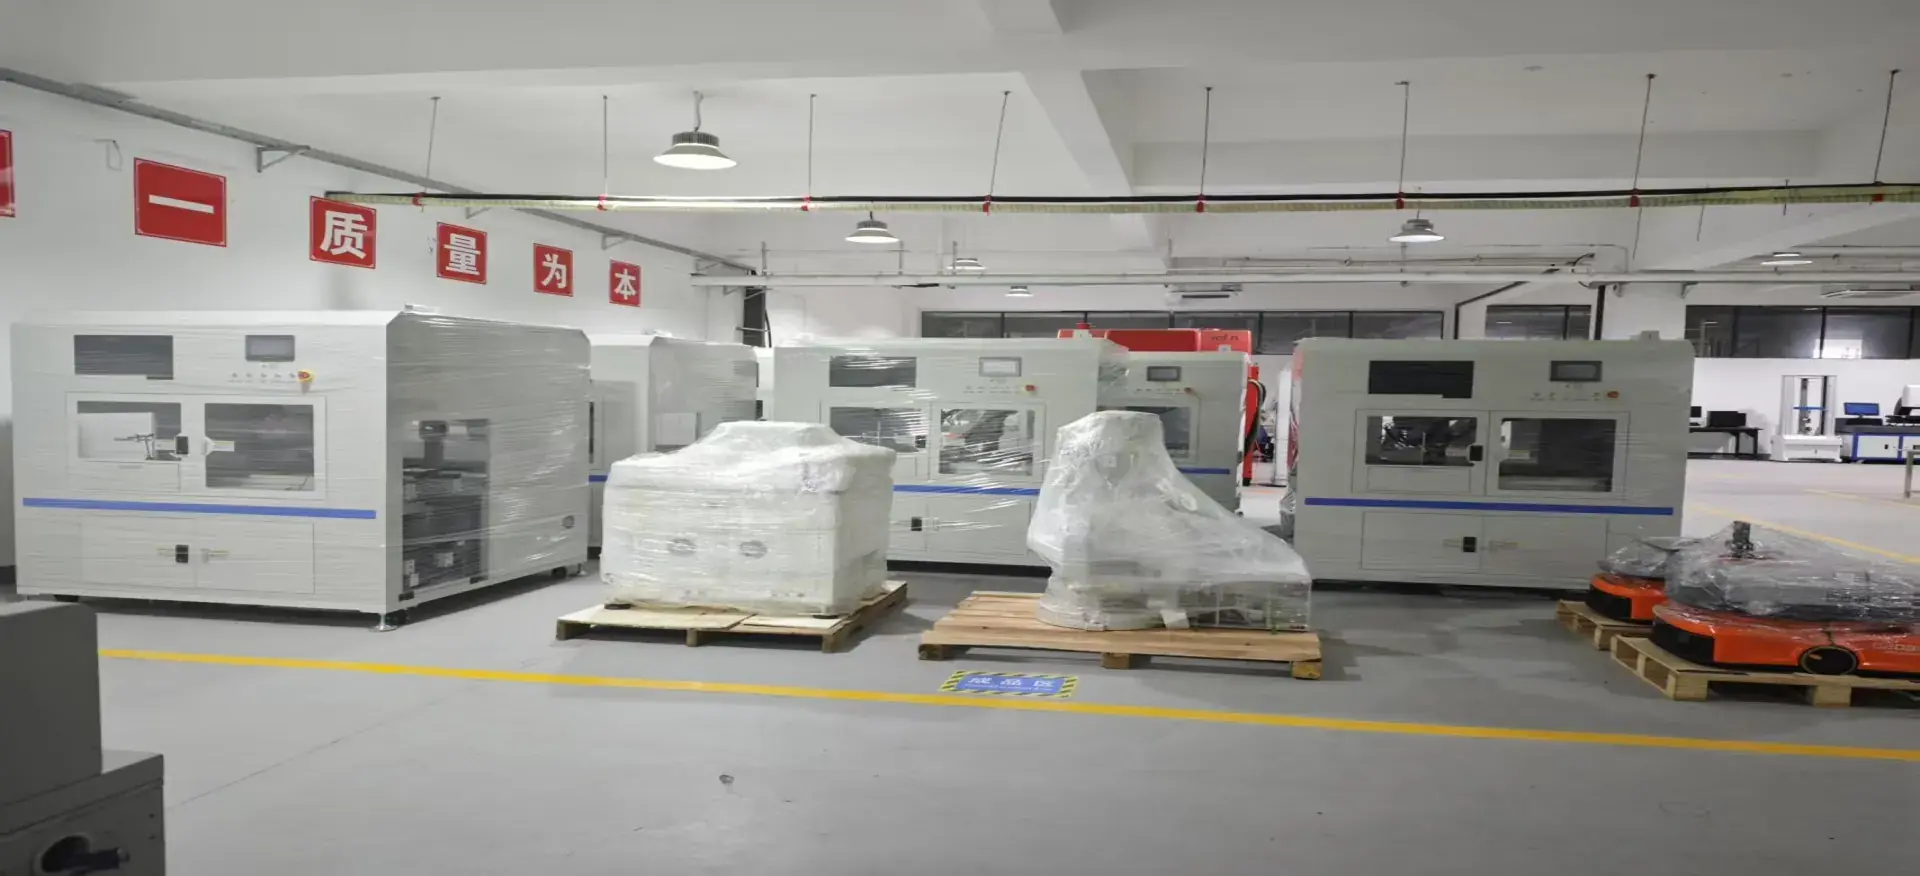
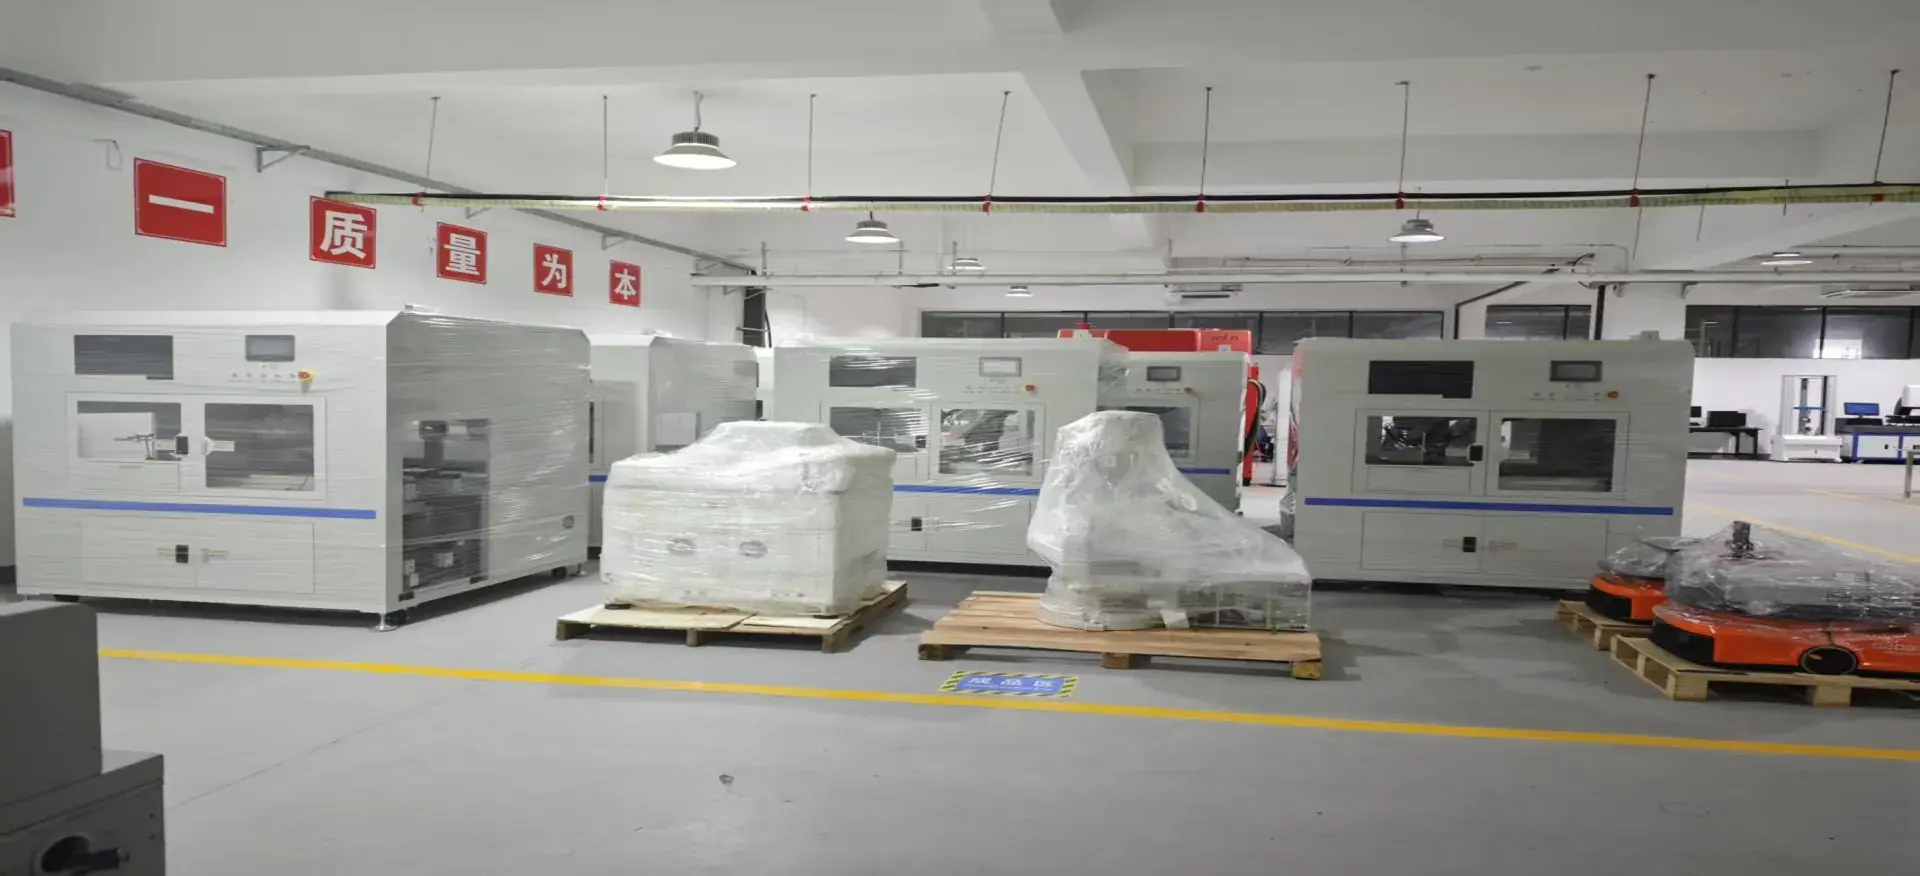
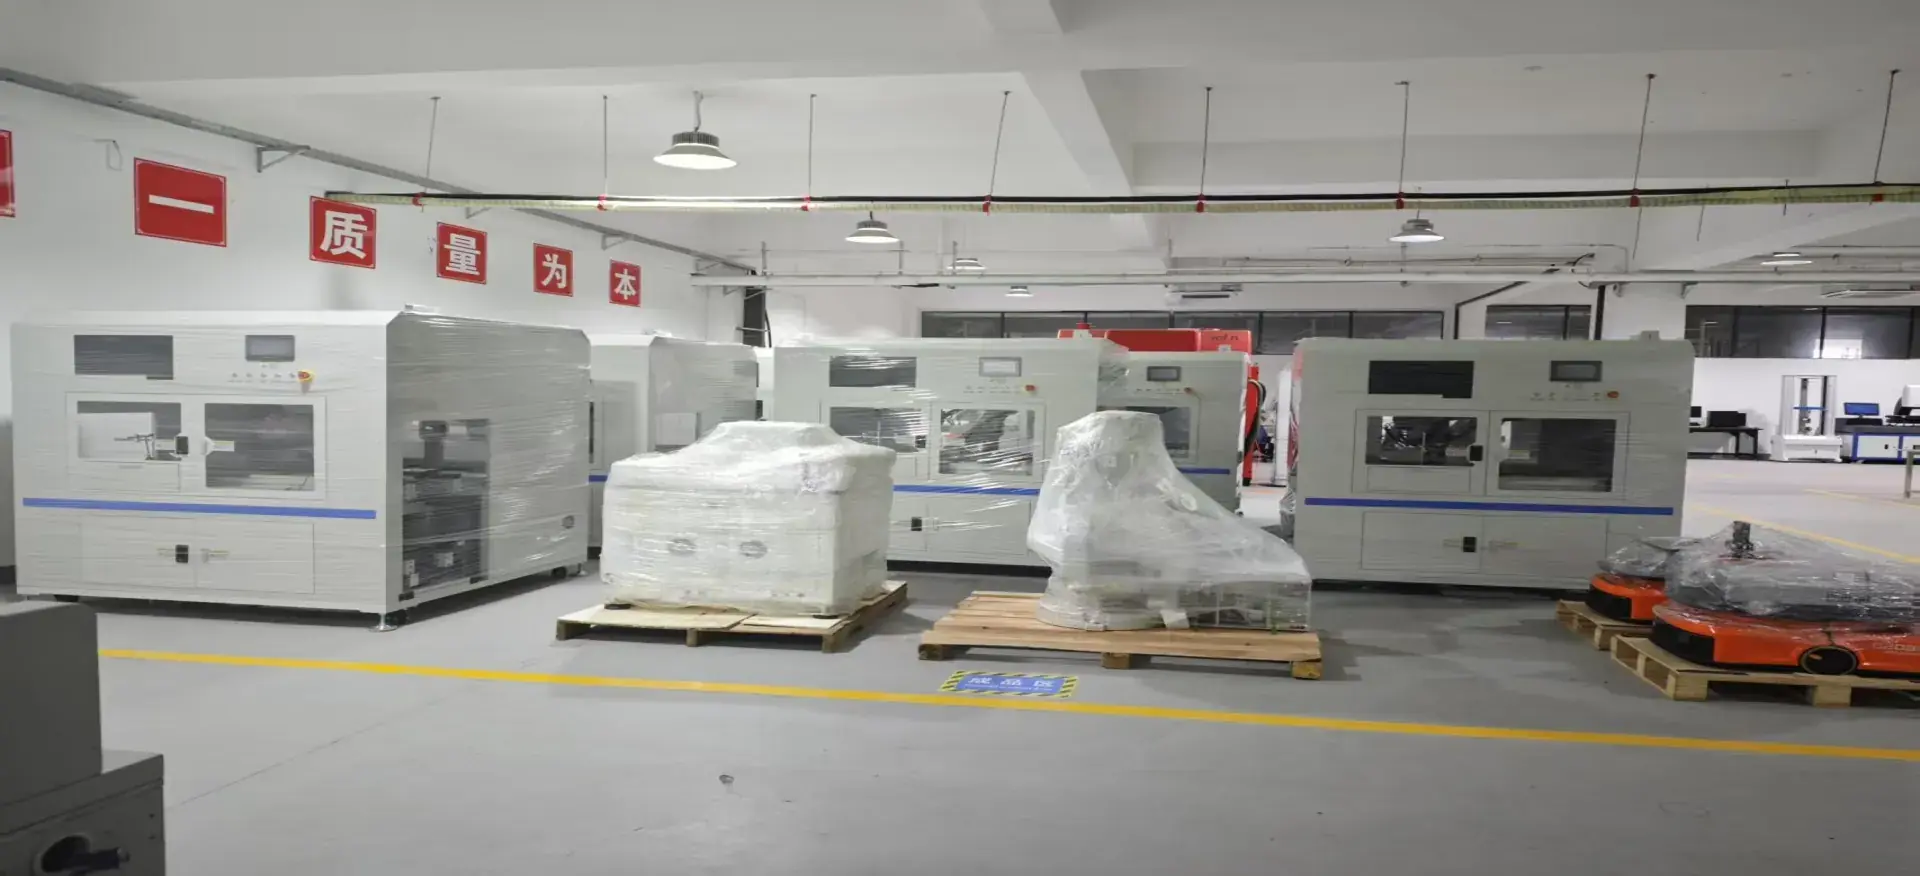
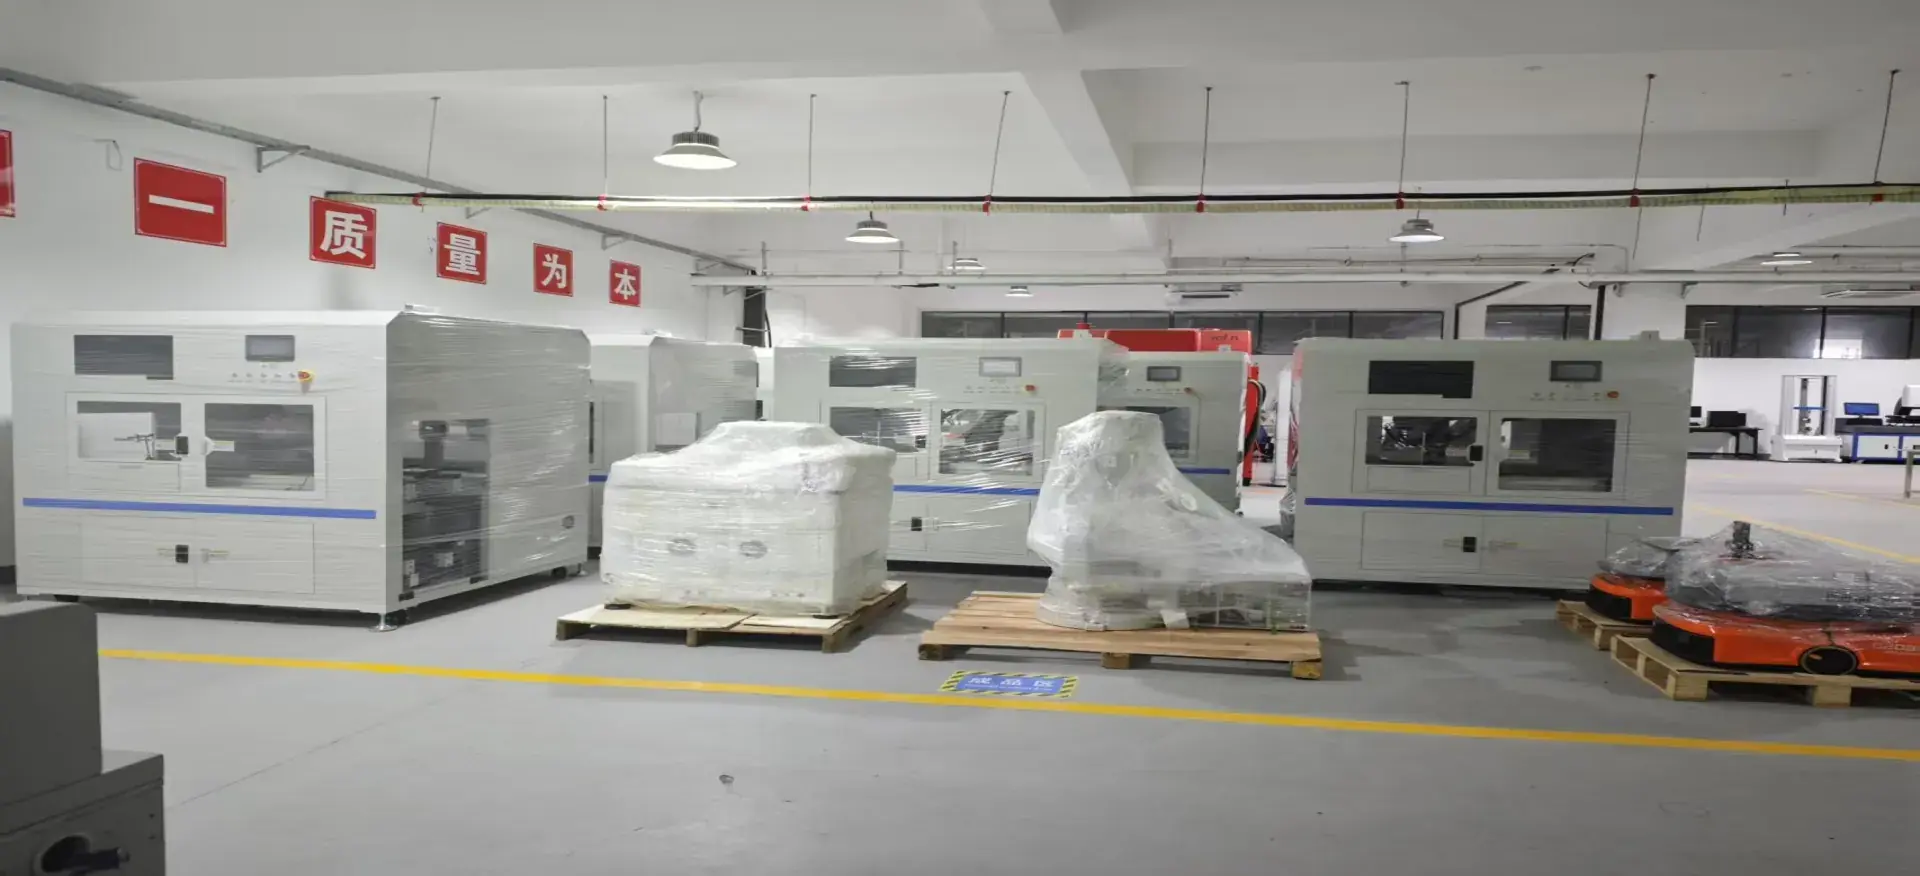
三维五轴激光切割设备全景
两种光源都切一件看
型号选得对不对,切一件就知道。帝耐激光提供免费打样与选型建议:把工件尺寸、材料、厚度、精度要求发过来,我们判断该用哪个系列、哪个功率档,并实切验证。
如果不确定该选 CO₂ 还是光纤,也可以两种都切一件对比,用实物判断。
结语:型号是入口,清单才是答案
三维五轴激光切割机的型号编码通常包含系列、光源、功率、台面信息。看懂编码能快速判断适配性,但最终要比的是配置清单。
选型号的顺序是:定光源、定功率、定台面、定工位、定选配。
顺序不能颠倒。先定光源再看台面,能避免很多返工;反过来,先被某个型号吸引再倒推需求,容易越看越乱。三维五轴激光切割机的型号选择,本质上是一次需求梳理,梳理清楚了,型号是自然的结果。
最后提醒一句:型号最终要落到合同附件里的配置清单上。清单里至少要写清光源与波长、功率档位、台面尺寸、工位数、摆动轴摆角范围与精度、控制系统品牌与版本、随动方式、抽风除尘方案、随机备件与随机工装。这几项写全了,交付时才有验收依据,后期换件也有据可查。只写一个型号名称的合同,往往在交付阶段产生分歧。
型号选择相关疑问
Q1:型号里的数字一定是功率吗? A1:多数厂家的编码规则是这样,但并不统一。应让厂家拆解型号含义,不要自行推断。 Q2:同一型号配置能不一样吗? A2:能。台面、工位、选配件都可定制。型号相同不等于配置相同,报价要按清单比。 Q3:CO₂ 和光纤能共用一台设备吗? A3:有可换光源的方案,但切换有成本。两种材料都多的话,通常配两台效率更高。 Q4:老型号停产了怎么办? A4:关键是备件供应。采购时应约定关键件的供应年限,停产型号要确认替代方案。 Q5:面对一堆型号,中小制造企业怎么快速对上自己的件? A5:先用工件尺寸与材料反推台面与光源,再筛型号。帝耐激光的型号按工况分层,并提供免费工艺评估,可带图选型、带件试切。