三维激光切割机能自动跟踪高度吗:随动系统怎么工作、怎么设、怎么验
 首页
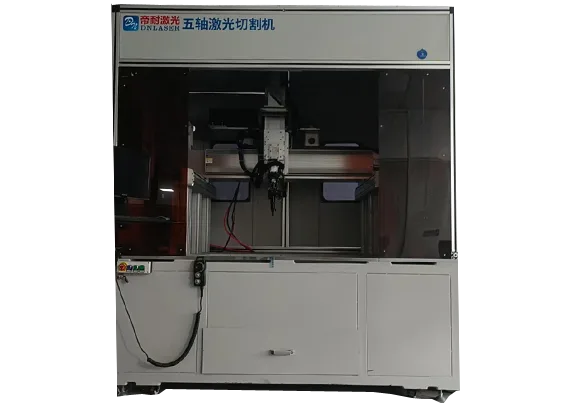
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
能跟踪,而且必须能
三维激光切割机能自动跟踪高度,这不是加分项,是必备能力。
原因很直接:切三维件时工件表面高低起伏,切割头如果固定高度,割嘴到工件的距离就会变化。距离太远,能量密度不够,切不透;距离太近,容易碰撞、镜片易污染。
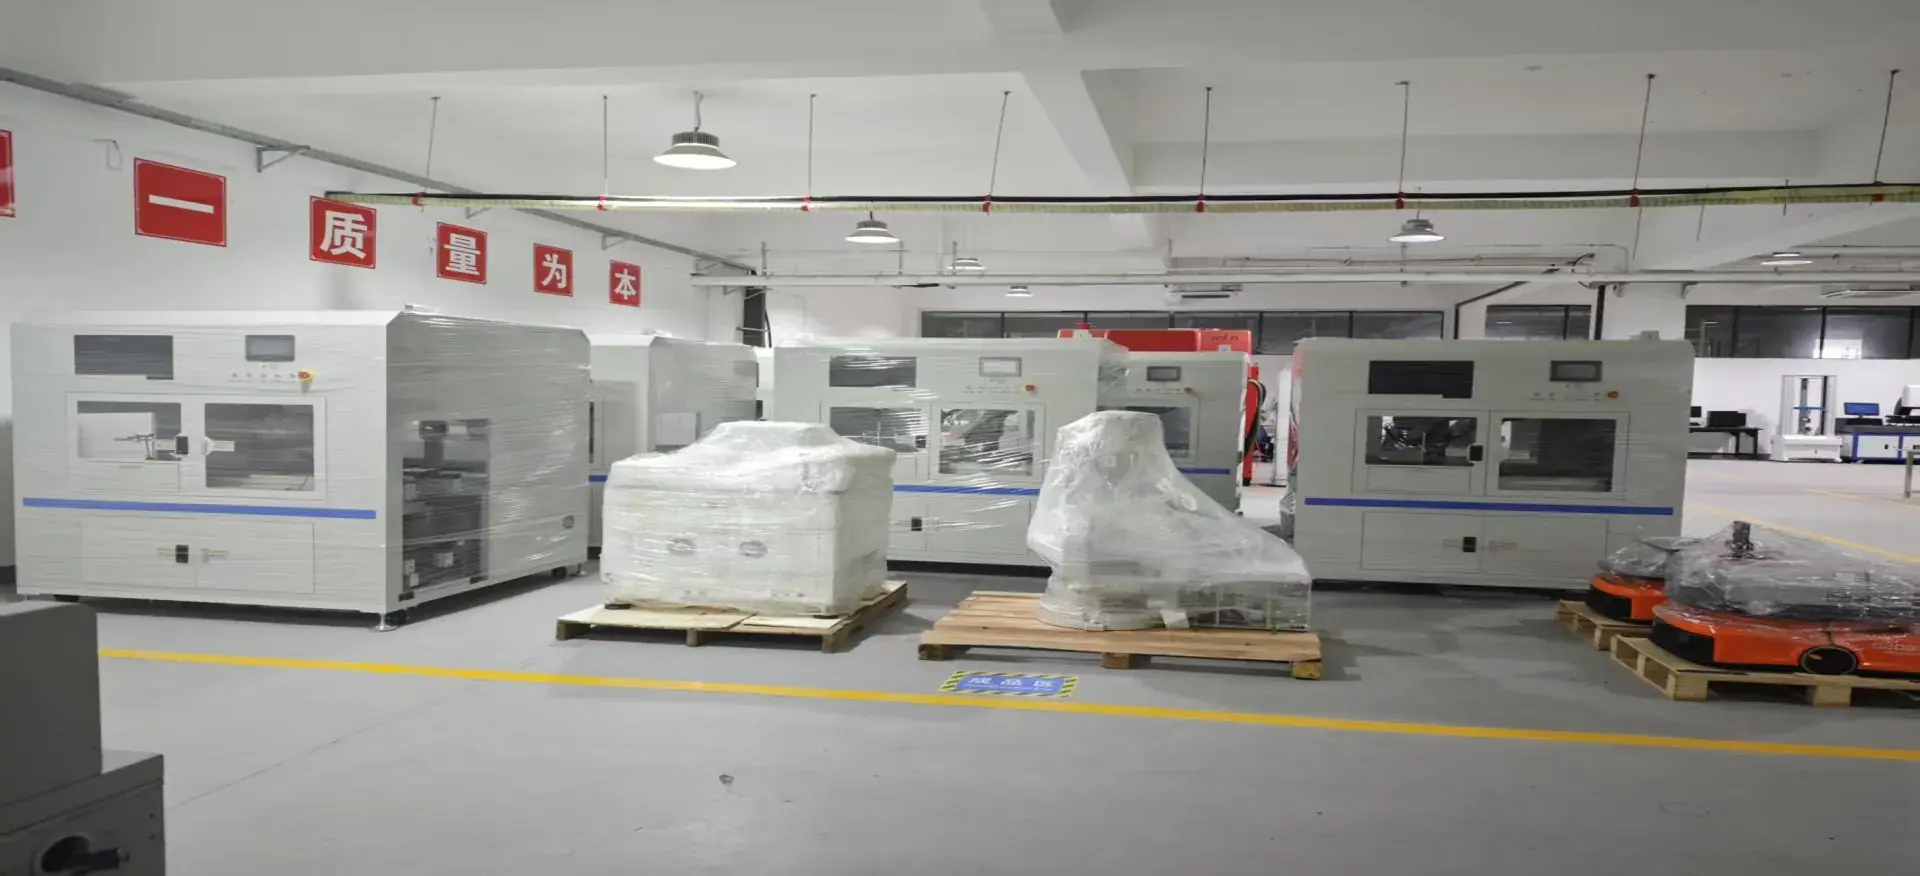
三维五轴激光切割设备全景
所以五轴设备都配随动系统,实时检测割嘴与工件的距离,通过 Z 轴微调保持恒定。这个过程是连续的,每秒调整多次,操作员感觉不到。
随动系统的性能直接决定曲面件的切割质量。跟踪不稳,切缝宽度就忽宽忽窄,断面质量波动,严重时会碰撞或漏切。
三维激光切割机能自动跟踪高度,这一点没有疑问。真正要问的是:跟踪精度多少、响应多快、切斜面时准不准。
电容式与机械式,选哪个
随动系统按传感方式分两类,特点不同。
电容式通过测量割嘴与工件之间的电容变化来判断距离。非接触、响应快、精度高,是目前五轴设备的主流方案。缺点是对材料敏感:金属导电性好,测量稳定;非金属与复合材料介电特性不同,需要重新标定,有些材料甚至测不准。
机械式通过一个可伸缩的探头或滑靴接触工件表面来判断高度。优点是适用材料广,不受导电性影响;缺点是接触会磨损、可能划伤工件表面,响应速度也慢一些。
切金属为主选电容式,精度与速度都更好。切复合材料为主,要确认三维五轴激光切割机对非金属的适配能力,必要时选机械式或复合方案。
这个选择在选型时就要定,因为它影响切割头结构,后期不好改。
精度是四项因素叠出来的
随动跟踪的实际精度,受几个因素影响。
传感分辨率。这是硬件决定的,分辨率越高,能感知的距离变化越小。标称精度通常在零点几毫米到几十微米之间。
响应频率。工件表面变化快时,系统要跟得上。响应慢会导致滞后,表现为过拐角时碰撞或离焦。
Z 轴动态性能。随动靠 Z 轴执行,Z 轴的加速度能力决定了能跟多快的变化。Z 轴行程大、负载重的三维五轴激光切割机,动态性能会差一些。
姿态修正。这一点最容易被忽略。切斜面时割嘴倾斜,传感器测的是沿割嘴方向的距离,与垂直方向的距离不同。系统必须按姿态角做修正,否则跟踪高度会随摆角变化而偏移。
三维激光切割机能自动跟踪高度,但切曲面时准不准,取决于姿态修正做得好不好。这一项在参数表上看不出来,只能通过切件验证。
四个参数,一次只改一个
随动系统通常有几组参数可调,设置不当会出问题。
基准距离:割嘴与工件之间的目标距离。设得太小容易碰撞,设得太大能量密度不够。通常按割嘴型号与焦点位置确定,厂家会给推荐值。
跟随增益:系统对距离偏差的响应强度。增益高,跟得快但容易振荡;增益低,稳定但滞后。切曲面变化剧烈的件,增益要适当提高;切平面件可以降低。
抬刀高度:空程时切割头抬起的高度。设得太低会撞夹具,设得太高浪费时间。按工件与夹具的最高点确定。
响应延时:部分系统可设。用于补偿机械与信号的延迟,设置不当会加剧滞后。
参数调整的原则是一次只改一项,切件验证后再改下一项。同时改多项,出问题无法定位。三维激光切割机的随动参数与姿态参数耦合,更要谨慎。
五种工况超出它的适用范围
随动不是万能的,有几种情况会失效或失准。
工件有大幅度的台阶或孔洞。传感器检测不到有效表面,随动会误判。这时需要在程序里设置跳过区域或固定高度。
工件表面有涂层或油污。电容式传感器对这些敏感,读数会漂移。切割前应清洁表面。
切非金属材料。介电特性差异大,标准标定可能不适用,需要针对性调整。
姿态变化过快。响应跟不上,出现滞后。解决方法是降低该段的进给速度,或加密姿态插补。
接近摆角极限。机构刚性下降,随动精度也会受影响。程序规划时应避开极限区域。
遇到这些情况,不要一味调参数,先判断是不是工况超出了随动的适用范围。
四步验证:静、平、斜、曲
给几个可操作的验证方法。
静态验证:手动移动 Z 轴,观察系统显示的实测距离是否跟随变化,数值是否稳定。抖动大说明传感或接地有问题。
平面验证:切一块平板,用不同高度的垫块改变工件位置,看切缝质量是否一致。一致说明跟踪正常。
斜面验证:切一个 45 度斜面,量切缝宽度是否均匀。宽度均匀说明姿态修正到位;不均匀说明修正系数有问题。
曲面验证:切一个曲率连续变化的件,观察过渡段是否过烧或切不透。这一段最能暴露响应速度的问题。
四步验证做完,随动系统的状态就清楚了。三维激光切割机的随动验证,斜面与曲面两步最关键,因为它们同时考验跟踪与姿态修正。
割嘴、线缆与接地
随动系统是精密部件,日常维护有几件事。
保持割嘴清洁。割嘴挂渣会改变电容特性,导致测量偏差。每次更换割嘴后应重新标定零点。
检查线缆。随动传感器的线缆随切割头运动,容易疲劳。发现外皮破损或信号不稳要及时更换。
定期标定。建议按使用强度每三到六个月标定一次,切复合材料时更频繁。
注意接地。电容式传感器对干扰敏感,整机接地不良会导致读数跳动。接地电阻应定期测量。
这几件事做好,随动系统能长期稳定工作。三维激光切割机能自动跟踪高度,但前提是系统状态正常。
影响跟踪的三项参数
随动系统的性能与三维五轴激光切割机参数相关。下表为帝耐激光五轴激光切割机的公开技术参数,其中 Z 轴行程、摆动轴 A 轴摆角与轨迹精度三项影响跟踪的实际表现:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 摆动轴 A 轴摆角 | ±135°,精度≤1 弧分 | ±135°,精度≤1 弧分 |
| 空运行速度 | X/Y 轴 40m/min;Z 轴 15m/min | X/Y 轴 40m/min;Z 轴 15m/min |
| 轨迹精度 | ±0.03mm/1m | ±0.03mm/1m |
| 防尘吸尘 | 滑块防尘刷 + 整套吸尘系统 | 滑块防尘刷 + 整套吸尘系统 |
| 工作环境温度 | 0-30℃ | 0-30℃ |
Z 轴行程决定能跟踪的高度范围,A 轴摆角 ±135° 决定姿态修正的覆盖范围,轨迹精度 ±0.03mm/1m 是跟踪与姿态协同后的综合结果。三项配合,才能保证曲面件的切缝一致性。
按材料选跟踪方式
不同材料的随动适配不同。金属件用电容式跟踪稳定、精度高;复合材料要确认三维五轴激光切割机的非金属适配能力,必要时调整标定或改用机械式;薄板件要降低增益避免振荡;厚板件可以适当提高基准距离。对三维五轴激光切割机而言,参数只是起点,工艺匹配才是关键。三维五轴激光切割机的选型,最终要回到工件本身。把这台三维五轴激光切割机放进真实产线,才能看出差距。三维五轴激光切割机的价值,在样品上最容易被看清。这一环节同样决定三维五轴激光切割机的实际良率水平。对采购方来说,三维五轴激光切割机能否稳定长跑,比峰值参数更重要。三维五轴激光切割机的长期使用成本,往往就藏在这些细节里。
三维激光切割机能自动跟踪高度,但跟踪得好不好,取决于传感方式、姿态修正与参数设置三者是否匹配你的工件。
跟踪质量的实物判据
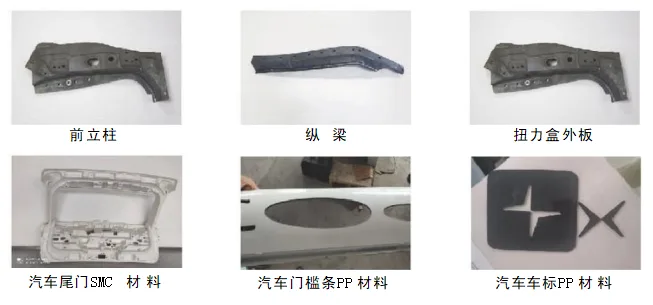
跟踪是否正常,切件最能反映。以下为验证用加工样品:
- 斜面件:切缝宽度均匀,说明姿态修正到位;
- 连续曲面件:过渡段无过烧、无切不透,说明响应速度足够;
- 带台阶的件:台阶处无碰撞、无漏切,说明程序处理合理。
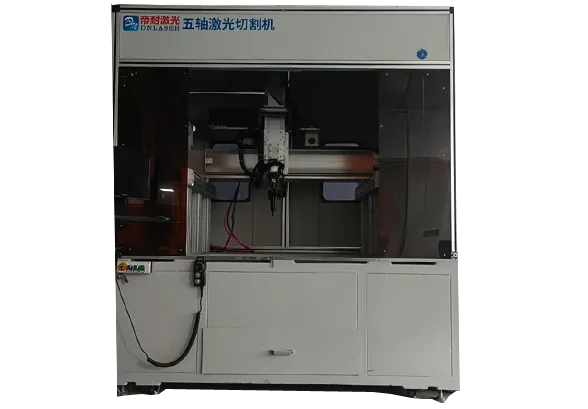
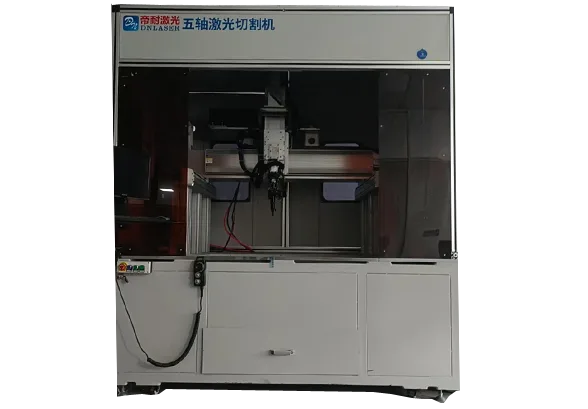
龙门五轴激光切割机整机
曲面件最能试出问题
跟踪准不准,切一个斜面加一个曲面就看出来了。帝耐激光提供免费打样:把你的曲面件寄过来,我们切完附着姿态参数一起寄回,你可以观察过渡段的切缝质量。
如果现有三维五轴激光切割机跟踪不稳,也可以拿切样来诊断,判断是标定问题、参数问题还是工况超出范围。
结语:能跟踪是底线,跟得准才是本事
三维激光切割机能自动跟踪高度,靠电容式或机械式随动系统。跟踪精度受传感分辨率、响应频率、Z 轴动态性能与姿态修正四项影响。
验证跟踪是否正常,斜面与曲面两步最关键。
再补一句:跟踪正常不等于切割质量一定好。跟踪只解决距离问题,切缝质量还取决于焦点、功率、气压与速度。排查质量问题时,先确认跟踪稳定,再查其他参数。
自动跟踪相关疑问
Q1:切非金属也能自动跟踪吗? A1:取决于传感方式。电容式对非金属需要针对性标定,部分材料测不准;机械式不受材料导电性影响,但会接触工件。 Q2:跟踪精度一般是多少? A2:标称精度通常在零点几毫米到几十微米之间,实际表现还受响应速度与姿态修正影响。应以切件结果判断。 Q3:切曲面时高度忽高忽低怎么办? A3:先查随动标定与姿态修正系数,再查响应增益是否过低。若发生在姿态突变处,可能需要加密插补或降速。 Q4:随动需要多久标定一次? A4:按使用强度,一般三到六个月。切复合材料或频繁更换割嘴时应更频繁。 Q5:随动高度这个功能,对中小制造企业值不值得要? A5:切异形件、热变形件时很值。帝耐激光的设备支持自动跟踪高度并以免费打样验证随动效果,建议带你的实际零件试一次再定。