招一个能开三维五轴激光切割机的人:岗位画像与学徒培养路径
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
这个岗位到底要会什么
招聘启事常写“会操作激光切割机”,这句话太粗,招来的人往往对不上。
三维五轴的操作岗实际包含四项能力。识图与读模型:能看懂三维数模,知道要切哪条边、哪个孔、留多少余量。编程与调程序:能生成路径、设工艺参数、做后置输出。装夹与找正:能设计或选用工装,把件装到位、找正基准。维护与排故:能日常保养、能看懂报警、能处理常见故障。
三维五轴激光切割设备全景
四项里,编程和工艺最难招。会按按钮的人多,会定参数的人少。参数定错,切出来不是切不透就是过烧,三维五轴激光切割机再好也没用。
所以岗位画像应该分开写:操作员、编程员、工艺员是三个层次,要求和薪酬都不同。混成一个岗位招,要么招不到,要么招来留不住。
三维五轴激光切割机招聘的第一步,是把需求拆细,而不是把要求写高。
面试怎么问出真水平
看简历不如出题。几道实操型问题就能分出层次。
问题一:切 3mm 不锈钢,要求断面发亮无挂渣,你怎么定焦点、气压和速度。答得出参数方向(负离焦、高压氮气、速度不能过低)的,是真干过;只答“按手册调”的,经验有限。
问题二:一件曲面件拐角处过烧,你怎么排查。好答案会从速度、功率、拐角降速、随动响应几个方向排查;差答案只会说“调小功率”。
问题三:给你一个带斜面孔的件,怎么装夹、怎么定基准、怎么保证孔位。这题考的是工艺思维,不是操作技能。
问题四:设备报某个报警,你的处理顺序是什么。这题考的是排故逻辑和安全意识。
还可以让对方现场编一段简单程序,看操作是否熟练、思路是否清晰。三维五轴激光切割机招聘的面试,应该以实操题为主,以履历为辅。
学徒从哪一步开始
招不到熟手,就只能自己培养。培养要讲顺序。
起步阶段先学安全和现场。认识设备各部位、知道急停在哪、知道什么不能碰、学会上下料和清理。这个阶段不碰程序,先把人变成安全的现场参与者,通常几周。
第二阶段学装夹与找正。这是最基础也最重要的技能,装夹不正,后面全错。从简单平板件开始,逐步到带角度的件、曲面件。这个阶段要看得出基准对不对、夹紧力够不够、会不会夹变形。
第三阶段学调程序与试切。从调现成程序开始,改参数、看效果、记录。学会判断“切不透”“过烧”“挂渣”分别对应哪个参数。
第四阶段学编程。从简单轮廓到多面开孔,从三轴思路过渡到五轴思路。这一阶段最长,通常要几个月到一年。
学得快慢很大程度取决于设备。参数开放、界面友好、有工艺库的设备,学徒上手快;参数封闭、全靠经验的设备,学徒期会拖很长。
工艺经验怎么沉淀下来
学徒制的最大问题是经验只在师傅脑子里,人走了经验就没了。
解决办法是把经验变成可查的东西。建立工艺参数表:按材料、厚度、质量要求三个维度记录参数组合,每条记录包含功率、速度、焦点、气压、割嘴型号。切新件时先查表,找到最接近的,再微调。
建立问题对照表:把常见缺陷和对应的排查方向列出来,比如挂渣查气压和焦点、过烧查速度和功率、切不透查功率和镜片污染。新人遇到问题先查表,减少对师傅的依赖。
建立件号与程序的对应关系:每个件对应哪个程序、哪套工装、哪组参数,写成清单。换型时照单执行,不靠记忆。
这三张表建起来,培养周期能缩短,人员流动的冲击也小。三维五轴激光切割机的工艺沉淀,最终就沉淀在这几张表里,不在某个人身上。
招人难的真实原因
这类岗位招人难,除了技能稀缺,还有几个结构性原因。
地域错配。设备集中在制造业集群,人在别处,或者反过来。跨地域招聘要考虑安家成本。
职业路径不清。操作岗往上走是什么?编程、工艺、设备管理、生产管理,路径要能看见,人才愿意留。路径不清的岗位,干两年就走。
工作环境。激光切割有烟尘、有噪音,切复材还有粉尘。环境差的岗位,工资再高也难留人。改善除尘和封闭,是招聘的隐形竞争力。
还有设备本身的影响。老设备报警多、调参靠猜、干一天累得不行;新设备参数开放、界面清楚、自动化程度高,一个人能看两台,工作体验完全不同。设备水平直接影响招聘难度,这一点常被忽略。
三维五轴激光切割机招聘的难,一半在市场,一半在自己的现场。
内部转岗是更快的路
外部招不到,内部找人培养往往更快。
适合转岗的人选有几类。做二维激光切割的操机工,已经懂参数和工艺,只需要补五轴的姿态概念和编程思路。做数控铣或加工中心的,懂三维编程和装夹,只需要补激光的工艺特性。做钣金工艺或编程的,懂图纸和工艺路线,只需要补设备操作。
转岗的关键是补短板,不是从零开始。给每个人做一张能力对照表,标出已经会的和要补的,按缺口安排培训,比统一上课有效。
转岗还要给缓冲期。前几个月产出会下降,这是投资不是损失。如果按原有考核压任务,转岗的人会被逼回老岗位。
内部培养的另一个好处是稳定性。了解厂里产品和文化的人,留下来做长的概率更高。三维五轴激光切割机岗位的长期稳定,靠的是内部成长通道,不是外部高价挖人。
考核与激励怎么设
考核设错,培养出来的人会走。
不要只考核产量。五轴岗位的价值在于少出错、能处理复杂件、能优化工艺,只考核件数会引导人挑简单的活干。
可以设三类指标。质量类:一次合格率、返修率。效率类:换型时间、设备利用率。能力类:能独立完成的件类型数量、参数表贡献条数。第三类指标最能引导人成长。
激励上,把工艺改进的收益分一部分给提出者。比如某个参数优化让单件时间下降,节省的部分按比例奖励一段时间。这种机制能让老师傅愿意把经验交出来。
还有一个实际做法:让熟练工带学徒,带出来的人独立上岗后给带徒津贴。这样经验传承有了经济动力,不至于“教会徒弟饿死师傅”。
三维五轴激光切割机的岗位管理,核心是把隐性经验变成显性资产,考核和激励都要朝这个方向设计。
机器规格与极限
设备水平直接影响用人难度。下表为帝耐激光五轴激光切割机的公开技术参数,参数开放程度与自动化水平决定新人上手速度:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 有效工作台尺寸 (mm) | 2000×3000(可定制) | 1500×3000(可定制) |
| 工位数 | 单 / 双工位 | 单 / 双工位 |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
| 轨迹精度 | ±0.03mm/1m | ±0.03mm/1m |
| 控制系统 | 帝耐五轴专用控制系统 | 帝耐五轴专用控制系统 |
| 冷却方式 | 水冷 | 水冷 |
控制系统支持常用软件代码,工艺参数可按材料与厚度存档调用。对缺乏熟手的工厂,参数可存档这一项能显著缩短培养周期。
怎么配才不浪费
不同规模的企业,用人策略不一样。
大厂:岗位细分,操作、编程、工艺、维护分开设岗,各招专才。培养靠内部培训体系和师带徒制度,周期长但稳定。
中型厂:一人多能,操作加编程合岗。招聘时优先找有二维激光或数控基础的人,进来补五轴部分。关键是有一两个能定工艺的骨干。
小厂与作坊:往往老板自己兼工艺。这种情况更要选参数开放、操作简单的设备,把对人的依赖降下来。
新上设备的企业:建议在设备到货前就派人去培训,不要等装好了再学。设备调试期是最好的学习窗口,厂家工程师在场,问题能当场问清。
三维五轴激光切割机招聘与培养的节奏,应该跟设备采购节奏对齐。人比设备晚到三个月,设备就白放三个月。
手艺高低看切口
人的水平差异,直接反映在切出来的件上:
- 参数定得准:断面均匀、挂渣少、无需后处理;
- 参数凭经验猜:同一件不同批次质量波动明显;
- 装夹与基准到位:孔位一致性好,装配顺畅。
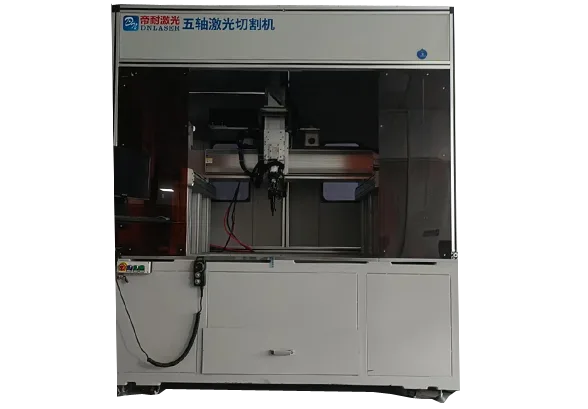
龙门五轴激光切割机整机
上手切一件最直接
如果厂里缺能定工艺的人,可以先来切一件看看差距。帝耐激光提供免费打样:把你的件寄过来,我们切一件并附上使用的参数组合,你可以拿回去做对照基准。
设备交付时我们也提供操作、编程与维护三类培训,并协助建立工艺参数表。
回到开头那句难题
三维五轴激光切割机的岗位要拆成三层:操作员、编程员、工艺员。混成一个岗位招,招不到也留不住。
面试以实操题为主:定参数、查缺陷、设装夹、排故障,四道题就能分出层次。
招不到就自己培养,路径是安全现场、装夹找正、调参试切、编程四步。培养的关键不是上课,是把师傅的经验变成参数表、问题对照表、件号程序清单。三张表建起来,人走了能力还在。三维五轴激光切割机招聘的真正解法,是让能力属于工厂,不只属于某个人。
招聘与培养相关疑问
Q1:没有经验的人能学会吗? A1:能,但要按顺序:先安全与现场、再装夹找正、再调参试切、最后编程。跳跃学习容易留下隐患。 Q2:招人时最该看什么? A2:看会不会定参数和排查缺陷,不是看会不会按按钮。可以出实操题,让对方讲清参数选择理由。 Q3:培养周期一般多久? A3:与设备开放程度和产品复杂度有关。有二维激光或数控基础的人转岗通常更快,从零开始的周期明显更长。 Q4:怎么防止培养好的人跳槽? A4:给出可见的成长路径,把工艺改进的收益分一部分给提出者,并改善现场环境。只靠加薪留人效果有限。 Q5:招人或自购前,中小制造企业怎么确认厂家能配套培训? A5:看是否把操作员培训写进交付。帝耐激光交付含五轴操作与编程培训,并提供免费打样,让新员工在真实零件上快速练手。