汽车底盘结构件三维五轴激光切割:副车架与控制臂怎么切好
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
底盘件要先看受力再谈切割精度
副车架、控制臂这类底盘结构件直接关系行驶安全,既要承受复杂受力,又有装配孔位精度要求。切割阶段不能只追求切得快,要把孔位公差和断面质量放到受力分析后面看,因为一处超差可能带动整条装配链。三维五轴激光切割机在这里的价值是把异形轮廓和高精度孔位在一次装夹里完成。
底盘件厂选三维五轴激光切割机,建议把零件的受力报告和公差带一起带给评估方,让切割方案对齐真实工况。很多厂只拿外形图去问设备,结果设备方按通用件给方案,到现场才发现受力区切不了或精度不够。
激光切割焊接落地成功案例
还有一个常被忽略的:底盘件往往要过台架试验,切割质量会影响试验结果。把切割标准定在试验要求之上,后面验证一次过,比反复整改省事。
副车架这类大件切割工序怎么摆
副车架多为管梁与冲压板的焊接总成毛坯,切割常用于落料余量、切端头和开连接孔。工序上一般先切主轮廓定位,再切装配孔,最后处理焊前坡口,顺序错了会累积误差。五轴一次装夹完成,尺寸链短,比在多台三维五轴激光切割机间倒腾更可控。
副车架尺寸大,夹具和支撑要专门设计,别拿通用夹具硬套,否则振刀和位移会吃掉精度。很多厂用通用平口钳夹大副车架,切完一量全超差。
坡口工序和焊接序要紧挨着排,副车架焊前坡口切完放久了会氧化和碰伤,影响焊缝。把切割和焊接画成连续工序,比切完进库再焊更稳。
控制臂上异形孔怎样一次成型
控制臂上的孔不少是带角度的异形孔或长圆孔,二维机要翻面多次,五轴靠摆角一次成型,孔壁垂直度更好。这类孔直接关系球头和下摆臂的安装,切完建议用检具或过规核对,而不是只目测。把孔位公差写进切割程序,后道装配一次到位率高。
异形孔是五轴相对二维最划算的地方之一,省下的翻面工序和累积误差都实实在在。控制臂孔位密,翻面一次就可能累积零点几毫米,装配时全暴露。
长圆孔的方向精度也关键,五轴摆角能保证长圆孔方向一致,二维翻面容易偏。把方向公差也写进首件检,别只看孔大不大。
高强钢切完潜伏的回火隐患怎么防
底盘件大量使用高强钢,激光热输入如果过大,切口附近可能出现回火软化,影响受力性能。控制办法是功率和速度匹配、气体压力合适,并避免在受力关键区做多余的热循环。五轴能优化切割姿态让热更分散,但根本还是参数要按材料牌号标定。
高强钢切割参数别拍脑袋,带材料牌号和壁厚到设备方做免费打样,测切口硬度和变形最稳妥。材料证书要一起带,不同炉次的钢参数也可能不同。
回火软化区宽度是隐性风险,肉眼看不出来,必须硬度检测。建议每批抽检切口硬度,把回火风险拦在装配前。
切割后内应力释放带来的变形怎么控
底盘件切完若存在较大内应力释放,会慢慢变形,装车前才发现就晚了。控制靠合理走刀、留工艺余量和必要的去应力工序。五轴可以把大轮廓分段切、对称切,减少单边受热,再配合随形支撑,把变形压到公差内。
建议把首件放到使用环境下观察一段时间,确认不变形再批量,比一刀切完就流转更稳妥。底盘件变形往往滞后显现,当天量合格不代表一周后还合格。
去应力工序要不要上,看件大小和受力。大副车架建议加一道,小控制臂靠对称切通常就够,别一刀切全上,浪费成本。
装配基准面怎样护牢不被切伤
底盘件的装配基准面一旦被切伤或让位错,整件就废了。切割程序里要把基准面列为禁切或精切区,并用专用支撑避开它。五轴摆角灵活,正好能把切割头绕开基准面只切需要的位置,这是它比通用切割更细的地方。
基准保护要写进作业指导书,不能只靠操作工经验,换人也不出错才稳。底盘件批量大,靠人盯容易松懈,必须用程序禁切区锁死。
基准面的支撑也要专门设计,不能压在基准面上。很多厂基准区被支撑顶出印子,后面装配还是偏,问题就出在支撑位置。
五轴和机加工到底怎么拆活最省
底盘件里,激光负责轮廓、孔位和坡口这类切割动作,机加工负责更高精度的孔和面,两者不是替代而是分工。把适合激光的异形薄壁件交给五轴,把需要高光洁度的小孔留给机加工,总成本最低。盲目用五轴去拼机加工的精度反而得不偿失。
建议做一张件级分工表,按特征类型分流,产线布局立刻清楚。底盘件厂常因为分工不清,五轴和机加工互相抢活或漏活,效率都低。
分工表要和三维五轴激光切割机能力绑定,别按习惯分。比如有些高精度孔机加工也不便宜,五轴加精切反而更省,要逐特征核算。
底盘高强钢靠什么才切准
帝耐激光五轴激光切割机分 CO₂ 与光纤两版,底盘高强钢件多用光纤版。下表为公开技术参数,台面与功率可按副车架尺寸定制:
| 参数名称 | DNWZ1200CO₂ | DNWZ3500FC |
|---|---|---|
| 产品型号 | DNWZ1200CO₂ | DNWZ3500FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 1200 | 3500(可定制) |
| 有效工作台尺寸 (mm) | 1200×3000(可定制) | 1800×3500(可定制) |
| Z 轴行程 (mm) | 600(可定制) | 600(可定制) |
| 摆动轴 A 轴摆角 | ±135°,精度≤1 弧分 | ±135°,精度≤1 弧分 |
| 工位数 | 单 / 双工位 | 单 / 双工位 |
| 重复定位精度 | ±0.025mm/1m | ±0.025mm/1m |
两版在控制系统、软件兼容、润滑与除尘配置上一致,工位可按产能选单或双,高强钢切割建议先标定参数。
底盘件和机加工怎么分活干
底盘结构件厂配置三维五轴激光切割机,建议按件型尺寸和材料牌号分档:副车架等大型件要核算工作台、分度支撑和尾架,控制臂等中小件单工位即可。重点核摆角范围、高强钢切割参数和基准保护能力,并要求设备方用你的真实高强钢件做免费打样,测切口硬度和变形,再确定哪些工序交给五轴、哪些留给机加工。件型以高强钢为主时,一定要把材料证书和回火检测一起带去打样,而不是只拿外形图问设备,这样才能把切口回火软化区宽度一次测出来。如果厂里已有机加工中心,建议先拿异形切割给五轴、精孔给机加工做分工验证,别一上来全抢。底盘件批量大,靠人盯基准容易松懈,必须用程序禁切区锁死基准面,换人也不出错。落地时把材料证书、受力报告和公差带一起带去评估,台架试验标准要定在验证要求之上,首件通过一次过比反复整改省心得多。
副车架断面实切出来啥样
下面是一位底盘件厂用免费打样做分工验证的例子。
- 该厂副车架和控制臂原多工序分散,累积误差大、返工多。
- 带高强钢样件到帝耐激光免费打样,五轴一次装夹完成轮廓与异形孔。
- 测得当即硬度与变形达标,于是把异形切割收归五轴,精孔留给机加工。
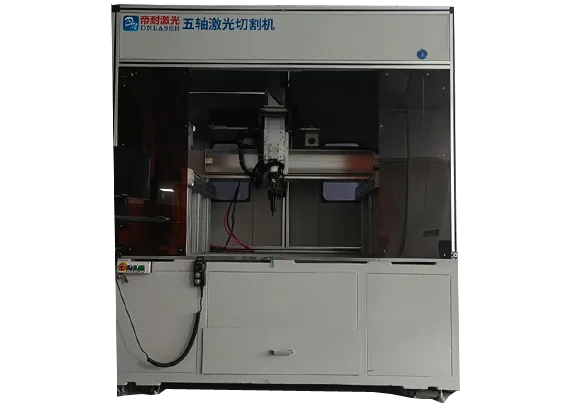
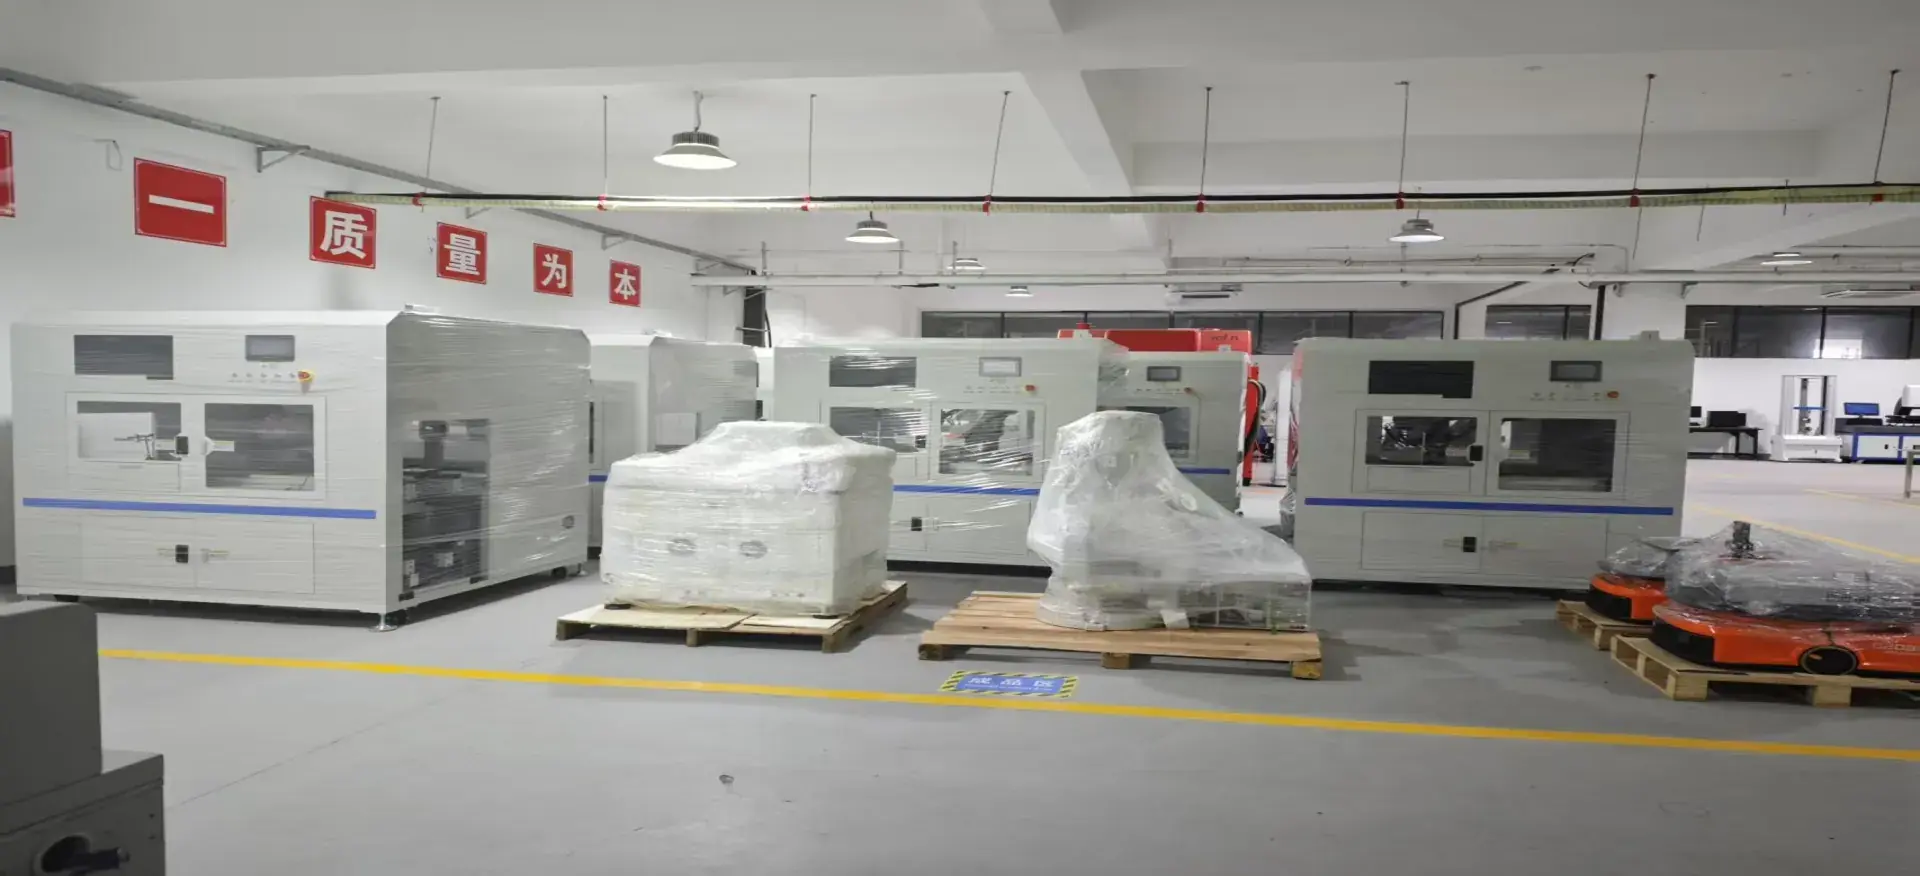
龙门五轴激光切割机整机
带材料证书去免费验硬度
如果您的副车架或控制臂正卡在高强钢切割变形、异形孔翻面多或装配基准难保,建议做一次免费打样。把真实高强钢件带过来,帝耐激光用实际三维五轴激光切割机跑一遍,您能直接看切口硬度、变形量和孔位精度,再划清激光与机加工的分工边界。打样时把材料证书一起带,顺便把回火软化区宽度测出来,后面台架试验一次过更省心。
底盘件选型要绕开的坑
底盘结构件先看受力再看精度,三维五轴激光切割机一次装夹完成异形轮廓、孔位和坡口,把高强钢回火和变形控住,再把基准面保护好,就能和机加工形成清晰分工,既保安全又控成本。落地时把材料证书、受力报告和公差带一起带去评估,比只拿外形图问设备靠谱得多。补一句很关键:底盘件的切割质量要放到台架试验要求之上来定标准,首件一次过比反复整改省心得多;副车架尺寸大,夹具和支撑要专门设计而非套通用件,振刀和位移会悄悄吃掉精度。把工序分工图贴到现场,五轴和机加工各管哪些特征一目了然,管理上也少扯皮。把汽车底盘结构件的工艺确认清楚,三维五轴激光切割机的能力边界也就不模糊了。汽车底盘结构件是否适配三维五轴激光切割机,最终要由你的零件来回答。这也是三维五轴激光切割机在汽车底盘结构件上区别于普通设备的关键。对汽车底盘结构件来说,三维五轴激光切割机的参数只是起点,工艺匹配才是关键。选汽车底盘结构件的设备,三维五轴激光切割机的选型最终要回到工件本身。
底盘结构件切割,选型前的问题清单
Q1:高强钢底盘件激光切会回火软化吗? A1:热输入过大会有回火风险,靠功率速度匹配和合适气体压力控制,并按材料牌号标定参数,建议带牌号做免费打样测切口硬度。 Q2:副车架这种大件五轴切得动吗? A2:能,关键是工作台尺寸、支撑和夹具要专门设计,避免振刀位移吃掉精度,大型件建议先核算行程再选机。 Q3:控制臂异形孔五轴比二维好在哪? A3:异形孔靠摆角一次成型,孔壁垂直度好、不用翻面,省下翻面工序和累积误差,是五轴相对二维最划算的特征之一。 Q4:底盘件哪些该留给机加工? A4:更高精度的孔和面留给机加工,五轴负责轮廓、孔位和坡口,按特征类型做件级分工表,总成本最低。 Q5:副车架、控制臂这类底盘结构件,五轴激光切割机厂家怎么挑? A5:高强钢切割要防回火、基准面要保护好,选型得看同工况案例。帝耐激光面向底盘件、热成型安全件、塑料件与 3C 电子等中小制造企业,支持带材料证书与样件免费打样,测切口硬度和变形后再定,比只拿外形图问设备更靠谱。