新能源汽车电池托盘壳体三维五轴激光切割的难点与落地方案
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
新能源电池托盘为何非激光切不可
电池托盘是新能源车底盘的核心承载件,多为铝合金大型薄壁结构,既有外轮廓的切边,又有大量安装孔、防爆阀孔和冷却水道接口。传统锯切和冲压对异形轮廓和薄壁件并不友好,而激光切割能在一次定位里把轮廓、孔位和坡口都完成,特别适合托盘这种孔位多、精度要求又高的件。
对电池托盘厂来说,激光的优势不只是切得动,而是把多道工序合并,减少周转和累积误差,这对尺寸链很长的托盘尤其关键。托盘动辄一米多长,每多倒腾一次三维五轴激光切割机,误差就多累积一环,后道装配就难对齐。
汽车行业激光焊接解决方案
还有一点,托盘对密封和安全要求高,切割阶段就要为后续焊接和测试留好接口。激光一次装夹完成全部特征,比多台三维五轴激光切割机分工更容易保证位置度,这也是它绕不开的根本原因。
铝合金托盘薄壁切透要过的三关
铝合金导热快、表面反射强,切割时容易出现挂渣、底部毛刺和轻微变形,薄壁托盘还容易在夹紧处起皱。难点不在能不能切,而在切完的孔位是否干净、边沿是否平整到能直接焊。解决办法是选对功率和气体参数,并用五轴姿态把焦点稳定保持在材料表面。
另一个常被忽略的点是托盘型腔深、反射多,切割头要有足够的防反射设计,否则长期运行不稳。很多厂一开始用通用切割头切铝,跑一段时间就发现功率衰减,根子就在防反射没做足。
薄壁起皱还要靠夹持和支撑配合,不是单靠参数。建议把托盘的装夹方案和可调支撑一起评估,而不是只问三维五轴激光切割机功率,否则到现场还是切不直。
托盘轮廓孔位谁先切谁后切的讲究
托盘加工一般先切外轮廓定位边,再切内部孔位,最后处理焊前坡口,顺序错了会累积变形。三维五轴的好处是一次装夹完成全部动作,不用在几台三维五轴激光切割机间倒腾,尺寸链短,一致性好。对多孔位的托盘,程序里把孔按焊接优先级排好,能少走空程。
顺序确定后,关键是把定位基准孔放在最先切且最不容易变形的位置,后面所有孔都相对它来,误差才不发散。托盘尺寸长,基准选错,末端孔位偏差会被放大得很明显。
焊前坡口放在最后,是因为坡口一旦切完就要尽快焊,避免放置期间氧化或碰伤。把坡口工序和焊接工序紧挨着排,比切完堆几天再焊更稳。
防爆阀孔与冷却水道怎样切得稳
防爆阀孔和水道接口尺寸小、位置密,对断面垂直度和毛刺极敏感,因为这直接关系到密封。五轴用垂直入射把小孔切干净,比二维机在斜面开孔更稳。水道如果是异形槽,就靠摆角随形走,避免局部切不透或过烧。
这类孔建议带实物到设备方做免费打样,用气密和通水测试验证,比只看切完外观更可靠。防爆阀孔一旦毛刺掉进阀体,后期召回成本远超打样投入。
水道接口的坡口和孔口要一起切,避免二次装夹错位。五轴一次完成这两件事,正是它比翻面多次定位更可控的地方。
一米多长的托盘对机床台面提出的要求
电池托盘从紧凑车型到商用车尺寸跨度很大,长托盘对机床工作台和行程要求高。选三维五轴激光切割机时别只按当前最大件买,要留出后续车型的余量,否则换型就得换机。双工位或大台面单机能覆盖多数乘用车托盘,商用车超大托盘要单独评估行程。
幅面大不等于一定贵,重点看台面利用率和你的件型分布,避免买了大台面却长期只跑小件。不少厂按最大件买了超大三维五轴激光切割机,结果日常只跑紧凑托盘,台面空一大半。
还要考虑吊装和上下料空间,大托盘搬动不便宜,方案阶段要把物流一起画进去,否则三维五轴激光切割机进厂才发现通道不够。
焊前坡口一次切到位的门道
托盘很多位置切完就要焊,所以切割阶段就要为焊缝做准备:坡口角度、钝边宽度、清理区宽度都要按焊接工艺倒推。五轴能直接切出焊接需要的坡口,省掉单独的铣坡口工序。把焊接要求提前写进切割程序,后道焊接一次合格率能明显提升。
这也是为什么托盘厂选三维五轴激光切割机时要把焊接工艺师拉进来一起评估,而不是只让切割师傅看参数。坡口角度差一度,焊出来可能就气孔或熔深不足,到焊接序才发现就晚了。
清理区宽度常被忽略,但直接影响焊缝质量。切割程序里把清理区留足,后道少一道打磨,节拍和良率都受益。
托盘批量节拍和良率这笔账怎么算
托盘批量大,节拍和良率一起决定成本。双工位上下料能把辅助时间藏起来,视觉定位能缩短找正时间。良率上,把挂渣和变形控住就解决了大部分返工,建议在产线前端就上检测,别等焊完才发现切边超差。
节拍目标要和你的总产量匹配,先算年需求再反推需要几台机,比凭感觉买更稳。托盘厂扩产时最容易拍脑袋加三维五轴激光切割机,结果节拍不匹配反而堆料。
良率提升的杠杆在首件检测,把切边超差拦在焊接前,省下的不只是返工费,还有焊接序的工时和焊材。
电池托盘铝合金透切看哪些数
帝耐激光五轴激光切割机分 CO₂ 与光纤两版,电池托盘以铝合金为主选光纤版。下表为公开技术参数,工作台尺寸与功率可按托盘规格定制:
| 参数名称 | DNWZ2500FC | DNWZ6000FC |
|---|---|---|
| 产品型号 | DNWZ2500FC | DNWZ6000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2500 | 6000(可定制) |
| 有效工作台尺寸 (mm) | 2500×3000(可定制) | 2000×6000(可定制) |
| Z 轴行程 (mm) | 600(可定制) | 600(可定制) |
| 工位数 | 单 / 双工位 | 单 / 双工位 |
| 重复定位精度 | ±0.04mm/1m | ±0.04mm/1m |
| 轨迹精度 | ±0.04mm/1m | ±0.04mm/1m |
两版共用龙门双驱床身与帝耐五轴专用控制系统,差别集中在光源、功率与台面,工位形式可按产能选。
托盘产线按年产量怎样搭
电池托盘厂配置三维五轴激光切割机,建议按车型平台和产品尺寸分档:乘用车托盘多数单台双工位光纤机就能覆盖;商用车或超大托盘要单独核算行程和台面。重点核摆角范围、防反射能力和定位精度,并要求设备方用你的真实托盘做免费打样,把孔位和气密、通水一起验证,再谈批量配置。如果托盘孔位密、型腔深,一定要把防反射设计和夹持支撑作为必核项,否则现场切铝会反复出问题。落地时建议先按年需求反推设备台数,把首件检测工位前置到切割线前端,让超差件在焊接前就被拦下,省下的焊接工时和焊材往往比设备折旧更可观。托盘尺寸朝大型化走,选台面要留一到两个车型的余量,别卡着当前最大件买,否则换型就得换机。和焊接工序的衔接上,把切割程序版本与焊接工艺卡绑定,做到一批一参数、一批一记录,后续追溯和良率提升都更顺。
托盘孔位和气密实拍怎么读
下面是一位托盘供应商用免费打样做工艺确认的例子。
- 该厂接了多平台托盘订单,孔位密、尺寸链长,原工序分散在多台设备。
- 带一款最难托盘到帝耐激光免费打样,一次装夹完成轮廓、孔位与坡口。
- 切面干净、装配一次到位,于是把五轴作为托盘产线的主切割工位规划。
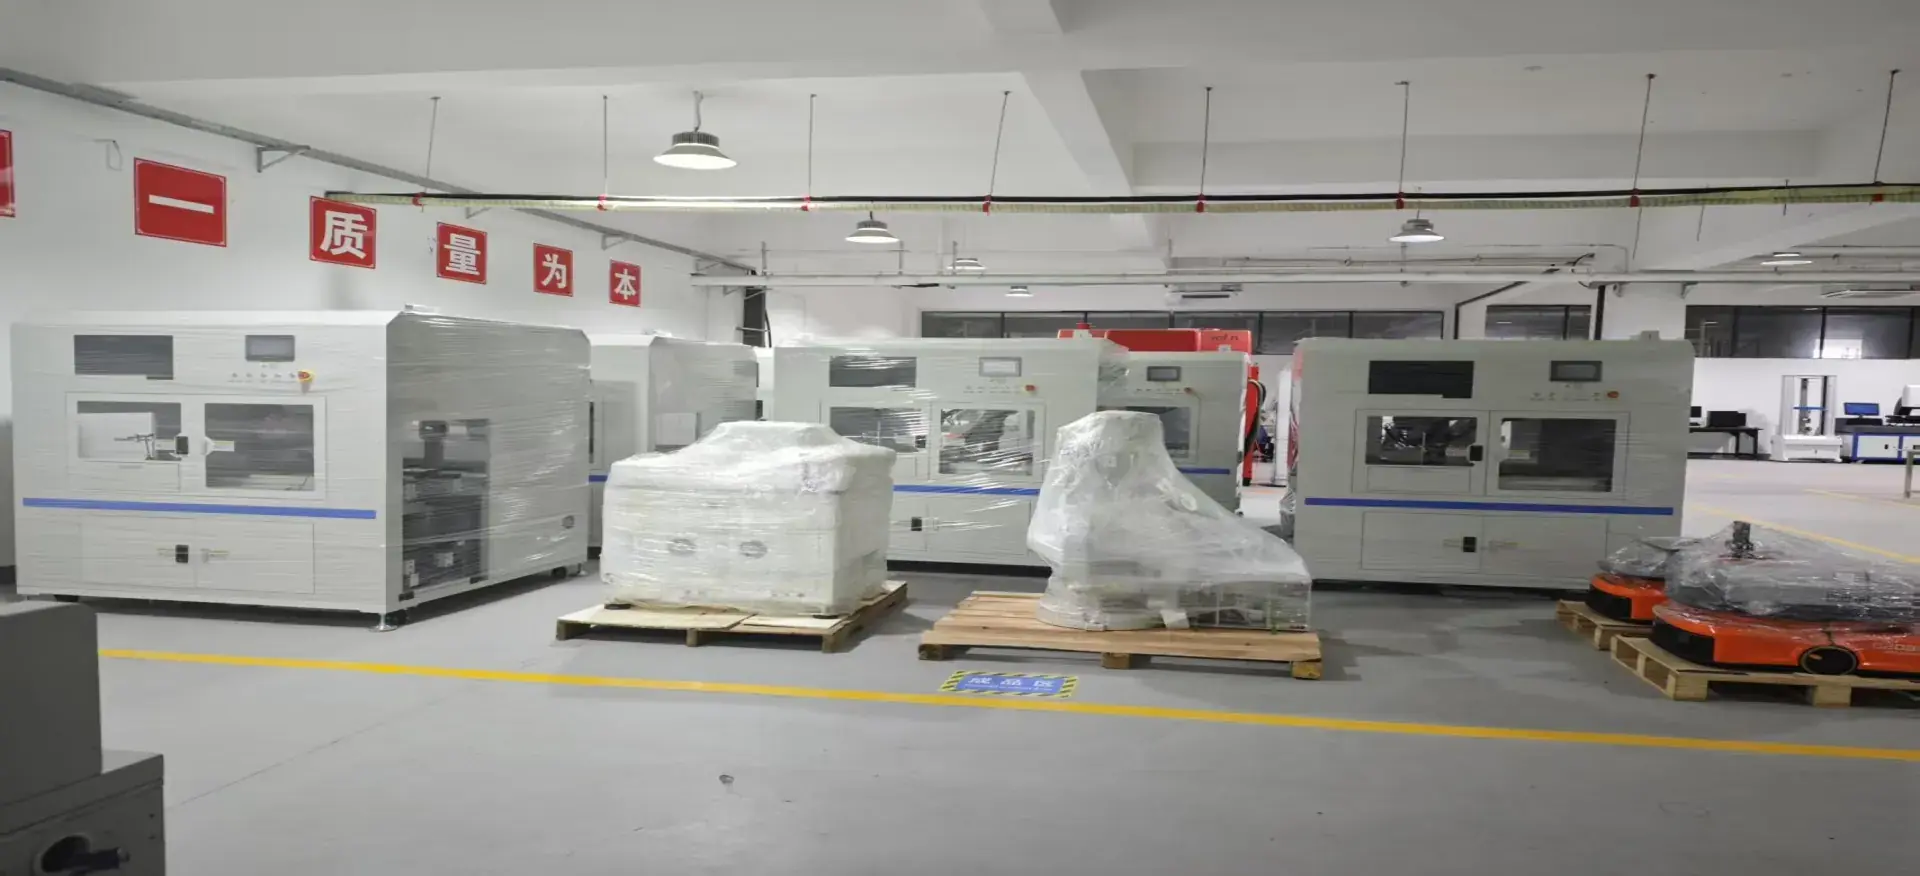
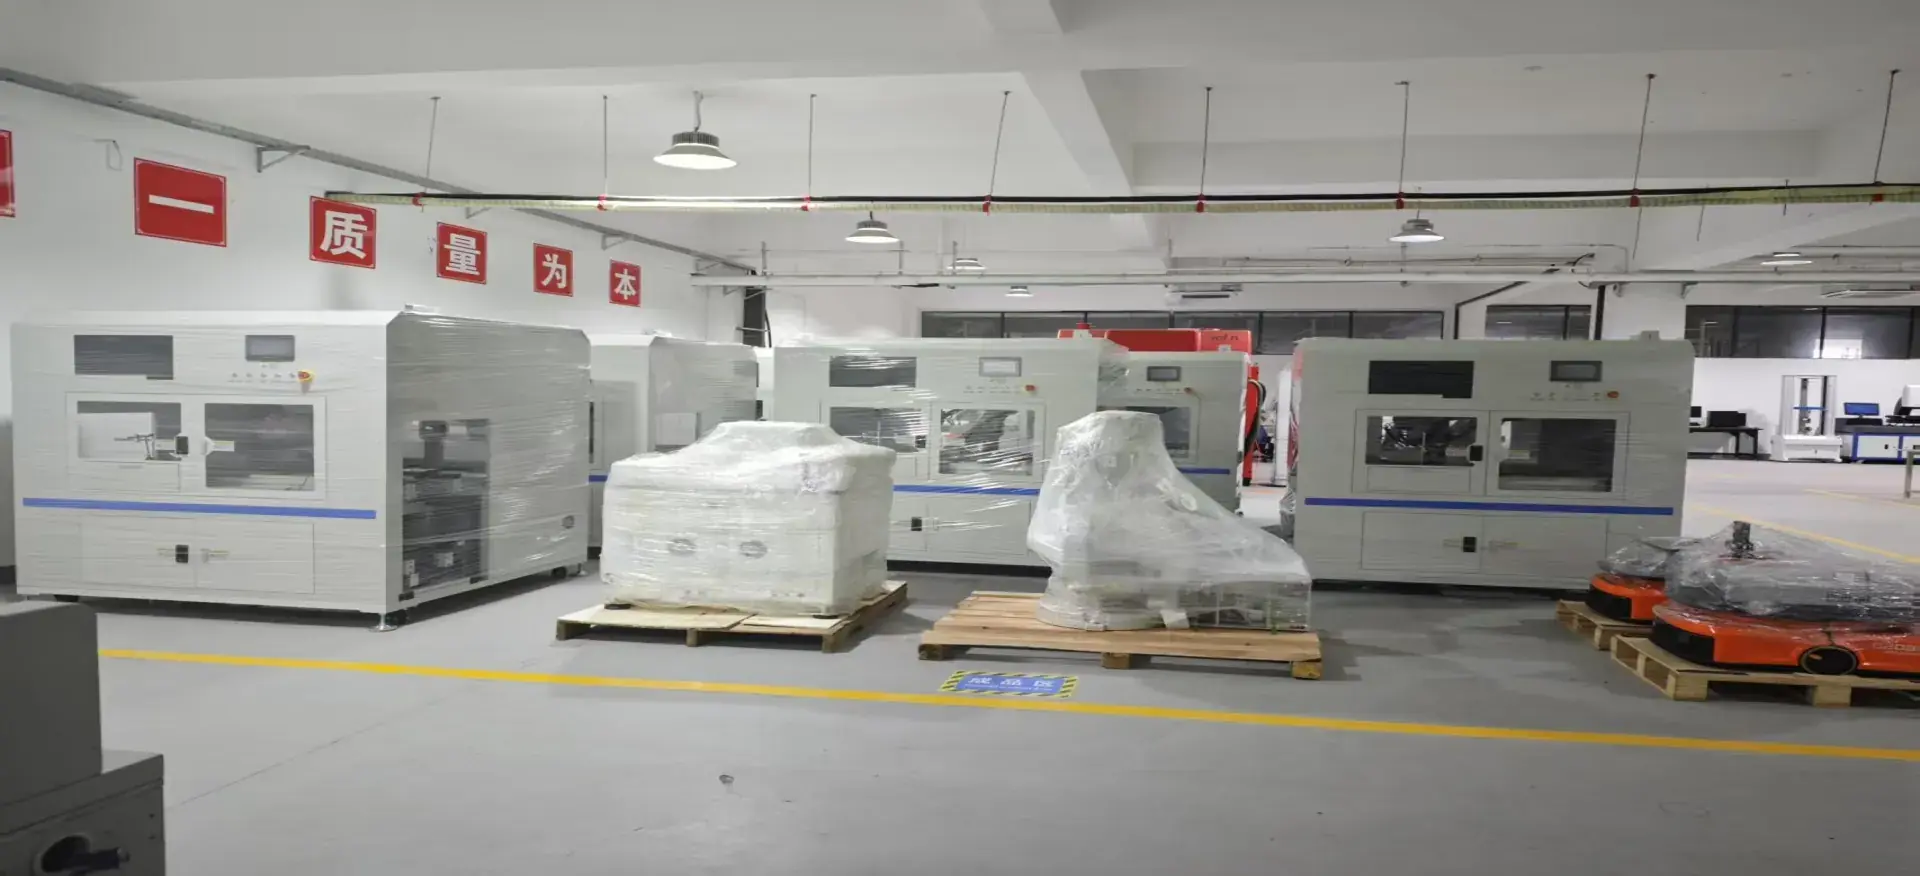
三维五轴激光切割设备全景
把真实托盘寄厂里跑一遍
如果您的电池托盘正卡在孔位密、易变形或焊前准备工序太长,建议做一次免费打样。把最难的一款托盘带过来,帝耐激光用实际三维五轴激光切割机跑一遍,您能直接看轮廓、孔位和坡口的质量,以及一次装夹能不能替代多道工序,比看参数表更直观。打样时顺带做气密和通水测试,把密封相关孔位一次验证到位,后面焊接序会轻松很多。
托盘这篇收在选型建议上
电池托盘绕不开激光,根本原因是它孔位多、尺寸链长、焊前要求高,五轴一次装夹完成轮廓、孔位和坡口,把多道工序合并,既保一致性又省周转。按车型平台和尺寸选好三维五轴激光切割机,再用真实托盘做打样验证,就能把难点变成稳定产能。记住要把防反射、夹持支撑和焊接工艺一起拉进来评估,单看功率会踩坑。如果您正规划多条托盘产线,建议把视觉定位和双工位作为标准配置,把辅助时间藏进主时间;同时把防反射切割头和可调支撑列入必核清单,铝合金托盘切起来才稳。托盘厂扩产时最容易只看标称速度,结果节拍不匹配反而堆料,把年需求量先算清楚再反推设备数量更靠谱。
电池托盘切割,采购前先弄清的问题
Q1:电池托盘用光纤还是二氧化碳激光? A1:托盘多为铝合金,光纤激光器在金属反射材料上更顺手,效率和稳定性更好;CO₂ 更适合部分非金属与复合材料,托盘场景光纤是主流选择。 Q2:托盘薄壁切完会变形吗? A2:薄壁铝合金确实有起皱和微变形风险,靠合适的功率、气体压力和五轴姿态控制,并把定位基准放在稳定位置,可以把变形压到装配允许范围内。 Q3:防爆阀孔这种小孔激光切得干净吗? A3:小孔靠垂直入射和稳定焦点处理,五轴能保证孔壁垂直、毛刺低,建议带实物做免费打样并用气密测试验证。 Q4:托盘产线要几台五轴机? A4:先按年总产量和单件节拍反推,乘用车托盘单台双工位常能覆盖中小产能,大批量或超大件再考虑多台或专用大台面设备。 Q5:做新能源汽车电池托盘,五轴激光切割机厂家怎么选? A5:重点看铝合金切割的防反射能力、台面行程与免费打样验证。帝耐激光面向电池托盘、热成型安全件、塑料件与 3C 壳体等中小制造企业,采用自研五轴控制系统,并以免费打样考核孔位、气密与通水表现,建议带真实托盘跑一遍再定,比只看参数表更贴近你的工况。