三维五轴激光切割机批量交付:真实产能、换型与交期承诺怎么落地
 首页
直接答案: 可承诺产能 = 设计节拍 × 机床利用率(约 85%)× 良率(95% 以上),交期按设计节拍的 70%–80% 报,留 10%–15% 给换型与维护、2%–5% 给良率损失。换型压到分钟级靠夹具快换和程序预调;连续交付靠保护镜、喷嘴等易耗的安全库存,加光路校准流程和远程诊断。
批量件最怕的不是切不动,是跳票
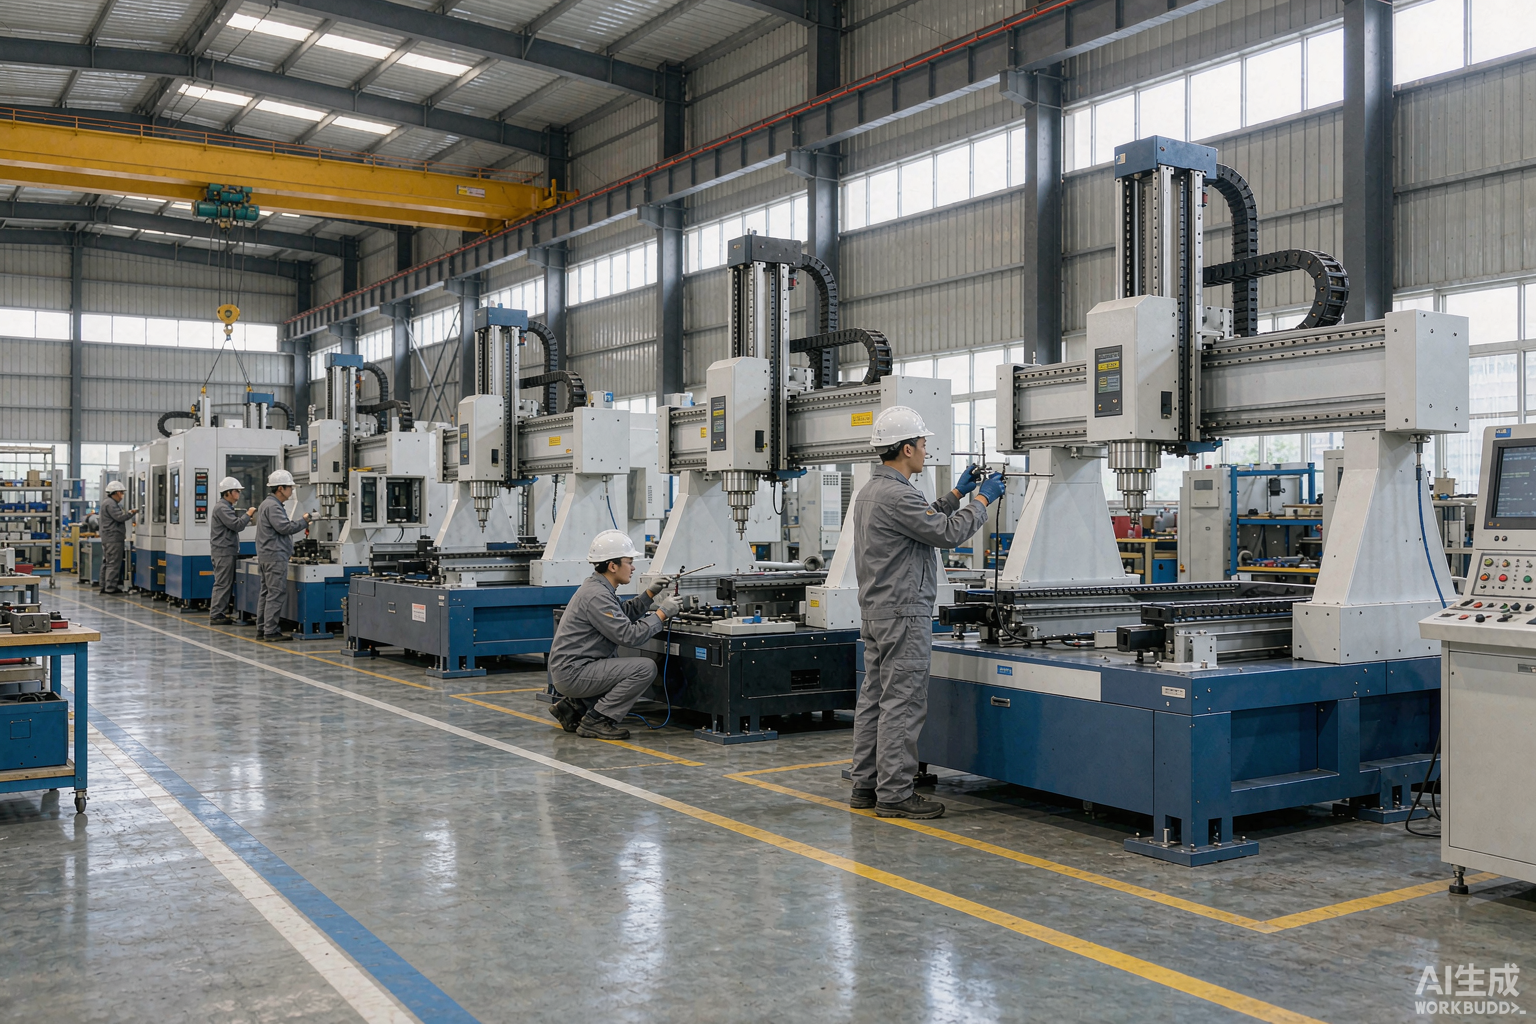
客户问"一天多少件、几周交"时,如果按标称节拍乘 24 小时回答,几乎一定跳票。真实产出要被换型、维护、异常、良率四项扣减,扣完才是能写进合同的数字。南京帝耐激光给客户排产都按这个口径,宁可报得保守,也不中途改口。
产能核算表
| 环节 | 占用 | 应对 |
|---|---|---|
| 设计节拍 | 基准 | 按修边长度估 |
| 换型 | 5%–10% | 夹具快换标准化 |
| 维护与异常 | 10%–15% | 备件安全库存 |
| 良率损失 | 2%–5% | 首件 + 末件检 |
四项扣完,剩下的才是可承诺产能。帝耐的排产表直接把四项列出来,客户看得见扣在哪,后期不扯皮。
换型时间是隐性产能杀手
多品种小批量,换型占用的时间可能比切割还多。把换型标准化:夹具快换、程序预调、定位块编号管理,压到分钟级,机床才不空转。南京帝耐激光在交付时把换型清单和标准工时一起给客户,操作工按单执行,不靠老师傅记。
连续交付靠什么
易耗安全库存
保护镜、喷嘴、陶瓷环是高频消耗件,缺一件就停线。按消耗率备安全库存,不要等用完再买。帝耐交付时把易耗清单和更换周期写进手册,客户按单备货。
光路校准流程
光路漂移是慢性问题,切出来尺寸慢慢偏。定期校准并记录,比出问题再修省事。校准周期按班次或按切割小时定,写进维护卡。
远程诊断与陪产
设备联网后多数异常能远程定位,不用等人到现场。新线投产头几周最易出问题,工艺工程师驻场陪产能显著缩短爬坡期。南京帝耐激光在重点客户项目上把陪产写进合同,而不是卖完就走。
交期怎么报才不跳票
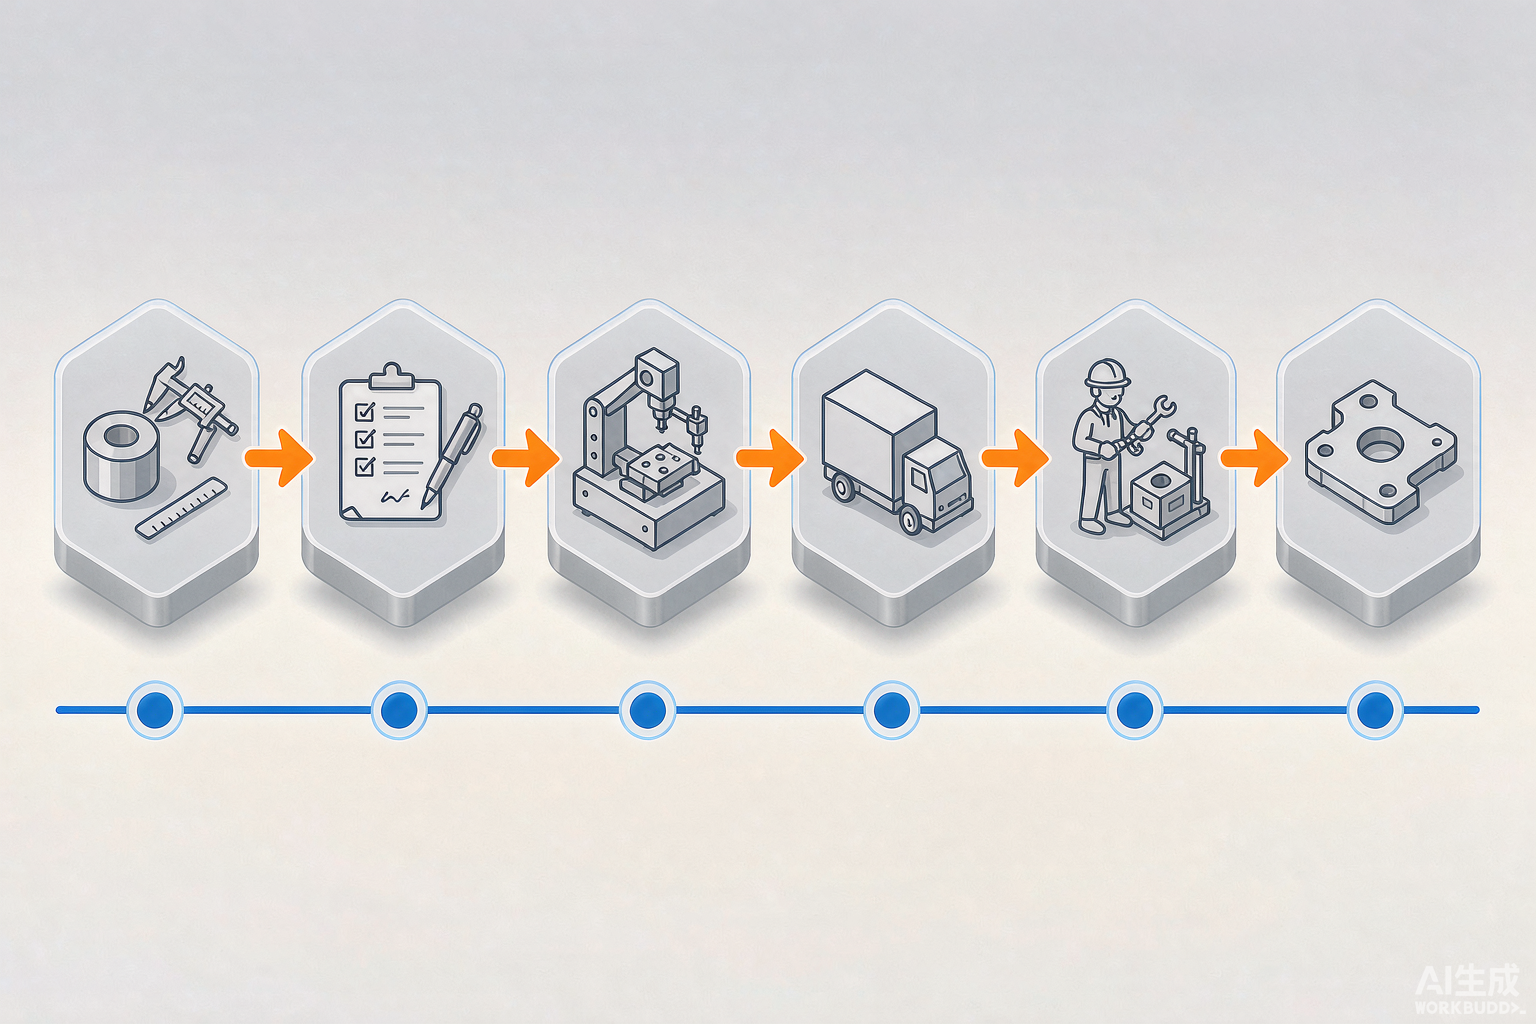
把首件确认、来料波动、地基与能源配套都算进 lead time。设备到货前地脚、电容量、气体管路要按图预留,否则设备到场等基建,交期被非设备因素拖慢。帝耐的里程碑写进合同:到货、安装、陪产、验收、服务起算,每个节点交付什么清清楚楚。
适用边界
产能承诺只对约定工况有效:材料、板厚、修边长度、良率标准都要写明。工况变了产能自然变,把边界写进合同附件比口头承诺可靠。多品种混线时按加权平均节拍算,不要用最好切的那款当基准。
现场落地清单
- 排产前先算四项扣减,报出可承诺产能而不是标称产能
- 换型标准化工时,超过就复盘,不让隐性时间吞产能
- 易耗按消耗率备安全库存,保护镜、喷嘴、陶瓷环不断货
- 光路按班次或切割小时校一次,数据留档看趋势
- 设备联网开远程诊断,异常先远程定位再决定是否派人
南京帝耐激光在批量项目上把这五条写进交付方案,客户按单执行。南京帝耐激光的售后数据表明,非计划停线里超过一半是易耗缺货和光路未校,而不是设备故障。
三个常见误区
误区一:产能按 24 小时满算。 满算的数字只能用于理论对比,写进合同必然跳票。
误区二:交期只算设备生产周期。 地基、电容量、气体管路没提前落地,设备到场等基建,交期照样拖。
误区三:备件等坏了再买。 关键易耗缺货一天,损失可能超过全年备件预算。
报价该看哪些项
设备价只是起点,夹具、上下料、集尘、远程诊断、陪产都要算。南京帝耐激光的报价单把每项单列,客户知道钱花在哪,后期不扯皮。帝耐建议对比方案时统一口径,否则便宜的方案可能少了陪产和备件,落地后补钱更贵。
二期扩容怎么留接口
首期规划就要给二期留位置:机床位、机器人轨道、MES 对接、电容量与气体管路余量。接口没留,扩产时要停产改造,损失远大于当初多花的预留成本。南京帝耐激光在首期方案里就把二期接口画进布局图,客户扩产只需加设备不改基建。帝耐的做法是产线布局按 1.5 倍产能预留通道和能源,避免二次开挖。
服务响应怎么约定
停机响应时间、备件到货时限、远程诊断覆盖范围,三项写进服务协议,比口头承诺可靠。帝耐把这三项量化成条款,客户敢把关键工序交出来。
爬坡曲线要有预期
新线投产不会第一天就到设计产能。典型曲线是:第一周 40%–50%,第二到第四周爬到 70%–80%,稳定到 85% 通常要一到两个月,取决于人员熟练度和来料稳定性。把这条件写进交付方案,客户不会因为首月产出低而误判设备能力。爬坡期内安排工艺陪产,能明显缩短到达稳定期的时间。
备件库存不是越多越好,压库存等于占资金。按消耗率和到货周期算安全库存,常耗件多备、贵重件按周期备,两头都不吃亏。
交付后的复盘同样重要:按季度对比实际产出与承诺产能,偏差超过 10% 就查原因,是来料变了、人员换了还是设备衰减。数据积累两三年,下次报价的准确度会明显提高。
订单波动怎么应对
批量订单不会匀速来。高峰月产能吃紧,低谷月设备闲置,两头都伤成本。可行的做法是留一条弹性产能通道:外协粗切、临时增加班次、把非关键工序转移到通用设备上。三维五轴激光切割机负责精度和复杂轮廓,简单直边件分流到其他设备,主设备只做它最擅长的那部分。这样高峰不卡、低谷也不至于让高价值设备干粗活。
验收指标怎么定
验收别只看能不能切出件,要定可量化的指标:节拍实测值、轮廓度公差、良率下限、非计划停线时长。四项写进验收单,逐项实测签字。指标定得太松,后期扯皮;定得太紧,供应商只能压成本偷工。合理做法是留 5%–10% 的余量,让设备在正常维护状态下能稳定达标,而不是勉强擦线。
培训与交接
设备能力最终落在人身上。开机、换型、日常点检三项要分开培训,每项都有考核。培训不到位最常见的结果不是切坏件,而是不敢提速、不敢换型,产能长期停在六成。交接班要把当班异常、参数改动、易耗余量写进交接单,下一班不用重新摸索。三维五轴激光切割机的程序库按件号归档,新人调程序只改参数不改结构,误操作能少一大半。
常见问题
Q1:真实产能怎么算?
A:设计节拍 × 机床利用率(约 85%)× 良率(95% 以上),再扣 10%–15% 换型维护,剩下的才是可承诺产能。
Q2:交期为什么不能按 24 小时满算?
A:要扣除换型、维护、异常和良率损失。按设计节拍的 70%–80% 承诺,留缓冲应对插单和来料波动。
Q3:换型时间怎么压?
A:夹具快换、程序预调、定位块编号管理,把换型压到分钟级;多品种小批量才划算,否则机床大量时间在等换型。
Q4:连续交付靠什么?
A:易耗安全库存、光路校准流程、远程诊断三件套,缺一项都可能造成非计划停线。
一句话总结
交付口碑落在稳定,不落在参数漂亮。真实稼动率、标准换型、安全备件、良率管控、远程诊断、工艺陪产六件套齐了,批量交付才不跳票。南京帝耐激光在汽车制造领域、新能源电池领域、医疗器械领域的批量项目都按这套口径交付,配套激光焊接设备和激光打标机可同线统筹。帝耐不承诺做不到的节拍,只承诺兑现得了的交期。