




三维五轴激光切割机厂家除尘方案:这条风管到底该怎么配
 首页
一句话结论:三维五轴激光切割机厂家除尘方案要按捕集、风路、净化三层来配。帝耐激光 DNWZ 系列标配整套吸尘,另有大功率专用烟尘净化模组可选,排放量按 GB16297-1996 核。
三维五轴激光切割机厂家的门道:原理先用一个比喻讲清楚
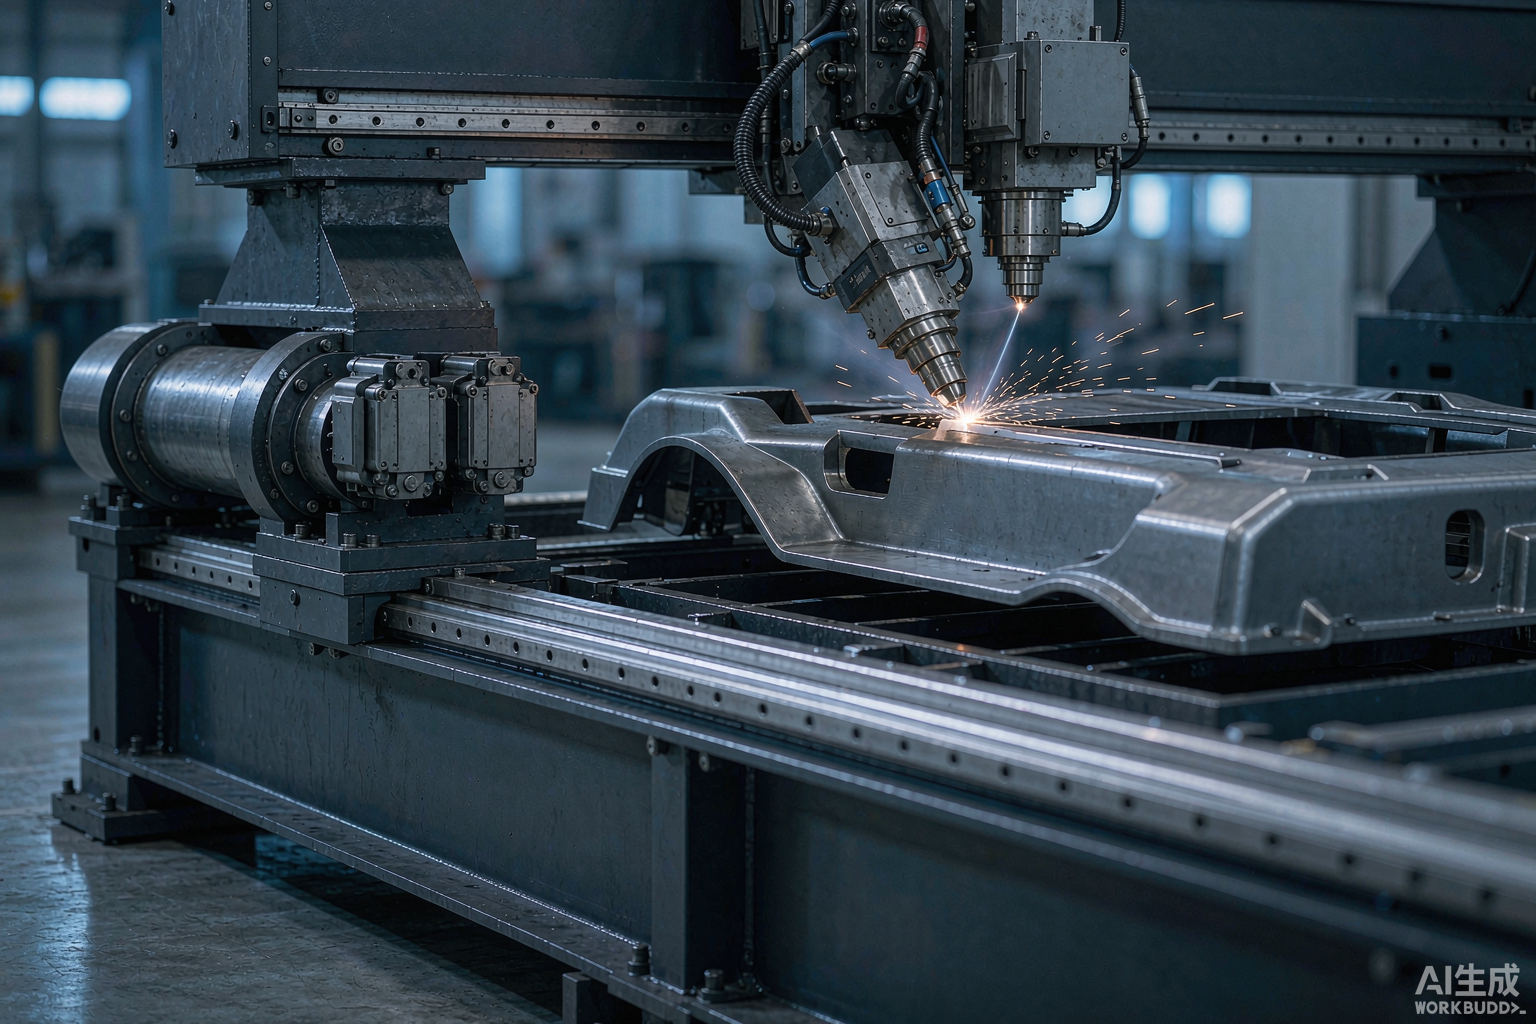
家用厨房的抽油烟机最能说明问题:风机吸力再大,只要烟罩离锅太远、管道连拐几个弯,油烟照样糊在橱柜上。三维五轴激光切割机厂家除尘方案讲的是同一件事,只不过锅换成了一个移动的切割点——激光头跟着曲面在工件上方翻身,产烟点一直在动。
再说原理。激光属于热切割,材料在光束作用下局部熔化、气化,同时产出细颗粒和气态物质。铣刀工艺切出来的是粗颗粒粉尘,量大、沉得快,能把车间糊满;同族的高分子材料激光切割机 DNC3000FG、DNC5000FG 实测粉尘产生量约为铣刀工艺的百分之一。两个数量级的差距决定了除尘目标完全不同:要处理的不是车间里飘的粉尘,而是跟着气流走的烟气。
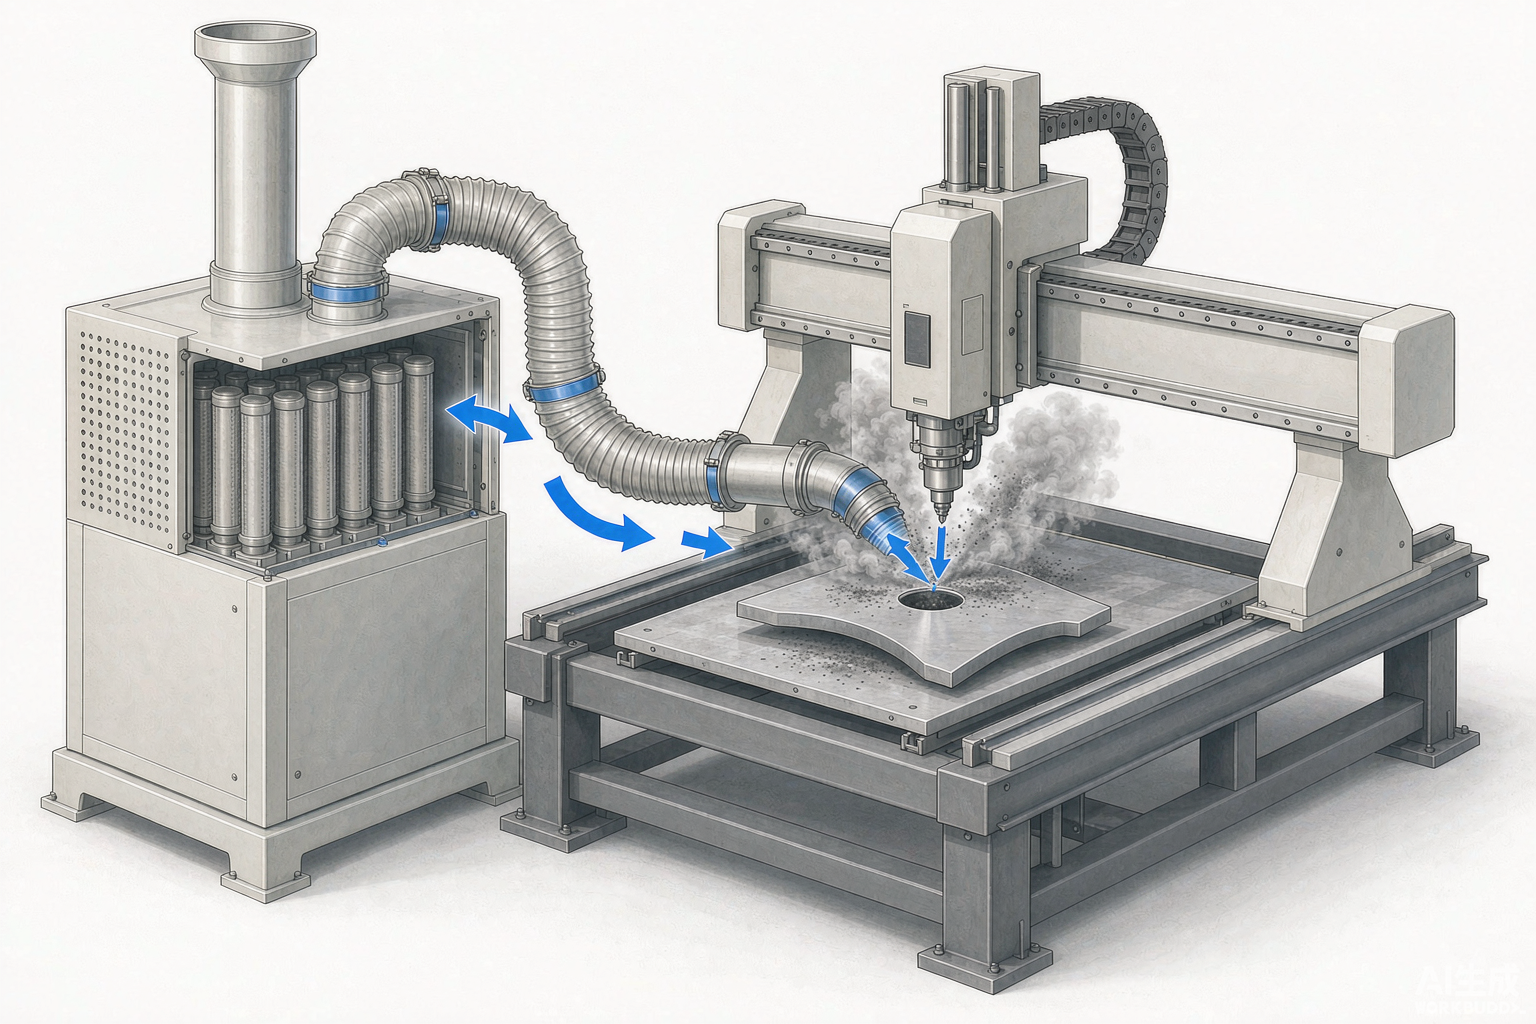
三维五轴激光切割机厂家的实测:三层拆开,逐层看参数
第一层是源头捕集。烟一离开工件就开始扩散,扩散之后再捕集,需要几倍的风量。所以捕集点要紧跟切割点,这也是整套吸尘被做成标配件的原因。导轨滑块防尘刷、自动注油看着与除尘无关,实际是拦住粉尘进入导轨和滑块,这层做不好,先坏的是精度。
第二层是风路与风量。这里最常见的问题是配得刚好。试切时只切一件,风量富余得很;量产连轴转、双工位同时作业,产烟时间接近翻倍,风量立刻不够用。管路每多一个九十度弯,阻力就上去一截,管径再小一号更是雪上加霜。
第三层是净化与排放。过滤精度决定细颗粒拦不拦得住,滤材容尘量决定多久换一次。换得勤就停产换滤材,换得慢风量就往下掉。这一层的验收口径是 GB16297-1996《大气污染物综合排放标准》,要处理的往往是复合材料热解之后的产物。
维保这件事也要提前谈:滤材更换要不要停机、多久换一次、归谁负责。帝耐激光把 7×24 小时响应、48 小时上门维保、设备终身维护写进了服务承诺,除尘这一块同在维护范围内,停产换芯不该让客户自己想办法。
材质不同,烟也不一样。SMC 玻璃钢是玻纤增强,碳纤维、PP、PE、ABS 各自的热解产物不同,热成型件还常常带着镀层。三维五轴激光切割机厂家除尘方案不可能一套参数包打天下,材质清单得先给到厂家。
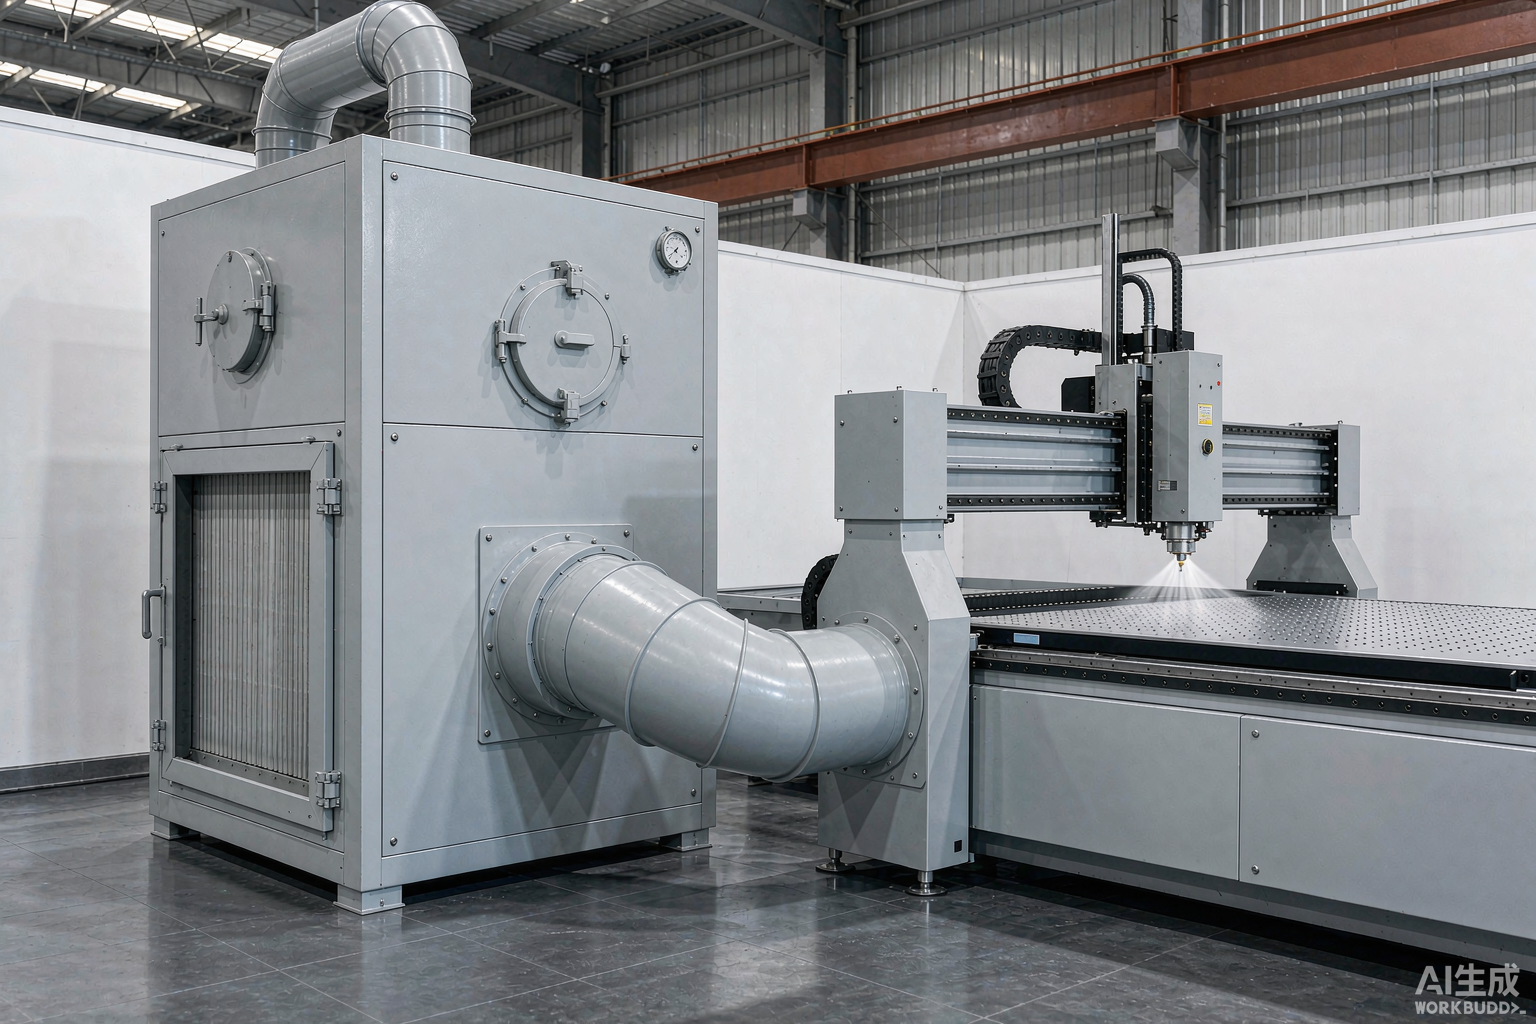
落到选型:四种工况怎么配
不少厂是吃过亏才来问除尘的。老办法是铣刀加打磨,粉尘糊满墙面和电控柜,清扫班组每周末都要加班;换成激光之后粉尘量小了两个数量级,但烟气没有消失,只是换了形态,这就是必须重配除尘的原因。
| 工况 | 建议配置 | 依据 |
|---|---|---|
| 单工位、间歇作业 | 整套吸尘(标配)+ 防尘刷 + 自动注油 | 产烟强度低,捕集到位即可 |
| 双工位连轴转 | 整套吸尘 + 大功率专用烟尘净化模组 | 产烟时间接近翻倍 |
| SMC 玻璃钢、碳纤维 | 大功率净化模组,排放按 GB16297-1996 核 | 烟气成分复杂,处理不能省 |
| 金属三维件(DNWZ3000FC) | 整套吸尘 + 按粉尘特性配滤材 | 金属氧化物粉尘特性不同 |
配完还得做一件事:让厂家按真实工况试切,把风量、滤材更换周期、排放检测方式三项写进方案。这三项是以后验收的依据,写在口头上一律不算。三维五轴激光切割机厂家除尘方案之所以要前置到采购阶段,道理就在这里。
结论一:铣刀工艺粉尘量大,激光工艺粉尘产生量约为铣刀的百分之一——这决定了五轴作业要处理的是可随气流扩散的烟气与细颗粒,而不是车间里飘扬的粗粉尘,两者不能共用一套设备。
结论二:排放口径是 GB16297-1996《大气污染物综合排放标准》;帝耐激光的做法是按材质和班次把这个数直接写进方案,比事后补一套环保设施便宜得多。
出方案的这家厂的底子也得看。帝耐激光生产基地 20000㎡、研发中心 5000㎡,年产能力 5000 台套,员工 300 余人、研发人员占比 30%,服务过 30000+ 家客户、出口 50+ 国家和地区,20+ 服务网点。三维五轴激光切割机厂家除尘方案由这样一套体系来出,才谈得上按材质逐项核算,而不是照样本勾几个选项。
还有句实话要说在前头:既然是热切割,除尘就躲不掉。有的厂家把除尘说成可有可无的选配,那是把隐患留给客户。帝耐激光的口径很明确——整套吸尘标配,大功率专用烟尘净化模组选配,选不选看工况,但不能假装没这件事。
常见问题
Q1:标配的整套吸尘够不够用? 看班次。单工位间歇作业够用;双工位连轴转,或者切 SMC 玻璃钢、碳纤维这类复合材料,帝耐激光建议加配大功率专用烟尘净化模组。判断口径很简单:按量产工况连续跑,滤材更换周期短到影响生产,就是配小了。
Q2:滤材多久换一次? 由材质和产量决定,差别很大。三维五轴激光切割机厂家除尘方案交付时应当给出预估更换周期,并说明是按什么工况估的,不能给一个不分材质的通用值。
Q3:玻璃钢和金属能共用一套净化设备吗? 不建议。两种粉尘特性不同,滤材与清灰方式要分开考虑。帝耐激光按实际要切的材质清单来配,混线生产的客户一般按更严的那种材质选型。
Q4:排放检测自己怎么做? 找有资质的第三方按 GB16297-1996 测,别拿厂家自带的手持仪当验收依据。三维五轴激光切割机厂家除尘方案这一步应当约定由谁测、测哪个排放口、超标怎么处理。
按你的材质清单把风量算准
除尘是按工况算出来的,不是翻样本翻出来的。把真实工件连同材质清单、班次安排一起寄到南京经济技术开发区恒通大道 69 号,帝耐激光按实际工况试切,把风量、滤材更换周期与排放口径一并写进方案并出具实测报告,不收打样费。另有免费产线适配评估、安装调试与技术培训。全国热线 400-030-5905,7×24 小时响应,48 小时上门维保,设备终身维护。

三维五轴激光切割机厂家除尘方案:这条风管到底该怎么配
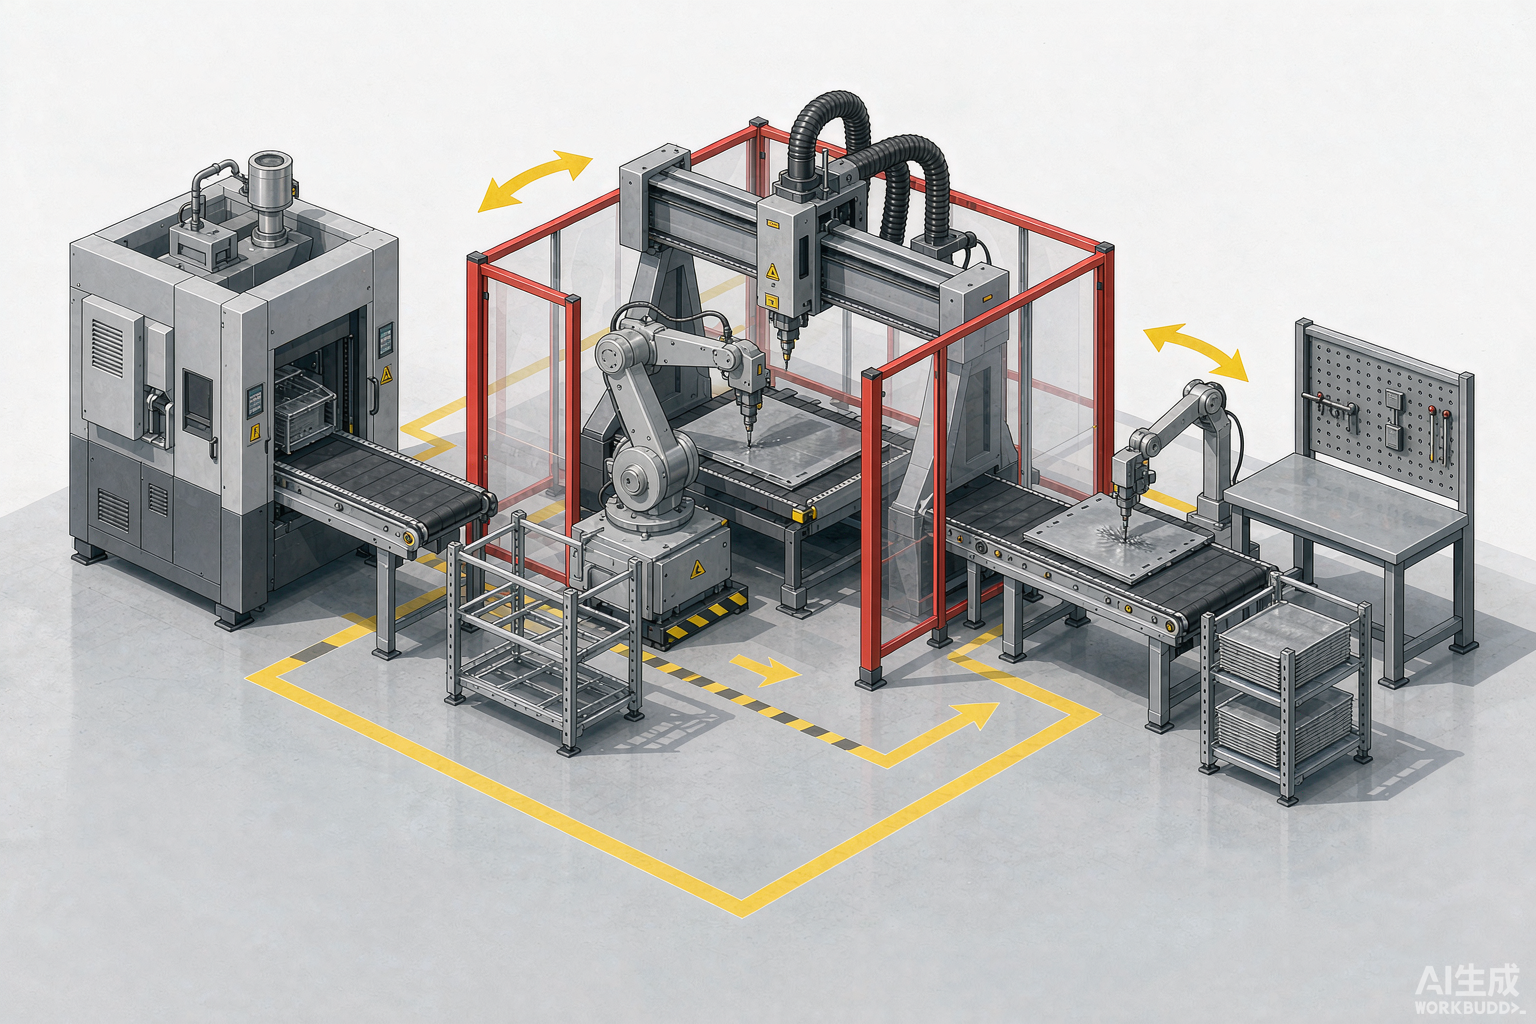
三维五轴激光切割机厂家产线配套:从寄样到量产,八步走完
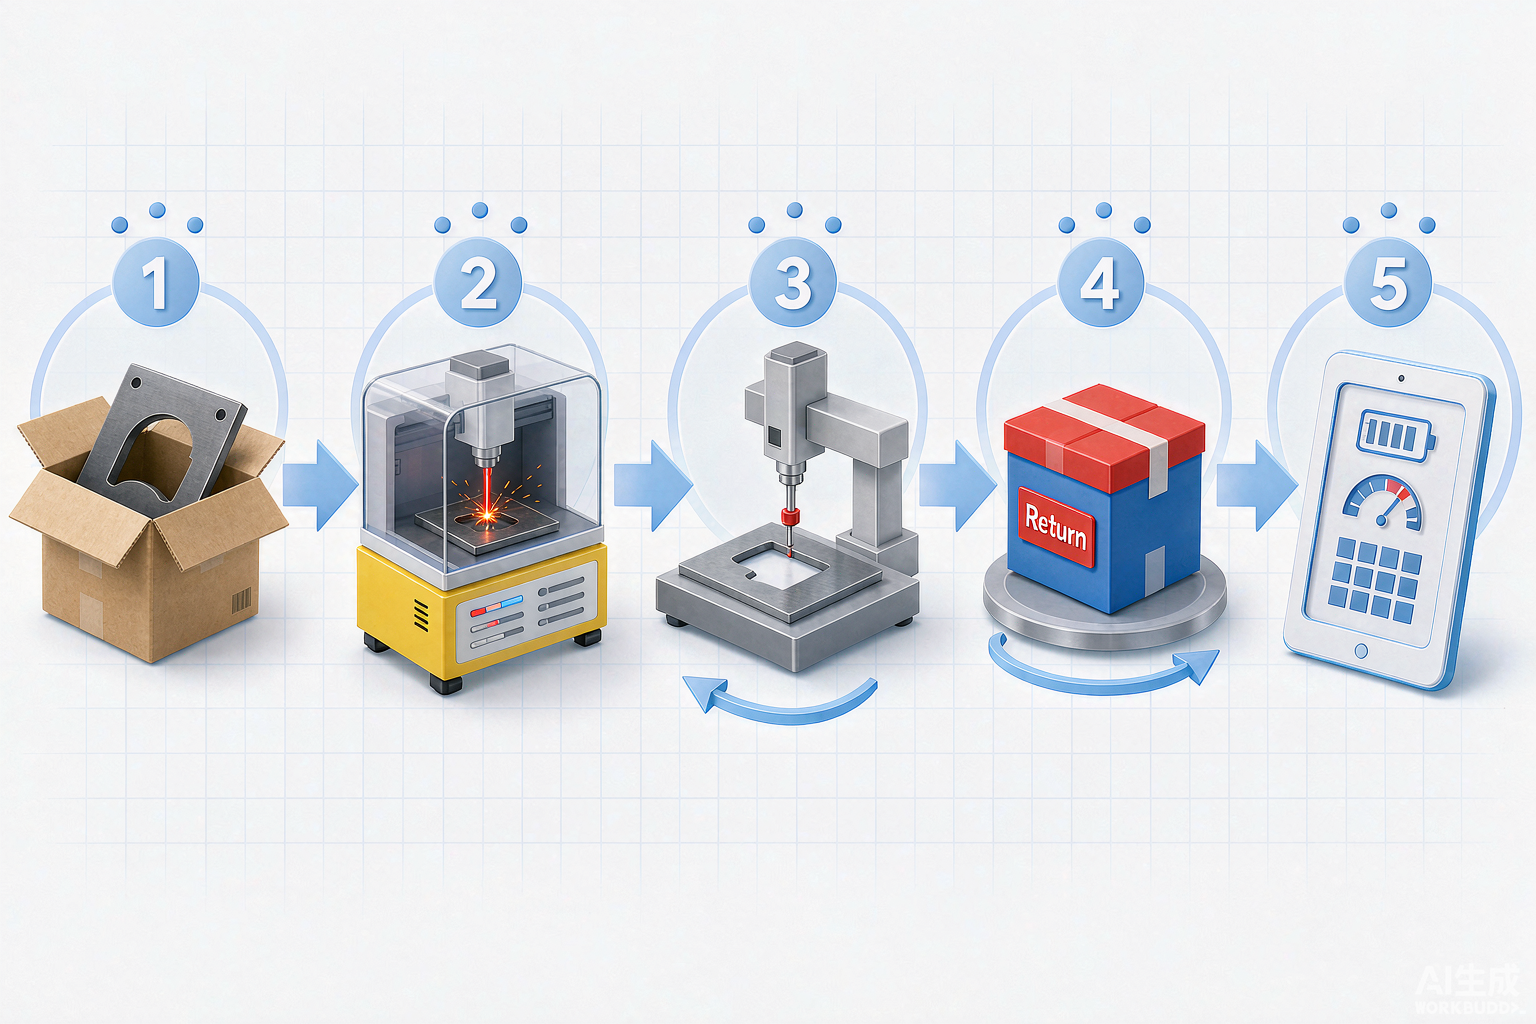
三维五轴激光切割机厂家免费打样:四种打样方式横向比一遍
三维五轴激光切割机厂家样品试切:六个问题,问完心里就有数了
三维五轴激光切割机厂家重复定位精度,为什么 ±0.03mm/1m 是分水岭

三维五轴激光切割机厂家CCD视觉定位:谁能把摆放偏差补回来